Услуги ЧПУ обработки
Услуги проволочной электроэрозионной обработки
Прецизионная проволочная электроэрозионная обработка для твердых материалов, сложных профилей, узких пазов и инструментальных компонентов. Низкоинтенсивная резка с жесткими допусками, от анализа технологичности конструкции до серийного производства.
Краткий ответ: Проволочная электроэрозионная обработка применяется для элементов, недоступных для фрезерования: сложные сквозные профили, узкие пазы, острые внутренние углы, закаленные инструментальные компоненты и тонкие сечения, где режущие силы могут вызвать деформацию. Balford анализирует стартовые отверстия, радиусы углов, конусность, чистовые проходы и доступ для контроля перед расчетом маршрута от прототипа до серии, комбинируя электроэрозию с фрезерованием при необходимости предварительного удаления материала.
Типовые детали для проволочной электроэрозии
Закаленные инструментальные детали
Обработка после термообработки без отпуска материала.
Узкие пазы и сложные профили
Элементы, недоступные для фрезерования стандартным инструментом.
Сквозные элементы
Точные сквозные профили с контролируемым радиусом углов.
Детали с низкой нагрузкой
Тонкие или хрупкие сечения, деформирующиеся под режущими усилиями.
Чек-лист проектирования для проволочной электроэрозии
- Положение и диаметр стартового отверстия для внутренних профилей
- Требования к радиусу углов (острые vs. практичные)
- Сложность профиля и требования к конусности
- Чистовые проходы для состояния поверхности и допусков
- Ожидания по рекристаллизованному слою / состоянию поверхности
- Доступ для контроля готового контура
Проволочная электроэрозия vs. Фрезерование
Используйте это руководство при выборе технологии:
- Твердый материал или готовая закаленная деталь → проволочная электроэрозия
- Острый внутренний угол или узкий паз → проволочная электроэрозия
- Большая обработка с удалением материала на открытом профиле → Фрезерование на станках с ЧПУ
- Вращательная геометрия → Токарная обработка на станках с ЧПУ
Для получения рекомендаций по уровню вытяжки см. руководство по электроэрозионной обработке проволокой.
Материалы для электроэрозионной обработки проволокой
Закаленная инструментальная сталь
Готовые компоненты инструмента, вырезанные без отжига. См. электроэрозионную обработку специальных сплавов проволокой.
Нержавеющая сталь
Точные профили в коррозионностойком материале. См. электроэрозионную обработку нержавеющей стали проволокой.
Токопроводящие сплавы
Медь, латунь и токопроводящие специальные сплавы для изготовления электродов и разъемов. См. обработку меди.
Твердые сплавы и материалы
Оценивается индивидуально для каждого применения; электроэрозионная обработка проволокой — практичное решение, когда фрезерование невозможно. См. специальные сплавы.
Применение
Инструменты и штампы
Профили и детали на компонентах инструмента, требующие обработки без заусенцев с низким усилием резания.
Автокомпоненты
Прецизионные контуры и закаленные детали в системах транспортных средств. См. обработку автокомпонентов.
Клапаны и гидравлические системы
Узкие пазы и уплотнительные элементы на компонентах клапанов. См. компоненты соленоидных клапанов.
Датчики и электронные компоненты
Прецизионные элементы в сенсорах и моторных узлах. См. электронные компоненты.
Примеры реализованных проектов
Избранные проекты, сочетающие проволочную резку или прецизионную обработку контуров с другими процессами Balford; каждый кейс демонстрирует этап механической обработки или обрезки в рамках полного технологического маршрута.

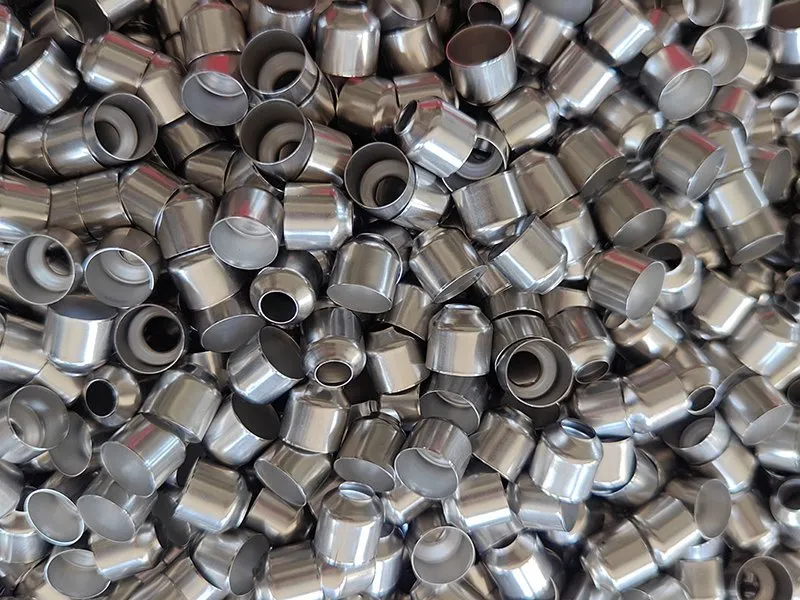
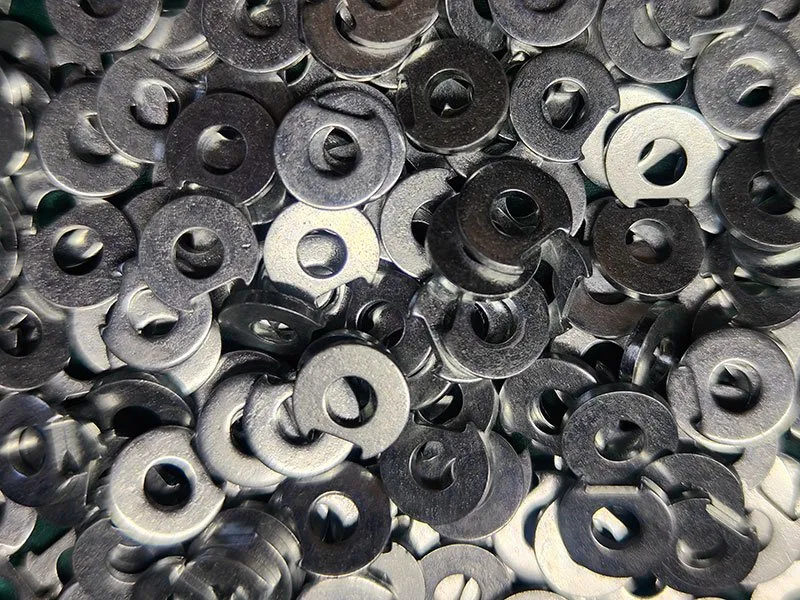

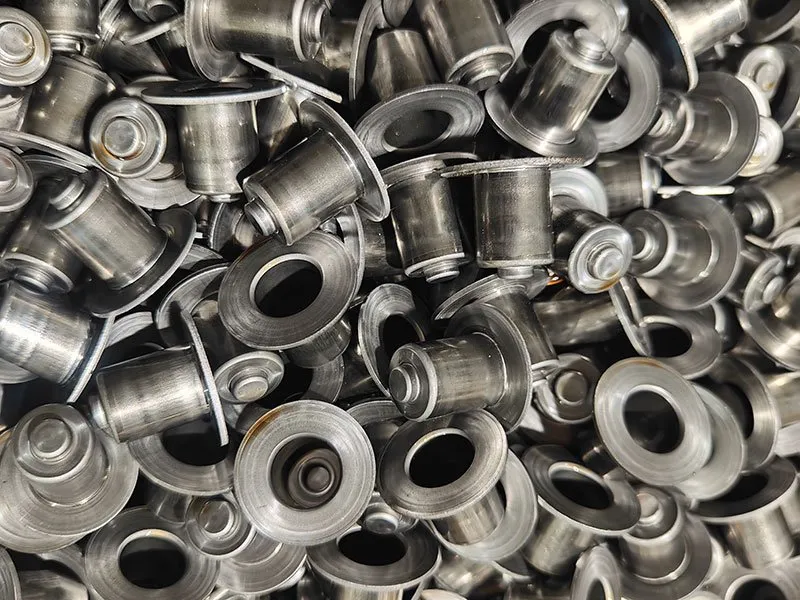
Смотреть полную библиотеку кейсов →
Соответствие и качество
- Соответствие материалов для автомобильной промышленности — IMDS, REACH, RoHS и GADSL для автомобильных программ.
- Процесс IMDS в Balford — данные о материалах от коммерческого предложения до поставки.
- Контрольный список соответствия IMDS — 15 шагов для поставщиков автомобильной промышленности.
- Качество и сертификация — система контроля в соответствии с ISO 9001:2015 и IATF 16949.
Часто задаваемые вопросы
Какие детали лучше всего подходят для проволочной электроэрозионной обработки?
Детали с элементами, недоступными для экономичной обработки вращающимся резцом: сложные сквозные профили, узкие пазы, малые радиусы в углах, закаленные материалы и тонкие сечения, где режущее усилие может вызвать деформацию. Проволочная электроэрозия обрабатывает только электропроводящие материалы.
Нужно ли стартовое отверстие?
Для внутренних профилей — да, проволока должна проходить через материал, поэтому требуется стартовое отверстие. Для внешних контуров проволока может начинать резку снаружи заготовки. Мы подтверждаем положение и диаметр стартового отверстия во время анализа технологичности конструкции (DFM).
Какой радиус угла может обеспечить проволочная электроэрозионная обработка?
Проволочная электроэрозионная обработка позволяет получать очень малые радиусы углов — значительно меньше, чем фрезерование, поэтому её выбирают для острых внутренних углов. Практический предел зависит от диаметра проволоки и количества проходов; мы сверяемся с чертежом, а не указываем усреднённое значение.
Может ли проволочная электроэрозионная обработка резать закалённый материал?
Да. Проволочная электроэрозионная обработка режет закалённую инструментальную сталь и другие твёрдые токопроводящие материалы без их отжига, что делает её стандартным методом для готовых инструментальных компонентов и закалённых деталей. Она также исключает режущие усилия, которые могут деформировать тонкие или хрупкие участки.
Что такое чистовой проход и когда он нужен?
Чистовой проход — это финишная обработка с низкой энергией, улучшающая состояние поверхности, геометрию и контроль переплавленного слоя после основного реза. Мы планируем чистовые проходы, если чертёж требует более жёстких допусков или лучшей шероховатости поверхности.
Как проволочная электроэрозионная обработка сравнивается с фрезерованием для открытых профилей?
Для открытых профилей с большим объёмом съёма материала фрезерование быстрее и дешевле. Проволочную электроэрозионную обработку выбирают, когда элемент труднодоступен, очень узкий, требует острого угла или выполнен из закалённого материала. Часто комбинируют оба метода: фрезерование удаляет основной объём, проволочная электроэрозионная обработка доводит критический контур.
Безопасный анализ проекта
Отправьте Balford ваш чертёж
NDA перед обменом детальными файлами. Анализ технологичности конструкции (DFM) на основе чертежа. Маршрут от прототипа до серийного производства. Проверьте чек-лист для запроса предложения перед отправкой файлов.
Связанные производственные возможности: услуги ЧПУ-обработки, услуги ЧПУ-фрезерования или проектирование и изготовление оснастки на собственном производстве — всё анализируется по одному чертежу перед расценкой.
Возможности проволочной электроэрозионной обработки в инструментальном цехе, наряду с шлифованием, ЧПУ и термообработкой, указаны в списке оборудования.