Специалист по корпусам электромагнитных клапанов
Большинство этих корпусов сначала вытягиваются, а затем штампуются для финишной обработки; когда стенка утоняется специально, операция описывается как глубокая вытяжка.
Корпуса соленоидов Специализированные решения
Прецизионные корпуса для переключающих и пропорциональных электромагнитных клапанов. Преимущества поставок чистого железа. Две проверенные производственные технологии. Экспертиза в магнитном отжиге. Точная механическая обработка. Качественное покрытие.
05 · Каждый Вариант, Который Мы Предлагаем
Все способы изготовления корпуса соленоида
Глубокая вытяжка, холодная экструзия, холодная высадка, горячая ковка, литье с полной токарной обработкой, токарная обработка прутка и трубы — все эти методы позволяют получить рабочий корпус соленоида, но с разной себестоимостью, толщиной стенок и магнитными характеристиками. Balford подбирает оптимальный метод для вашей геометрии и объема, указывая, какие этапы выполняются на нашем производстве, а какие передаются субподрядчикам.
| Метод | Формовка корпуса | Материал | Где выполняется |
|---|---|---|---|
| Глубокая вытяжка | Листовая заготовка вытягивается в чашу; отверстие и дно формируются в одном прессе, что исключает продольный сварной шов. | Чистое железо или сталь 10#, толщина 1.0–3.0 мм | Собственное производство: прессы 25–350 т, штампы для вытяжки изготавливаются на месте |
| Холодная экструзия | Прутковая заготовка экструдируется в обратном направлении в чашу; толщина стенок и дна задается штампом, а не токарной обработкой. | Чистое железо или сталь 10# в прутках | Собственное производство |
| Холодная высадка | Пруток режется и осаживается; оптимально для коротких толстостенных корпусов, где вытяжка потребовала бы слишком много переходов. | Чистое железо или сталь 10# в прутках | Собственное производство |
| Горячая ковка | Пруток нагревается и ковается, затем обрабатывается; применяется для массивных сечений и грубой геометрии. | Чистое железо или сталь 10# в прутках | Ковка у квалифицированного партнера, финишная обработка на собственном производстве |
| Литье + полная токарная обработка | Литая заготовка обрабатывается внутри и снаружи до конечных размеров — без формовки корпуса. | Чугунные или стальные отливки | Отливки от квалифицированных литейных производств; вся токарная обработка на собственном производстве |
| Токарная обработка прутка | Корпус вытачивается из цельного прутка; наружный диаметр и отверстие обрабатываются за одну установку, что обеспечивает легкое соблюдение соосности. | Пруток из свободнообрабатываемой стали 1215 | Токарная обработка на собственном ЧПУ |
| Токарная обработка труб | Труба нарезается по длине и обрабатывается на станке; отсутствует донная стенка для формирования. | Труба из стали 10# или из чистого железа | Токарная обработка на ЧПУ в собственном производстве |
Исходный материал и технологический маршрут
Форма материала определяет доступные процессы: пруток можно экструдировать, высаживать или ковать; трубу можно точить, но у нее нет дна для формирования; лист - это исходный материал для глубокой вытяжки и штамповки.
| Исходный материал | Технологический маршрут | Применение |
|---|---|---|
| Пруток из свободнорежущей стали 1215 | Токарная обработка на ЧПУ | Корпуса с токарной обработкой без донной стенки |
| Труба из стали 10# | Токарная обработка на ЧПУ | Корпуса с токарной обработкой из трубы |
| Труба из чистого железа | Токарная обработка на ЧПУ | Корпуса с токарной обработкой, где важна магнитная восприимчивость |
| Лист из чистого железа | Глубокая вытяжка / штамповка | Корпуса с глубокой вытяжкой и штамповкой |
| Пруток из чистого железа | Холодная экструзия, холодная высадка или горячая ковка | Корпуса с экструзией, высадкой или ковкой |
| Пруток из стали 10# | Холодная экструзия, холодная высадка или горячая ковка | Корпуса с экструзией, высадкой или ковкой |
Не уверены, какой маршрут подходит для вашей детали? Отправьте чертеж и годовой объем, и мы сравним варианты по стоимости и магнитным свойствам перед расчетом.
06 · Стандартные серии и диапазон размеров
Серии корпусов соленоидов, которые мы уже производим
Это серии корпусов и размеры, уже производимые на нашем прессовом оборудовании — серии 37, 45, 54 и 63, корпуса под HydraForce, холодноштампованные корпуса, роликовая клепка, детали и корпуса глубокой вытяжки. Используйте их как базовые параметры для толщины стенки, толщины дна и центрального отверстия; нестандартные размеры рассчитываются по вашему чертежу.
| Серия | Фото | Наружный диаметр | Высота | Толщина стенки | Толщина дна | Центральное отверстие |
|---|---|---|---|---|---|---|
| Серия 37 | 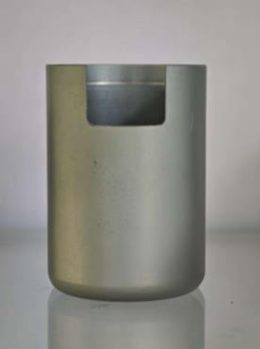 | 37 мм | 50 мм | 2 мм | 4 мм | 19 мм |
| Серия 37 | 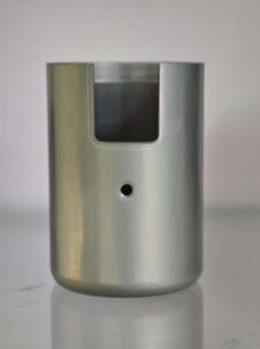 | 37 мм | 50 мм | 2 мм | 4 мм | 19 мм |
| Серия 37 | 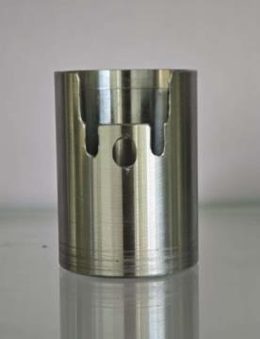 | 37 мм | 50 мм | 2 мм | 4 мм | 19 мм |
| Серия 37 | 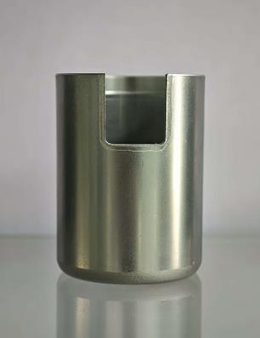 | 37 мм | 50 мм | 2 мм | 4 мм | 19 мм |
| серия 45 | 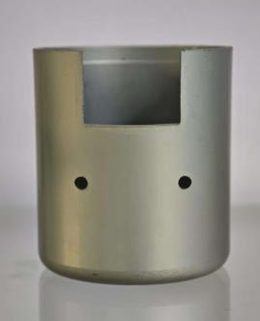 | 45 мм | 50,5 | 2 мм | 4 мм | 23,1 мм |
| серия 45 | 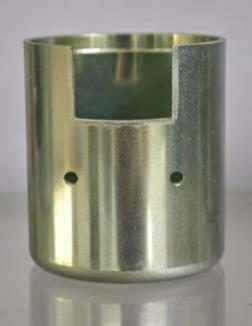 | 45 мм | 50,5 | 2 мм | 4 мм | 23,1 мм |
| серия 45 | 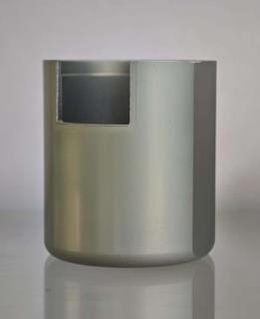 | 45 мм | 50,5 | 2 мм | 4 мм | 23,1 мм |
| серия 45 | 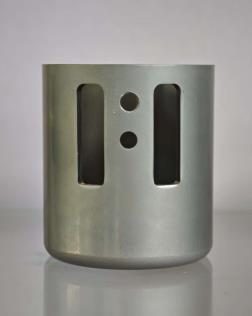 | 45 мм | 50,5 | 2 мм | 4 мм | 23,1 мм |
| серия 45 | 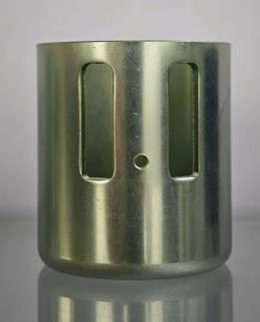 | 45 мм | 50,5 | 2 мм | 4 мм | 23,1 мм |
| серия 45 | 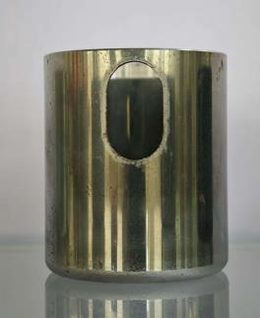 | 45 мм | 50,5 | 2 мм | 4 мм | 23,1 мм |
| серия 54 | 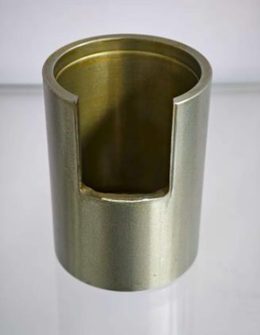 | 54 мм | — | 3 мм | — | — |
| серия 63 | 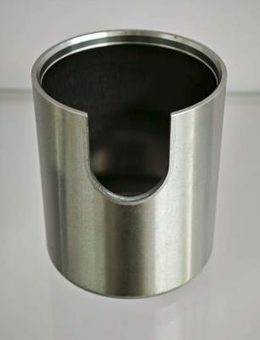 | 63 мм | 74 мм | 3 мм | 6 мм | 31,6 мм |
| серия 63 | 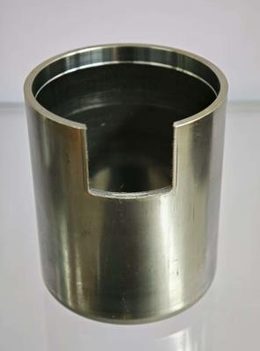 | 63 мм | 74 мм | 3 мм | 6 мм | 31,6 мм |
| серия HydraForce | 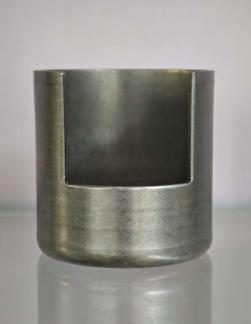 | 46 мм | 42,5 мм | 2 мм | 2 мм | нет |
| Серия HydraForce | 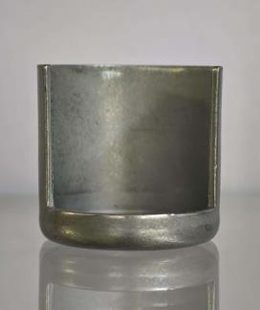 | 36 мм | 32 мм | 2 мм | 2 мм | нет |
| Серия холодной экструзии | 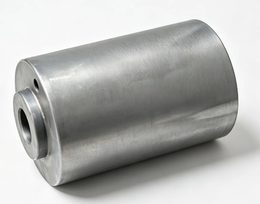 | 37 | 58 мм | 2,5 мм | 10 мм | 10 мм |
| Серия холодной экструзии | 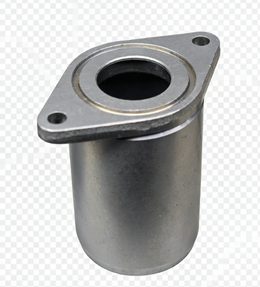 | 32 мм | 51 мм | 2 мм | 4,5 мм | 16 мм |
| Серия холодной экструзии | 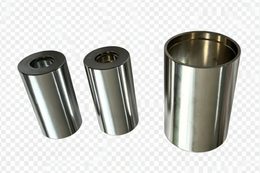 | 24 мм | 49 мм | 1,5 | 6 мм | 9 мм |
| Серия холодной экструзии | 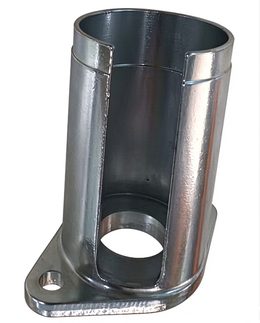 | 33 мм | 58 мм | 2 | 5 мм | 12 мм |
| Роликовая клёпка | 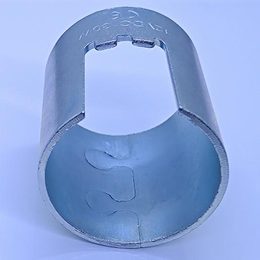 | 45 | 50 | 2 | нет | нет |
| Глубокая вытяжка | 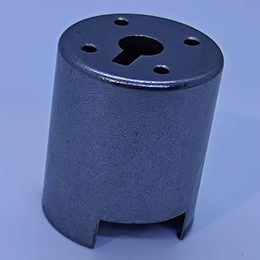 | 27 мм | 30 мм | 2 мм | 2 мм | 6 мм |
| Глубокая вытяжка | 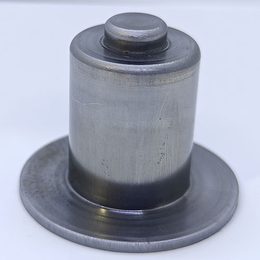 | 32 мм | 46 мм | 1.5 мм | 2 мм | нет |
| Глубокая вытяжка | 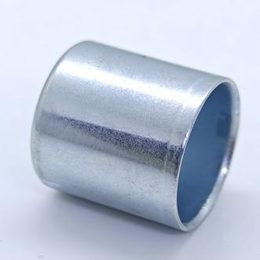 | 18 мм | 18.9 мм | 1 мм | 1.2 мм | 8 мм |
| Глубокая вытяжка | 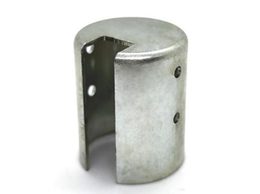 | 18 мм | 25 мм | 1 мм | 1,2 мм | нет |
| Глубоковытяжной корпус | 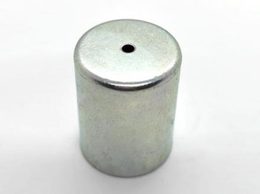 | 20 мм | 30 мм | 1 мм | 1,2 мм | 2 мм |
| Глубоковытяжной корпус | 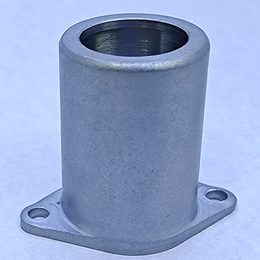 | 29,5 мм | 42,4 мм | 1,75 | 2,2 мм | 21 мм |
«Нет» означает, что чертеж не предусматривает данную особенность (например, отсутствие центрального отверстия в закрытом корпусе). Размеры указаны в миллиметрах и соответствуют готовой детали.
Почему корпус критически важен
Корпус соленоида выполняет всю функцию
Корпус соленоида (также называемый корпусом соленоидного клапана или канистрой соленоида) — это не обычная металлическая оболочка. Он удерживает катушку, направляет якорь, герметизирует рабочую жидкость и замыкает магнитную цепь. Каждая из этих функций зависит от материала, геометрии и качества поверхности, которые Balford контролирует от первого этапа формовки до финального контроля.
Удерживает катушку
Наружный диаметр определяет посадку катушки, внешний вид и интерфейс сборки. Стабильность размеров здесь решает, насколько легко катушка встает в производстве.
Направляет якорь
Внутренний диаметр контролирует направление якоря и плунжера, внутренний зазор и магнитную цепь. Точная и повторяемая геометрия внутреннего диаметра обеспечивает предсказуемую реакцию клапана.
Уплотнения и рабочие характеристики
Герметичность соединений, округлость и концентричность определяют плотность сборки — а для пропорциональных клапанов магнитные характеристики решают силу, отклик и повторяемость.
01 · Преимущества материала
Конкурентные закупки чистого железа
Balford обладает исключительно сильной сетью поставщиков чистого железа для магнитных корпусов соленоидов. Наше преимущество в закупках напрямую влияет на стоимость материала для вашего проекта.
Наше преимущество в закупках может снизить стоимость чистого железа примерно на 40% по сравнению с типичными рыночными ценами для аналогичных проектов.
Внутренний анализ закупок — экономия зависит от марки, спецификации и объема проекта. Обсудите точные требования к материалу с нашими инженерами.
02 · Магнитная инженерия
Коэрцитивная сила имеет значение
Для магнитных корпусов соленоидных клапанов точность размеров — это только часть истории — магнитные характеристики важны. Один из ключевых магнитных показателей — коэрцитивная сила (Hc). Холодная прокатка, холодное выдавливание и глубокая вытяжка могут увеличить остаточное напряжение и, следовательно, повысить коэрцитивную силу. Это особенно важно для пропорциональных соленоидных клапанов, где магнитные характеристики напрямую влияют на силу, отклик и повторяемость.
От формовочных напряжений к магнитным характеристикам
- Формовка создает пластическую деформацию и остаточные напряжения в магнитных материалах.
- Остаточные напряжения могут увеличить коэрцитивную силу и снизить магнитные характеристики.
- Для критических применений Balford использует контролируемый магнитный отжиг для восстановления магнитных свойств после формовки и механической обработки.
- Меньшая коэрцитивная сила означает более стабильное усилие и более повторяемое поведение пропорциональных клапанов.
03 · Экспертиза процессов
Магнитный отжиг: от формовочных напряжений к магнитным характеристикам
Почему важен отжиг
- Формовка создает остаточные напряжения.
- Остаточные напряжения увеличивают коэрцитивную силу.
- Магнитный отжиг снимает внутренние напряжения и улучшает магнитные свойства.
- Для пропорциональных клапанов это может быть критически важно для достижения стабильного магнитного усилия и повторяемой работы.
Balford разработал собственные технологии магнитного отжига для компонентов соленоидных клапанов — параметры процесса, поведение при размагничивании и изменения магнитных свойств для различных материалов и состояний после формовки. Наши внутренние возможности позволяют существенно снизить затраты на обработку по сравнению с аутсорсинговыми или традиционными решениями для отжига.

04 · Два производственных маршрута
Холодная экструзия или глубокая вытяжка — оба процесса выполняются в собственном производстве
Balford анализирует оба метода для каждого корпуса соленоида и рекомендует наиболее экономичное решение на основе геометрии, толщины стенок, материала, объема, размерных требований и магнитных характеристик.
Корпус методом холодной экструзии
для пропорциональных клапанов с высокими требованиями- Высокая стабильность размеров
- Отличная соосность
- Высокая структурная целостность
- Подходит для требовательных пропорциональных клапанов
- Отличный контроль геометрии внутреннего/наружного диаметра
- Хорошее качество поверхности после точной обработки
* Магнитный отжиг обычно требуется для пропорциональных клапанов, где критична магнитная характеристика.
Корпус глубокой вытяжки
эффективное крупносерийное производство- Высокий коэффициент использования материала
- Эффективность для крупносерийного производства
- Конкурентная себестоимость производства
- Отличная повторяемость благодаря контролируемой оснастке
- Подходит для корпусов переключающих клапанов
- Может быть оптимизирован для пропорциональных клапанов
* Магнитный отжиг обычно применяется для пропорциональных клапанов. Корпуса переключающих клапанов, как правило, не требуют такого же процесса магнитного отжига. Окончательный выбор процесса зависит от материала, конструкции клапана и магнитных требований.
07 · Сравнение инженерных решений
Корпус переключающего клапана vs пропорционального клапана
Не каждому корпусу соленоидного клапана требуется одинаковый процесс. Balford выбирает технологию исходя из применения клапана — а не по шаблону.
| Требование | Переключающий соленоидный клапан | Пропорциональный соленоидный клапан |
|---|---|---|
| Корпус | Критично | Критично |
| Точность размеров | Высокая | Очень высокая |
| Магнитные свойства | Важны | Чрезвычайно важны |
| Напряжения при формовании | Требуется контроль | Требуется строгий контроль |
| Магнитный отжиг | Часто не требуется | Обычно требуется |
| Контроль коэрцитивной силы | Важно | Ключевой параметр |
| Обработка на станках с ЧПУ | Обязательно | Обязательно |
| Гальваническое покрытие | Зависит от применения | Зависит от применения |
Области применения
Где используются эти корпуса
Большинство запросов по этому семейству поступает из четырех направлений. Чертежи различаются, но логика процесса одинакова.
- Трансмиссионные и переключающие соленоиды — см. корпус соленоидного клапана автоматической трансмиссии кейс.
- Тормозная система и контроль устойчивости — магнитный экран тормозного соленоида кейс.
- Пневмоподвеска регулировки высоты — корпус соленоида пневмоподвески кейс.
- Корпуса катушек ESC и ABS — корпус катушки для соленоида ESC/ABS кейс.
- Гидравлические и пневматические клапанные блоки — корпуса направляющих, пропорциональных и пилотных клапанов следуют тем же правилам чертежей; сравнение процессов для пропорциональных корпусов приведено в разделе 05.
08 · Поверхность и геометрия
Корпус соленоида должен выглядеть как точная трубка
Глубокая вытяжка может оставлять видимые кольцевые следы на наружном диаметре. Для производителей соленоидных клапанов это не всегда приемлемо. Balford контролирует оснастку, состояние материала, параметры формовки, механическую обработку и финишную отделку для достижения более чистого и непрерывного вида наружной поверхности.
Наша цель: Гладкая. Блестящая. Непрерывная. Однородная.
Не допускается: Выраженные кольца вытяжки. Неравномерная поверхность. Видимые следы формовки.
Наружный диаметр влияет на
- посадку катушки
- внешний вид
- стыковку при сборке
- стабильность размеров
Внутренний диаметр влияет на
- направление якоря/плунжера
- внутренний зазор
- магнитную цепь
- герметичность/сборку и функциональность
Balford контролирует полную геометрию корпуса — не только наружный диаметр. Внешний вид и внутренняя точность разрабатываются в комплексе.
09 · Полный спектр возможностей
Один поставщик. Полный цикл производства корпусов соленоидов.
Balford — не универсальный поставщик металлических деталей, который случайно производит корпуса соленоидов. Мы специализированный производитель, ориентированный на корпуса соленоидных клапанов и связанные с ними технологии магнитного производства.
Закупка чистого железа
Значительное преимущество в стоимости материалов благодаря нашей сети поставщиков.
Холодная экструзия
Для высокоточных корпусов с отличной концентричностью и производительностью.
Глубокая вытяжка
Для эффективного крупносерийного производства с высоким коэффициентом использования материала.
Прецизионная ЧПУ обработка
Критически важный контроль наружного/внутреннего диаметра и концентричности после формовки.
Магнитный отжиг
Для обеспечения магнитных характеристик пропорциональных клапанов.
Гальваническое покрытие и контроль качества
Контроль защиты и внешнего вида, а также контроль размеров, визуальных и магнитных характеристик.
10 · Общая стоимость
Почему Balford может предложить конкурентоспособные цены
Преимущество в стоимости благодаря производственной экспертизе — мы эффективны за счет лучшего контроля процесса, а не за счет компромиссов в качестве.
Надежные поставки чистого железа — потенциальное преимущество в стоимости материалов до ~40% в сопоставимых проектах.
Собственная экспертиза в обработке — потенциальная экономия до ~50% по сравнению с традиционными внешними процессами в соответствующих проектах.
Два технологических маршрута — холодная экструзия или глубокая вытяжка, выбираются в зависимости от геометрии изделия, магнитных требований и объема.
Снижение общей стоимости без компромиссов в качестве
Материал → Формовка → Механическая обработка → Магнитная обработка → Покрытие → Контроль — единый интегрированный процесс под одной крышей.
11 · Подтверждение
Кейсы корпусов соленоидов
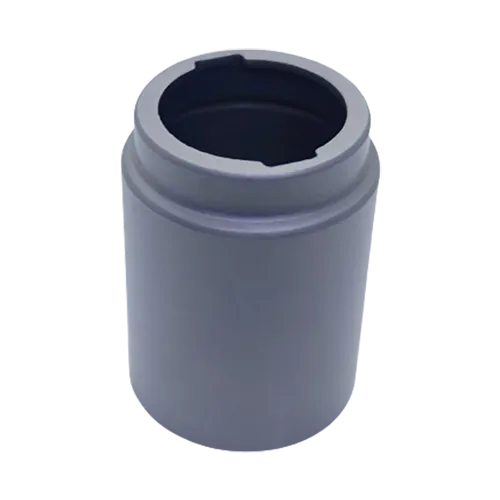
Реальные проекты, задокументированные инженерные решения — применение, материал, технологический маршрут, механическая обработка, магнитная обработка, покрытие и критические требования для каждого корпуса.
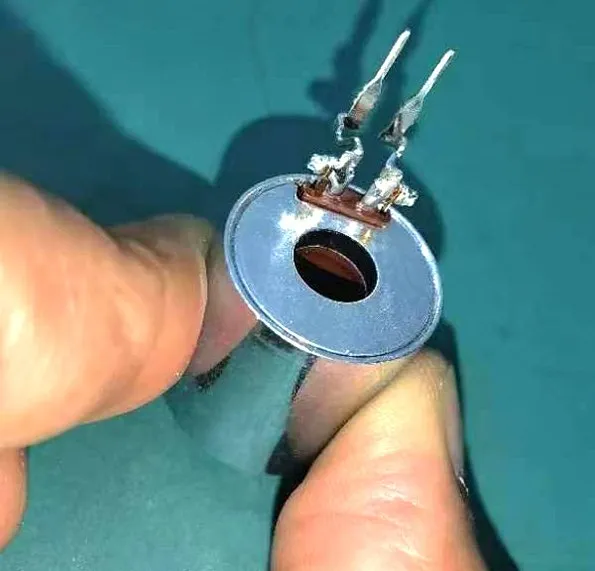
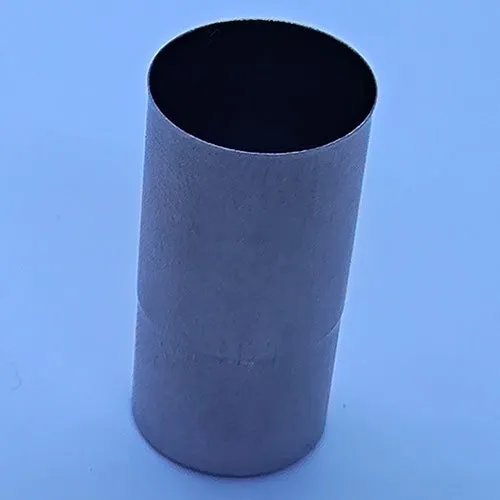
12 · Вопросы и ответы
Корпус соленоида — инженерные ответы
Какие материалы используются для корпусов соленоидных клапанов?
Balford работает с магнитными сталями и чистыми железными марками, такими как DC04, SPHE, DT4 и DT4C, в зависимости от конструкции клапана и магнитных требований.
Требуется ли магнитный отжиг для корпуса соленоидного клапана?
Не всегда. Корпуса переключающих клапанов могут не требовать магнитного отжига. Для пропорциональных клапанов магнитный отжиг обычно гораздо важнее, поскольку коэрцитивная сила и магнитная проницаемость напрямую влияют на магнитные характеристики.
Почему холодная экструзия или глубокая вытяжка увеличивают коэрцитивную силу?
Пластическая деформация создает остаточные напряжения и изменяет структуру магнитных доменов материала, что может увеличить коэрцитивную силу.
Что лучше: холодная экструзия или глубокая вытяжка?
Нет универсального ответа. Правильный выбор зависит от геометрии, толщины стенки, материала, объема производства, требований к размерам и магнитным свойствам. Balford может оценить оба варианта и порекомендовать более экономичное решение.
Может ли Balford контролировать как внутренний, так и внешний диаметр?
Да. Balford сочетает формовку и прецизионную обработку на станках с ЧПУ для контроля критических внутренних и внешних размеров.
Может ли Balford обеспечить гладкую поверхность внешнего диаметра после глубокой вытяжки?
Да. Качество поверхности — ключевой фактор для корпусов соленоидных клапанов. Balford оптимизирует оснастку, состояние материала, формовку и последующую механическую обработку для уменьшения видимых следов вытяжки и достижения более гладкого внешнего вида.
Может ли Balford выполнить магнитный отжиг?
Да. Balford обладает специализированными знаниями в области магнитного отжига компонентов соленоидных клапанов и может подобрать необходимый процесс с учетом материала, истории формовки и магнитных требований.
Производство корпусов соленоидных клапанов начинается здесь.
Независимо от того, нужен ли вам корпус для переключающего клапана или высокопроизводительного пропорционального клапана, Balford поможет выбрать подходящий материал, метод формовки, способ обработки и магнитную обработку.
Холодная экструзия · Глубокая вытяжка · Обработка на ЧПУ · Покрытие · Магнитный отжиг
Один производственный партнер. Полное решение для корпусов.
BALFORD — СПЕЦИАЛИСТ ПО КОРПУСАМ СОЛЕНОИДНЫХ КЛАПАНОВ
Следующие шаги для данного семейства деталей
- Руководство по корпусам соленоидных клапанов — материал, метод формовки, коэрцитивная сила и магнитный отжиг в одном документе (также доступен как 10-страничный PDF).
- Анализ технологичности конструкции — отправьте чертеж и получите маршрут обработки и список рисков до расчета стоимости.
- Проектирование и изготовление оснастки на собственном производстве — штампы для этих деталей изготавливаются в нашем инструментальном цехе.
- Возможности глубокой вытяжки — прессы до 350 т и вытяжка диаметром до Ø250 мм.
- Возможности PPAP — документация уровня 3 для автомобильных программ.
- Штамповка алюминия и глубокая вытяжка — марки, способность к формованию и отличия от стали.
Связанные темы: утонение при глубокой вытяжке — как утонённая стенка удерживает внутренний и наружный диаметры · утонение вместо точения · утонение для корпусов соленоидных клапанов (DT4E, DC04) · допуски утонения и чистота поверхности
Рекомендуем к прочтению: если вы пришли с вопросом по ремонту, а не по закупкам, то причины отказов и последовательность диагностики клапана топливного дозирующего устройства описаны в отказы клапана топливного дозирующего устройства и методы устранения.
Эти корпуса вытягиваются на прессах до 350 т — см. список оборудования и страницу процесса штамповки на трансферных прессах .
Вопросы по допускам и внешнему виду вытянутых корпусов рассмотрены здесь: допуски корпусов и стандарты внешнего вида.
Основные возможности: мощность прессов до 350 т · максимальный диаметр глубокой вытяжки Ø250 мм · полный список оборудования и контроля.
Большинство корпусов соленоидов изначально изготавливаются как прототипы на однооперационной оснастке перед переходом на серийное производство с трансферными или прогрессивными штампами — см. мелкосерийную штамповку и прототипирование.
Выбор между сталью DC04 и чистым железом, а также влияние технологии вытяжки на магнитные свойства описаны в руководстве по материалам DC04 и чистого железа.