Tube & Pipe Fabrication
Bent Tube Assemblies and CNC Tube Bending
Tube coiling is now a separate capability: see coiled tube.
Programmed CNC tube bending for multi-bend parts with repeatable angle, plane and length — plus helical tube coiling, end forming and assembly support.
Прямой ответ: Услуги гибки труб на станках с ЧПУ от Balford позволяют производить многократно изогнутые трубные детали с точным повторением углов, плоскостей и длин от детали к детали, а также навивать трубы в спиральные катушки с контролируемым внешним диаметром, шагом и количеством витков. Перед расчетом стоимости мы анализируем модель осевой линии, радиус гибки, толщину стенки и пружинение, а также можем комбинировать гибку и навивку с резкой, формовкой торцов, сваркой и сборкой для получения готовых трубных узлов.
Ключевая компетенция: Гибка на станках с ЧПУ
Программируемая многократная гибка
Углы и плоскости контролируются по 3D-модели или таблице гибов.
Компенсация пружинения
Проверка оснастки и корректировка программы по первым образцам.
Оправка
Внутренняя поддержка для малых радиусов и тонкостенных труб.
Готовые трубчатые изделия
Резка, гибка, обработка торцов и сборка у одного поставщика.
Навивка труб: спиральные змеевики и навитые трубы
Навивка труб формирует спиральный змеевик с контролируемым наружным диаметром, шагом и количеством витков. Применяется там, где трубопровод для жидкости, хладагента или датчика должен соответствовать заданным габаритам, а сам змеевик выполняет функцию — теплообменник или компенсатор. Навивка выполняется на той же линии, что и ЧПУ-гибка, поэтому деталь можно согнуть, навить, обработать торцы, сварить и собрать без смены поставщика.
Спиральные змеевики
Контролируемый наружный диаметр, шаг и количество витков.
Прямые участки и торцевые элементы
Прямые участки и обработка торцов по чертежу.
Сборные змеевики
Резка, формовка и сборка змеевиков у одного поставщика.
Разнообразие материалов
Нержавеющая сталь, углеродистая сталь, алюминий, медь и латунь.
Технический анализ гибки на станках с ЧПУ
Геометрия осевой линии
Предоставьте 3D-модель осевой линии или таблицу данных гибов для четкого определения плоскостей и длин.
Радиус относительно толщины стенки
Малые радиусы требуют поддержки дорном; пределы овальности должны быть указаны там, где необходимо сохранить просвет.
Пружинение
Материал и радиус определяют компенсацию; программа фиксируется после проверки первого образца.
Сборка и посадка
Формы концов, длина отреза и ориентация проверяются относительно интерфейса сборки.
Технический анализ спиральных труб
Геометрия спирали относительно трубы
Диаметр спирали относительно пределов гиба трубы определяет возможность изготовления; уточните материал и толщину стенки заранее.
Шаг и количество витков
Постоянство шага и количество витков задаются чертежом и выдерживаются в оснастке.
Геометрия концов
Прямые участки и формы концов планируются так, чтобы спираль соответствовала сборке.
Пружинение
Компенсация пружинения при навивке закладывается в оснастку и подтверждается на первых образцах.
Материалы
Нержавеющая сталь
Коррозионностойкие трубопроводы с множественными гибами. См. нержавеющая сталь.
Углеродистая сталь
Конструкционные и гидравлические трубы. См. углеродистая сталь.
Алюминий
Легкие трубные системы. См. алюминий.
Применение
Трубопроводы жидкостей
Многогнутые трубки для разводки жидкостей. См. автомобильные компоненты.
Соединения для систем вентиляции
Запрограммированные изгибы для монтажных комплектов. См. компоненты систем вентиляции.
Каркасы оборудования
Гнутые трубы для несущих конструкций. См. промышленные металлоконструкции.
Трубки датчиков и приборов
Прецизионные змеевики для измерительных линий. См. корпуса датчиков.
Упаковка оборудования
Змеевидные трубки для сборок в ограниченном пространстве. См. промышленные металлоконструкции.
Примеры реализованных проектов
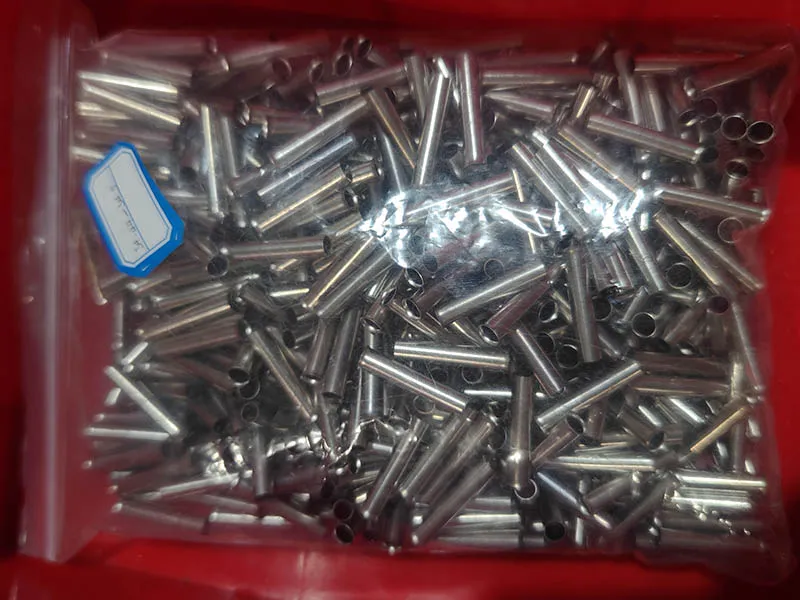
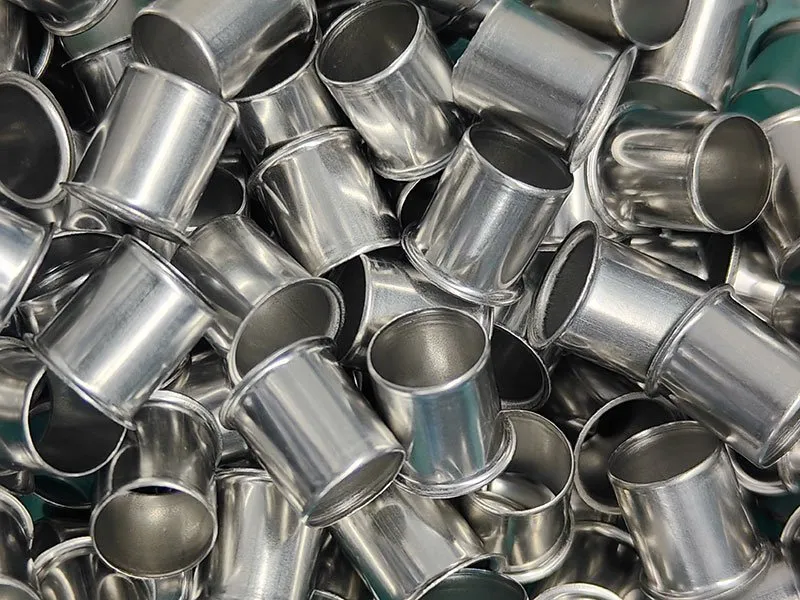
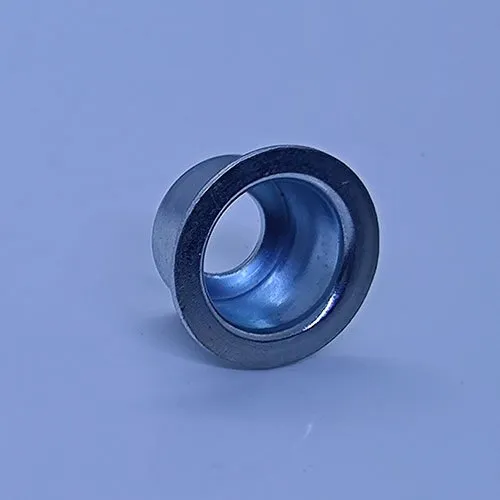
Проекты по гибке труб из производственной практики.

Просмотреть полную библиотеку кейсов →
Примечания к запросу предложений
Отправьте центральную линию модели или таблицу гибов для гнутой детали; для спиральной детали укажите наружный диаметр, шаг, количество витков, материал трубы и толщину стенки. Ознакомьтесь с руководством по проектированию гибки труб на ЧПУ, затем запросите расчет.
Соответствие и качество
- Соответствие материалов для автомобильной промышленности — IMDS, REACH, RoHS и GADSL для автомобильных программ.
- Процесс IMDS в Balford — данные о материалах от запроса до поставки.
- Контрольный список соответствия IMDS — 15 шагов для поставщиков автомобильной промышленности.
- Качество и сертификация — контроль по стандартам ISO 9001:2015 и IATF 16949.
Часто задаваемые вопросы
Что такое гибка труб на ЧПУ?
Гибка труб на ЧПУ использует числовое программное управление для гибки труб по заданным углам и плоскостям с высокой повторяемостью. Это оптимальный метод для деталей с множеством гибов, где угол, плоскость и длина должны соответствовать 3D-модели от детали к детали.
В чем разница между гибкой на ЧПУ и прессовой гибкой?
Гибка на ЧПУ программирует каждый изгиб с контролируемой подачей и вращением, поэтому трубы с множеством гибов производятся за одну установку с сохранением геометрии. Прессовая или компрессионная гибка подходит для более простых одиночных изгибов. Выбор метода зависит от геометрии детали и объема производства.
Какая точность у труб, гнутых на ЧПУ?
Точность угла, плоскости гиба и длины проверяется по чертежу на первых образцах, с компенсацией пружинения инструмента. Точные значения зависят от материала, радиуса и толщины стенки; мы уточняем их для каждого проекта, а не указываем обобщенное значение.
Можно ли гнуть трубу с малыми радиусами?
Да, в пределах возможностей материала — для малых радиусов может потребоваться оправка для сохранения сечения. Укажите радиус, толщину стенки и требования к овальности, чтобы мы могли оценить возможность выполнения.
Предлагаете ли гибку на ЧПУ других профилей?
Круглые и квадратные трубы — наиболее распространенные профили; фасонные и прямоугольные сечения рассматриваются индивидуально на предмет возможности изготовления оснастки.
Какие файлы вам нужны?
3D-модель центральной линии или таблица данных гибов (радиус гиба, углы, плоскости, длины прямых участков), а также материал, наружный диаметр, толщина стенки и количество.
Что такое навивка труб?
Навивка труб формирует их в спиральные катушки — обычно для прокладки жидкостей, теплообмена или компактной упаковки. Диаметр катушки, шаг и геометрия концов контролируются по чертежу.
Какие материалы труб вы навиваете?
Нержавеющая сталь, углеродистая сталь, алюминий, медь и латунь – распространенные материалы для труб; материал и толщина стенки согласовываются с геометрией намотки перед расчетом стоимости.
Какую геометрию намотки вы можете изготовить?
Наружный диаметр намотки, шаг, количество витков, длина прямых участков и форма концов задаются чертежом. Для плотных намоток требуется меньший радиус гибки относительно диаметра трубы, поэтому возможность изготовления проверяется с учетом материала и толщины стенки.
Предлагаете ли вы намотанные трубы в сборе?
Да. Намотанные трубы могут быть обрезаны, обработаны на концах и собраны с фитингами, чтобы вы получили готовую сборку.
Где применяются намотанные трубы?
Типичные области применения: линии для жидкостей и хладагентов, теплообменные змеевики, трубки датчиков и приборов, компактная упаковка оборудования.
Что нужно для расчета стоимости?
Наружный диаметр намотки, шаг, количество витков, материал трубы, наружный диаметр, толщина стенки, геометрия прямых участков или концов, количество. Чертеж или 3D-модель – наиболее понятные исходные данные.
Сопутствующие возможности
Услуги сварки металлов
TIG, MIG/MAG и пайка для труб, листового металла и сборных конструкций.
Услуги гибки труб
Одиночные гнутые и профилированные трубы с возможностью последующей намотки на том же оборудовании.
Изготовление изделий из листового металла
Резка, гибка, сварка и сборка по одному чертежу.
Сборка и субсборка
Соединение, установка крепежа и контроль в составе поставляемого модуля.
Безопасный обзор проекта
Отправьте чертеж в Balford
Подписание NDA перед обменом файлами. Проверка технологичности конструкции на основе чертежа. Маршрут от прототипа до серийного производства. Ознакомьтесь с чек-листом для запроса предложения перед отправкой файлов.
Гнутые трубные сборки: от программы гибки до готовой детали
Гнутая трубная сборка – это не просто гнутая труба. Это гнутая труба плюс обработка концов, фитинги, паяные или сварные соединения, точки крепления и проверка на герметичность, которые обеспечивают её соответствие конструкции машины. Каждый из этих этапов влияет на геометрию, поэтому их нужно планировать вместе, а не добавлять после выполнения гибки.
Balford выполняет весь этот процесс на одной площадке: резка трубы по длине, гибка на ЧПУ-линии, обработка концов на гидравлическом прессе, установка колец или втулок, затем пайка, сварка и сборка. Поскольку программа гибки, оснастка для формовки и приспособления для соединения задаются по одной модели, сборка на выходе соответствует траектории, спроектированной инженером.
- Детали с несколькими гибами по центральной линии или таблице гибов, с компенсацией пружинения, проверенной на первых образцах.
- Обработка концов гнутых труб: обжим, сплющивание, развальцовка и калибровка.
- Кольцевые фитинги и втулки с пайкой или сваркой — поставляем готовые узлы.
- Материалы: нержавеющая сталь, медь (включая трубки TP2 для холодильных систем), латунь, алюминий и углеродистая сталь.
Узлы для жидкостных или хладагентных контуров обычно завершаются пайкой; если требуется структурное соединение — переходим к сварке. Обе операции выполняем в собственном цехе, поэтому подгонка и доработка не зависят от внешних поставщиков.
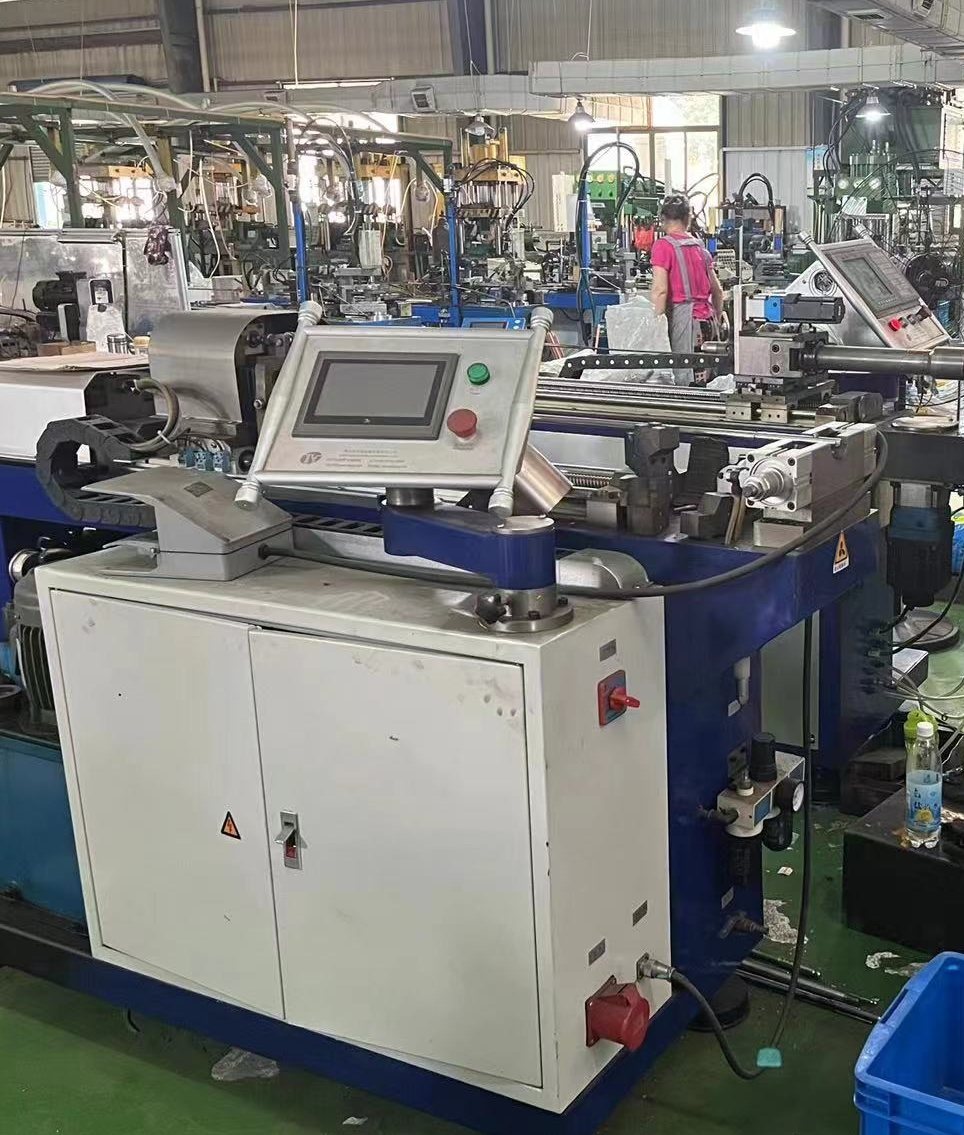
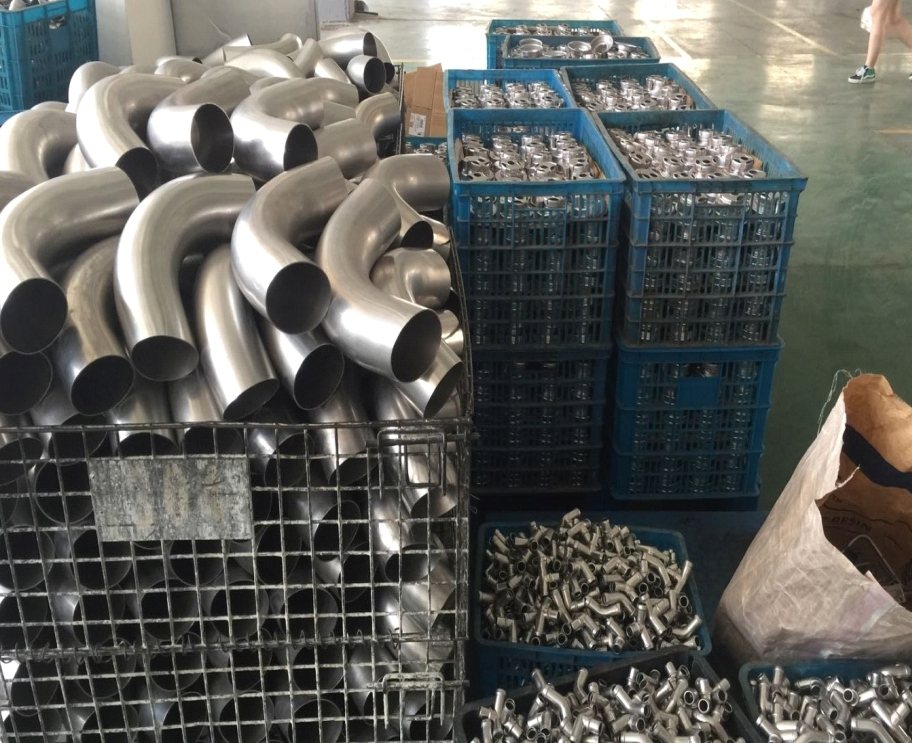
Смежные производственные возможности: гибка труб или навивка труб — все этапы анализируем по одному чертежу перед расчётом стоимости.