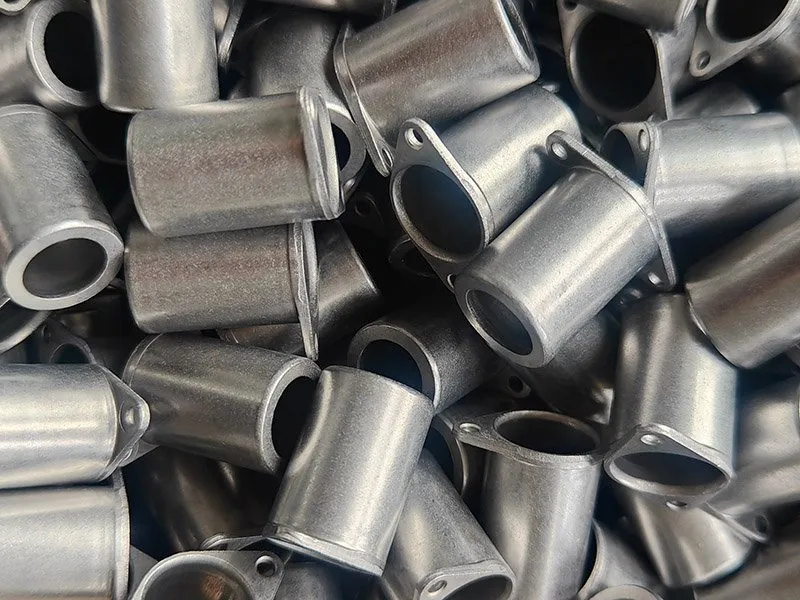
Кратко: Balford предоставляет услуги токарной и фрезерной обработки с ЧПУ, а также электроэрозионной резки. Мы анализируем чертежи на предмет базовых поверхностей, доступа инструмента, крепления заготовки, допусков, материала и финишной обработки, затем предлагаем маршрут производства от прототипа до серии. Перед отправкой файлов воспользуйтесь нашим чек-листом для запроса предложения по обработке ЧПУ чтобы собрать информацию для быстрого и точного расчета.
Выберите тип обработки
Токарная обработка с ЧПУ
Детали вращения: валы, втулки, гильзы, штифты, фитинги, резьбовые компоненты.
- Оптимально для: наружных/внутренних диаметров, канавок, резьбы и концентрических элементов круглых деталей.
- Преимущество: точное и воспроизводимое изготовление цилиндрических деталей за одну установку.
- Анализ: совмещение баз, устойчивость тонкостенных элементов, класс резьбы, биение.
Услуги токарной обработки с ЧПУ →
Фрезерная обработка с ЧПУ
Призматические детали: плиты, блоки, корпуса, кронштейны и объемные профили.
- Оптимально для: плоскостей, карманов, пазов, отверстий и контурных поверхностей.
- Преимущество: гибкость в создании сложных геометрий с точным позиционированием элементов.
- Обзор: доступ инструмента, внутренние радиусы, крепление заготовки, количество установок.
Услуги фрезерования на ЧПУ →
Проволочно-вырезная электроэрозионная обработка
Сложные профили, узкие элементы и токопроводящие материалы с высокой твердостью.
- Лучше всего подходит для: сквозных профилей, пазов и элементов, недоступных для фрезерования.
- Преимущества: низкое усилие резания, точный профиль, кромки без заусенцев.
- Обзор: стартовое отверстие, радиус угла, конусность, чистовые проходы, доступ для контроля.
проволочно-вырезная электроэрозионная обработка →
Руководство по выбору процесса ЧПУ
| Процесс | Типовая геометрия детали | Материалы и твердость | Наиболее подходящие элементы | Вопросы для проверки конструкции | Рекомендуемые комбинации |
|---|
| Токарная обработка на ЧПУ | Вращающиеся наружные/внутренние поверхности, канавки, резьбы | Алюминий, стали, нержавеющая сталь, латунь, медь, пластики | Концентрические отверстия и диаметры, резьбы | Могут ли критические диаметры иметь общую базу и установку? | Токарная обработка + фрезерование (с активным инструментом) |
| Фрезерование на ЧПУ | Плоскости, карманы, пазы, отверстия, контурные поверхности | Алюминий, стали, нержавеющая сталь, пластики | Призматические элементы, 3D-контуры, точные отверстия | Может ли инструмент обработать элемент с практическим радиусом? | Фрезерование + проволочная электроэрозионная обработка (малые радиусы) |
| Проволочная электроэрозионная обработка | Сквозные профили, узкие пазы, твердые токопроводящие детали | Закаленная инструментальная сталь, нержавеющая сталь, карбид, токопроводящие сплавы | Плотные профили, кромки с критическими требованиями к заусенцам, тонкие сечения | Требуется ли стартовое отверстие и какой допустимый радиус угла? | Проволочная электроэрозионная обработка после термообработки |
| Комбинированная обработка | Детали с вращательными и призматическими элементами | По группе элементов | Многоосевая или многоустановочная геометрия | Какая установка обеспечивает наиболее критичные базовые соотношения? | Токарная + фрезерная обработка в одной программе |
| Изготовление + механическая обработка | Штампованные, вытянутые или вырезанные заготовки с обработанными интерфейсами | Сталь, нержавеющая сталь, алюминий | Уплотнительные поверхности, резьбы, точные отверстия на формованных деталях | Может ли предварительное формование сократить объем удаляемого материала и время цикла? | Глубокая вытяжка/штамповка + ЧПУ-обработка |
Многие детали требуют более одной операции. Базовые и установочные планы остаются четкими на протяжении всего маршрута — см. комбинированная ЧПУ-обработка как мы последовательно выполняем операции.
Проектирование для обрабатываемости и повторяемости
Обрабатываемая модель все еще может быть дорогой или нестабильной в производстве. Ранняя проверка выявляет элементы, требующие длинных инструментов, сложного закрепления или чрезмерного контроля.
Базовые поверхности и закрепление
Деталь должна быть зафиксирована без блокировки критических элементов или деформации тонких сечений. Стабильные опорные поверхности и доступ для зажима воспроизводят одну и ту же геометрию от установки к установке. Читайте руководство по проектированию для фрезерования на ЧПУ для деталей о базовых поверхностях и закреплении.
Доступ инструмента и внутренние радиусы
Вращающиеся инструменты требуют зазора для входа, резания и выхода. Глубокие карманы, скрытые подрезы и острые внутренние углы могут потребовать специального инструмента или дополнительной обработки; практичный радиус улучшает стабильность и снижает стоимость. См. руководство по проектированию для проволочной электроэрозионной обработки по радиусам и планированию стартовых отверстий.
Допуски и чистота поверхности
Жёсткие допуски и чистовые обработки нужны только там, где они обеспечивают функциональность. Требования к конкретным элементам сокращают время наладки, цикл обработки и затраты на контроль. Мы проверяем каждое указание на чертеже при анализе технологичности конструкции.
Стратегия контроля
Размеры, резьбы, позиционирование, биение, профиль и состояние поверхности требуют определённого метода контроля. План управления указывает критические характеристики, выборку и документацию первого образца. Следуйте руководству от чертежа к производству для подготовки вашего пакета документов.
Обрабатываемые материалы и финишная обработка
Марка материала, состояние заготовки, термообработка и финишная обработка влияют на стойкость инструмента, коробление, стабильность размеров и последовательность операций. Указывайте их в запросе предложений для корректного планирования процесса.
Алюминиевые сплавы
Лёгкие корпуса, пластины и детали оборудования; сплав и состояние определяют поведение при резании, качество резьбы и реакцию на анодирование. См. механическую обработку алюминия.
Углеродистые и легированные стали
Валы, крепёж, оснастка и конструкционные детали; твёрдость и последовательность термообработки определяют припуски на обработку. См. механическую обработку углеродистой стали.
Поверхностная обработка и термообработка
Анодирование, гальванизация, покрытия и термообработка выполняются квалифицированными партнерами. Ознакомьтесь с процессами поверхностной обработки и термообработки перед запросом коммерческого предложения.
Применение индивидуальных обработанных деталей
Примеры обработки на станках
Выбранные проекты, где механическая обработка сочеталась с другими процессами Balford. Материалы, технологии и ключевые требования взяты из отчетов по каждому кейсу.
Просмотреть полную библиотеку кейсов →
Исходная заготовка для механической обработки
Стоимость обработки определяется заготовкой, а не станком. Каждая деталь начинается как штампованная заготовка, отрезок круглого прутка или трубы, либо покупная заготовка, близкая к конечной форме. Этот выбор определяет объем снимаемого материала, количество операций и распределение прочности в готовой детали. Мы анализируем это на этапе DFM, до расчета стоимости маршрута обработки. Подробнее о типах заготовок читайте в разделе заготовки для механической обработки.
Штампованные заготовки — собственного производства
Вырубка, пробивка и формовка выполняются на наших прессах от 25 до 350 т, после чего заготовка обрабатывается в том же цехе. Один контроль охватывает оба этапа, без передачи между разными поставщиками. Для плоских или слабоформованных профилей с механически обрабатываемыми элементами это обычно самый экономичный вариант.
Круглый пруток
Стандартный выбор для тел вращения при малых и средних объемах: отсутствие оснастки, нет минимального заказа, подходит для любого диаметра, принимаемого податчиком прутка. Основные затраты — на стружку, поэтому детали, требующие удаления большей части материала, первыми рассматриваются для замены на заготовки, близкие к конечной форме.
Стальная труба
Используется, когда внутренний диаметр уже соответствует отверстию. Втулки, дистанционные шайбы, втулки и корпуса, обработанные из трубы, сохраняют внутренний диаметр как у исходной трубы, с обработкой только функциональных поверхностей. Поэтому толщина стенки и соосность трубы становятся частью анализа чертежа.
Покупные заготовки, близкие к конечной форме — субподряд
Горячая штамповка (хот-форджинг), холодная экструзия, холодная высадка, литье и порошковая металлургия выполняются квалифицированными субподрядчиками, после чего детали обрабатываются у нас. Balford не является кузнечным, литейным или порошковым производством — это указано на странице. Каждый партнер связан условиями конфиденциальности не менее строгими, чем NDA клиента, получает только информацию, необходимую для его этапа процесса, и может быть назван по запросу. Список поставщиков заготовок расширяется; в коммерческом предложении указывается используемый метод получения заготовки.
Соответствие и качество
Четкое ТЗ на ЧПУ-обработку снижает переделки
Прикладывайте согласованные 3D и 2D файлы одной ревизии, марку материала, тип обработки поверхности, объем прототипов, ожидаемый размер партии и годовой спрос. Обозначьте базовые поверхности и критические размеры, чтобы настройка станка учитывала сборку — а не равную точность всех элементов. Если требуется покрытие, анодирование, термообработка или сборка, укажите это сразу — маскировка, толщина покрытия и коробление влияют на припуски и последовательность операций.
Перед отправкой файлов проверьте чек-лист ТЗ на ЧПУ-обработку и прочтите как оценить поставщика механообработки для независимого взгляда на критерии проверки. Затем запросите расчет с вашим чертежом.
FAQ по услугам ЧПУ-обработки
Какие файлы нужны для расчета ЧПУ-обработки?
Отправьте 3D-модель и контролируемый 2D-чертеж одной ревизии, марку материала, тип поверхности, объемы прототипов и серии, критические размеры, стандарты резьбы и требования к сертификации или первым образцам. Согласованные файлы позволяют проанализировать деталь один раз и предложить оптимальный технологический маршрут.
В чем разница между токарной и фрезерной ЧПУ-обработкой?
При токарной обработке деталь вращается, а инструмент неподвижен — подходит для круглых и вращательных форм: валы, втулки, гильзы, штифты, фитинги и резьбовые детали. При фрезеровании вращается резец, перемещаясь относительно неподвижной заготовки — подходит для призматических форм: плоскости, карманы, пазы, отверстия и 3D-профили. Детали с комбинированной геометрией часто сначала точат, затем фрезеруют с использованием подвижного инструмента или в второй установке.
Когда следует использовать электроэрозионную проволочную резку вместо фрезеровки?
Выбирайте проволочную ЭЭР, если элемент сложно или невозможно фрезеровать: сквозные профили в закаленном материале, узкие пазы, малые радиусы, кромки с требованием к отсутствию заусенцев или тонкие сечения, которые могут деформироваться от усилия резания. Для ЭЭР требуется стартовое отверстие и электропроводный материал, а скорость обработки открытых контуров ниже, чем у фрезеровки. Мы анализируем чертеж и рекомендуем процесс, обеспечивающий точность при минимальной стоимости.
Как правильно указать резьбы, базы и шероховатость?
Сначала определите систему баз, чтобы все критические размеры измерялись от одних и тех же поверхностей. Для резьб укажите стандарт (например, ISO метрическая, UNC/UNF, NPT), класс и длину; для баз — поверхности, фиксирующие деталь в сборке; для шероховатости — значения Ra или эквивалентные с указанием зон. Жесткие допуски и чистовые обработки применяйте только там, где это влияет на посадку, герметичность, движение или соосность.
Может ли Balford комбинировать механическую обработку со штамповкой или глубокой вытяжкой?
Да. Штампованные, вытянутые или изготовленные из листового металла заготовки можно дорабатывать на станках, если формовка не обеспечивает требуемые параметры: уплотнительные поверхности, резьбы, точные отверстия и базовые плоскости. Мы анализируем весь маршрут, чтобы назначить допуски тому процессу, который их выдерживает, а заготовки, близкие к конечной форме, сокращают объем съема металла и время цикла.
Какие документы и сертификаты на материалы могут быть предоставлены?
Сертификаты на материалы (заводские сертификаты), декларации соответствия RoHS и REACH, данные IMDS для автомобильных программ, отчеты по первичному контролю образцов и документация в соответствии с PPAP предоставляются по запросу. Сертификат соответствия прилагается к отгрузкам при необходимости.
Как Balford обеспечивает конфиденциальность NDA и чертежей?
Мы подписываем NDA до обмена файлами, храним файлы клиентов в защищенных внутренних системах и ограничиваем доступ к проектной команде. Ваши требования по контролю версий и конфиденциальности могут быть включены в соглашение до передачи чертежей или моделей.
Можно ли фрезеровать острые внутренние углы на ЧПУ?
Стандартный вращающийся резец оставляет радиус. Острые внутренние углы обычно требуют поднутрения, проволочной электроэрозионной обработки, протяжки или другой дополнительной операции. Если угол не функционально острый, допустимый радиус снижает стоимость и повышает стабильность инструмента.
Можно ли включить финишную обработку и сборку?
Да. Мы координируем удаление заусенцев, очистку, термообработку, гальванику, анодирование, покрытие, маркировку и выбранные сборочные операции. Перед утверждением маршрута мы анализируем влияние этих процессов на размеры, маскирование, состояние поверхности и упаковку.
Какие материалы можно обрабатывать на ЧПУ?
Мы обрабатываем алюминиевые сплавы, углеродистые и легированные стали, нержавеющие стали, медь и латунь, инженерные пластики и выбранные специальные сплавы. Марка, твердость, форма заготовки, сертификация и требования к обработке подтверждаются для каждого проекта.
Как лучше всего указывать допуски при обработке?
Применяйте жесткие допуски только к элементам, контролирующим посадку, герметичность, движение или выравнивание, и используйте разумный общий допуск для остального. Четко определяйте базы, условия измерения и шероховатость поверхности. Мы подтверждаем возможности по конкретному чертежу во время DFM-анализа.
Может ли Balford работать как с прототипами, так и с серийным производством?
Да. Прототипирование использует гибкие настройки и быструю поставку; серийное производство оправдывает специализированную оснастку, оптимизированный инструмент и документированный план контроля процесса. Укажите количество прототипов, ожидаемый размер партии и годовой спрос, чтобы мы предложили оптимальный маршрут.
Безопасный обзор проекта
Отправьте Balford ваш чертеж
Укажите последнюю ревизию, материал, количество, обработку поверхности и функциональные приоритеты. NDA перед обменом файлами. DFM-анализ на основе чертежа. Маршрут от прототипа до серии.