
Глубокая вытяжка Balford DC04 и чистое железо ( серия DT4) для корпусов соленоидных клапанов, нержавеющая сталь для корпусов датчиков, а также латунь, медь и алюминий, на прессах от 25 до 350 тонн с максимальным диаметром глубокой вытяжки Ø250 мм. Если требуется контролируемая толщина стенки, деталь подвергается утяжке, а оснастка может быть однооперационной, прогрессивной или трансферной — все проектируется и изготавливается в собственном инструментальном цехе.
Подходит ли глубокая вытяжка для вашей детали?
Глубокая вытяжка преобразует плоскую металлическую заготовку в трехмерный стакан, оболочку, втулку или корпус путем вытягивания материала в полость штампа. Этот процесс позволяет устранить сварные швы, сократить количество деталей и создать эффективный производственный маршрут для компонентов, требующих глубины, контролируемых стенок и чистой внешней формы. Начните с четырех проверок ниже.
Глубокие детали
Для стаканов, втулок, оболочек и корпусов со значительной глубиной.
Бесшовная форма
Полезно, когда предпочтительнее цельноформованный корпус вместо сварной конструкции.
Повторное производство
Наиболее подходит для повторного производства, где стоимость оснастки может быть распределена на объем.
Контролируемая геометрия стенки
Подходит, когда необходимо совместное управление состоянием стенки, диаметром и глубиной.
Что мы производим методом глубокой вытяжки
Типовые группы деталей, производимые по нашим программам глубокой вытяжки — каждая ссылка ведет на соответствующую страницу применения.
Корпуса датчиков
Глубоковытяжные корпуса из нержавеющей стали или алюминия для сборок датчиков давления, температуры и скорости вращения колес.
Корпуса соленоидных клапанов
Бесшовные корпуса, втулки и детали, связанные с пружинами, для гидравлических или магнитных систем.
Магнитные втулки
Тонкостенные вытяжные втулки с контролируемой толщиной стенки для магнитной изоляции и защиты ротора.
Крышки двигателей
Вытяжные корпуса и крышки двигателей, обеспечивающие повторяемость посадки, герметичность и гладкую последующую сборку.
Чашки пружин
Вытяжные чашки и фиксаторы, выдерживающие предварительную нагрузку пружин с контролируемой глубиной и радиусами.
Глубоковытяжные чашки и корпуса
Индивидуальные чашки, корпуса и кожухи в нашем ассортименте — отправьте чертеж для определения оптимального решения.
Варианты процесса глубокой вытяжки
Мы выбираем окончательный метод на основе глубины детали, диаметра или ширины, требований к стенке, поведения материала и объема производства.
Традиционная глубокая вытяжка
Заготовка вытягивается через одну или несколько контролируемых стадий для формирования чашки или корпуса. Форма заготовки и последовательность вытяжки разрабатываются для балансировки потока материала и минимизации разрывов, гофрения или чрезмерного утолщения краев.
НАИЛУЧШЕЕ ПРИМЕНЕНИЕ- От прототипа до повторного производства
- Чашки, корпуса, втулки и кожухи
- Глубина вытяжки, геометрия заготовки, поведение материала и последовательность вытяжки
Прогрессивная глубокая вытяжка
Для подходящих повторяющихся программ операции вытяжки и связанные с ними распределяются по прогрессивным станциям. Конструкция ленточного носителя, стабильность подачи и контроль материала между этапами критически важны для защиты формованного компонента. Наилучший вариант для серийного производства, где интегрированные операции с ленточной подачей могут оправдать прогрессивную оснастку.
СВЯЗАННЫЕ ТЕХНОЛОГИИПеревытяжка и утонение
Применяется, когда требуемая глубина детали, состояние стенок или диаметр не могут быть достигнуты за одну вытяжку. Эти операции никогда не применяются автоматически — они выбираются после полного анализа геометрии и поведения материала.
СВЯЗАННЫЕ ТЕХНОЛОГИИ- Глубокая вытяжка
- Утонение
- Отжиг
- Калибровка
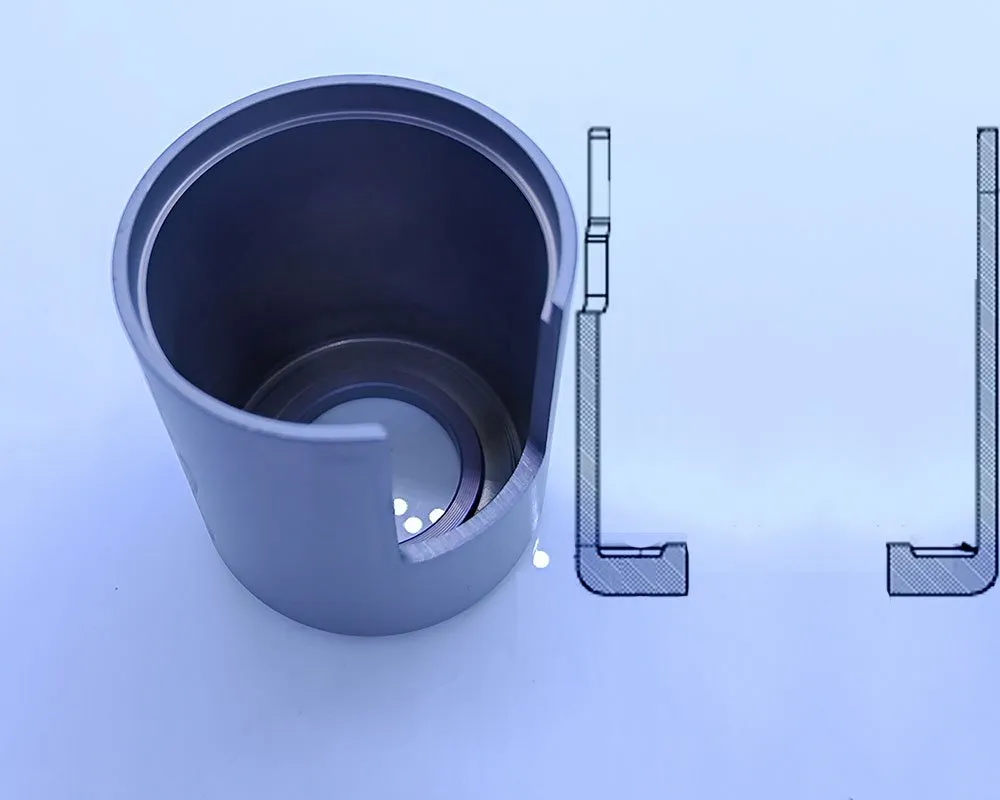
Глубокая вытяжка — это вопрос течения материала
Результат зависит от того, как материал перемещается на каждом этапе — а не только от усилия пресса. Геометрия заготовки, марка материала, толщина, радиусы, смазка, усилие прижима и последовательность вытяжки взаимосвязаны. Степень вытяжки зависит от диаметра детали, глубины, размера заготовки, марки и состояния материала, толщины, радиусов и количества доступных этапов вытяжки — универсального максимума не существует.
Технические факторы, которые мы анализируем
Каждая деталь глубокой вытяжки оценивается по одним и тем же техническим критериям перед проектированием оснастки и расчетом стоимости.
| Конструктивный фактор | Почему это важно | Как это проверяется | Результат проекта |
|---|---|---|---|
| Глубина детали и размер отверстия | Определяют количество и сложность этапов вытяжки | Готовая геометрия, промежуточные формы и поведение материала | Предлагаемая последовательность вытяжки и концепция оснастки |
| Радиусы углов и дна | Контролируют течение материала, утонение и риск разрыва | Функциональные требования vs. штампуемость и доступ к инструменту | Рекомендуемый радиус производства или контролируемая вторичная обработка |
| Состояние стенки | Утонение, утолщение и локальная деформация могут влиять на функциональность | Требования к сечению, модель материала и замер образца | План контроля для конкретной вытяжки |
| Фланец, обрезка и кромка | Избыток материала и направление обрезки влияют на итоговую геометрию | Разработка заготовки, вытяжные буртики, доступ для обрезки и направление заусенца | Определенная стратегия обрезки и базовая точка готового изделия |
| Марка материала и состояние | Прочность, пластичность и упрочнение при деформации изменяют технологическое окно | Фактическая спецификация, требования к сертификации и история формовки | Утвержденный материал и требования к контролю изменений |
Эти же факторы мы используем при проверке чертежа перед изготовлением оснастки и расчетом стоимости.
Типичные дефекты глубокой вытяжки и методы их устранения
Дефекты глубокой вытяжки обычно взаимосвязаны — уменьшение гофрения может увеличить утонение, а уменьшение радиуса повышает риск трещинообразования. Процесс балансируется исходя из функциональных требований к детали.
Утонение и разрыв
Деформация концентрируется в зонах радиусов и переходов. Правильные радиусы, этапы вытяжки, смазка и состояние материала помогают распределить деформацию. Критические сечения стенок замеряются при пробных прогонах.
МЕТОДЫ КОНТРОЛЯ- Конструкция заготовки
- Радиусы вытяжки
- Этапы вытяжки
- Смазка
- Состояние материала
Гофрение и неравномерность кромки
Усилие прижима, форма заготовки, анизотропия и стратегия вытяжных бортов влияют на образование гофр и неровностей кромки. Припуск на обрезку и поведение зерна учитываются при финализации заготовки и оснастки.
МЕТОДЫ КОНТРОЛЯ- Усилие прижима
- Форма заготовки
- Анизотропия
- Стратегия вытяжных бортов
- Припуск на обрезку
Острые углы и локальные элементы
Очень малые радиусы или функциональные острые углы могут потребовать поэтапных операций, таких как контролируемая экструзия, чеканка или локальная формовка. Balford проверяет функциональную необходимость элемента и предлагает технологию, защищающую окружающие стенки.
МЕТОДЫ КОНТРОЛЯ- Поэтапные операции
- Чеканка / экструзия
- Локальная формовка
Пружинение и стабильность размеров
Прочность материала, наклеп и остаточные напряжения могут изменить деталь после выхода из инструмента или обрезки. Компенсация инструмента, операции повторной вытяжки и контроль по базам применяются при жестких требованиях к геометрии.
МЕТОДЫ КОНТРОЛЯ- Компенсация инструмента
- Повторная вытяжка
- Контроль на основе базовых поверхностей
Материалы для глубокой вытяжки и рекомендации по выбору
Просто указать название материала недостаточно. Марка, состояние, толщина, состояние поверхности и стабильность партий напрямую влияют на вытягиваемость — все это проверяется перед утверждением оснастки.
Нержавеющая сталь
Подходит для корпусов и втулок с коррозионной стойкостью; наклеп, задиры, смазка и промежуточный отжиг могут влиять на последовательность вытяжки.
Низкоуглеродистая сталь
Надежный практичный выбор для большинства корпусов и стаканов; требования к покрытию или финишной обработке следует указывать вместе с характеристиками материала.
Алюминий
Легкий и коррозионностойкий; сплав и состояние определяют ухообразование, следы на поверхности, разрывы и пружинение.
Медь и латунь
Формуемые варианты для токопроводящих или декоративных деталей; требуют внимательного подхода к защите поверхности и стоимости материала.
Титан и специальные сплавы
Возможны для квалифицированных проектов, но технологическое окно узкое — пружинение и износ инструмента требуют реальной инженерной проверки.
Все материалы
Марка, состояние, толщина, состояние поверхности и стабильность партий влияют на вытягиваемость — проверяйте перед изготовлением оснастки.
Где используются детали глубокой вытяжки
Опыт применения в соленоидных и клапанных компонентах, автомобильных датчиках и моторах, а также промышленных узлах.
Корпуса соленоидов и клапанов
Бесшовные корпуса, втулки и детали, связанные с пружинами, для гидравлических или магнитных систем, где чистота, целостность стенок и контролируемая геометрия обязательны.
Корпуса автомобильных датчиков и двигателей
Кожухи датчиков, крышки моторов и формовые корпуса, обеспечивающие повторяемость посадки, герметичность и беспроблемную последующую сборку.
Магнитные втулки
Тонкостенные вытянутые втулки, где состояние стенок и геометрия магнитной цепи должны контролироваться совместно.
Промышленные компоненты
Специализированные кожухи и корпуса из контролируемых материалов, подлежащие полной вытяжке, документированию и квалификационным требованиям.
Чашки пружин и фиксаторы
Вытянутые детали, воспринимающие предварительную нагрузку пружин с контролируемой глубиной, радиусами и уплотнительными поверхностями.
Крышки двигателей и торцевые заглушки
Глубоко вытянутые торцевые крышки и заглушки с точными размерами для автоматизированной сборки.
Примеры проектов глубокой вытяжки
Эти примеры показывают, как мы преобразуем требования к вытяжке в рабочий производственный план — не только на бумаге, но и в цеху.

Корпус датчика скорости колеса из ABS
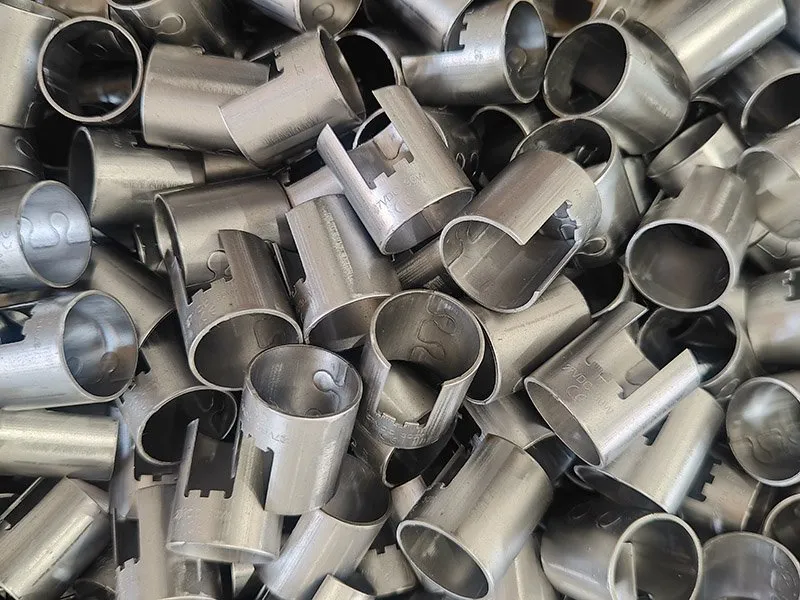
Корпус гидравлического картриджного клапана

Тонкостенная алюминиевая трубка
Как мы разрабатываем деталь методом глубокой вытяжки
Первое техническое обсуждение определяет, какие размеры фактически влияют на герметичность, направление, магнитные свойства, сборку или внешний вид — чтобы установить значимые базовые точки и не применять одинаково жесткие допуски ко всем поверхностям. Образцы проверяются на соответствие прогнозируемому процессу до запуска производства.
Анализ чертежа, материала и функциональности
Мы проверяем функциональные базы, марку и состояние материала, глубину вытяжки, радиусы, требования к стенкам, годовой объем и качество поверхности.
Разработка последовательности вырубки и вытяжки
Мы планируем геометрию заготовки, направление вытяжки, промежуточные стадии, доработку, обрезку и любые необходимые дополнительные операции.
Изготовление оснастки и проверка образцов
Мы изготавливаем образцы и проверяем согласованные размеры, сечения стенок, внешний вид и функциональную соответствие чертежу.
Утверждение заказчиком
Мы закрываем открытые вопросы, документируем утвержденные образцы и фиксируем контролируемый процесс для серийного производства.
Контролируемое производство
Мы соблюдаем установленные требования к настройке, материалам и контролю, управляя обслуживанием оснастки и инженерными изменениями.
Границы возможностей глубокой вытяжки
Это пределы, в рамках которых мы даем расчет. Геометрия за их пределами рассматривается индивидуально, и мы сообщаем, если деталь не подходит для вытяжки, вместо того чтобы давать расчет без гарантий.
| Параметр | Стандарты Balford |
|---|---|
| Максимальное усилие пресса | 350 т |
| Максимальный диаметр вытяжки | Ø250 мм |
| Оснастка | Проектируется и изготавливается в собственном инструментальном цехе — только медленную проволочную электроэрозию отдаем на субподряд |
| Материалы | Нержавеющая сталь, углеродистая сталь, алюминий, медь, латунь и выбранные специальные сплавы |
| Дополнительные операции | Токарная и фрезерная обработка на ЧПУ, проволочная электроэрозия, удаление заусенцев и контролируемая очистка |
| Субподрядные операции | Термическая обработка (закалка, отпуск, отжиг, размагничивание) и финишная обработка поверхности, включая электрохимическую полировку и пассивацию |
| Контрольно-измерительное оборудование | 2.5D оптический проектор, 3D сканер, портативный профилометр, твердомер Роквелла, камера солевого тумана, цифровой высотомер, микрометры и нутромеры, внутренние штангенциркули, полные наборы калибров проход/непроход, прибор для измерения биения и соосности |
| Документация | Первоначальный контроль образца и пакеты PPAP уровня 3 |
Если ваша деталь выходит за эти параметры — сообщите требования. Мы оценим возможность изготовления и укажем на ограничения.
Смотрите процесс глубокой вытяжки
Корпус из нержавеющей стали и вытянутая втулка — съемка на производственной линии.
Руководство по проектированию глубокой вытяжки
Это рабочий перечень параметров, который мы используем при анализе чертежа: цифры, определяющие возможность вытяжки за один проход, за три или невозможность изготовления. Создано для инженеров, утверждающих чертежи, а не для брошюр.
Глава 1 — Коэффициент вытяжки: количество необходимых стадий
Коэффициент вытяжки — это отношение диаметра заготовки к диаметру пуансона на данной стадии. Превышение приводит к разрыву материала у носа пуансона даже при идеальной смазке. Наши стандарты для первой стадии:
| Материал | Коэффициент вытяжки первой стадии | Примечание |
|---|---|---|
| Низкоуглеродистая сталь (DC01–DC04) | 1.8 – 2.0 | DC04 для более глубокой вытяжки; DC01 требует больше стадий |
| Нержавеющая сталь (304, 430) | 1.6 – 1.8 | Высокая склонность к наклепу — больше стадий и отжигов |
| Чистое железо (DT4E / марки железа DC04) | 1.8 – 2.0 | Хорошая пластичность, но следите за толщиной стенки на втором этапе |
Этапы повторной вытяжки постепенно менее глубокие, чем первый. Детали из меди и алюминия рассматриваются индивидуально, так как сплав и термообработка влияют на предел больше, чем тип материала. См. также как рассчитывается максимальный коэффициент вытяжки.
Глава 2 — Зазор штампа
Зазор указывается на сторону как кратное толщине листа t. Слишком маленький зазор приводит к задирам на стенке и износу инструмента; слишком большой — к образованию складок и неравномерному утонению стенки.
| Материал | Зазор на сторону |
|---|---|
| Сталь | 1.1 – 1.3 t |
| Алюминий | 1.0 – 1.2 t |
| Нержавеющая сталь | 1.2 – 1.4 t |
Глава 3 — Размер заготовки перед резкой
Для цилиндрической чашки с диаметром d и высотой h начальный диаметр заготовки приблизительно равен √(d² + 4dh). Это оценка, а не замена пробной вытяжки: рабочая заготовка определяется по достижению заданной высоты с учетом припуска на фланец, что подтверждается на первой пробной вытяжке, а не только расчетом.
Глава 4 — Толщина стенки — это градиент, а не число
Вытянутая стенка толще заготовки у фланца и тоньше у носа пуансона, распределение зависит от зазора, радиусов, усилия прижима и смазки. Поэтому чертеж с указанием «стенка 1.0 мм» без позиции измерения не может быть изготовлен как есть: одна деталь может иметь 1.08 мм у основания стенки и 0.92 мм у верха. Укажите место измерения и допустимые значения, и мы обеспечим их соблюдение. См. как указывается толщина стенки на вытянутом корпусе.
Глава 5 — Радиусы и угол уклона, который вам не нужен
Вытянутая стенка не требует угла уклона. Уклон 1° на глубине 20 мм дает всего около 0.35 мм радиуса на краю, что обычно укладывается в допуски формы и толщины большинства деталей и редко требует указания. Важны радиус носа пуансона и радиус входа матрицы: они определяют место изгиба материала, степень утонения и риск разрыва при первом ходе.
Глава 6 — Этапы, отжиг и стоимость глубины
Каждый дополнительный этап — это позиция в инструменте и, при исчерпании пластичности материала, дополнительная операция отжига между этапами. Деталь, требующая трех вытяжек и двух отжигов, отличается по стоимости от детали с одной вытяжкой, даже если готовая геометрия на чертеже выглядит схоже.
Глава 7 — Рабочий диапазон оборудования
- Прессы от 25 до 350 т.
- Глубокая вытяжка до максимального диаметра Ø250 мм.
- С 2000 года разработано и изготовлено более 4000 однооперационных вытяжных штампов в нашем собственном инструментальном цехе.
- Этапы обработки обычно выполняются в прогрессивном или трансферном штампе для обеспечения стабильности толщины стенки от детали к детали.
Глава 8 — Что необходимо предоставить вместе с чертежом
- Готовый чертеж с указанием точек измерения толщины стенки.
- Годовой объем и схема партий определяют тип оснастки: одинарный штамп, прогрессивный штамп или трансферная линия.
- Материал и марка, либо требуемые свойства детали, если марка еще не определена.
- Требования к поверхности и финишной обработке, включая необходимость удаления смазки или покрытия после штамповки.
- Критичные геометрические параметры: соосность отверстия, плоскостность уплотнительной поверхности, положение резьбы.
При предоставлении этих пяти пунктов оценка осуществимости обычно предоставляется в течение рабочего дня. См. сравнение глубокой вытяжки с прогрессивной штамповкой и как кривая напряжение-деформация влияет на формовку.
FAQ по глубокой вытяжке
Ответы основаны на практическом анализе, поскольку осуществимость зависит от материала, геометрии и объема производства.
Наш самый мощный пресс — 350 т, максимальный диаметр вытяжки — Ø250 мм. Возможность изготовления конкретной детали зависит от марки материала, толщины листа, соотношения глубины к диаметру, требований к стенке и количества операций вытяжки. Технологическая последовательность согласовывается по вашему чертежу перед расчетом стоимости.
Да. Вытяжные штампы, отрезные инструменты и последующие операции разрабатываются и производятся в нашем инструментальном цехе, что позволяет контролировать сроки и вносить корректировки в процессе. Только медленная проволочная EDM передается на субподряд; токарные, CNC токарные и фрезерные станки, средняя и быстрая проволочная EDM, нарезка резьбы, сверление, плоское шлифование и обслуживание инструмента выполняются силами предприятия.
Вытянутые детали часто подвергаются CNC токарной или фрезерной обработке, проволочной EDM, удалению заусенцев и контролируемой очистке. Термообработка (закалка, отпуск, отжиг, размагничивание) и финишные покрытия (электрополировка, пассивация, гальваника) выполняются квалифицированными партнерами. Документация PPAP Level 3 может охватывать весь процесс, включая субподрядные этапы.
Нет универсального предельного значения — степень вытяжки зависит от марки материала и его состояния, толщины листа, геометрии заготовки, формы детали, радиусов, требований к стенке и допустимого количества операций вытяжки. Balford анализирует конкретный чертеж и предлагает проверенную технологическую последовательность перед подтверждением возможности изготовления.
Да, мы оцениваем возможность прогрессивной вытяжки для подходящей геометрии и серийного производства. Необходимо проанализировать ленточный носитель, шаг подачи, количество операций вытяжки, течение материала и последующую обрезку, чтобы подтвердить целесообразность метода.
Состояние стенки регулируется за счет конструкции заготовки, радиусов, последовательности вытяжки, смазки, давления прижима заготовки и, при необходимости, операций выглаживания или повторной вытяжки. Критические участки стенки и метод измерения должны быть указаны на чертеже или в плане контроля.
Острые функциональные углы могут потребовать поэтапной операции, такой как чеканка, локальная экструзия или дополнительная формовка. Мы анализируем функциональные требования, деформацию окружающего материала и метод контроля перед рекомендацией процесса.
Распространенные варианты включают низкоуглеродистую сталь, нержавеющую сталь, алюминий, медь и латунь. Титан и другие специальные сплавы могут быть рассмотрены после оценки. Марка, состояние, толщина и состояние поверхности важнее, чем просто семейство материала.
Приложите контролируемый чертеж и модель, спецификацию материала, количество, отделку, критические размеры, требования к стенке или сечению, функциональные тесты, а также любые потребности в прослеживаемости или документации. Существующие образцы или контекст сборки также помогают уточнить приоритеты.
Есть чертеж?
Отправьте последнюю версию чертежа или 3D-модель, спецификацию материала, годовой объем и критические требования. Мы проанализируем маршрут формовки, дополнительные операции и потребности в контроле перед расчетом стоимости. Можем обсудить требования NDA перед обменом детальными файлами проекта.
Для ускоренного рассмотрения укажите: чертеж / 3D-модель · марка материала · толщина · годовой объем · критические допуски · отделка поверхности.
Связанные возможности и ресурсы
Глубокая вытяжка связана с полным кластером штамповки, материалами, применениями и кейсами.
Технические статьи по глубокой вытяжке
Глубокая вытяжка алюминиевых деталей
Формуемость, стоимость и коррозионные свойства алюминиевых глубоких вытяжек.
Глубокая вытяжка vs. Прогрессивная штамповка
Как выбор оснастки и процесс формования связаны для OEM-деталей.
Корпуса соленоидных клапанов глубокой вытяжки
Выбор материала и процесс глубокой вытяжки для автомобильных применений.
Металлическая штамповка: процессы и материалы
Руководство по процессам штамповки, материалам и применениям.
Связанные темы: утонение при глубокой вытяжке — как тонкая стенка удерживает внутренний и внешний диаметры · утонение вместо точения · утонение для корпусов соленоидных клапанов (DT4E, DC04) · допуски и чистота поверхности при утонении
Связанные производственные возможности: индивидуальная металлическая штамповка, прогрессивная штамповка, прессовое оборудование и перечень мощностей или трансферная штамповка — все проверяется по одному чертежу перед расчетом стоимости.
Детали, требующие нескольких этапов формовки, обычно изготавливаются на трансферных штампах — см. сравнение штамповки на трансферных прессах с прогрессивными и однооперационными штампами. Мощность прессов до 350 т, максимальный диаметр глубокой вытяжки — Ø250 мм — полный список оборудования доступен на странице оборудования .
Межоперационный отжиг и финальная термообработка выполняются через проверенных партнеров — см. организацию этих процессов.
Дополнительная информация: что такое глубокая вытяжка и конструктивные решения, влияющие на стоимость.
Основные параметры производства: мощность прессов до 350 т · максимальный диаметр вытяжки Ø250 мм · полный список оборудования и контроля качества.
Перед запуском серийной вытяжки на ленте технология отрабатывается на однооперационных штампах — см. процесс прототипирования и мелкосерийной глубокой вытяжки и почему прототипный штамп снижает риски для серийного инструмента.
Для получения острого внутреннего угла в вытянутой детали стенка специально утоняется вместо резки — см. как задается и контролируется экструзия с острыми углами при глубокой вытяжке .
Корпуса, для которых применяется этот процесс, описаны на странице корпусов соленоидных клапанов глубокой вытяжки , включая выбор материалов DC04 и чистое железо, а также технологию волочения.
Сравнение марок, обычно используемых для магнитных корпусов, приведено в разделе DC04 и чистое железо.