
Когда нужна прецизионная штамповка
Выбирайте прецизионную штамповку, когда расположение элементов, состояние кромок, плоскостность или сформированная геометрия напрямую влияют на функциональность детали.
Точное расположение элементов
Для отверстий, профилей и формованных деталей, где важны базовые соотношения.
Функциональная кромка
Для деталей, где направление заусенца или гладкость среза влияет на сборку.
Серийное производство
Для стабильных программ, где специализированная оснастка обеспечивает стабильный выпуск продукции.
Плоскостность и форма
Для компонентов, где деформация или локальная геометрия влияют на функциональность.
Что мы производим с помощью прецизионной штамповки
Реальные семейства деталей, производимые в рамках наших программ прецизионной штамповки — каждая ссылка ведет на соответствующую страницу применения.
Шайбы
Прецизионные шайбы, вырубленные из пружинной или углеродистой стали с контролируемым профилем, плоскостностью и направлением заусенцев.
Прокладки
Плоские, прецизионные и специальные прокладки с контролируемыми допусками для различных материалов.
Фиксаторы
Формованные фиксаторы и пружинные седла с постоянной глубиной и соотношением характеристик.
Клеммы
Проводящие клеммы и контакты с контролируемым материалом, геометрией и состоянием поверхности.
Кронштейны
Штампованные кронштейны с повторяемым расположением отверстий для надежной сборки.
Компоненты датчиков
Мелкие функциональные детали для сборки датчиков, где расположение элементов определяет производительность.
Варианты процессов прецизионной штамповки
Правильный процесс балансирует функциональные требования, качество кромок, инвестиции в оснастку и объем производства.
Прогрессивная штамповка
Прогрессивные станции могут объединять тесно связанные операции вырубки и формовки, сохраняя контроль над полосой.
НАИБОЛЕЕ ПОДХОДИТ ДЛЯ- Серийное производство с множеством связанных характеристик
- Стабильная спецификация материала
Точная вырубка
Точная вырубка использует контролируемую поддержку материала и условия инструмента для получения высокой доли гладкого среза на подходящих деталях.
НАИБОЛЕЕ ПОДХОДИТ ДЛЯ- Детали, требующие высокой доли гладкого среза
- Сокращение последующей обработки кромок, где геометрия и объем позволяют
Чеканка и калибровка
Локальное давление может уточнить толщину, плоскостность, радиусы или функциональные детали, оцениваясь с учетом течения материала, нагрузки на инструмент и размерных измерений.
НАИБОЛЕЕ ПОДХОДИТ ДЛЯ- Локальная геометрия, плоскостность, толщина или функциональные детали
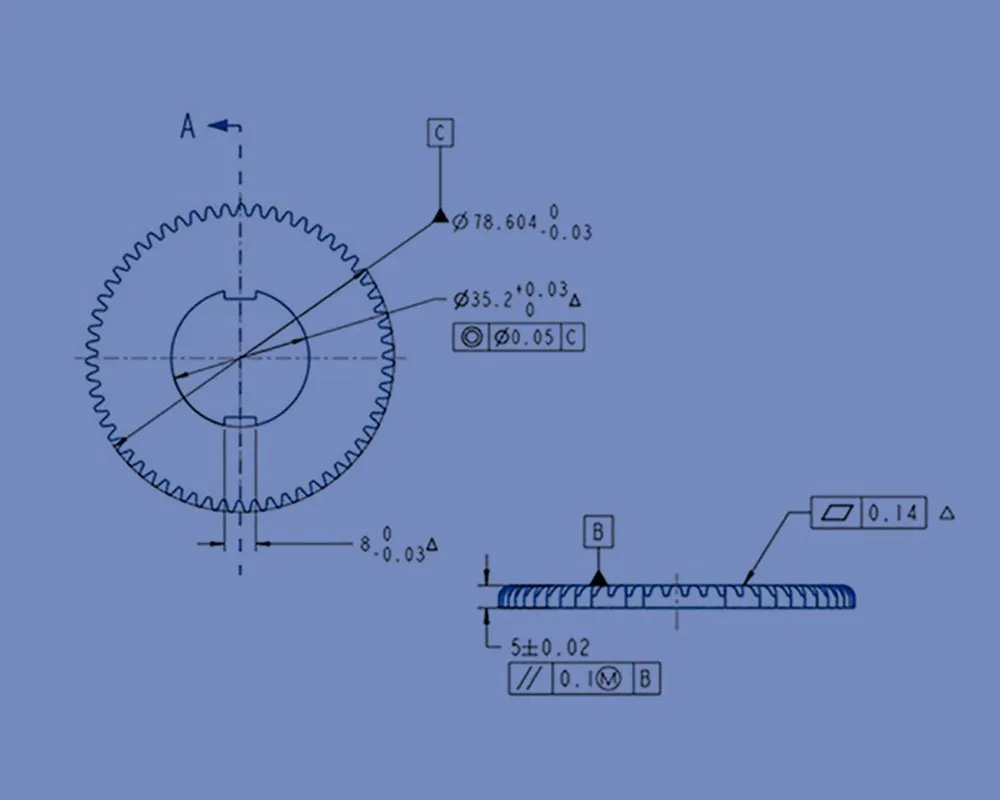
Точность начинается с правильных базовых точек
Жесткие чертежи не становятся точными процессами только за счет контроля. Оснастка, материал, базовые точки и план измерений должны соответствовать требованиям. Balford ранее описывал точность работы в диапазоне IT7–IT9 для подходящих характеристик — это не является универсальным обещанием для каждого размера. Фактическая точность зависит от материала, толщины, типа характеристики, метода оснастки, стратегии базовых точек и метода измерений и подтверждается во время проверки проекта и пробных образцов.
Как мы определяем, является ли точная штамповка правильным выбором
Решение зависит от чертежа — учитываются положение характеристик, состояние кромок, стабильность, сформированные детали и размер детали.
| Требование | Ответ точной штамповки | Альтернатива для сравнения | Точка принятия решения |
|---|---|---|---|
| Повторяемое положение характеристик | Специальная оснастка фиксирует связанные отверстия, кромки и сформированные детали | Обработка на станке с ЧПУ или сборка из заготовок | Объем, стратегия базовых точек и накопленные допуски |
| Функциональная резаная кромка | Точная вырубка или контролируемая резка могут улучшить состояние кромки | Вырубка плюс обработка или шлифовка | Требуемая зона гладкости, ограничение заусенцев и материал |
| Высокая стабильность детали | Контролируемая лента, направление инструмента и внутрипроцессные проверки поддерживают повторяемое производство | Ручное изготовление | Объемы, частота изменений и экономика оснастки |
| Сложная формовка детали | Чеканка, тиснение или поэтапная формовка могут интегрировать элемент | Дополнительная механическая обработка или сборка | Деформация материала, доступ инструмента и контроль |
| Тонкий или компактный компонент | Прецизионная оснастка может объединять мелкие связанные элементы | Фотохимическое травление, лазерная резка или механическая обработка | Материал, качество кромки, деформация и масштаб производства |
Эти же факторы мы анализируем при оценке чертежа для оснастки, контроля и производства.
Факторы точности и качества кромки
Точность зависит от оснастки, материала, баз и плана измерений — а не только от контроля.
Стратегия баз и допусков
Функциональные базы должны отражать способ крепления детали в узле. Позиционирование, профиль, плоскостность и формовочные размеры проверяются относительно этих баз, чтобы калибры и отчеты описывали реальную функциональность детали.
Направление и зазор инструмента
Соотношение пуансона и матрицы влияет на заусенцы, состояние кромки, стабильность размеров и износ инструмента. Зазор подбирается для указанного материала и элемента, а направляющие матрицы и обслуживание сохраняют это соотношение при серийном производстве.
Плоскостность и коробление
Сила резания, остаточные напряжения, чеканка, формовка и извлечение детали могут влиять на плоскостность. При критичных плоских сопряжениях оцениваются фиксация, контроль давления, калибровка и транспортировка.
Измерения и возможности
Контрольное оборудование подбирается исходя из конкретного элемента и проверяемого допуска. Доступны отчеты по первому образцу, пробные поставки, атрибутивные калибры и текущие проверки — для согласованных критических размеров возможности определяются заранее.
Материалы, покрытия и дополнительные операции
Прецизионные детали часто проходят гальванизацию, термообработку или сборку после штамповки — эти последующие этапы учитываются в накоплении допусков и плане обработки поверхности с самого начала.
Углеродистые и пружинные стали
Часто используются для клипс, шайб, прокладок и функциональных деталей. Твердость, термообработка и покрытия могут влиять на плоскостность или изменять размеры — это учитывается при проектировании оснастки и процесса.
Нержавеющие стали
Выбираются за коррозионную стойкость и прочность. Нагартовка, образование заусенцев, износ инструмента и защита поверхности требуют внимания при проектировании штампа и последующих операциях.
Медь и медные сплавы
Подходят для токопроводящих или пружинных применений. Направление зерна, требования к покрытию, чистота и обращение влияют на конечные характеристики — анализируются перед утверждением процесса.
Алюминиевые сплавы
Применяются там, где важны малый вес и коррозионная стойкость. Состояние материала напрямую влияет на деформацию, образование заусенцев и пружинение — проверяется перед изготовлением оснастки.
Латунь
Формуемый вариант для точных штампованных деталей. Направление зерна, защита поверхности и стоимость материала тщательно учитываются при расчете стоимости и обработке.
Покрытия и сборка
Толщина покрытия, маскирование, риск водородного охрупчивания, прессовые посадки и сопрягаемые детали анализируются перед запуском производства.
Применение точных штампованных деталей
Где используются прецизионные штампованные компоненты в наших производственных программах.
Автокомпоненты и датчики
Прокладки, фиксаторы, шайбы, корпуса и функциональные компоненты, требующие повторяемости интерфейсов и контролируемого производства.
Электротехнические и электронные компоненты
Клеммы, экраны, токопроводящие детали и компактный крепеж, требующие контроля материала, геометрии и состояния поверхности.
Промышленное оборудование
Фиксирующие элементы, направляющие, кронштейны, износостойкие детали и сборочный крепеж, изготовленные по конкретным чертежам.
Специальные компоненты
Отдельные прецизионные детали, где прослеживаемость материала, строгость контроля, чистота и конфиденциальность определяются проектом.
Примеры точной штамповки
Реальные детали, материалы и производственные требования — эти примеры показывают, как требования чертежа превращаются в практичный, повторяемый производственный план.

Прокладка из пружинной стали 65Mn

Шайба для гайки из нержавеющей стали

Медная основа
Что мы проверяем перед изготовлением оснастки
На этапе коммерческого предложения функциональные размеры отделяются от общих допусков — это позволяет контролировать затраты на оснастку и контроль без ущерба для сборки.
Функциональные размеры
Мы разделяем размеры, критичные для функции, от тех, что могут быть выполнены в общих допусках — это оптимизирует затраты на оснастку и контроль без ущерба для сборки.
Стратегия баз
Перед изготовлением оснастки чертеж анализируется на предмет базовых поверхностей, направления заусенцев и требований к чистоте поверхности.
Влияние на последующие операции
Покрытия, термообработка, позиционирование отверстий, радиусы и изменения свойств материала проверяются перед новой ревизией — даже небольшая корректировка может повлиять на выбор инструментальной стали, центрирование, контроль или посадку при сборке.
Контролируемый производственный процесс
От критичных характеристик до серийного производства — четкая последовательность для каждой программы прецизионной штамповки.
Определить
Критические характеристики, схема баз, материал, обработка поверхности, годовой объем и функциональное назначение.
Выбрать
Маршрут обработки с учетом прогрессивной штамповки, точной вырубки, чеканки и последующих операций.
Разработать
План оснастки и методику контроля для ключевых характеристик.
Проверить
Образцы измерены; кромки, поверхность, посадка и корректирующие действия завершены.
Запустить
Настройка, материал, обслуживание оснастки, контроль и изменения регламентированы.
Допустимые параметры точной штамповки
Четко обозначено для оценки соответствия перед отправкой файла. Параметры вне указанных пределов рассматриваются индивидуально.
| Параметр | Стандарты Balford |
|---|---|
| Максимальное усилие пресса | 350 т |
| Максимальный диаметр глубокой вытяжки | Ø250 мм |
| Оснастка | Прогрессивные, трансферные и однооперационные штампы проектируются и изготавливаются в собственном инструментальном цехе; только медленнопроволочная электроэрозия передается на аутсорсинг |
| Материалы | Нержавеющая сталь, углеродистая сталь, алюминий, медь, латунь, электротехническое чистое железо и специальные сплавы по согласованию |
| Дополнительные операции | Токарная и фрезерная обработка на ЧПУ, проволочная электроэрозия, нарезка резьбы в штампе и отдельно, удаление заусенцев и контролируемая очистка |
| Аутсорсинговые операции | Термическая обработка и финишная обработка поверхности выполняются квалифицированными партнерскими предприятиями |
| Контрольно-измерительное оборудование | 2.5D оптический проектор, 3D сканер, профилометр, твердомер Роквелла, солевой распылитель, цифровой высотомер, микрометры и нутромеры, калибры «годен/не годен», прибор для измерения заусенцев и прибор для измерения соосности |
| Документация | Контроль первого образца и пакеты PPAP уровня 3 |
Указанные допуски зависят от материала, толщины и типа элемента — см. наш справочник по допускам штамповки и сверьте с вашим чертежом.
FAQ по точной металлической штамповке
Ответы основаны на анализе чертежа, так как материал, геометрия и объем производства влияют на практическую реализацию.
Наш самый мощный пресс — 350 т, с возможностью глубокой вытяжки до Ø250 мм. Мощность подбирается под деталь, а не наоборот: раскрой ленты, предел текучести материала, толщина и количество операций определяют, на каком прессе будет выполняться работа.
Да. Уровень 3 — это стандартный уровень предоставления, который запрашивает большинство наших автомобильных и промышленных заказчиков. Пакет обычно включает схему процесса, план контроля, PFMEA, результаты измерений, результаты испытаний материалов и характеристик, а также гарантийное обязательство. Сообщите нам ваши специфические требования, и мы подтвердим, что можем подписать.
Да — прогрессивные, трансферные и однооперационные штампы проектируются и изготавливаются в нашем инструментальном цехе. Токарные и фрезерные станки с ЧПУ, проволочно-вырезные станки средней и высокой скорости, нарезка резьбы, сверление, плоское шлифование, холодная сварка и обслуживание инструмента выполняются на месте; только медленная проволочная электроэрозия передается на субподряд.
Точная штамповка уделяет больше внимания направляющим штампа, базовым отношениям, состоянию кромок, плоскостности и измерению функционально важных элементов. В зависимости от чертежа и объема мы можем использовать прогрессивную оснастку, точную вырубку, чеканку или калибровку.
Мы можем достичь IT7–IT9 для подходящих элементов точной штамповки, но это не универсальный допуск для всех деталей. Материал, геометрия, тип элемента, расстояние от баз, оснастка и метод измерения — все это играет роль. Возможности зависят от чертежа — мы подтверждаем достижимое для вашего чертежа на этапе коммерческого предложения и изготовления образцов.
Точная вырубка оправдана, когда требуется высокий процент гладкого среза, лучшая плоскостность или функциональная кромка, которая в противном случае потребовала бы механической обработки. Геометрия, материал, толщина, объем и стоимость оснастки — все это влияет на выбор метода.
Да, эти операции могут быть согласованы по требованию. Их влияние на твердость, деформацию, толщину покрытия, состояние поверхности и риск водородного охрупчивания учитывается в технологическом процессе и плане контроля.
Направление заусенцев задается ориентацией пуансона и матрицы и указывается на чертеже, если это влияет на сборку, герметичность, безопасность или внешний вид. Желаемое направление согласовывается с раскроем ленты, извлечением детали и последующими операциями.
Предоставьте контролируемый 2D-чертеж, 3D-модель (если есть), материал и его состояние, отделку, годовой и партионный объем, критические размеры, требования к кромкам или плоскостности, документацию по контролю и контекст сборки.
Есть чертеж?
Отправьте актуальную редакцию чертежа, спецификацию материала, объем, отделку и функциональные требования. Мы проанализируем технологический маршрут и уточним технические вопросы перед расчетом. Можем подписать NDA перед передачей детальных файлов проекта.
Смежные возможности и ресурсы
Прецизионная штамповка связана с полным циклом штамповки, материалами, применениями и кейсами.
Технические статьи о точной штамповке
Операции точной вырубки при прецизионной штамповке
Как точная вырубка улучшает состояние кромок функциональных деталей.
Стандартные допуски для штампованных деталей
Какие общие допуски применяются и когда требуется индивидуальный контроль по чертежу.
Прецизионные штампованные детали: ключевые моменты
Основные аспекты при изготовлении точных штампованных компонентов.
См. также: утяжка при глубокой вытяжке — как утонченная стенка удерживает внутренний и наружный диаметры · утяжка вместо точения · утяжка для корпусов соленоидных клапанов (DT4E, DC04) · допуски и шероховатость при утяжке
Сопутствующие производственные возможности: изготовление штампованных деталей по индивидуальным требованиям, прогрессивная штамповка или глубокая вытяжка — все рассматривается по одному чертежу перед расчетом стоимости.
Прецизионные штампы для деталей с жесткими допусками изготавливаются в собственном инструментальном цехе Balford , а не сторонними производителями.
Усилие пресса, максимальный диаметр вытяжки и полный перечень оборудования указаны на странице списка оборудования .
Производственные возможности вкратце: усилие прессов до 350 т · максимальный диаметр глубокой вытяжки Ø250 мм · Полный перечень оборудования и средств контроля.
Детали на стадии разработки обычно изготавливаются с использованием однооперационной оснастки — см. прототипирование и мелкосерийную штамповку.
Если глубокая вытяжка требует действительно острого внутреннего угла, стенка должна быть утонена преднамеренно, а не срезана — см. как задаются и контролируются параметры выдавливания с острыми углами при глубокой вытяжке .
Если требования к точности предъявляет корпусное изделие, а не плоская деталь, см. корпуса соленоидных клапанов и корпуса датчиков.