
Какой метод штамповки подходит для вашей детали?
Три основных подхода решают разные геометрические и объемные задачи. Balford анализирует деталь комплексно, а не подгоняет все изделия под один процесс.
Прогрессивная штамповка
Оптимальна для серийных деталей из ленты с несколькими операциями, которые можно интегрировать в последовательную обработку.
Подробнее о прогрессивной штамповке → 02Глубокая вытяжка
Оптимальна для стаканов, гильз, корпусов и других деталей, требующих формирования глубины или замкнутого профиля.
Подробнее о глубокой вытяжке → 03Прецизионная штамповка металла
Наилучший выбор для деталей, где положение элементов, состояние кромок, плоскостность или повторяемость размеров напрямую влияют на функциональность.
Подробнее о прецизионной штамповке →Как мы выбираем метод штамповки
Инженерный справочник для первичной оценки — окончательный метод утверждается после анализа чертежа.
| Требование | Прогрессивная штамповка | Глубокая вытяжка | Прецизионная штамповка |
|---|---|---|---|
| Многооперационная подача ленты | Оптимально | Ограничено / зависит от геометрии | Возможно |
| Глубокая закрытая геометрия | Ограничено / зависит от геометрии | Оптимально | Возможно |
| Высокий контроль положения элементов | Оптимально | Специфично для вытяжки | Оптимально |
| Высокие объемы повторяющихся деталей | Оптимально | Оптимально при оправданной оснастке | Оптимально |
| Бесшовная чашечная/оболочечная геометрия | Ограничено | Оптимально | ООО |
| Точный срез кромки | Возможно | Обычно не основной метод | Прочность при точной вырубке |
| Нарезка резьбы в штампе | Возможно | Определяется проектом | Определяется проектом |
Оптимальный метод зависит от геометрии, материала, годового объема, инвестиций в оснастку и требований к последующей обработке — данная матрица является инженерным ориентиром, а не абсолютным правилом.
Что такое штамповка металла?
Процесс определяется чертежом. Один и тот же металлический сплав может требовать разных методов штамповки в зависимости от толщины, геометрии, допусков, глубины формовки, годового объема и последующих операций.
Индивидуальная штамповка металла под деталь
Balford начинает с вашего чертежа, спецификации материала, прогноза спроса и критически важных размеров. Инженерный анализ включает разработку заготовки, последовательность формовки, доступ к инструменту, направление заусенцев, пружинение, методы контроля и последующие операции соединения или финишной обработки. Цель — готовый к производству процесс, который защищает функциональные базы, учитывает нормальные вариации материала и предоставляет практичные точки контроля — оснастка, выбор пресса, подача, смазка и планирование качества рассматриваются как единая производственная система.
Что мы анализируем перед изготовлением оснастки
Те же факторы используются при оценке чертежа для оснастки, контроля и производства.
Геометрия детали
Глубина формовки, расстояние между элементами, радиусы и направление вытяжки проверяются по чертежу.
Материал и толщина
Марка, состояние, толщина и состояние поверхности подтверждаются перед изготовлением оснастки.
Годовой объем
Характер спроса сопоставляется с инвестициями в оснастку и автоматизацией процесса.
Критические функциональные размеры
Разделение управляющих параметров функциональности от общих производственных размеров.
Проверка DFM перед изготовлением оснастки
Команда анализирует радиусы гибов, расстояния от отверстий до краев, интервалы между формообразующими элементами, радиусы углов, направление вытяжки и доступные базы. Потенциальные проблемы — расслоение, гофрообразование, деформации, сложная обрезка или лишние дополнительные операции — выявляются на ранней стадии, чтобы согласовать чертеж и технологический процесс до запуска оснастки.
Как выбирается оснастка для штамповки металла
Конструкция оснастки разрабатывается с учетом требуемых операций, поведения материала и ожидаемого объема производства — с проработкой зон износа, сменных компонентов, удаления отходов, подачи материала и защиты от ошибок.
| Тип оснастки | Оптимальное решение |
|---|---|
| Прогрессивный штамп | Серийные детали с последовательной обработкой в нескольких позициях |
| Комбинированный штамп | Выполнение нескольких операций за один ход пресса |
| Трансферный штамп | Детали, требующие отдельных формовочных позиций и перемещения заготовки |
| Обычный / однооперационный | Простая геометрия, меньшая сложность оснастки или специфические требования проекта |
Выбор оснастки анализируется по чертежу — см. Прогрессивная штамповка для детального сравнения типов оснастки.
Варианты процессов штамповки металла
Операции подбираются под конкретную деталь, а не предлагаются как стандартный пакет.
Вырубка
Отделение требуемого профиля от листового или рулонного материала.
Пробивка
Создание отверстий или вырезов с контролируемым зазором инструмента.
Гибка
Формирование углов и фланцев с контролируемым местом изгиба.
Формовка
Изгибает или изменяет форму материала для создания функциональных элементов.
Вытяжка
Создает глубину и замкнутую геометрию из плоского материала.
Тиснение
Добавляет неглубокий рельеф или элементы жесткости.
Чеканка
Уточняет локальную толщину, плоскостность или детализацию.
Точная вырубка
Обеспечивает гладкие срезанные кромки для функциональных деталей.
Нарезка резьбы в штампе
Формирует резьбу в рамках прогрессивной последовательности.
Дополнительные операции с штампованной деталью
Нарезка резьбы, удаление заусенцев, мойка, термообработка, гальванизация, покрытие, сварка или сборка могут быть согласованы при необходимости. Порядок операций анализируется, так как нанесение покрытий, тепловое воздействие и обработка могут изменить размеры, шероховатость поверхности, посадку, внешний вид или допуски после штамповки.
Материалы для индивидуальной металлической штамповки
Марка материала, твердость, толщина и состояние поверхности влияют на поведение при формовке и конструкцию инструмента.
Углеродистые и низколегированные стали
Часто используются для кронштейнов, шайб, фиксаторов и конструкционных деталей; прочность, упругая деформация и защита от коррозии рассматриваются совместно.
Нержавеющие стали
Коррозионная стойкость с тщательным планированием процесса для наклепа, заедания и направления зерна.
Алюминиевые сплавы
Приоритеты по весу и коррозионной стойкости; сплав и твердость напрямую влияют на пределы изгиба, маркировку и вытяжку.
Медь и латунь
Электропроводность и внешний вид с учетом защиты поверхности и особенностей обработки.
Титан и специальные сплавы
Возможны для отдельных применений после полного анализа материала и геометрии.
Все материалы
Формоустойчивость, пружинение, наклеп, заусенец, твердость и состояние поверхности влияют на технологический маршрут.
Применение штампованных металлических деталей по индивидуальному заказу
Где используются штампованные компоненты в наших производственных программах.
Автокомпоненты
Корпуса датчиков, кронштейны, фиксаторы, шайбы и гнутые детали с стабильной сборкой.
Компоненты датчиков и электрооборудования
Детали датчиков, клеммы, экраны и зажимы с контролируемыми материалами и геометрией.
Компоненты соленоидов и клапанов
Глубокоштампованные корпуса, втулки, седла пружин и компоненты для управления магнитными или жидкостными системами.
Промышленное оборудование
Зажимы, крышки, крепежные детали и узлы, изготовленные по конкретным чертежам.
Специализированные компоненты
Отобранные прецизионные детали с документированной прослеживаемостью и конфиденциальной обработкой, рассматриваются индивидуально.
Шайбы и прокладки
Плоские прецизионные детали с контролируемыми допусками для различных материалов.
Как мы контролируем качество металлической штамповки
Стабильность штампованной детали зависит от решений, принятых до резки металла — проверяется на этапе коммерческого предложения, изготовления оснастки и утверждения образцов.
Проверка материала
Марка материала, толщина и состояние проверяются в соответствии с утвержденной производственной спецификацией.
Контроль оснастки и процесса
Состояние оснастки, подача, настройка и стабильность процесса контролируются согласно производственному плану.
Контроль в процессе производства
Проверка первой детали и текущий контроль охватывают размеры, визуальное состояние и требования к материалу.
Окончательный контроль
Финальные проверки подтверждают соответствие чертежу; документация PPAP, IMDS, RoHS и другие требования заказчика обсуждаются при наличии соответствующих требований проекта.
Примеры проектов в металлоштамповке
Реальные детали, материалы и производственные требования — от прогрессивной, глубокой вытяжки до прецизионных программ.

Прецизионная шайба из нержавеющей стали
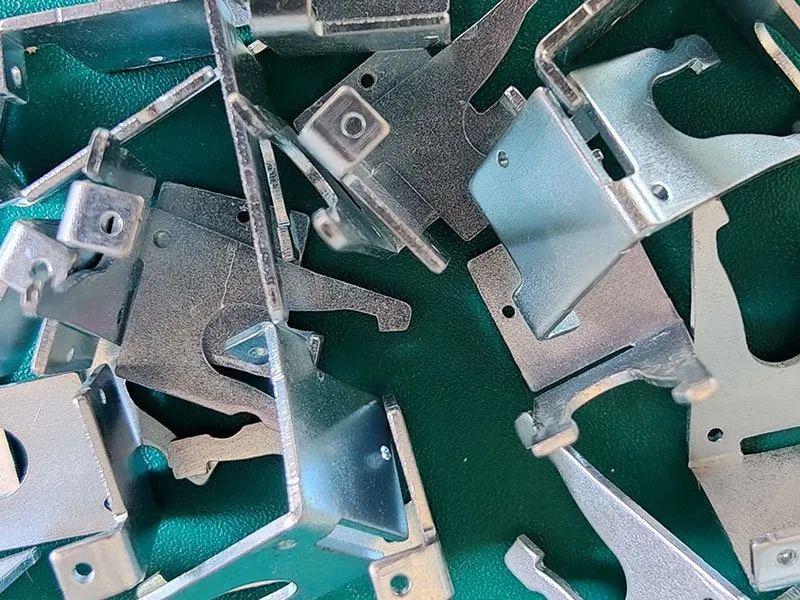
Штампованная металлическая скоба
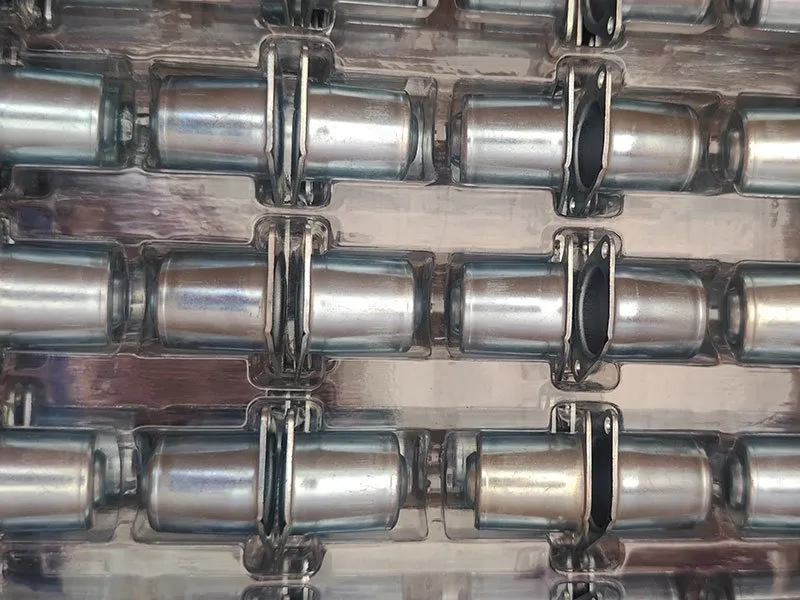
Чашка пружины для клапанной системы
От запроса предложения до серийного производства
Полный пакет коммерческого предложения включает контролируемый 2D-чертеж, 3D-модель (при наличии), марку и состояние материала, ожидаемые объемы заказа, финишную обработку, функциональные требования, а также особые требования к инспекции или документации.
Отправка запроса предложения
Чертеж, CAD-модель, спецификация материала, целевой объем, финишная обработка и график поставки.
Инженерный анализ
Технологический маршрут, критические характеристики, концепция оснастки, последующие операции и открытые вопросы.
Изготовление оснастки и образцов
Утвержденный план оснастки; изготовлены образцы с документально подтвержденными проверками размеров или функциональности.
Утверждение и запуск производства
Запуск производства после утверждения образцов с согласованным контролем на этапах изготовления и финальной инспекции.
Серийное производство
Контролируемый процесс поддерживается при анализе инженерных изменений, обслуживании оснастки и поставках.
Частые вопросы по металлоштамповке
Ответы основаны на анализе чертежей, так как материал, геометрия и объем производства определяют практическую реализацию.
Металлоштамповка использует штампы и прессовое оборудование для резки, гибки, формовки или вытяжки листового или полосового металла в повторяемые компоненты. Подходящий метод оснастки зависит от геометрии детали, материала, допусков, объема производства и последующих требований.
Последовательная штамповка перемещает полосовой материал через несколько станций для выполнения связанных операций, тогда как глубокая вытяжка формирует заготовку на глубину для создания стаканов, втулок, оболочек или корпусов. Некоторые проекты могут сочетать оба подхода, если геометрия и технологический маршрут это позволяют.
Прогрессивная штамповка оптимальна для деталей, требующих нескольких операций в серийном производстве, когда материал может оставаться закрепленным на ленточном носителе в течение всего технологического процесса — см. страницу Прогрессивная штамповка с описанием возможностей.
Глубокая вытяжка — практичное решение для бесшовных стаканов, втулок, корпусов и оболочек, где цельнолитая конструкция предпочтительнее сварной или сборной — см. страницу Глубокая вытяжка с описанием возможностей.
Точная штамповка применяется, когда состояние кромок, позиционирование элементов, плоскостность или повторяемость размеров напрямую влияют на сборку или функциональность — см. страницу Точная штамповка металла с описанием возможностей.
Углеродистые и низколегированные стали, нержавеющие стали, алюминий, медь, латунь и специальные сплавы — все это возможные варианты. Марка, твердость, толщина и состояние поверхности влияют на поведение при формовании и конструкцию инструмента — окончательная возможность обработки подтверждается по фактической спецификации материала.
Годовой объем — один из факторов, определяющих инвестиции в оснастку и автоматизацию процессов. Он учитывается вместе с геометрией детали, материалом, последовательностью операций и дополнительной обработкой — фиксированного порога объема не существует.
Стандартной цены не существует, так как сложность оснастки, материал, геометрия детали, допуски, годовой объем, дополнительные операции и требования к контролю влияют на стоимость проекта. Balford предоставляет расчет на основе фактического чертежа и производственных требований.
Отправьте 2D-чертеж, 3D-модель (при наличии), марку материала, толщину, годовой объем, критические допуски, чистоту поверхности, дополнительные операции и требования к документации.
Конфиденциальный проект
Чертежи заказчика и детали проекта обрабатываются как конфиденциальная производственная информация. Требования NDA могут быть обсуждены до обмена подробными файлами, а информация по проекту используется только для расчета стоимости, проектирования, контроля качества и производства в рамках утвержденной программы.
Отправьте нам ваш чертеж
Для ускоренного рассмотрения приложите: 2D-чертеж, 3D-модель, марку материала, толщину, годовой объем, критические допуски, требования к обработке поверхности и дополнительные операции. Balford проанализирует технологический маршрут и уточнит технические вопросы перед расчетом стоимости.
Сопутствующие возможности и ресурсы
Штамповка металла интегрирована с полным кластером возможностей: материалы, области применения, кейсы и ресурсы по качеству.
Связанные производственные возможности: штамповка в прогрессивных штампах, глубокая вытяжка металла, прецизионная штамповка металла или разработка и изготовление оснастки на собственном производстве — все проверяется по одному чертежу перед расчетом стоимости.
Если деталь требует более двух операций формовки, штамповка на трансферных прессах обычно оказывается дешевле, чем использование крупного прогрессивного штампа.
Коммерческие вопросы рассматриваются здесь: стоимость оснастки и сроки изготовления.
Производственные возможности в цифрах: усилие прессов до 350 т · максимальный диаметр глубокой вытяжки Ø250 мм · полный перечень оборудования и средств контроля.
Прототипы и пробные партии изготавливаются на отдельных штампах, а не в ленте — см. мелкосерийная штамповка и изготовление прототипов.