Услуги ЧПУ обработки
Фрезерные работы на станках с ЧПУ
Фрезерная обработка ЧПУ пластин, блоков, корпусов, кронштейнов и деталей со сложными поверхностями, включая карманы, пазы, отверстия и профили. От анализа технологичности конструкции до серийного производства.
Краткий ответ: Фрезерная обработка ЧПУ применяется для призматических деталей и деталей со сложными поверхностями: пластин, блоков, корпусов, кронштейнов и оснастки с карманами, пазами, отверстиями и профилями. Balford анализирует систему баз, доступ инструмента, радиусы внутренних углов, крепление заготовки и количество установок перед расчетом маршрута от прототипа до серии, комбинируя фрезеровку с токарной обработкой или электроэрозией при необходимости.
Типовые фрезерованные детали
Пластины и блоки
Плоскости, отверстия и профили с контролем плоскостности и позиционирования.
Корпуса и кронштейны
Детали со сложными поверхностями с карманами, пазами и монтажными элементами.
Компоненты оснастки
Приспособления, кондукторы и вставки, изготовленные по контролируемым чертежам.
Детали со сложными поверхностями
Элементы на нескольких сторонах с четким планом установки и баз.
Чек-лист технологичности фрезерования
- Определение системы баз до назначения допусков
- Радиус внутреннего угла vs. вылет фрезы
- Глубина кармана vs. толщина стенки
- Доступ инструмента к глубоким или наклонным элементам
- Крепление заготовки без деформации
- Количество установок и непрерывность баз
- Жесткие допуски только там, где это функционально необходимо
Фрезеровка vs. электроэрозионная обработка
Используйте эту схему при выборе технологии:
- Инструмент может добраться до элемента → Фрезеровка ЧПУ
- Острый внутренний угол, узкий паз или закаленный материал → Проволочная электроэрозионная обработка
- Круговая или вращательная геометрия → Токарная обработка с ЧПУ
- Большие открытые поверхности с большим съёмом материала → сначала фрезеровка, проволочная электроэрозия только для чистового контура
Рекомендации по уровню вытяжки см. в руководстве по проектированию для фрезерования с ЧПУ.
Материалы для фрезерованных деталей
Алюминий
Пластины, корпуса и кронштейны с хорошей обрабатываемостью. См. фрезеровка алюминия.
Нержавеющая сталь
Коррозионностойкие фрезерованные детали; тепловое и деформационное упрочнение контролируется стратегией обработки. См. фрезеровка нержавеющей стали.
Углеродистые и легированные стали
Конструкционные элементы и компоненты оснастки с контролируемой твёрдостью. См. фрезеровка углеродистой стали.
Специальные сплавы и пластики
Оцениваются индивидуально для каждого применения с подтверждением сертификации и стабильности. См. фрезеровка специальных сплавов.
Применения
Автомобильная промышленность и транспорт
Корпуса, кронштейны и прецизионные интерфейсы с жёсткими позиционными допусками. См. механообработка для автомобильной промышленности.
Промышленное оборудование
Корпуса машин, пластины и запасные части по контролируемым чертежам. См. промышленная обработка.
Гидравлические и клапанные системы
Фрезерованные уплотнительные поверхности и интерфейсы на компонентах клапанов. См. компоненты соленоидных клапанов.
Датчики и моторные изделия
Фрезерованные элементы на корпусах датчиков и моторов. См. корпуса датчиков и корпуса двигателей.
Связанные кейсы
Избранные проекты по фрезерованию из производственной истории Balford; каждый кейс показывает этап обработки в рамках полного технологического маршрута.

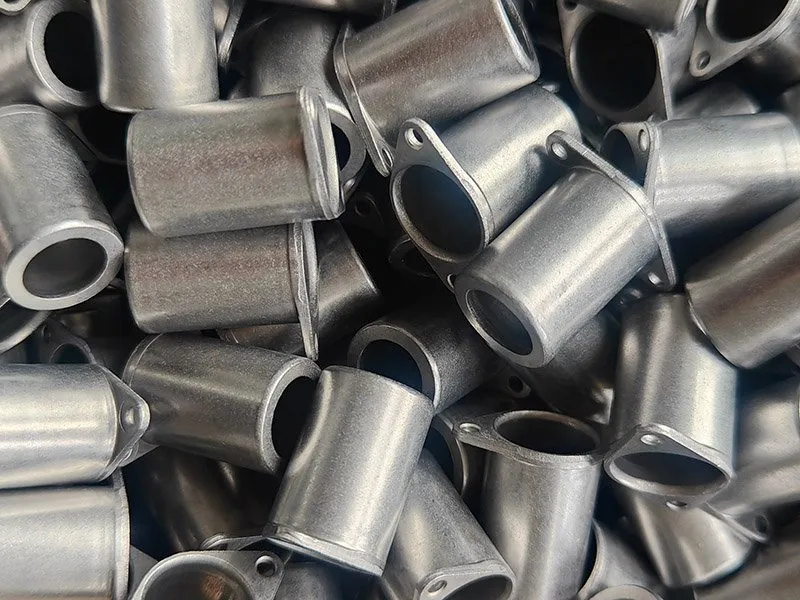

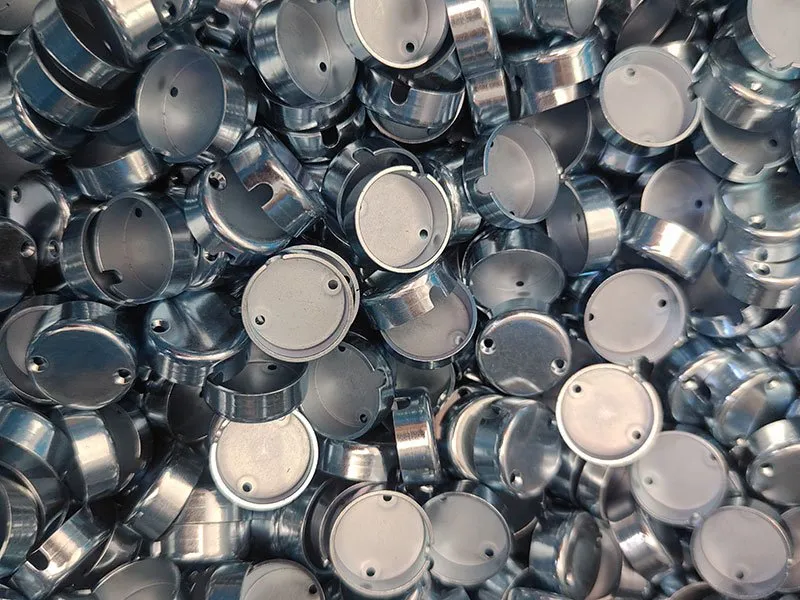
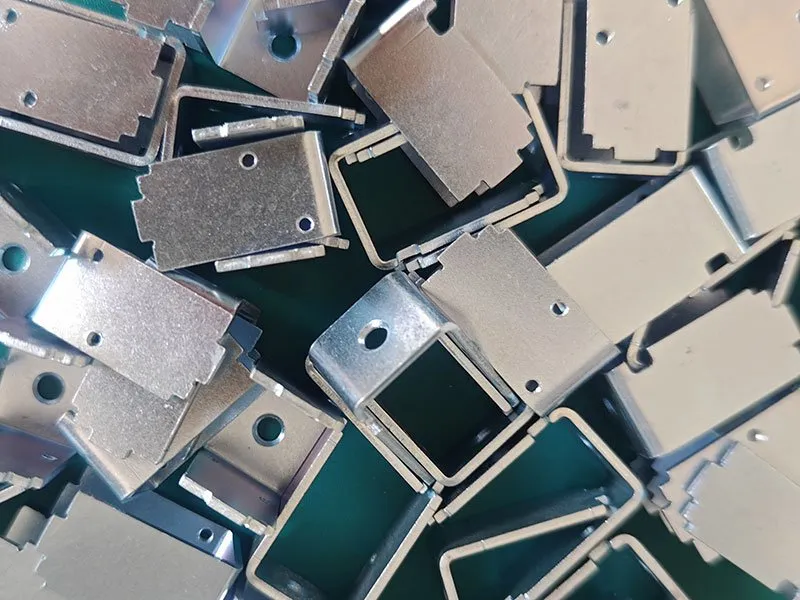
Смотреть полную библиотеку кейсов →
Соответствие и качество
- Соответствие материалов для автомобильной промышленности — IMDS, REACH, RoHS и GADSL для автомобильных программ.
- Процесс IMDS в Balford — данные о материалах от запроса до поставки.
- Контрольный список соответствия IMDS — 15 шагов для поставщиков автомобильной промышленности.
- Качество и сертификация — ISO 9001:2015 и контроль по стандарту IATF 16949.
Часто задаваемые вопросы
Какие детали лучше всего подходят для фрезерования на ЧПУ?
Призматические детали: пластины, блоки, корпуса, кронштейны, компоненты оснастки и многоповерхностные детали, требующие карманов, пазов, отверстий, плоскостей или контурных профилей. Если большинство элементов расположено на плоских или ортогональных поверхностях и требуется вращающийся резец, фрезерование — естественный выбор.
Каков практический предел радиуса внутренних углов?
Стандартный вращающийся резец оставляет радиус, равный своему собственному. Глубокие карманы и малые углы могут потребовать инструментов меньшего размера (и, следовательно, большего количества проходов) или дополнительной обработки, например, проволочной электроэрозионной обработки для получения острых углов. Мы анализируем радиус угла относительно функции во время DFM.
Как вы контролируете плоскостность и точность при многооперационной обработке?
Сначала определяется базовая структура, затем зажимное приспособление (мягкие кулачки или специальные оснастки) сохраняет критические соотношения в одной установке, где это возможно. Если вторая установка неизбежна, элементы располагаются от тех же базовых точек и проверяются в процессе инспекции.
Можно ли обрабатывать тонкие стенки?
Да, в пределах, зависящих от материала, высоты стенки и качества обработки. Мы заранее анализируем соотношение толщины стенки и высоты, поскольку тонкие стенки могут прогибаться под действием режущей силы; соответственно планируется поддержка заготовки и стратегия обработки.
Какие материалы вы фрезеруете?
Алюминий, углеродистые и легированные стали, нержавеющие стали, медь и латунь, а также выбранные инженерные пластики и специальные сплавы. Твердость и форма заготовки подтверждаются для каждого проекта.
Как вы комбинируете фрезерование с токарной обработкой или штамповкой?
Вращательные элементы могут быть добавлены к фрезерованной детали путем токарной обработки или обработки вращающимся инструментом; штампованные или глубоко вытянутые заготовки могут быть фрезерованы там, где процесс формования не может удержать интерфейс. Маршрут рассматривается как одна последовательность, чтобы базовая точка и установка оставались согласованными.
Безопасный обзор проекта
Отправьте чертеж в Balford
NDA перед обменом детальными файлами. DFM-анализ на основе чертежа. Маршрут от прототипа до производства. Проверьте чек-лист для запроса предложения перед отправкой файлов.
Сопутствующие производственные возможности: услуги ЧПУ-обработки, токарная обработка на ЧПУ или проволочная электроэрозионная обработка — все анализируется на основе одного чертежа перед расчетом стоимости.
Штамповочные плиты и компоненты оснастки обрабатываются на том же заводе в собственном инструментальном цехе, обслуживающем штампы Balford.
Штамповочные плиты и компоненты оснастки, представленные здесь, изготавливаются на том же производственном участке — см. полный перечень оборудования.