
Когда выбирают прогрессивную штамповку
Прогрессивная штамповка обычно применяется, когда деталь требует нескольких операций в серийном производстве, а материал может оставаться закрепленным на ленточном носителе в последовательности инструмента.
Высокий объем производства
Специальный инструмент экономически оправдан при стабильном годовом спросе.
Множество характеристик
Вырубка, пробивка, формовка и другие операции могут быть интегрированы в один прогрессивный инструмент.
Стабильное качество деталей
Индексированная подача ленты обеспечивает повторяемость позиционирования и технологического потока.
Дополнительная обработка
Операции внутри штампа позволяют сократить отдельные этапы обработки и последующие операции.
Изделия, производимые методом прогрессивной штамповки
Реальные примеры деталей, изготовленных методом прогрессивной штамповки — каждая ссылка ведет на соответствующую страницу применения или кейса.
Шайбы и прокладки
Точные шайбы и прокладки с контролируемым профилем и плоскостностью.
Фиксирующие пластины
Штампованные профили с элементами фиксации для механических узлов.
Кронштейны
Вырубка, пробивка и гибка с контролируемым расположением изгибов.
Клеммы и зажимы
Токопроводящие клеммы и зажимы с контролируемыми параметрами материала и геометрии.
Компоненты датчиков
Малогабаритные функциональные детали для датчиков, где точность расположения элементов критична для работы.
Компоненты клапанов
Гнутые детали клапанов и пружинные узлы для гидравлических или магнитных систем.
Малогабаритные корпуса
Компактные корпуса, изготовленные методом вытяжки и гибки, где целесообразна подача лентой.
Фиксаторы
Формованные фиксаторы и пружинные седла с постоянной глубиной и точным расположением элементов.
Принцип работы прогрессивной штамповки
Прогрессивный штамп подает ленточный материал через несколько позиций. Вырубка, пробивка, гибка, формовка, вытяжка и другие операции выполняются последовательно, пока лента остается под контролируемой подачей и направлением несущей системы.

Разметка ленты и планирование позиций
Разметка ленты определяет движение материала через штамп, распределение элементов по позициям и эффективность использования материала. Последовательность позиций, конструкция несущей системы, использование материала, направляющие пилоты и синхронизация элементов проверяются перед выпуском оснастки.
ЗНАЧЕНИЕ КОНСТРУКЦИИ ОСНАСТКИЗначение конструкции оснастки
Последовательность позиций, несущая лента, направляющие пилоты, зазор пуансона, течение материала, поддержка ленты и передача детали определяют повторяемость процесса. Собственный инструментальный цех Balford проектирует прогрессивные штампы внутри компании, сотрудничая с проверенными поставщиками инструментальной стали и партнерами по TD/PVD покрытиям.
Нарезание резьбы в штампе для интегрированного формирования резьбы
Нарезание резьбы в штампе формирует резьбу непосредственно внутри инструмента при индексации ленты. Это исключает отдельную операцию нарезания резьбы на последующих этапах, обеспечивая резьбу, соосную с пробитым отверстием и сохраняющую точные позиционные допуски — меньше дополнительных операций, меньше перемещений и более чистая документация.
Выбор правильной штамповочной оснастки
Четыре технологии оснастки решают разные производственные задачи — универсального «лучшего» варианта не существует. Сравнение ниже — инженерные рекомендации, а не абсолютное правило.
Прогрессивный штамп
Ленточная подача, многопозиционная оснастка для серийных деталей с интегрированными операциями.
Комбинированный штамп
Несколько режущих операций за один ход пресса на одной позиции — оптимально для плоских деталей с преобладанием резки.
Трансферный штамп
Отдельные заготовки перемещаются между специализированными позициями — применяется, когда геометрия или глубина вытяжки делают ленточную подачу менее практичной.
Обычная однооперационная штамповка
Простая геометрия, меньшая сложность оснастки или специфические требования проекта.
| Тип оснастки | Оптимальное применение | Типичные преимущества | Основные ограничения |
|---|---|---|---|
| Прогрессивный штамп | Серийные детали с ленточной подачей и множеством позиций | Интегрированные операции и повторяемость | Требуется специализированная оснастка и разработка схемы ленты |
| Комбинированный штамп | Несколько операций за один ход пресса | Компактная оснастка и сокращение переустановок | Не подходит для всех многоэтапных или объемных деталей |
| Трансферный штамп | Крупные/глубокие детали, требующие раздельных позиций | Гибкое многоэтапное формование | Более сложная система трансфера |
| Обычная / Однооперационная | Мелкосерийные или простые детали | Меньшая начальная сложность оснастки | Больше ручных операций и переустановок |
Выбор технологии оснастки зависит от геометрии детали, годового объема, материала, инвестиций в оснастку, последовательности операций и последующей обработки — а не от фиксированного порога объема. Разные технологии решают разные производственные задачи; универсального «лучшего» варианта не существует.
Материалы для прогрессивной штамповки
Марка материала, состояние, толщина и поверхность влияют на раскрой ленты, зазоры инструмента и последовательность формования.
Углеродистая сталь
Распространенный выбор для кронштейнов, шайб, стопорных пластин и конструкционных деталей.
Пружинная сталь
Прокладки и функциональные детали с контролируемой твердостью и состоянием.
Нержавеющая сталь
Коррозионностойкие детали с контролируемым наклепом и образованием заусенцев.
Алюминий
Легкие детали, где сплав и состояние влияют на поведение при формовании.
Медь
Токопроводящие клеммы и детали с контролируемым состоянием поверхности.
Латунь
Формуемый вариант для токопроводящих или внешне-критичных деталей.
Специальные сплавы
Подбор материалов по чертежам перед изготовлением оснастки.
Все материалы
Марка, состояние, толщина и поверхность влияют на технологический маршрут оснастки.
Области применения прогрессивной штамповки
Где используются штампованные компоненты в наших производственных программах.
Автокомпоненты
Стопорные пластины, кронштейны, детали датчиков и формованные компоненты для автомобильных узлов.
Компоненты датчиков
Малогабаритные функциональные детали, где позиционирование элементов и повторяемость определяют характеристики.
Компоненты соленоидов/клапанов
Формованные детали клапанов и пружинные компоненты для гидравлических или магнитных систем.
Электротехнические компоненты
Клеммы, зажимы и токопроводящие детали с контролируемой геометрией и состоянием поверхности.
Промышленные компоненты
Кронштейны, направляющие и крепежные элементы по индивидуальным чертежам.
Шайбы и прокладки
Точные плоские детали с контролируемыми допусками из различных материалов.
Как мы контролируем качество при последовательной штамповке
Качество закладывается до резки металла — оснастка, подача, контроль и управление материалами рассматриваются как единая система.
Проверка материалов
Марка, толщина и состояние материала проверяются по утвержденной производственной спецификации перед запуском.
Контроль в процессе
Проверка первого образца и текущий контроль охватывают критические размеры и расположение элементов согласно плану контроля.
Мониторинг оснастки/оборудования
Состояние оснастки, подача, настройка и стабильность процесса контролируются для обеспечения повторяемости на протяжении всего срока производства.
Финальный размерный контроль
Финальные проверки подтверждают соответствие требованиям чертежа; FAI и специфическая документация заказчика (например, элементы PPAP, IMDS, записи RoHS) могут обсуждаться при наличии соответствующих требований проекта.
От чертежа до последовательной оснастки
Balford располагает собственным инструментальным цехом для изготовления штамповой оснастки. Каждый этап производства, от размещения заказа до поставки образцов, тщательно контролируется.
Анализ чертежа
Материал, допуски, ориентация детали, критические элементы, годовой объем и последующие операции.
Планирование раскроя и процесса
Конструкция носителя, последовательность операций, использование материала и синхронизация элементов определяются до выпуска оснастки.
Проектирование последовательного штампа
Архитектура штампа строится с учетом последовательности формования, направляющих, зазоров и контрольных точек.
Изготовление оснастки и проверка образцов
Запуск образцов, проверка критических размеров, корректировка процесса перед запуском производства.
Запуск производства
Проверенный инструмент и система контроля производства готовы для серийного выпуска.
Избранные примеры работ по штамповке в прогрессивных штампах
Реальные детали, материалы и производственные требования — проекты, где профили, формовка и взаимное расположение элементов выполнялись в контролируемой последовательности операций.

Стопорная пластина для звездочки и шлицевого вала
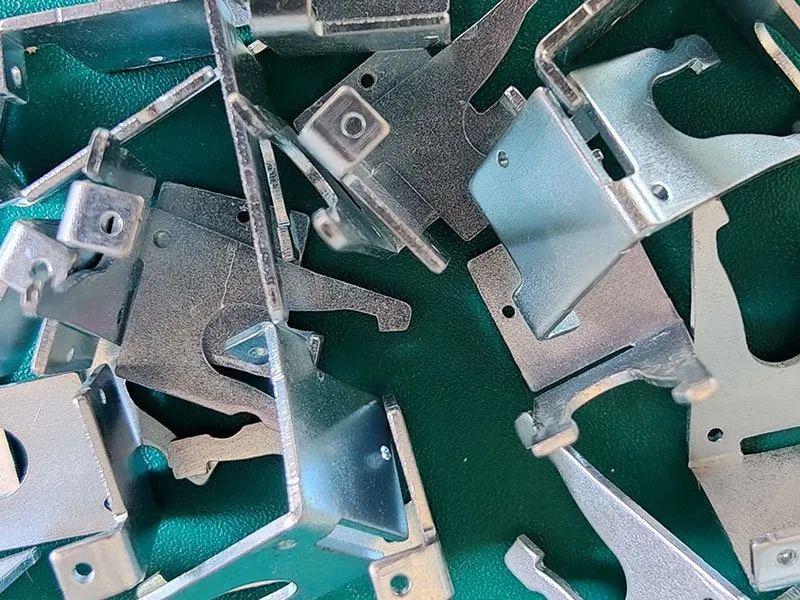
Штампованная металлическая скоба

Шайба для гайки из нержавеющей стали
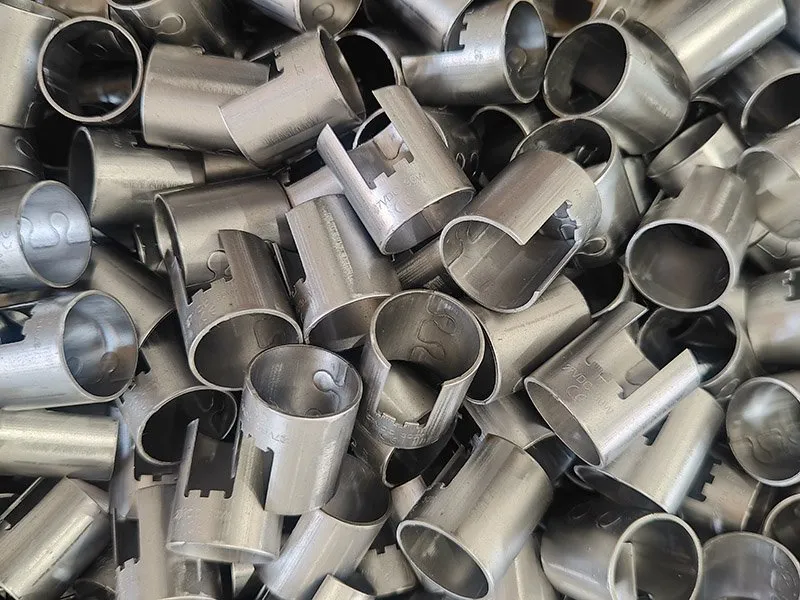
Просечные втулки из углеродистой стали
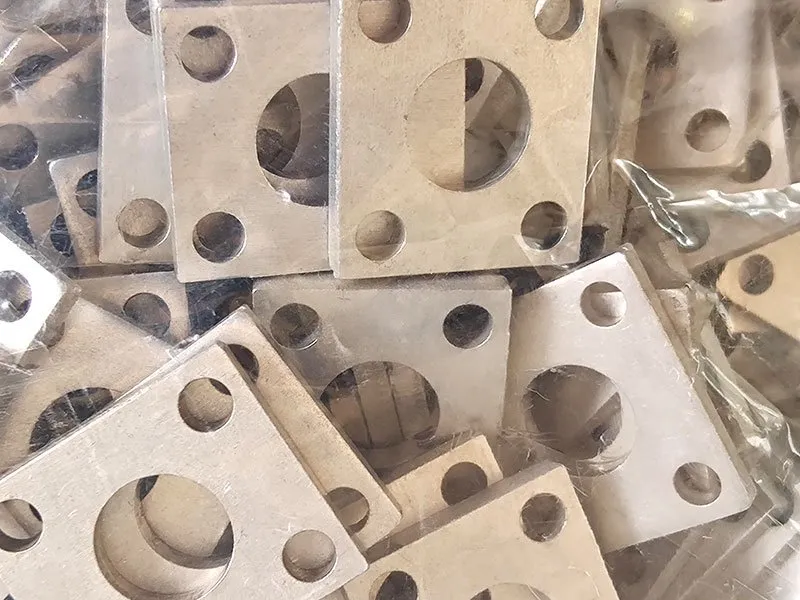
D-образное кольцо с опорной пластиной
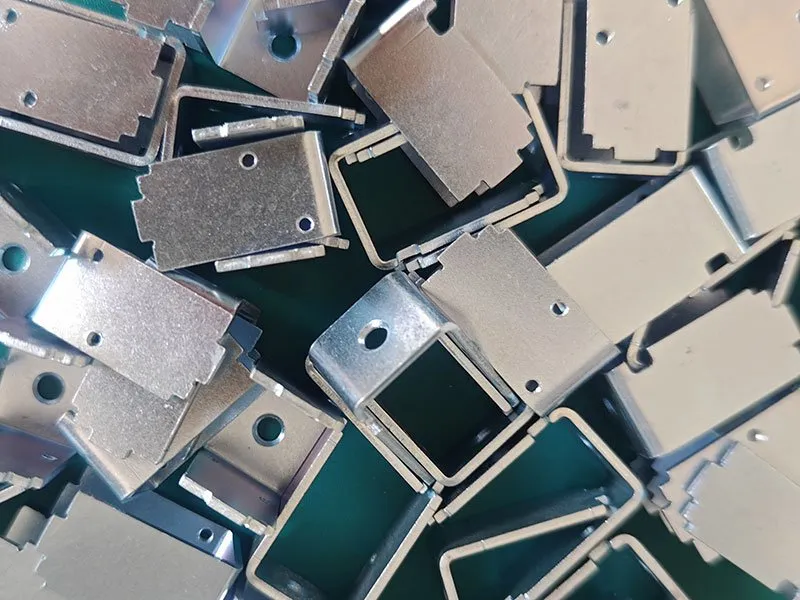
Металлический каркас для соленоидов открытого типа
Технические аспекты прогрессивной штамповки
Технические материалы по внутриштамповым операциям и сложной формовке.
Нарезка резьбы в штампе
Резьба формируется непосредственно в инструменте — концентрично пробитому отверстию, с минимизацией дополнительных операций.
Микроглубокая вытяжка
Прогрессивный инструмент для серийного производства 3D-микродеталей из тонкой металлической фольги.
Четырехползунковая и многоползунковая штамповка
Боковая пробивка и многонаправленная формовка в прогрессивных последовательностях.
Ротационная резка в штампе
Ротационная резка, интегрированная в прогрессивную последовательность.
Работа на линии последовательной штамповки
Квадратный корпус малого размера, изготавливаемый методом последовательной штамповки. Для варианта с нарезанной резьбой см. нарезание резьбы в штампе.
Руководство по проектированию последовательных штампов
Последовательный штамп — это не только техническое, но и производственное решение: это самый дешевый вариант для деталей с объемом выше определенного порога и самая дорогая ошибка для объемов ниже. Вот разделы, которые мы прорабатываем перед расчетом стоимости.
Глава 1 — Когда последовательный штамп окупается
Штамп оплачивается один раз, а деталь — каждый раз. При объемах ниже примерно 100 000 деталей в год амортизация инструмента обычно проигрывает более простому инструменту, трансферному прессу или мягкому штампу; при объемах в несколько сотен тысяч деталей в год последовательный штамп выигрывает с большим отрывом, потому что все операции по обработке, вторичные операции и трудозатраты исчезают в инструменте. Честный ответ зависит от геометрии детали так же, как и от объема: плоская деталь малого размера с пробитыми отверстиями амортизируется гораздо лучше, чем глубокая деталь, требующая этапов формовки. Сравните трансферный пресс и последовательный штамп перед фиксацией предположений об объеме.
Глава 2 — Полоса и расположение операций
Раскладка полосы — это этап, на котором деталь проектируется для производства. Типичный корпус проходит этапы: заготовка → пробивка → вытяжка → повторная вытяжка → формовка → обрезка, с нарезанием резьбы в штампе, если резьбу можно нарезать внутри инструмента вместо второй операции. Ширина полосы, шаг, конструкция несущей части и количество операций определяют использование материала, а материал обычно является самой большой статьей в стоимости детали — именно поэтому мы предоставляем раскладку на утверждение заказчику до изготовления штампа.
Глава 3 — Пресс и усилие
Наши прессы работают с усилием от 25 т до 350 т. Усилие рассчитывается исходя из периметра реза, прочности материала на срез и толщины, плюс нагрузка на формовку на этапах вытяжки; пресс выбирается с запасом, потому что инструмент, работающий на 90% мощности пресса, не сможет удерживать допуски при нагреве.
Глава 4 — Срок службы инструмента, обслуживание и стоимость
Последовательный штамп — это график обслуживания с ценой. Пуансоны, направляющие и радиусы вытяжки изнашиваются предсказуемо, а стоимость владения — это интервал заточки, умноженный на количество лет работы программы. Мы рассматриваем модель в срок службы последовательного штампа и стоимость обслуживания. Переговоры по расчету стоимости проходят легче, когда заказчик указывает ожидаемую продолжительность программы, а не только годовой объем.
Глава 5 — Допуски, которые стоит указывать
Большая часть чертежа штамповки не требует указания допусков; но несколько элементов требуют. Положение пробитого отверстия относительно формы, соосность вытянутого отверстия с наружным диаметром, высота заусенца на сопрягаемой поверхности и плоскостность уплотнительной поверхности — это параметры, которые определяют, соберется ли деталь. Все остальное — общие допуски. См. чтение чертежа штамповки для понимания, как интерпретируются эти указания.
Глава 6 — Вторичные операции
Гальванизация, пассивация, электрохимическая полировка, фосфатирование и покраска — это субподрядные процессы для нас и указываются как таковые в расчете стоимости. Они должны быть включены в маршрут до проектирования штампа, потому что деталь, подлежащая гальванизации, требует другого допуска на заусенец, чем деталь, которая только зачищается.
Глава 7 — Что предоставить
- Чертеж детали с указанием критичных допусков.
- Годовой объем, размер партии и ожидаемая продолжительность программы.
- Материал и толщина, или требуемые эксплуатационные характеристики детали.
- Соединительные элементы — с чем и как деталь стыкуется.
- Требования к финишной обработке, покрытию или очистке.
Частые вопросы о штамповке в прогрессивных штампах
Прямые ответы для отделов закупок и инжиниринга — основанные на реальных возможностях нашего инструментального производства.
Прогрессивная штамповка сохраняет полосу прикрепленной к несущей ленте и последовательно обрабатывает ее на нескольких станциях. Трансферная штамповка перемещает отдельные заготовки между разными штампами — это полезно, когда геометрия детали или глубина вытяжки делают прогрессивный инструмент менее практичным.
Составной штамп выполняет несколько режущих операций за один ход пресса на одной станции. Это практичный выбор для плоских деталей с преобладанием резки, таких как шайбы и диски с взаимосвязанными элементами, где не требуется многостадийная обработка полосы.
Прогрессивная штамповка предпочтительна, когда деталь требует нескольких операций в серийном производстве, а материал может оставаться закрепленным на несущей ленте. Объем производства, количество операций, использование материала и автоматическая подача — все это влияет на выбор технологии.
Да, прогрессивный инструмент может интегрировать операции вытяжки для подходящих геометрий, если материал и конструкция детали поддерживают требуемую последовательность. Глубокая вытяжка также выполняется как отдельный процесс, когда этого требует геометрия — см. раздел Глубокая вытяжка.
Нарезка резьбы в штампе возможна, если конструкция детали и инструмента поддерживает формирование резьбы в прогрессивной последовательности — резьба, сформированная в штампе, концентрична пробитому отверстию и сокращает последующую обработку.
Углеродистая сталь, пружинная сталь, нержавеющая сталь, алюминий, медь, латунь и некоторые специальные сплавы — все это подходящие варианты в зависимости от марки, твердости, толщины и требований к элементам детали. Спецификация материала подтверждается по чертежу перед изготовлением инструмента.
Нет стандартной цены, поскольку стоимость инструмента зависит от количества станций, геометрии детали, материала, допусков, интегрированных операций и ожидаемого объема производства. Balford рассчитывает стоимость инструмента на основе конкретного чертежа и производственных требований.
Годовой объем необходимо оценивать с учетом стоимости оснастки, требований к циклу и геометрии детали — фиксированного порога не существует. Инвестиции в оснастку оправданы, когда деталь производится повторно в достаточном объеме и несколько операций можно объединить в ленточный процесс.
Отправьте 2D-чертеж, 3D-модель (при наличии), марку материала, толщину, годовой объем, критические допуски, чистоту поверхности и дополнительные операции. Инженерная команда проанализирует маршрут изготовления оснастки перед расчетом.
Конфиденциальный анализ проекта
Мы подписываем Соглашение о неразглашении (NDA) с партнерами для строгой защиты конфиденциальности чертежей, материалов и прототипов заказчика.
Отправьте нам чертеж
Для ускоренного анализа отправьте: актуальный 2D-чертеж или 3D-модель, марку материала, толщину, годовой объем, критические допуски и чистоту поверхности. Инженерная команда проанализирует маршрут изготовления оснастки перед расчетом.
Смежные возможности и ресурсы
Штамповка в прогрессивных штампах интегрирована с полным кластером штамповочных операций, материалами, сферами применения, сетью поставщиков и ресурсами контроля качества.
См. также: утонение при глубокой вытяжке — как утонченная стенка удерживает внутренний и внешний диаметры · утонение вместо токарной обработки · утонение для корпусов соленоидных клапанов (DT4E, DC04) · допуски утонения и чистота поверхности
Сопутствующая производственная возможность: изготовление металлических штамповок на заказ, прецизионная штамповка металла, проектирование и изготовление прогрессивных штампов или штамповка на передаточных прессах — все анализируется по одному чертежу перед расчетом стоимости.
Не все крупносерийные детали подходят для прогрессивных штампов — глубокая вытяжка и толстые стенки часто лучше выполняются на инструменте для передаточных прессов. Параметры прессов (усилие и максимальный диаметр вытяжки) указаны в перечне оборудования.
Выбираете между методами? См. глубокая вытяжка vs прогрессивная штамповка.
Прогрессивная оснастка окупается только при объемах от примерно 50 000 штук — для меньших тиражей однооперационная оснастка для прототипов и мелких серий обычно оказывается более экономичным вариантом.