
Наши возможности в металлообработке
Четыре производственные группы образуют полный кластер возможностей — каждая ссылается на детальную страницу с описанием технологического маршрута, материалов, допусков и контроля качества.
Штамповка металла
Для деталей из листа и полосы выбирается метод штамповки — последовательная штамповка, глубокая вытяжка или прецизионная штамповка — в зависимости от геометрии, материала, точности и объема производства.
Обзор штамповки металла →Механическая обработка металла
Для вращательных деталей, блочных деталей, прецизионных интерфейсов и сложных профилей — методы обработки на токарных и фрезерных станках с ЧПУ, а также проволочная электроэрозионная обработка.
Обзор механической обработки →Обработка листового металла
Кронштейны, панели, рамы, корпуса и кожухи — резка, гибка, соединение, обработка поверхности и сборка.
Обзор обработки листового металла →Обработка труб
Лазерная резка труб, гибка и навивка труб на станках с ЧПУ для трубчатых деталей, профильных труб и сопутствующих узлов.
Обзор обработки труб →Какая технология подходит для вашей детали?
Лист / Полоса
Серийное производство + пробивка / гибка / формовка / вытяжка
→ Штамповка металлаДетали вращения / Блочные детали
Отверстия / резьбы / сложные профили / прецизионные соединения
→ Обработка на станках с ЧПУКакие детали мы производим?
Типы деталей ниже взяты из реальных применений и кейсов — каждая ссылается на соответствующую страницу применения.
Корпуса датчиков
Глубокая вытяжка / точная штамповка · нержавеющая сталь, алюминий
Детали соленоидных клапанов
Вытянутые корпуса / втулки · сталь, нержавеющая сталь
Магнитные втулки
Вытяжка тонкостенных изделий · нержавеющая сталь
Корпуса двигателей
Вытянутые оболочки / торцевые крышки · сталь, алюминий
Чашки пружин
Вытяжная формовка · сталь, нержавеющая сталь
Шайбы
Точная штамповка · различные материалы
Трубные узлы
Резка / гибка / сборка · сталь, медь
Торцевые крышки
Вытяжная формовка · сталь, нержавеющая сталь
Какие материалы мы поддерживаем?
Марка материала, состояние, толщина и поверхность напрямую влияют на поведение при формовке и конструкцию инструмента, и подтверждаются перед изготовлением оснастки.
Нержавеющая сталь
Штамповка, глубокая вытяжка и точное формование: оценка состояния материала, наклепа, состояния поверхности и последующей обработки.
Углеродистая сталь
Кронштейны, шайбы, корпуса: оценка прочности, пружинения и защиты от коррозии в процессе изготовления.
Алюминий
Приоритеты по весу и коррозии: сплав и состояние напрямую влияют на гибку, вытяжку и пружинение.
Медь
Детали с требованиями к проводимости и внешнему виду: защита поверхности и обработка учтены в технологическом плане.
Латунь
Проводимость, внешний вид и способность к формованию: направление зерна и обработка поверхности подтверждаются заранее.
Специальные сплавы
Титан и специальные сплавы оцениваются после полного анализа материала и геометрии.
Какие отрасли мы обслуживаем?
Основные отрасли на основе реального опыта проектов.
Автомобильная промышленность
Корпуса датчиков, кронштейны, шайбы и детали соленоидных клапанов, требующие точной сборки.
Соленоиды / Клапаны
Корпуса вытяжной формы, втулки, седла пружин и компоненты для управления магнитными или жидкостными системами.
HVAC и охлаждение
Трубные узлы, корпуса и конструкционные детали, где важны геометрия и чистота.
Промышленное оборудование
Кронштейны, направляющие, фиксирующие детали и монтажная оснастка, изготовленные по конкретным чертежам.
Матрица возможностей: материал × технологический процесс
Матрица ниже суммирует основные производственные возможности Balford в качестве инженерного справочника для первоначальной ориентации проекта.
| Технологический процесс | Алюминий | Латунь | Холоднокатаная сталь | Горячекатаная сталь | Нержавеющая сталь | Оцинкованная сталь | Медь | Титан |
|---|---|---|---|---|---|---|---|---|
| Штамповка | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | Индивидуальный расчет для проекта |
| Гибка / Листовой металл | 0,4–10 мм | 0,4–10 мм | 0,4–10 мм | 0,4–10 мм | 0,4–10 мм | 0,4–10 мм | 0,4–10 мм | Индивидуальный расчет для проекта |
| Гибка / Трубы | Наружный диаметр трубы до ~65 мм (зависит от материала, толщины стенки и радиуса гиба) | |||||||
| Глубокая вытяжка | Макс. диаметр ~300 мм (зависит от геометрии, материала и технологического маршрута) | |||||||
| Навивка / Трубы | Наружный диаметр трубы до ~200 мм (зависит от материала и состояния трубы) | |||||||
| Нарезка резьбы | ✓ | |||||||
| Удаление заусенцев | ✓ | |||||||
| Бесцентровое шлифование | ✓ | |||||||
| Полировка | ✓ | |||||||
| Отжиг | ✓ | |||||||
| Обработка поверхности | ✓ | |||||||
| Пайка лентой | ✓ | |||||||
| Клепка | ✓ | |||||||
| Механическая обработка | ✓ | |||||||
Данные возможности указаны для предварительной оценки проекта. Окончательная технологичность, габариты, допуски и маршрут обработки подтверждаются по конкретному чертежу, состоянию материала, объему и функциональным требованиям. Специфичные параметры, такие как минимальный диаметр пуансона или усилие формовки, уточняются после анализа чертежа.
Контроль качества и инспекция
Контроль качества не ограничивается финальной проверкой. Для OEM-проектов материал, процесс, критические размеры, чистота поверхности и сборочные взаимосвязи контролируются на всех этапах, начиная с первичного анализа чертежа.
Проверка материала
Марка, толщина и состояние материала сверяются с утвержденной производственной спецификацией.
Контроль первого образца / Первичная инспекция
Проверка первого образца и промежуточный контроль включают критические размеры, внешний вид и требования к материалу.
Промежуточный контроль
Состояние оснастки, подача материала, настройка и стабильность процесса контролируются согласно производственному плану.
Финальный контроль и документация
Проверка по чертежу; FAI, PPAP, IMDS, документы по RoHS и другие требования заказчика обсуждаются в рамках проекта.
Один проект — согласованный анализ
Многие детали OEM требуют нескольких процессов. Штампованные детали могут нуждаться в механической обработке, покрытии и сборке; листовой металл — в сварке и покраске; трубные элементы — в резке и оснастке. Balford анализирует базы, допуски, чистоту поверхности и требования к контролю на всех этапах — мы не подгоняем деталь под один процесс, а выбираем технологический маршрут на основе чертежа.
От чертежа до производства
Полный цикл проекта: от анализа чертежа и требований до контроля и отгрузки.
Примеры производственных решений
Реальные детали, материалы и требования — каждый кейс связан с соответствующими страницами возможностей, материалов и применений.

Корпус датчика скорости колеса ABS

Точная штампованная шайба из нержавеющей стали

Прокладка из пружинной стали 65Mn
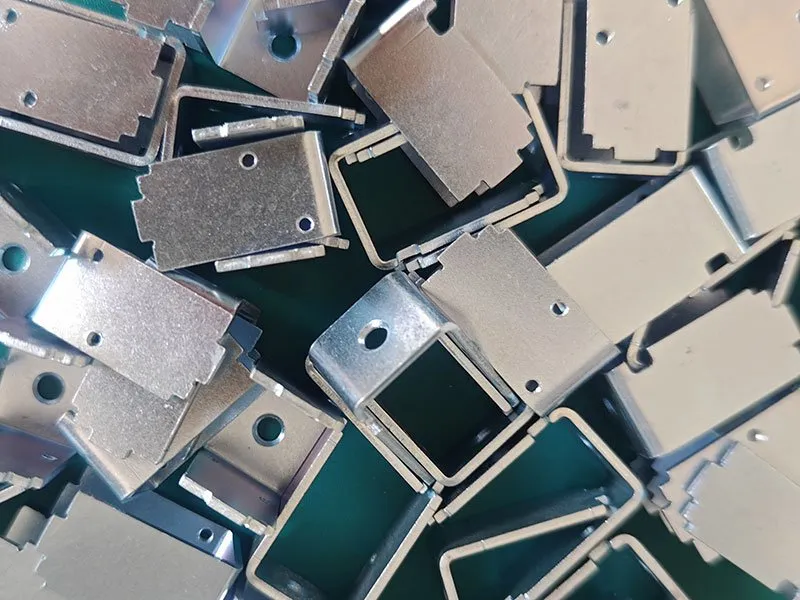
Корпус соленоидного клапана
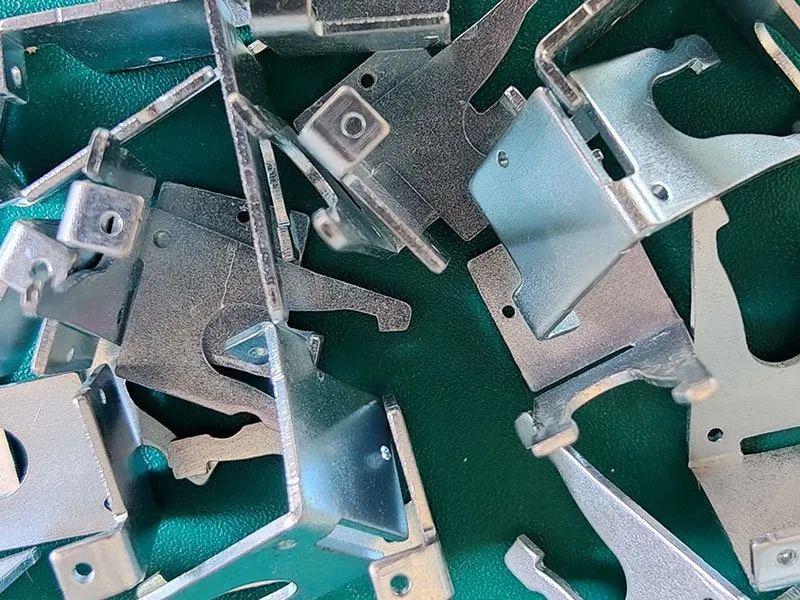
Штампованная металлическая скоба

Тонкостенная алюминиевая труба
Ответ по проекту
Четкие временные обязательства от запроса до предоставления образцов.
Сроки ответа на запрос
Обычно в течение 24 часов после получения полных чертежей и требований — или мы уточняем, какая информация еще требуется.
Отзыв по технологичности конструкции (DFM)
Первоначальный отзыв DFM обычно предоставляется в течение 48 часов после получения полной информации; сроки зависят от сложности и полноты проекта.
Сроки изготовления образцов
Образцы обычно отгружаются в течение 7–30 дней в зависимости от процесса, оснастки и требований проекта.
FAQ по металлообработке
Ответы основаны на анализе чертежей — материал, геометрия и объем производства определяют, что является практичным.
Основные возможности Balford включают штамповку металла, штамповку в прогрессивных штампах, глубокую вытяжку, прецизионную штамповку, токарную обработку с ЧПУ, фрезерование с ЧПУ, электроэрозионную проволочную резку, резку листового металла, гибку металла, лазерную резку труб, гибку труб с ЧПУ, навивку и сборку/узловую сборку. Конкретный маршрут определяется чертежом детали, материалом, количеством и функциональными требованиями.
Выбор зависит в основном от конструкции детали, материала, точности, количества и последующих операций. Штамповка подходит для повторяющихся деталей из листа/полосы; ЧПУ — для вращательных или блочных деталей со сложными локальными особенностями; листовой металл — для деталей листовой конструкции.
Да. На основе 2D-чертежа, 3D-модели, материала, количества, критических размеров и последующих требований Balford оценивает варианты штамповки, ЧПУ, листового металла, труб или комбинированных маршрутов и подтверждает необходимую оснастку, приспособления и план контроля.
Для подходящих проектов штамповка, механическая обработка, листовой металл, трубная обработка, поверхностная обработка, термообработка и сборка могут быть скоординированы с учетом базовых поверхностей, допусков и требований к контролю качества на ранних этапах проектирования.
Основные материалы включают нержавеющую сталь, углеродистую сталь, алюминий, медь, латунь и специальные сплавы. Конкретные марки, состояние материала и толщина подбираются в соответствии с требованиями детали и технологического процесса.
Предоставьте актуальный 2D-чертеж, 3D-модель (при наличии), марку и состояние материала, предполагаемый объем закупки, требования к чистоте поверхности, критические размеры и контекст сборки. Чем полнее информация, тем точнее оценка технологического процесса и расчет стоимости.
Balford не использует шаблонный подход. Анализируя геометрию детали, материал, объем партии, критические размеры, функциональные требования и последующие операции, мы сравниваем возможности штамповки, ЧПУ, листового металла, трубной обработки и комбинированных методов перед выбором оптимального производственного маршрута.
Есть чертеж? Сначала проанализируем технологический маршрут
Отправьте актуальный 2D-чертеж и 3D-модель (при наличии), указав марку материала, предполагаемый объем, требования к поверхности, критические размеры и контекст сборки. Balford проведет оценку производственного маршрута, оснастки, дополнительных операций и требований к контролю качества для вашего проекта.
Материалы · Применение · Отрасли · Кейсы · Ресурсы
Возможности металлообработки поддерживаются полной внутренней экспертизой.
Обзор производственных возможностей: прессовое оборудование до 350 т, глубокая вытяжка до Ø250 мм, а также штамповка на трансферных прессах с собственным инструментальным производством.
Детали, требующие закалки, отпуска, отжига, гальванического покрытия или пассивации, проходят контролируемый маршрут — см. финишная обработка и дополнительные операции.
Не все проекты начинаются с крупных серий — см. мелкосерийная штамповка и прототипирование для однооперационного производства.
Два прикладных раздела основаны на этих возможностях: корпуса соленоидных клапанов и корпуса датчиков.