Услуги по изготовлению металлических изделий из листового металла
Сборка и субсборка металлоконструкций для готовых к производству модулей
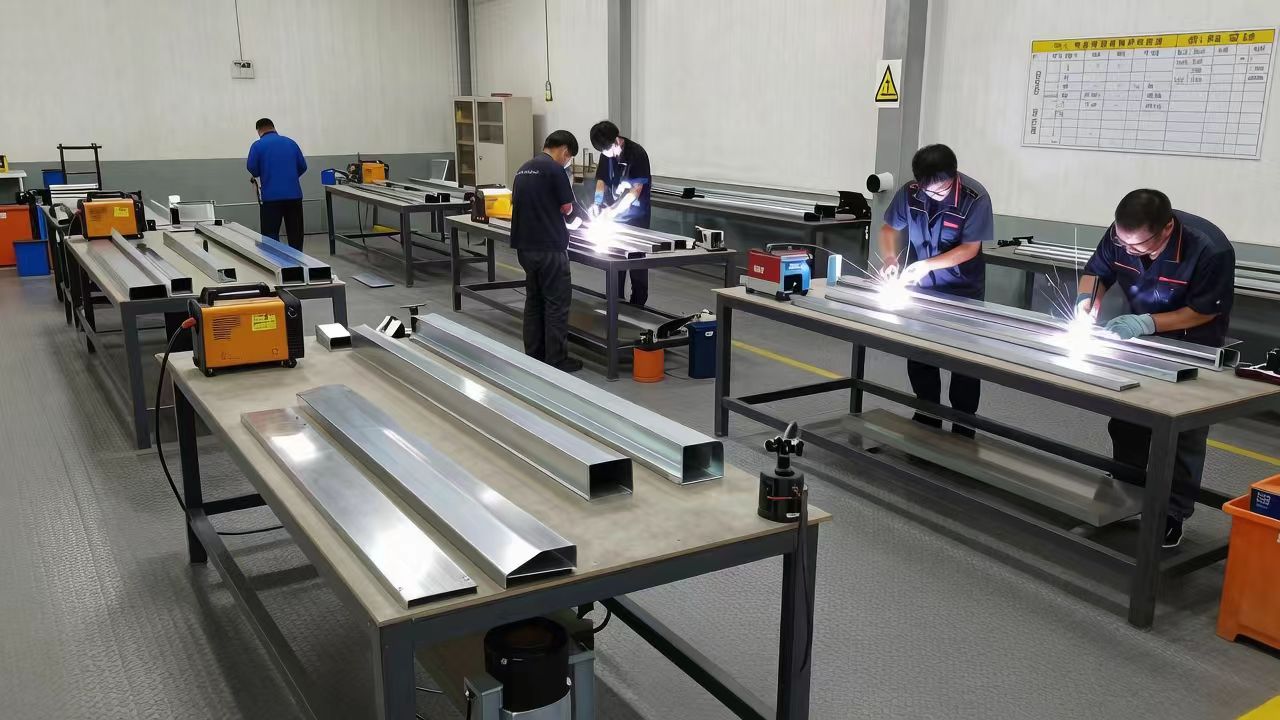
Сборка штампованных, обработанных и изготовленных компонентов в готовые к производству модули — с контролируемой подгонкой и документированной проверкой.
Прямой ответ: Услуги по сборке и субсборке металлоконструкций в Balford объединяют штампованные и изготовленные компоненты в готовые к производству модули, проверяя критические размеры и подгонку по вашему чертежу. Мы анализируем спецификацию материалов, метод соединения, контрольные точки и упаковку перед расчетом стоимости.
Ключевая компетенция: Сборка и субсборка
Соединение компонентов
Клепка, клинчинг, пресс-посадка, резьбовые вставки и координация сварки.
Проверка подгонки
Критические размеры и подгонка проверяются по сборочному чертежу.
Производственные модули
Субсборки, изготовленные в контролируемых последовательностях для повторяющегося производства.
Комплектация и упаковка
Защитная упаковка и экспортная комплектация планируются вместе с проектом.
Анализ технологичности сборки (DFM)
Метод соединения
Выбор клепки, клинчинга, пресс-посадки, вставок или координации сварки в зависимости от функции и объема.
Подгонка и допуски
Проверка зазоров и натягов для сборки компонентов без доработки.
Ориентация и доступ
Планирование последовательности сборки с учетом доступа инструмента, ориентации и контроля.
Контрольные точки
Первый образец и промежуточные проверки, определенные в плане контроля.
Материалы и компоненты
Штампованные компоненты
Штампованные и вытянутые детали производства Balford, собранные в модуль. См. изготовление изделий из листового металла.
Механически обработанные детали
Компоненты, обработанные на станках с ЧПУ, входящие в сборку. См. Услуги обработки на станках с ЧПУ.
Покрытия и финишная обработка
Детали с гальваническим или другим покрытием, согласованные через сеть поставщиков перед сборкой.
Применение
Модули соленоидов и клапанов
Сборки на основе компонентов соленоидных клапанов. См. компоненты соленоидных клапанов.
Автомобильные узлы
Модули компонентов для автомобильных систем. См. механическая обработка для автомобильной промышленности.
Сборки оборудования
Кронштейны, рамы и крепления для промышленного оборудования. См. промышленная механическая обработка.
Похожие примеры реализации
Проекты с требованиями к посадке и геометрии, важными для сборки.


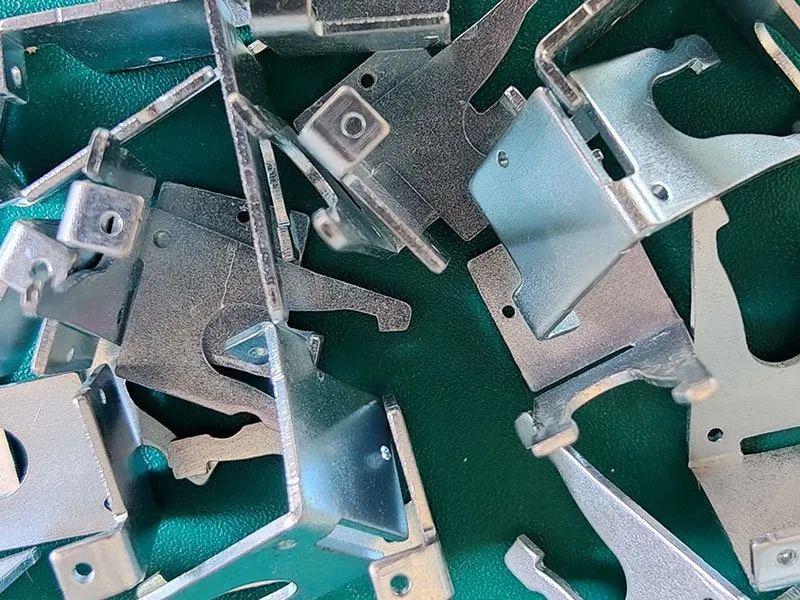
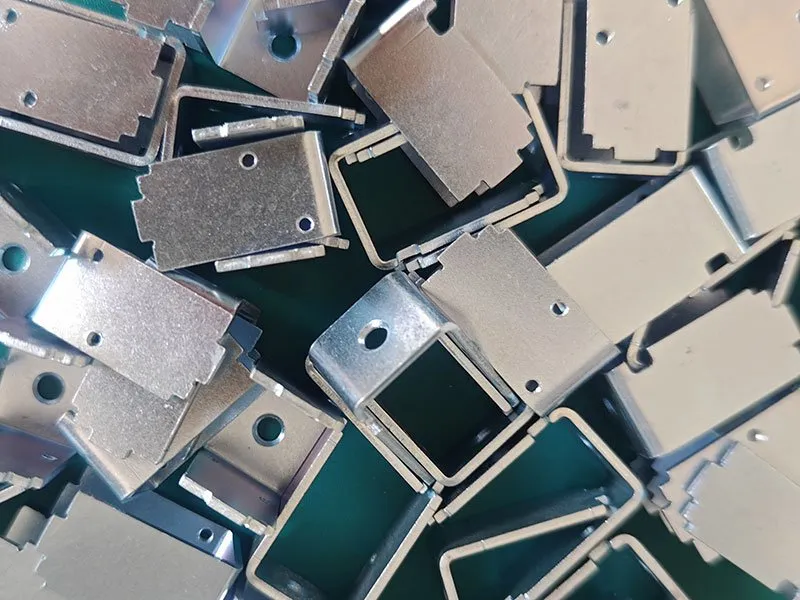
Примечания к запросу предложения
Отправьте спецификацию материалов, сборочный чертеж и планируемый объем. По вопросам проектирования деталей для сборки ознакомьтесь с руководством проектирование деталей для сборки, затем запросите коммерческое предложение.
Соответствие и качество
- Соответствие материалов для автомобильной промышленности — IMDS, REACH, RoHS и GADSL для автомобильных проектов.
- Процесс IMDS в Balford — данные о материалах от запроса предложения до поставки.
- Контрольный список соответствия IMDS — 15 шагов для поставщиков автокомпонентов.
- Качество и сертификация — контроль в соответствии с ISO 9001:2015 и IATF 16949.
Часто задаваемые вопросы
Какие услуги сборки вы предоставляете?
Соединение компонентов, подгонка и сборка модулей для штампованных, обработанных и изготовленных деталей: клепка, клинчинг, прессовая посадка, координация сварки, резьбовые вставки и простая электромеханическая сборка с контролем на определенных этапах.
Вы собираете детали, изготовленные другими поставщиками?
Да. Мы можем собирать компоненты, предоставленные заказчиком, вместе с деталями производства Balford, при условии, что чертежи и спецификации определяют требования по посадке, моменту затяжки, ориентации и контролю.
Какой контроль вы проводите на сборках?
Критические размеры, посадка, момент затяжки, ориентация и функциональность проверяются в соответствии с планом контроля, с документацией первичного и промежуточного контроля. Функциональные испытания могут быть добавлены, если это требует спецификация.
Можете ли вы управлять цепочкой поставок для сборки?
В рамках сети поставщиков Balford мы координируем гальваническую обработку, термообработку и выбранные закупаемые компоненты, чтобы сборка поставлялась с полной документацией процесса. См. сеть поставщиков для категорий, которыми мы управляем.
Предоставляете ли вы упаковку и комплектацию?
Да. Комплектация, защитная упаковка и экспортная упаковка планируются вместе с проектом, чтобы детали поступали в том состоянии, которое ожидает ваша линия.
Что нужно для расчета стоимости сборки?
Спецификация материалов, чертеж сборки или пошаговые инструкции, целевой объем и любые требования к испытаниям или сертификации. Если мы также производим компоненты, отправьте чертежи компонентов.
Безопасный обзор проекта
Отправьте Balford ваш чертеж
NDA перед обменом детальными файлами. Анализ технологичности конструкции на основе чертежа. Путь от прототипа до серийного производства. Проверьте контрольный список RFQ перед отправкой файлов.
Связанные производственные возможности: изготовление штампованных металлических деталей на заказ или металлическая сварка и пайка — все проверяется по одному чертежу перед расчетом стоимости.
Сборки часто сочетают детали с покрытием, закаленные или пассивированные — на странице дополнительных операций указано, какие этапы выполняются на производстве, а какие — партнерами.
Какой метод сборки нужен для вашего модуля?
| Метод | Типичное применение | На что обратить внимание |
|---|---|---|
| Клепка (сплошная, полупустотелая, глухая) | Неразъемные соединения листовых деталей, кронштейнов и корпусов | Прочность соединения зависит от размера отверстия и длины захвата; набор заклепок проверяется на первом образце |
| Клинчинг / прессовое соединение | Соединение листов без крепежа или нагрева | Пара материалов и толщина должны подходить для инструмента; не для всех комбинаций сплавов |
| Прессовая посадка и сборка с натягом | Подшипники, втулки, штифты и гильзы в корпусах | Натяг и допуск отверстия определяют, будет ли соединение держаться или деталь треснет |
| Резьбовые вставки и крепеж | Резьбовые соединения в тонком листе | Значения вырыва и крутящего момента зависят от толщины листа и типа вставки |
| Координация сварки и пайки | Конструкционные соединения и герметичные сборки | Контроль деформации и правка после сварки; обработка после сварки |
Если модуль можно собрать несколькими способами, решающими факторами являются необходимость разборки, нагрузка, пара материалов и последовательность отделки. Укажите функцию соединения на этапе запроса, и Balford предложит подходящий метод.
Контроль качества сборки
Сборка — это место, где встречаются допуски всех компонентов, поэтому проверки определяются функцией модуля, а не только чертежом.
- Проверка перед соединением: компоненты проверяются в приспособлении перед клепкой или сваркой, чтобы выявить неправильную сборку до ее фиксации.
- Первый образец при настройке: первый собранный модуль проверяется по чертежу и функциональным размерам, затем сохраняется как эталон для серийного производства
- Проверка соединений: качество заклепочных соединений, заподлицо, глубина запрессовки и момент затяжки вставок проверяются по методам и выборке, согласованным при коммерческом предложении
- Функциональные размеры: размеры, определяющие возможность установки модуля — межцентровые отверстий, общая высота, соосность отверстий — измеряются после сборки, а не до неё
- Чистота и повреждения: поверхности и покрытия проверяются после обработки, так как модуль может соответствовать размерам, но быть забракован из-за повреждённого покрытия
- Комплектация и прослеживаемость: детали, количество и номера партий фиксируются, чтобы модуль можно было отследить до его компонентов
На странице сознательно не публикуются проценты брака или поставок: качество фиксируется по партиям и проверяется в рамках рутинных процедур, а доказательствами для заказчика являются записи проверок и документация PPAP уровня 3 для новых проектов.
Клепка и соединение
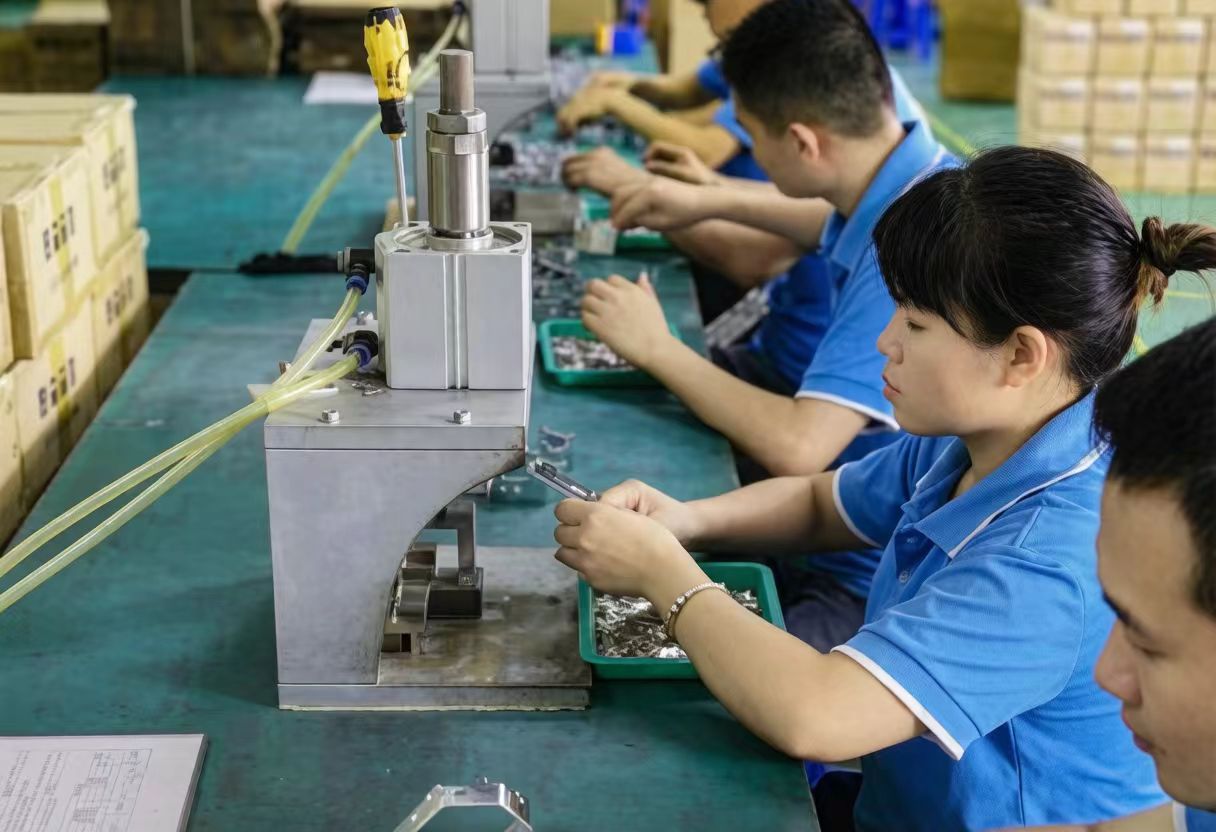
Заклёпочные соединения являются стандартным решением для листовых модулей, так как соединяют разнородные материалы без нагрева и не деформируют окружающую панель. Качество соединения зависит от отверстия и длины захвата, поэтому оба параметра задаются оснасткой и проверяются на первом образце, а не оцениваются на глаз.
Сборка и узловая сборка: часто задаваемые вопросы
Какие услуги по сборке вы предоставляете?
Клёпка, клинчинг и прессовое соединение, запрессовка подшипников, втулок и штифтов, установка резьбовых вставок, координация сварки и пайки, контроль, комплектация и упаковка для экспорта. Сборка рассматривается как производственная операция с собственной оснасткой и контролем, а не как этап упаковки в конце линии.
Можете ли вы собирать детали, поставляемые заказчиком?
Да. Поставляемые заказчиком компоненты проверяются при получении по согласованным критериям перед включением в модуль, потому что деталь, не соответствующая допускам, приведёт к браку сборки, а не наоборот.
Собираете ли вы детали, которые также производите?
Да, и обычно в этом смысл: штампованные и глубокой вытяжки корпуса, обработанные детали и кронштейны, изготовленные на том же предприятии, идут в сборку с одной проверкой чертежа, а не с накоплением допусков от трёх поставщиков.
Как обрабатывается последовательность отделки при сборке?
Отделка и сборка планируются осознанно: детали, которые свариваются или клепаются, обычно проходят отделку после соединения, а отверстия подшипников и уплотнительные поверхности защищаются или обрабатываются до сборки, чтобы не повредить их. Массовые операции отделки выполняются проверенными партнёрами и указываются в коммерческом предложении.
Какая документация поставляется с собранным модулем?
Записи проверок размеров и соединений, согласованных при коммерческом предложении, прослеживаемость материалов до компонентов и документация PPAP уровня 3 для новых проектов. Balford сертифицирован по ISO 9001:2015 с процессами, соответствующими требованиям IATF 16949; Balford не сертифицирован по IATF 16949 и не имеет ISO 14001.