Металлообработка и соединение металлов
Услуги сварки металлов
TIG, MIG/MAG и пайка для металлических труб, деталей из листового металла, кронштейнов, корпусов и сборных узлов — из нержавеющей стали, углеродистой стали, алюминия, меди и латуни.
- TIG-сварка (аргонодуговая)
- MIG/MAG сварка
- Пайка
- Соединения труба-труба и труба-плита
- ISO 9001:2015
Краткий ответ: Balford выполняет индивидуальные сварочные работы для металлических труб, деталей из листового металла, кронштейнов, корпусов и сборных узлов. Используемые процессы: TIG-сварка, MIG/MAG сварка, контактная сварка и пайка для компонентов из нержавеющей стали, углеродистой стали, алюминия, меди и латуни. От прототипов до серийного производства — перед запуском анализируются чертежи, материал, конструкция соединений и требования к контролю. Готовые изделия поставляются как отдельные компоненты или собранные узлы.
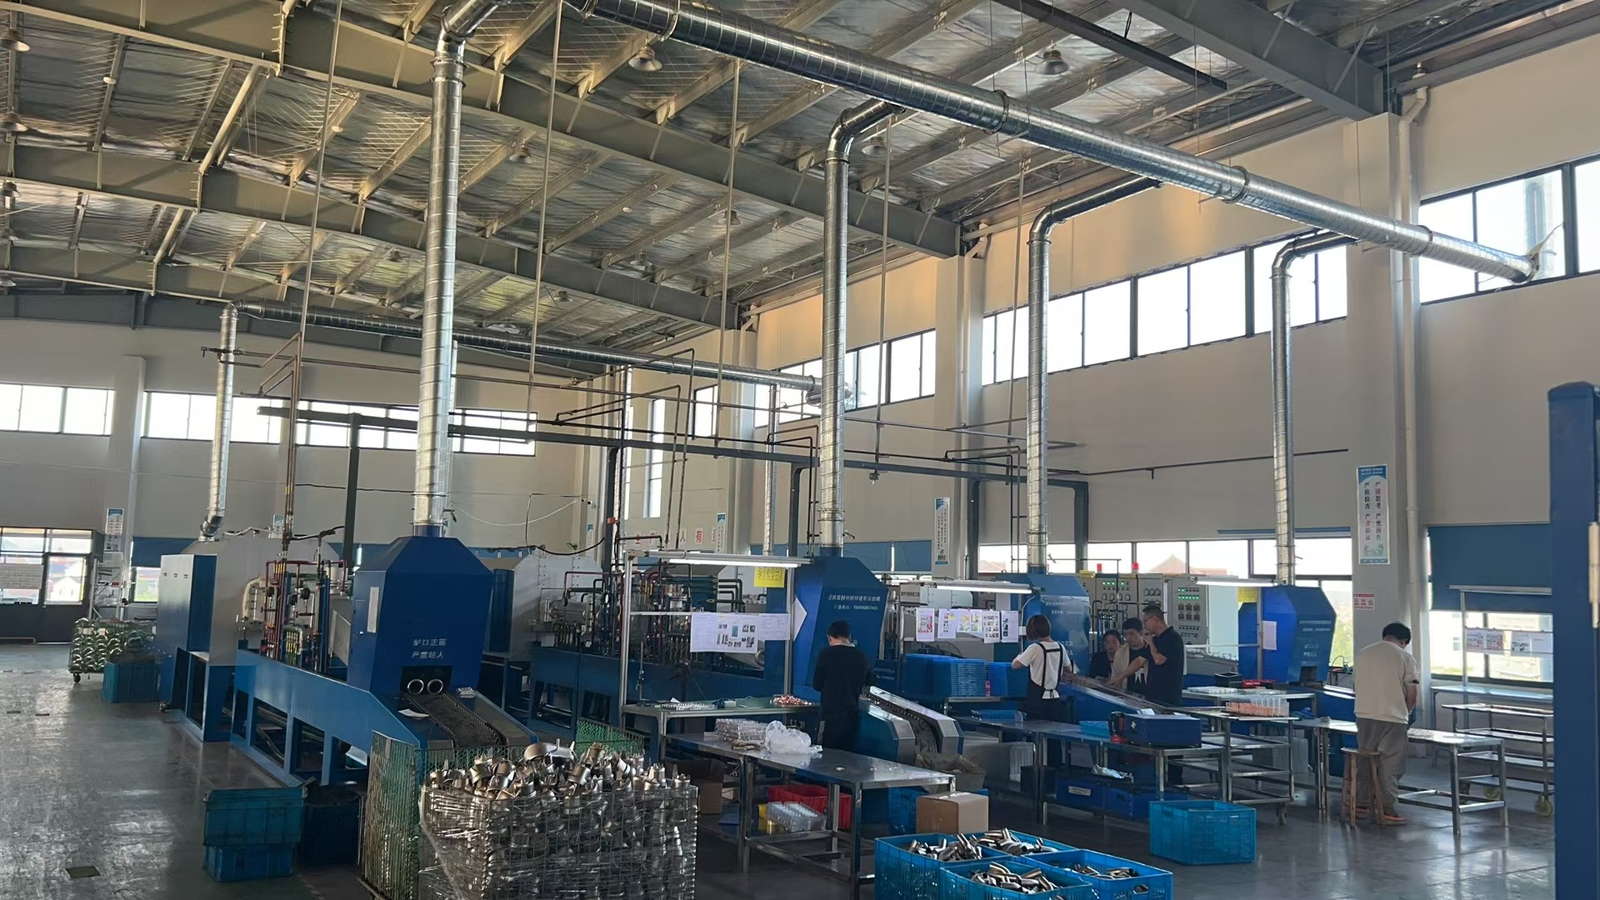
Индивидуальная сварка металлических компонентов
Сварка комбинируется с гибкой труб, обработкой листового металла, механической обработкой и сборкой, что позволяет производить готовый металлический компонент по одному чертежу, а не собирать его у нескольких поставщиков. Процесс выбирается исходя из материала, толщины стенки, конфигурации соединения, требований к внешнему виду и объема производства — а не из текущей настройки оборудования.
TIG-сварка (аргонодуговая)
TIG обеспечивает точный контроль дуги и тепловложения, что критично для тонкостенных деталей и видимых швов.
- Трубы и детали из нержавеющей стали
- Алюминиевые компоненты
- Детали из меди и латуни
- Тонкостенные детали, где важна деформация
- Видимые швы с требованиями к чистоте
- Мелкосерийная и прецизионная сварка
TIG может выполняться с присадкой или без, в зависимости от конструкции соединения и материала.
MIG/MAG сварка (в среде защитного газа)
MIG/MAG — эффективный метод для серийной сварки деталей из углеродистой стали, нержавеющей стали и алюминия.
- Кронштейны и конструкционные элементы
- Сборные узлы из углеродистой стали
- Конструкции из нержавеющей стали
- Сварка труба-плита
- Сборные конструкции из листового металла
- Средне- и крупносерийное производство
Параметры определяются материалом, толщиной стенки, типом соединения и требуемой прочностью стыка.
Пайка
Пайка соединяет детали припоем, который плавится при температуре ниже температуры плавления основных материалов, что обеспечивает низкий тепловой ввод.
- Сборные медные трубопроводы
- Латунная арматура и компоненты
- Соединения медь-латунь
- Компоненты теплообменников
- Сборные трубопроводы для холодильных установок и жидкостных систем
- Мелкие сложные соединения
При контролируемом зазоре и условиях нагрева пайка обеспечивает чистый стык с минимальными деформациями. См. услуги пайки металлов.
Выбор сварочного процесса
Процесс предлагается на этапе проверки и подтверждается на первых образцах; если чертеж не указывает метод, обычно используется указанный ниже вариант, соответствующий детали.
| Требование | Рекомендуемый процесс |
|---|---|
| Тонкие детали из нержавеющей стали | Аргонодуговая сварка (TIG) |
| Чистые, точные видимые швы | Аргонодуговая сварка (TIG) |
| Кронштейны и рамы из углеродистой стали | Полуавтоматическая сварка (MIG/MAG) |
| Серийные трубные сборки | Полуавтоматическая сварка (MIG/MAG) |
| Соединения медных и латунных труб | Пайка |
| Соединения разнородных металлов | Пайка или аргонодуговая сварка (TIG) |
| Прецизионные узлы с минимальными деформациями | Сварка TIG или пайка |
| Корпуса, крышки и шкафы из листового металла | Точечная сварка, TIG или MIG/MAG сварка |
Окончательный метод фиксируется при проверке чертежа и валидации образца — указанный в коммерческом предложении процесс будет использован в производстве.
Материалы для сварки
Нержавеющая сталь
Самый распространенный материал для сварки — трубы, листы и корпусные детали. См. раздел нержавеющая сталь.
Углеродистая сталь
Кронштейны, рамы и конструкционные элементы, включая сварные узлы. См. раздел углеродистая сталь.
Алюминий
Легкие сварные детали и трубы с предварительным удалением оксидного слоя перед сваркой. См. раздел алюминий.
Оцинкованная и покрытая сталь
Сваривается после согласования процесса — необходимо указать состояние покрытия в зоне соединения и требования к доработке.
Никелированные или покрытые детали
Требуют согласования процесса, так как покрытие может влиять на стабильность дуги и внешний вид шва.
Марка материала, толщина, вид обработки поверхности и условия сварки должны быть указаны на чертеже или в запросе — они определяют выбор присадочного материала, защитного газа и параметров сварки.
Сварка труб и листового металла
Сварка обычно является последней операцией формообразования детали, поэтому она планируется совместно с резкой, гибкой и формовкой, которые выполняются до нее. Типовые сварочные операции включают:
- Сварка труба-труба
- Сварка труба-пластина
- Сварка труб и фитингов
- Сварка корпусов, крышек и шкафов из листового металла
- Сварка кронштейнов и рам
- Сварка компонентов клапанов и гидравлических линий
- Сварка после штамповки, гибки или механической обработки
- Сварка формовочных и глубоко вытянутых металлических корпусов
Сварные узлы затем могут сразу переходить на шлифовку, удаление заусенцев, испытания на герметичность, очистку, поверхностную обработку и окончательный контроль, поэтому деталь поступает готовой, без необходимости привлечения другого поставщика.
Инженерный анализ перед сваркой
Шесть факторов определяют, будет ли сварная деталь изготавливаться гладко или с проблемами. Они проверяются на чертеже до изготовления первой детали.
Конструкция и доступность соединения
Доступ к соединению, подготовка кромок и положение сварного шва влияют как на качество, так и на производственную эффективность. Соединение, к которому невозможно подобраться горелкой, не может быть сварено в соответствии с требуемым стандартом.
Материал и толщина
Тип материала и толщина стенки определяют метод сварки, присадочный материал и диапазон параметров. Тонкие стенки и разнородные металлы значительно сужают этот диапазон.
Внешний вид сварного шва
Видимые сварные швы могут быть обозначены с контролируемым профилем валика, уменьшенным разбрызгиванием и постсварочной шлифовкой или полировкой. Если сварной шов является косметической поверхностью, укажите это на этапе запроса.
Контроль деформации
Детали с тонкими стенками и крупные узлы требуют определенной последовательности сварки, фиксации и контроля тепловложения. Контроль деформации начинается до первой прихватки, а не после того, как узел уже деформировался.
Допуски
Деформация при сварке и любая постсварочная механическая обработка учитываются при проверке размерных допусков, чтобы функциональные размеры выдерживались, а нефункциональные оставались открытыми.
Требования к герметичности и прочности
Для узлов, связанных с жидкостями или давлением, требования к герметичности и метод испытаний должны быть определены до производства, поскольку они определяют как конструкцию соединения, так и этап контроля.
Дополнительные операции
Сварка обычно является одним этапом в изготовлении готовой детали, а не всем процессом. Вспомогательные операции, которые можно совместить с ней, включают резку и гибку труб, резку и гибку листового металла, ЧПУ-обработку, сверление и нарезание резьбы, шлифовку и удаление заусенцев, финишную обработку сварных швов, испытания на герметичность, очистку и пассивацию, гальваническое покрытие и порошковую окраску, а также сборку и упаковку.
Массовые финишные операции — порошковая окраска, гальваническое покрытие, пассивация, анодирование и фосфатирование — выполняются проверенными компаниями-партнерами и указываются как таковые в коммерческом предложении, поэтому маршрут финишной обработки и его сроки известны до размещения заказа.
Типовые применения
Автомобильные компоненты
Сварные кронштейны, детали гидравлических систем и узлы датчиков. См. автомобильная промышленность.
системы транспортировки жидкостей и газов
герметичные сварные и паяные трубопроводы. Подробнее гидравлика.
HVAC и холодильное оборудование
сборные узлы из паяных и сварных труб. Подробнее HVAC и холодильное оборудование.
насосы и клапаны
сварные корпуса, втулки и компоненты трубопроводов. Подробнее соленоидные клапаны.
промышленное оборудование и каркасы
сварные рамы, ограждения и конструкции оборудования. Подробнее промышленное оборудование.
электрошкафы и щиты управления
сварные и точечно-сварные корпуса с последующей установкой фурнитуры.
контроль качества
сварные детали производятся под контролем чертежной документации с проверками на установленных этапах. Контроль качества может включать: проверку входящих материалов, контроль параметров сварки, проверку первого образца, размерный контроль, визуальный осмотр и проверку качества швов, тестирование на герметичность при необходимости, финальный контроль сборки, а также документацию по материалам и соответствию.
- качество и сертификация — ISO 9001:2015 с элементами IATF 16949, когда этого требует программа заказчика.
- соответствие материалов для автопрома — IMDS, REACH, RoHS и GADSL для автомобильных программ.
- испытательная лаборатория — методы получения и фиксации размерных результатов.
документы соответствия, включая записи IMDS и декларации материалов, формируются в соответствии с требованиями заказчика, поэтому документация для программ Tier 1 и промышленных программ отличается.
типовые сварочные проекты
Ниже представлены четыре типовых формы, которые повторяются в производстве. Они полезны для понимания, как принимаются технологические решения.
Сборка из нержавеющей трубы
- Материал: Нержавеющая сталь
- Техпроцесс: Гибка труб и сварка TIG
- Ключевые требования: Чистый внешний вид швов и точные размеры сборки
Сборка кронштейна из углеродистой стали
- Материал: Углеродистая сталь
- Техпроцесс: Изготовление из листового металла и сварка MIG/MAG
- Ключевые требования: Прочность соединений и стабильность размеров в серийном производстве
Соединение медных и латунных труб
- Материал: Медь и латунь
- Техпроцесс: Пайка твердым припоем
- Ключевые требования: Надежное соединение с контролируемым тепловложением
Сварной металлический корпус
- Материал: Нержавеющая или углеродистая сталь
- Техпроцесс: Резка, гибка, сварка TIG или MIG/MAG
- Ключевые требования: Точность размеров и качество поверхности готового изделия
Что нужно для расчета стоимости
- 2D-чертеж или 3D-модель
- Марка материала
- Толщина материала или толщина стенки трубы
- Метод сварки, если он уже определен
- Расположение сварных швов и конструкция соединения
- Требования к внешнему виду сварного шва
- Допуски размеров
- Требования к герметичности, прочности или давлению
- Требования к обработке поверхности
- Количество прототипов и серийных изделий
Если метод сварки еще не выбран, отправьте проект и описание применения, и мы предложим подходящий процесс — TIG, MIG/MAG или пайку — вместе с коммерческим предложением. Ознакомьтесь с Чек-листом для запроса предложения перед отправкой файлов.
Часто задаваемые вопросы
Какие методы сварки вы предлагаете?
TIG-сварка (аргонодуговая сварка), MIG/MAG-сварка (сварка в среде защитного газа), контактная сварка и пайка для металлических компонентов и сварных узлов.
Какие материалы вы можете сваривать?
Основные материалы: нержавеющая сталь, углеродистая сталь, алюминий, медь и латунь. Оцинкованные, гальванизированные или покрытые материалы проверяются перед производством, так как покрытие влияет на поведение дуги и требования к доработке.
В чем разница между TIG и MIG/MAG сваркой?
TIG обеспечивает лучший контроль и более чистый внешний вид, что подходит для тонких, точных или видимых швов. MIG/MAG быстрее и обычно экономичнее для кронштейнов, рам, трубных узлов и крупных металлоконструкций.
Когда пайка является правильным выбором?
Пайка подходит для меди, латуни, трубных узлов и соединений разнородных металлов. Также это лучший вариант, когда требуется меньший нагрев и меньше деформаций, чем при сварке плавлением.
Можете ли вы сваривать гнутые или обработанные детали?
Да. Сварка комбинируется с гибкой труб, гибкой листового металла, штамповкой и ЧПУ-обработкой, поэтому деталь может быть сформирована, обработана и сварена перед сборкой и отгрузкой.
Можете ли вы выполнить постсварочную обработку?
В зависимости от детали постсварочные работы могут включать шлифовку, удаление заусенцев, полировку, очистку, пассивацию, тестирование на герметичность, гальванизацию и порошковую окраску. Шлифовка, удаление заусенцев и очистка выполняются на нашем производстве; массовая гальванизация и порошковая окраска выполняются проверенными партнерами и указываются в коммерческом предложении.
Можете ли вы производить прототипы и серийные партии?
Да. Процесс включает проверку чертежа, изготовление прототипа или первой партии, проверку образцов, затем серийное производство по тому же процессу и оснастке, чтобы отгружаемые изделия соответствовали утвержденным образцам.
Как контролируется деформация при сварке?
Путем планирования последовательности и оснастки на этапе проектирования, балансировки тепловложения и, при необходимости, оставления припуска на механическую обработку для поверхностей, которые должны оставаться плоскими. Контроль деформации — это решение, принимаемое до сварки, а не исправление после нее.
Сопутствующие возможности
Изготовление и обработка листового металла
Лазерная резка, штамповка, гибка, сварка и сборка по одному чертежу.
Услуги пайки металлов
Пайка соединений для узлов из меди, латуни и разнородных металлов.
Гибка труб на ЧПУ и навивка спиралей
Многогибочные трубные детали и спиральные змеевики с последующей сваркой или пайкой в узлы.
Сборка и субсборка
Сварка, клепка и установка крепежа, объединенные в готовый модуль.
Безопасный анализ проекта
Отправьте чертеж в Balford
Подписание NDA перед обменом файлами. Анализ технологичности конструкции по чертежу: соединения, материала и требований к контролю. TIG, MIG/MAG и пайка для проектов от прототипа до серии. Проверьте чек-лист для запроса предложения перед отправкой файлов.
Сопутствующие производственные возможности: услуги пайки металлов, изготовление листового металла или сборка и субсборка — все анализируется по одному чертежу перед расчетом стоимости.