Präzisionsgestanzte und tiefgezogene Metallkomponenten für die Robotik
Balford fertigt präzisionsgestanzte und tiefgezogene Metallkomponenten für Robotik- und Automatisierungssysteme – Klauenpole für Schritt- und PM-Motoren, Endkappen für Gleichstrommotoren, dünnwandige Rotor- und Isolierhülsen, Antivibrationsbuchsen sowie Basisplatten für Leistungsmodule in Robotersteuerungen. Die Fertigung erfolgt nach ISO 9001:2015 mit IATF 16949-konformen Qualitätskontrollen in einer 12.000 m² großen Anlage mit über 500 Maschinen.
Warum Balford für Robotik
- Gestanzte Motorkerne und Rahmen.Klauenpole und Klauenpol-Stators für Schritt- und PM-Motoren werden aus SECC in kontinuierlichen Folgeverbundwerkzeugen gestanzt, wobei die Rechtwinkligkeit der Innenbohrung und Maßabweichungen über lange Serien hinweg kontrolliert werden.
- Endkappen, Gehäuse und Rotorhülsen im Tiefziehverfahren.Dünnwandige Ziehteile (Materialstärke bis 0,1–0,3 mm) reduzieren das Gewicht und gewährleisten gleichzeitig die Rundlaufgenauigkeit für Hochgeschwindigkeitsrotation.
- Werkstoffpalette für Bewegungssysteme.SECC, DC01/DC04, 1008 CRS und Edelstahl mit interner Beschichtungskoordination (Zn-Fe, Zn-Ni); Kupfer und Messing für leitfähige und stromführende Teile.
- ISO 9001:2015 mit IATF 16949-konformem Qualitätsmanagement,PPAP-konforme Dokumentation, FAI-Berichte und Materialzertifikate auf Anfrage.
Ausgewählte Fallstudien
Ausgewählte Robotik-Projekte aus der Produktionshistorie von Balford. Material-, Prozess- und Anwendungsdaten stammen aus dem jeweiligen Falldatensatz.


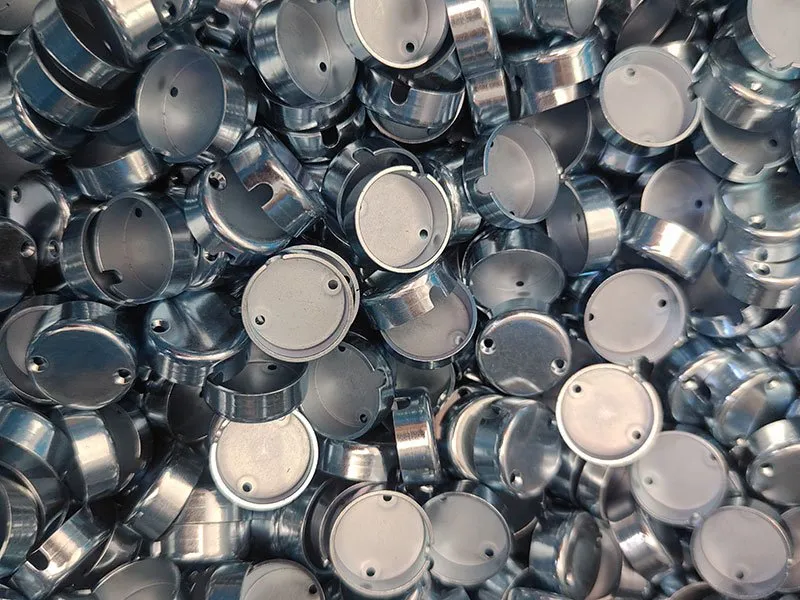

Teiletypen, die wir für die Robotik fertigen
- Klauenpole und Klauenpol-Statore für Schritt- und PM-Motoren
- Endkappen, Enddeckel und Motorgehäuse für Gleichstrommotoren
- Dünnwandige Rotoren und Magnetisolierhülsen
- Antivibrationsbuchsen und Metallringe mit gebondetem Bund
- Rahmen, Halterungen und Montageplatten für Aktuatoren
- Leistungsmodul-Grundplatten für Robotersteuerungen
Technische & Qualitätsüberlegungen
- Toleranzen für die automatisierte Montage:ID, OD und Gesamthöhe werden so eingehalten, dass die Teile ohne Drift über die gesamte Charge durch die automatisierte Montage und Verpackung laufen.
- Tiefziehen mit dünnen Wänden:Wanddickenkonsistenz und Konzentrizität werden im Werkzeug kontrolliert, was für Hülsen wichtig ist, die Rotoren von Statoren trennen.
- Feinschneiden und Kantenqualitätfür Teile mit funktionalen Glattschnitten, Ebenheit und gratfreien Kanten.
- Beschichtung und Passivierung(Zn-Fe, Zn-Ni, Nickel) intern koordiniert für Korrosions- und Verschleißanforderungen.
Häufig gestellte Fragen
Welche Robotikteile kann Balford stanzen?
Motorklauenpole und Klauenpolstatorn (SECC), Endkappen und Abdeckungen für Gleichstrommotoren, dünnwandige Rotorhülsen, Magnetisolierhülsen, Antivibrationsbuchsen, Aktuatorrahmen und -halterungen sowie Kupfergrundplatten für Controller-Leistungsmodule.
Können Sie enge Toleranzen bei gestanzten Motorteilen einhalten?
Ja. Klauenpole, die in vollautomatischen Montagelinien eingesetzt werden, halten enge ID-, OD- und Höhentoleranzen ohne Drift über die gesamte Produktionscharge ein; die Rechtwinkligkeit der Innenbohrung relativ zum Klauenpolstück wird im Werkzeug und Prozess kontrolliert.
Welche Materialien empfehlen Sie für Motorkerne?
SECC (elektrolytisch verzinkter Stahl) ist üblich für Klauenpole und Magnetteile; DC01/DC04 und 1008 CRS werden für Gehäuse, Rahmen und Halterungen verwendet, und Edelstahl, wo Korrosionsbeständigkeit erforderlich ist.
Unterstützen Sie PPAP- und FAI-Dokumentation?
Ja — die Dokumentation erfolgt gemäß ISO 9001:2015 mit IATF 16949-konformen Kontrollen; PPAP-konforme Dokumentation, FAI-Berichte und Materialzertifikate sind auf Anfrage erhältlich.
Welche Stückzahlen unterstützen Sie?
Progressive-Stanzwerkzeuge unterstützen sowohl Entwicklungsmuster als auch kontinuierliche OEM-Produktionsmengen; dieselbe Werkzeugphilosophie hält die Stückkosten auch bei steigenden Volumina planbar.
Haben Sie eine Zeichnung oder ein 3D-Modell?
Senden Sie uns Ihre 2D-Zeichnung oder Ihr STEP/IGES-Modell. Wir prüfen Material, Toleranzen, Umformanforderungen und Produktionsmenge, bevor wir ein Angebot erstellen.
Die Stanz- und Tiefziehwerkzeuge von Balford entstehen im eigenen Werkzeugbau: Werkzeugbau intern entwickelt für Roboter- und UAV-Teile.