Metallfügen & Fertigung
Schweißdienstleistungen für Metallbauteile
WIG, MIG/MAG und Hartlöten für Metallrohre, Blechteile, Halterungen, Gehäuse und Schweißbaugruppen — in Edelstahl, Kohlenstoffstahl, Aluminium, Kupfer und Messing.
- WIG-Schweißen (TIG)
- MIG/MAG-Schweißen
- Hartlöten
- Rohr-zu-Rohr- und Rohr-zu-Platte-Verbindungen
- ISO 9001:2015
Direkte Antwort: Balford bietet kundenspezifische Schweißdienstleistungen für Metallrohre, Blechteile, Halterungen, Gehäuse und Schweißbaugruppen. Zum Einsatz kommen WIG-Schweißen, MIG/MAG-Schweißen, Punktschweißen und Hartlöten für Bauteile aus Edelstahl, Kohlenstoffstahl, Aluminium, Kupfer und Messing. Vom Prototypenschweißen bis zur Serienfertigung werden Zeichnung, Werkstoff, Fügekonstruktion und Prüfanforderungen vor der Fertigung geprüft; geschweißte Teile werden als Einzelkomponenten oder als komplette Schweißbaugruppen geliefert.
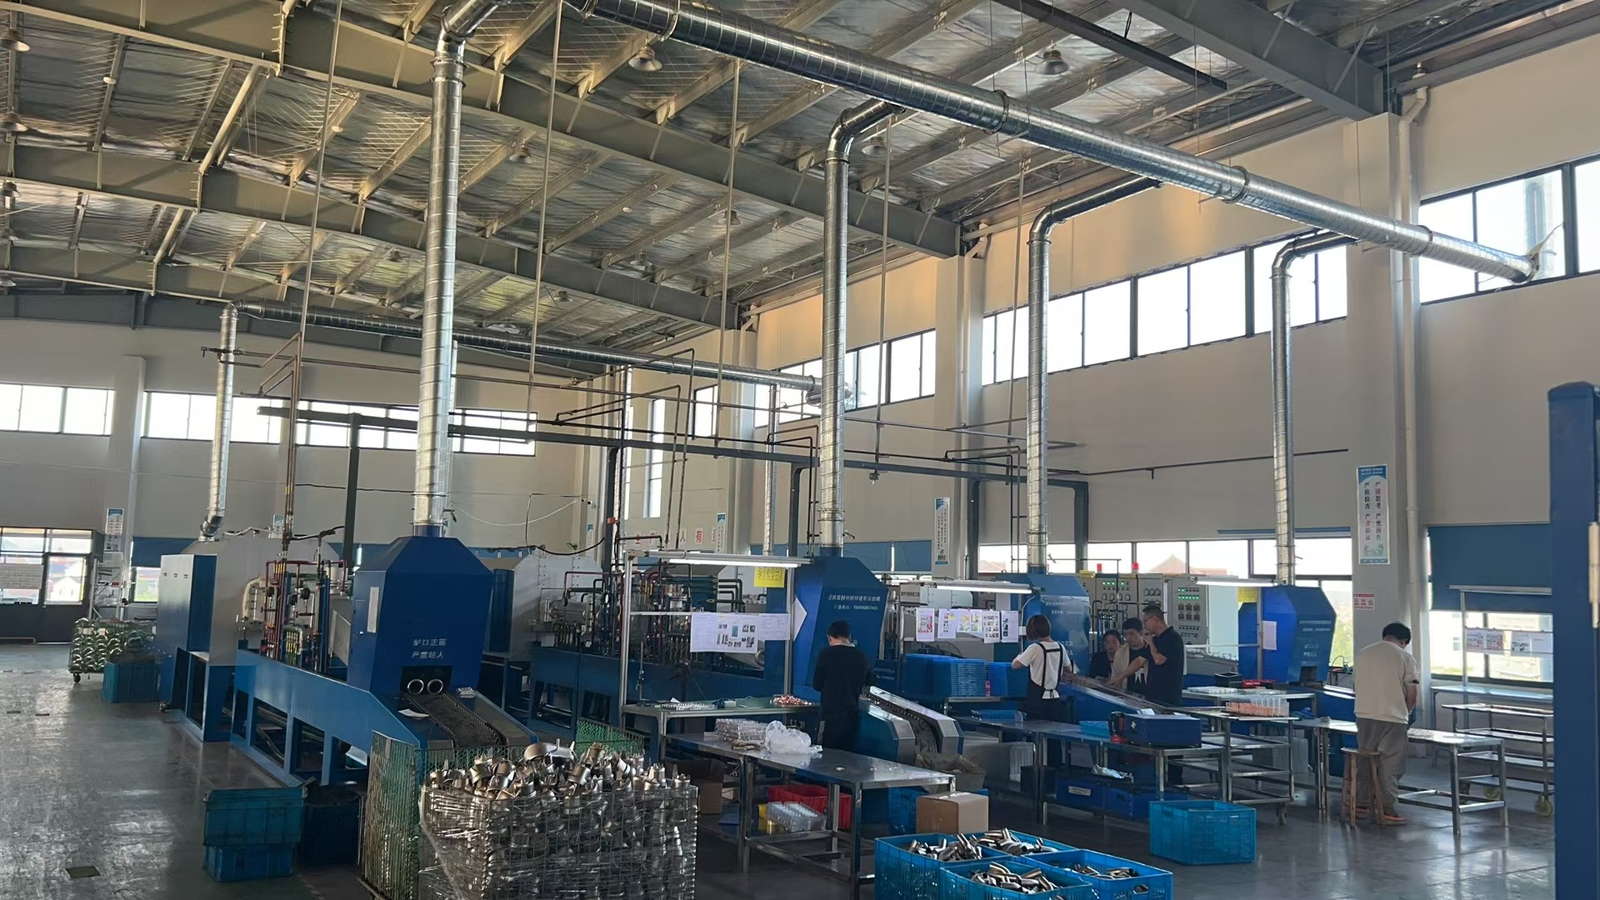
Kundenspezifisches Schweißen für Metallbauteile
Das Schweißen wird mit Rohrformung, Blechfertigung, Zerspanung und Montage kombiniert, sodass ein fertiges Metallbauteil nach einer Zeichnung entsteht und nicht aus Teilen mehrerer Lieferanten zusammengesetzt werden muss. Das Verfahren wird nach Werkstoff, Wandstärke, Fügekonfiguration, optischen Anforderungen und Stückzahl gewählt — nicht danach, worauf die Maschine gerade eingerichtet ist.
WIG-Schweißen (Wolfram-Inertgasschweißen)
WIG ermöglicht eine präzise Steuerung von Lichtbogen und Wärmeeinbringung, was dünnwandige und sichtbare Verbindungen benötigen.
- Edelstahlrohre und Bleche
- Aluminiumbauteile
- Kupfer- und Messingteile
- Dünnwandige Teile, bei denen Verzug entscheidend ist
- Sichtbare Schweißnähte, die sauber bleiben müssen
- Kleinserien- und Präzisionsschweißen
WIG kann mit oder ohne Zusatzwerkstoff ausgeführt werden, je nach Fügekonstruktion und Werkstoff.
MIG/MAG-Schweißen (Metall-Schutzgasschweißen)
MIG/MAG ist das effiziente Verfahren für die Serienfertigung von Bauteilen aus Kohlenstoffstahl, Edelstahl und Aluminium.
- Halterungen und Strukturbauteile
- Baugruppen aus Kohlenstoffstahl
- Edelstahl-Schweißkonstruktionen
- Rohr-zu-Platte-Schweißen
- Blechbaugruppen
- Mittel- und Großserienfertigung
Die Parameter werden anhand von Werkstoff, Wandstärke, Verbindungsart und geforderter Verbindungsfestigkeit festgelegt.
Hartlöten
Hartlöten verbindet Bauteile mit einem Zusatzwerkstoff, der unterhalb des Schmelzpunkts der Grundwerkstoffe schmilzt, wodurch der Wärmeeintrag gering bleibt.
- Kupferrohrbaugruppen
- Messing-Fittings und -Bauteile
- Kupfer-Messing-Verbindungen
- Wärmetauscherkomponenten
- Baugruppen für Kälte- und Fluidleitungen
- Kleine, komplexe Verbindungsstellen
Bei kontrolliertem Spaltmaß und kontrollierten Erwärmungsbedingungen liefert das Hartlöten eine saubere Verbindung mit geringem Verzug. Siehe Hartlötarbeiten für Metall.
Auswahl des Schweißverfahrens
Das Verfahren wird in der Prüfphase vorgeschlagen und an den ersten Teilen bestätigt; wenn in der Zeichnung kein Verfahren angegeben ist, ist das unten genannte in der Regel das, was das Teil benötigt.
| Anforderung | Empfohlenes Verfahren |
|---|---|
| Dünne Edelstahlteile | WIG-Schweißen |
| Saubere, präzise Sichtschweißnähte | WIG-Schweißen |
| Halterungen und Rahmen aus Kohlenstoffstahl | MIG/MAG-Schweißen |
| Rohrbaugruppen für die Serienfertigung | MIG/MAG-Schweißen |
| Kupfer- und Messingrohrverbindungen | Hartlöten |
| Mischverbindungen unterschiedlicher Metalle | Hartlöten oder WIG-Schweißen |
| Verzugsarme Präzisionsbaugruppen | WIG-Schweißen oder Hartlöten |
| Blechgehäuse, Abdeckungen und Schränke | Widerstandspunktschweißen, WIG- oder MIG/MAG-Schweißen |
Das endgültige Verfahren wird bei der Zeichnungsprüfung und der Musterfreigabe festgelegt; das angebotene Verfahren ist damit auch das Verfahren, das später in der Serie läuft.
Werkstoffe, die wir schweißen
Edelstahl
Das am häufigsten geschweißte Material — Rohre, Bleche und umgeformte Gehäuse. Siehe Edelstahl.
Kohlenstoffstahl
Halterungen, Rahmen und Strukturteile, einschließlich geschweißter Baugruppen. Siehe Kohlenstoffstahl.
Aluminium
Leichte geschweißte Teile und Rohre, bei denen die Oxidschicht vor dem Schweißen entfernt wird. Siehe Aluminium.
Kupfer und Messing
Hartgelötete und WIG-geschweißte Fluidbauteile und Fittings. Siehe Kupfer und Messing.
Verzinkter und beschichteter Stahl
Schweißbar nach Verfahrensprüfung; die Beschichtung an der Naht und die Anforderung an die Nachbesserung müssen angegeben werden.
Vernickelte oder beschichtete Teile
Nur nach Verfahrensprüfung, da die Beschichtung die Lichtbogenstabilität und das Nahtbild beeinflussen kann.
Werkstoffgüte, Dicke, Oberflächenbehandlung und Schweißzustand gehören in die Zeichnung oder in die Anfrage — sie bestimmen Zusatzwerkstoff, Schutzgas und Parameter.
Rohr- und Blechschweißen
Das Schweißen ist normalerweise der letzte Umformvorgang am Bauteil und wird daher zusammen mit dem vorangehenden Schneiden, Biegen und Umformen geplant. Zu den typischen Schweißarbeiten gehören:
- Rohr-zu-Rohr-Schweißen
- Rohr-zu-Blech-Schweißen
- Rohr- und Fittingsschweißen
- Schweißen von Blechgehäusen, Abdeckungen und Schaltschränken
- Schweißen von Halterungen und Rahmen
- Geschweißte Ventil- und Fluidleitungskomponenten
- Schweißen nach Stanzen, Biegen oder Zerspanen
- Schweißen von umgeformten und tiefgezogenen Metallgehäusen
Geschweißte Baugruppen können anschließend direkt in Schleifen, Entgraten, Dichtheitsprüfung, Reinigung, Oberflächenbehandlung und Endprüfung übergehen, sodass das Bauteil fertig ankommt und kein weiterer Lieferant dazwischengeschaltet werden muss.
Technische Prüfung vor dem Schweißen
Sechs Punkte entscheiden darüber, ob ein geschweißtes Bauteil sauber durchläuft oder Probleme im Prozess verursacht. Sie werden anhand der Zeichnung geprüft, bevor das erste Teil gefertigt wird.
Nahtausführung und Zugänglichkeit
Zugänglichkeit der Naht, Kantenvorbereitung und Schweißposition beeinflussen sowohl die Qualität als auch die Produktionseffizienz. Eine Naht, die mit dem Brenner nicht erreichbar ist, kann nicht in der geforderten Qualität geschweißt werden.
Werkstoff und Dicke
Werkstofftyp und Wanddicke bestimmen das Schweißverfahren, den Zusatzwerkstoff und das Parameterfenster. Dünne Wandstärken und unterschiedliche Metalle verengen dieses Fenster erheblich.
Schweißnahtaussehen
Sichtbare Schweißnähte können mit einem kontrollierten Nahtprofil, reduzierter Spritzerbildung und Nachbearbeitung durch Schleifen oder Polieren vorgegeben werden. Wenn die Schweißnaht eine Sichtfläche ist, geben Sie dies bereits bei der Anfrage an.
Verzugskontrolle
Dünnwandige Bauteile und große Baugruppen benötigen eine Schweißfolge, Vorrichtungsunterstützung und kontrollierten Wärmeeintrag. Verzugskontrolle beginnt vor der ersten Heftnaht, nicht erst, nachdem sich die Baugruppe verzogen hat.
Toleranzen
Schweißverzug und eine eventuelle mechanische Bearbeitung nach dem Schweißen werden bei der Prüfung der Maßtoleranzen berücksichtigt, sodass funktionale Maße eingehalten und nicht funktionale Maße offen gelassen werden.
Dichtheits- und Festigkeitsanforderungen
Bei fluidführenden oder druckbeanspruchten Baugruppen müssen die Dichtheitsanforderung und das Prüfverfahren vor der Fertigung festgelegt werden, da sie sowohl die Nahtausführung als auch den Prüfschritt bestimmen.
Sekundäre Arbeitsgänge
Das Schweißen ist in der Regel ein Schritt bei der Herstellung eines Fertigteils, nicht die gesamte Fertigungsroute. Unterstützende Arbeitsgänge, die damit kombiniert werden können, sind Rohrschneiden und Rohrumformen, Blechschneiden und Blechbiegen, CNC-Bearbeitung, Bohren und Gewindeschneiden, Schleifen und Entgraten, Schweißnahtbearbeitung, Dichtheitsprüfung, Reinigen und Passivieren, Galvanisieren und Pulverbeschichten sowie Montage und Verpacken.
Oberflächenbehandlungen in Großserie — Pulverbeschichten, Galvanisieren, Passivieren, Eloxieren und Phosphatieren — werden von auditierten Partnerunternehmen durchgeführt und als solche im Angebot ausgewiesen, sodass die Oberflächenroute und ihre Lieferzeit vor der Auftragserteilung bekannt sind.
Typische Anwendungen
Automobilkomponenten
Geschweißte Halterungen, Fluidbauteile und Sensorbaugruppen. Siehe Automotive.
Fluid- und Gasführung
Geschweißte und hartgelötete Leitungen, die leckdicht sein müssen. Siehe Hydraulik.
HVAC und Kältetechnik
Hartgelötete und geschweißte Rohrbaugruppen. Siehe HVAC und Kältetechnik.
Pumpen und Ventile
Geschweißte Gehäuse, Hülsen und Fluidleitungsbauteile. Siehe Magnetventile.
Industriemaschinen und Rahmen
Geschweißte Rahmen, Schutzvorrichtungen und Anlagenstrukturen. Siehe Industrieausrüstung.
Elektro- und Schaltschränke
Geschweißte und punktschweißte Gehäuse, bei denen die Einbauteile nach dem Schweißen eingesetzt werden.
Qualität und Prüfung
Geschweißte Teile laufen in einer zeichnungsbasierten Fertigungskontrolle mit Prüfung an definierten Punkten. Die Qualitätskontrolle kann umfassen: Wareneingangsprüfung, Kontrolle der Schweißparameter, Erstteilprüfung, Maßprüfung, Sichtprüfung und Prüfung des Schweißnahtaussehens, Dichtheitsprüfung falls erforderlich, Endmontageprüfung sowie Material- und Konformitätsdokumentation.
- Qualität und Zertifizierungen — ISO 9001:2015, mit an IATF 16949 ausgerichteten Kontrollen, wenn ein Kundenprogramm dies erfordert.
- Material-Compliance für Automotive — IMDS, REACH, RoHS und GADSL für Automotive-Programme.
- Prüflabor — wie Maßergebnisse ermittelt und dokumentiert werden.
Konformitätsdokumente, einschließlich IMDS-Einträgen und Materialdeklarationen, werden nach Kundenanforderung und nicht nach einem festen Paket verwaltet, sodass ein Tier-1-Programm und ein Industrieprogramm unterschiedlich dokumentiert werden.
Typische Schweißprojekte
Die vier unten dargestellten Formen wiederholen sich in der Serienfertigung. Sie sind nützlich, weil sie zeigen, wie die Entscheidung für ein Verfahren tatsächlich getroffen wird.
Edelstahl-Rohrbaugruppe
- Werkstoff: Edelstahl
- Verfahren: Rohrumformung und WIG-Schweißen
- Wesentliche Anforderungen: Sauberes Schweißbild und kontrollierte Baugruppenmaße
Halterungsbaugruppe aus Kohlenstoffstahl
- Werkstoff: Kohlenstoffstahl
- Verfahren: Blechfertigung und MIG/MAG-Schweißen
- Wesentliche Anforderungen: Verbindungsfestigkeit und wiederholbare Fertigungsmaße
Kupfer- und Messing-Rohrverbindung
- Werkstoff: Kupfer und Messing
- Verfahren: Hartlöten
- Wesentliche Anforderungen: Zuverlässige Verbindung mit kontrollierter Wärmeeinbringung
Geschweißtes Metallgehäuse
- Werkstoff: Edelstahl oder Kohlenstoffstahl
- Verfahren: Schneiden, Biegen, WIG- oder MIG/MAG-Schweißen
- Wesentliche Anforderungen: Maßgenauigkeit und Oberflächengüte der Fertigteile
Was wir für die Angebotserstellung benötigen
- 2D-Zeichnung oder 3D-Modell
- Werkstoffgüte
- Materialdicke oder Rohrwandstärke
- Schweißverfahren, falls bereits festgelegt
- Schweißposition und Nahtvorbereitung
- Anforderungen an das Schweißnahtbild
- Maßtoleranzen
- Anforderungen an Dichtheit, Festigkeit oder Druck
- Anforderungen an die Oberflächenbehandlung
- Prototypen- und Serienstückzahlen
Wenn das Schweißverfahren noch nicht ausgewählt wurde, senden Sie die Konstruktion und den Anwendungsfall; das Verfahren — WIG, MIG/MAG oder Hartlöten — wird mit dem Angebot vorgeschlagen. Lesen Sie die RFQ-Checkliste bevor Sie Dateien senden.
Häufig gestellte Fragen
Welche Schweißverfahren bieten Sie an?
WIG-Schweißen (auch Wolfram-Inertgasschweißen genannt), MIG/MAG-Schweißen (Schutzgasschweißen), Punktschweißen und Hartlöten, für Metallkomponenten und Schweißbaugruppen.
Welche Werkstoffe können Sie schweißen?
Typische Werkstoffe sind Edelstahl, Kohlenstoffstahl, Aluminium, Kupfer und Messing. Verzinktes, galvanisch beschichtetes oder anderweitig beschichtetes Material wird vor der Produktion geprüft, da die Beschichtung das Lichtbogenverhalten und den Nacharbeitsaufwand verändert.
Was ist der Unterschied zwischen WIG- und MIG/MAG-Schweißen?
WIG bietet eine bessere Kontrolle und ein saubereres Nahtbild, was für dünne, präzise oder sichtbare Schweißnähte geeignet ist. MIG/MAG ist schneller und normalerweise die wirtschaftliche Wahl für Halterungen, Rahmen, Rohrbaugruppen und größere Schweißkonstruktionen.
Wann ist Hartlöten die richtige Wahl?
Hartlöten eignet sich für Kupfer und Messing, Rohrbaugruppen und Verbindungen zwischen unterschiedlichen Metallen. Es ist auch der bessere Weg, wenn eine geringere Wärmeeinbringung und weniger Verzug erforderlich sind, als es ein Schmelzschweißverfahren zulassen würde.
Können Sie umgeformte oder bearbeitete Teile schweißen?
Ja. Das Schweißen wird mit Rohrumformung, Blechbiegen, Stanzen und CNC-Bearbeitung kombiniert, sodass das Teil umgeformt, bearbeitet und geschweißt werden kann, bevor es montiert und versandt wird.
Bieten Sie eine Nachbearbeitung nach dem Schweißen an?
Je nach Teil kann die Nachbearbeitung nach dem Schweißen Schleifen, Entgraten, Polieren, Reinigen, Passivieren, Dichtheitsprüfung, Galvanisieren und Pulverbeschichten umfassen. Schleifen, Entgraten und Reinigen erfolgen im Haus; Galvanisieren und Pulverbeschichten in Serie werden von auditierten Partnerbetrieben durchgeführt und im Angebot ausgewiesen.
Können Sie Prototypen und Serienproduktion übernehmen?
Ja. Der Ablauf ist Zeichnungsprüfung, Prototypen- oder Erstmusterfertigung, Mustervalidierung und anschließend Serienproduktion mit demselben Prozess und derselben Vorrichtung, sodass die validierte Schweißnaht auch die ausgelieferte Schweißnaht ist.
Wie wird der Schweißverzug kontrolliert?
Durch die Planung der Reihenfolge und der Vorrichtungen anhand der Zeichnung, den Ausgleich der Wärmeeinbringung und, wo erforderlich, eine Bearbeitungszugabe für eine Fläche, die plan fertigbearbeitet werden muss. Verzugsbeherrschung ist eine Prozessentscheidung vor dem Schweißen, keine Reparatur danach.
Verwandte Kompetenzen
Blechfertigung und -bearbeitung
Laserschneiden, Stanzen, Biegen, Schweißen und Montage aus einer Zeichnung.
Hartlöt-Service
Hartgelötete Verbindungen für Kupfer, Messing und Mischbauweisen aus unterschiedlichen Metallen.
CNC-Rohrbiegen und Rohrwickeln
Mehrfach gebogene Rohrteile und Rohrwendeln, geschweißt oder hartgelötet zu Baugruppen.
Montage und Vormontage
Schweißen, Nieten und Einpressen von Verbindungselementen kombiniert zu einem lieferfertigen Modul.
Vertrauliche Projektprüfung
Senden Sie Balford Ihre Zeichnung
NDA vor dem Austausch detaillierter Dateien. Zeichnungsbasierte DFM-Prüfung der Fügestelle, des Materials und der Prüfanforderung. WIG, MIG/MAG und Hartlöten für Projekte vom Prototyp bis zur Serie. Prüfen Sie die RFQ-Checkliste vor dem Senden von Dateien.