Metallkomponenten für Hydrauliksysteme: Tiefgezogene Ventilgehäuse
Balford fertigt tiefgezogene und präzisionsgestanzte Komponenten für Hydrauliksysteme – Gehäuse für Kartuschen- und Proportionalventile, Magnetventilkörper, Hülsen, Federsitze und Halterungen. Die Fertigung erfolgt nach ISO 9001:2015 mit IATF 16949-konformen Qualitätskontrollen in einer 12.000 m² großen Anlage mit über 500 Maschinen.
Warum Balford für Hydraulikkomponenten
- Druckintegrität durch Tiefziehen.Nahtlos gezogene Gehäuse und Hülsen eliminieren Schweißnähte und Leckagepfade und halten Berstdruck und Dichtflächen über die gesamte Serie konstant.
- Materialauswahl passend zum Stromkreis.Baustahl für Festigkeit und Kosten, Edelstahl für Korrosionsbeständigkeit, Reineisen (DT4E) bei integrierter Magnetbetätigung – die Werkstoffgüte wird vor dem Werkzeugbau mit Ihren Ingenieuren abgestimmt.
- ISO 9001:2015 mit IATF 16949-ausgerichtetem Qualitätsmanagement,mit PPAP-konformer Dokumentation, FAI-Berichten und Materialzertifikaten auf Anfrage verfügbar.
- Sekundäroperationen im Haus:Bearbeitung von Dichtflächen, Beschichtungskoordination (Zink-Nickel, Nickel), Glühen für magnetische Anforderungen und Montageunterstützung.
Ausgewählte Fallstudien
Ausgewählte Hydraulikprojekte aus der Produktionshistorie von Balford. Material-, Prozess- und Anwendungsdaten stammen aus den jeweiligen Projektdatensätzen.

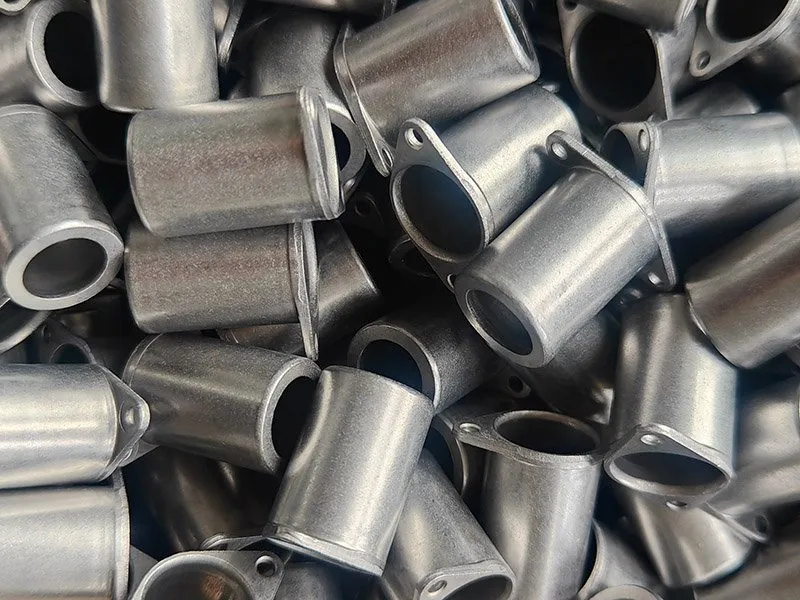

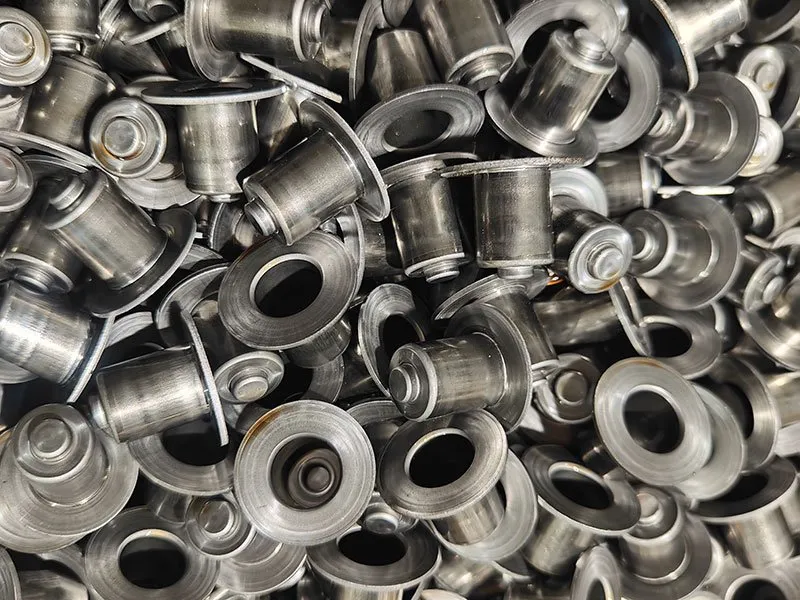
Fertigungskapazitäten nach Bauteiltyp
| Bauteiltyp | Typischer Prozessablauf | Wichtige Anforderungen |
|---|---|---|
| Cartridge-Ventilgehäuse | Tiefziehen → spanende Bearbeitung | OD/ID-Kontrolle, saubere Oberfläche, Dichtflächenbearbeitung |
| Gehäuse für Proportionalventile | Tiefziehen → Glühen → Bearbeitung → Beschichtung | Keine Ziehriefen/Kratzer, magnetische & Korrosionsspezifikation |
| Magnetventilgehäuse (hydraulisch) | Tiefziehen (Reineisen) → Galvanisieren | Konzentrizität, ID-Toleranz, Haftung der Beschichtung |
| Federauflagen / -tassen | Stanzen + Tiefziehen | Konstante Tiefe, kleine Radien |
| Fittings, Kappen und Halterungen | Stanzen, Biegen, Sekundärbearbeitung | Maßhaltigkeit, Chargenkonstanz |
Pressenbereich 350 t; Coil-betriebene Folgeverbundwerkzeuge für hohe Stückzahlen; CNC-Bearbeitung für Dichtflächen und Gewinde.
Technische & Qualitätsaspekte
- Wanddicke und Konzentrizitätwerden im Ziehwerkzeug gesteuert und nicht durch spanende Bearbeitung, was die Kosten bei Ventilkörpern mit dünnen Wänden planbar hält.
- DichtflächenDichtflächen, die O-Ringe oder Kartuschendichtungen aufnehmen müssen, werden bereits im Rahmen der DFM geprüft, sodass Ebenheit, Oberflächengüte und Kantenbearbeitung in der geplanten Prozessfolge erreichbar sind.
- Korrosionsschutzfür mobile und industrielle Hydraulik: Zink-Nickel, Vernickelung oder Passivierung werden zusammen mit dem Bauteil angeboten.
- Glühennach starken Ziehungen stellt die Duktilität wieder her und steuert, wo das Gehäuse Teil eines Magnetkreises ist, die Koerzitivfeldstärke vor der Montage.
- Mengenplanung:zuerst Prototypenwerkzeuge, danach Produktions-Stufenwerkzeuge, sobald die Teilekonstruktion eingefroren ist — wie bei unserer Automobil-Ventilfertigung.
Häufig gestellte Fragen
Tiefgezogene und gestanzte Ventilgehäuse (Cartridge-, Proportional-, Magnetventile), Hülsen, Federauflagen, Kappen, Fittings und Halterungen für Hydraulikkreisläufe – typischerweise aus Kohlenstoffstahl, Edelstahl oder Reineisen, mit Bearbeitung und Beschichtung nach Bedarf.
Ja. Gehäusebohrungen und Sitzflächen, die mit Kartuschenventilen in Kontakt stehen, werden über Zeichnung + Bearbeitung mit prozessbegleitender Messung kontrolliert; die DFM-Prüfung bestätigt erreichbare Toleranzen gemäß Ihrer Zeichnung, bevor der Werkzeugbau beginnt.
Ja. Prototypenwerkzeuge werden verwendet, um die Ziehfolge und das Material zu validieren. Anschließend wird die Produktion auf Folge- oder Transferwerkzeuge übertragen, die auf Ihre Jahresmenge ausgelegt sind.
Zink-Nickel, Zink, Nickel und Passivierung sind die gängigen Optionen für Hydraulikgehäuse; wir koordinieren mit qualifizierten Beschichtungspartnern und prüfen die Schichtdicke auf Anfrage.
Ja. Balford exportiert Ventilgehäuse und Komponenten an Hydraulik- und Fluidtechnik-OEMs in Europa, Amerika und Asien, mit PPAP-konformer Dokumentation auf Anfrage.
Haben Sie eine Zeichnung oder ein 3D-Modell?
Senden Sie uns Ihre 2D-Zeichnung oder Ihr STEP/IGES-Modell. Wir prüfen Material, Toleranzen, Umformanforderungen und Produktionsmenge, bevor wir ein Angebot erstellen.