
Welcher Stanzprozess passt zu Ihrem Bauteil?
Drei Hauptverfahren decken unterschiedliche Anforderungen an Geometrie und Stückzahl ab. Balford bewertet das gesamte Bauteil, anstatt jede Konstruktion zwangsweise einem einzigen Prozess zuzuordnen.
Folgeverbund-Stanzen
Am besten geeignet für Serienfertigung von Bandmaterial-Teilen mit mehreren Operationen, die in eine coilgespeiste Werkzeugfolge integriert werden können.
Progressive Stanztechnik entdecken → 02Tiefziehen
Am besten geeignet für Becher, Hülsen, Schalen und Gehäuse, bei denen Material in die Tiefe oder in eine geschlossene Geometrie umgeformt werden muss.
Tiefziehen entdecken → 03Präzisions-Stanzteile
Am besten geeignet für Teile, bei denen die Position von Merkmalen, Kantenbeschaffenheit, Ebenheit oder dimensionsbezogene Wiederholbarkeit die Funktion direkt beeinflussen.
Präzisionsstanzen entdecken →So wählen wir den Stanzprozess
Eine technische Referenz zur ersten Orientierung – die endgültige Route wird durch eine Zeichnungsprüfung bestätigt.
| Anforderung | Folgeverbundwerkzeug | Tiefziehen | Präzisionsstanzteile |
|---|---|---|---|
| Mehrere Streifen-Vorschuboperationen | Sehr gute Eignung | Begrenzt / geometriespezifisch | Möglich |
| Tiefe geschlossene Geometrie | Begrenzt / geometriespezifisch | Sehr gute Passung | Möglich |
| Hohe Kontrolle der Merkmalsposition | Stark | Ziehspezifisch | Stark |
| Hohe Wiederholungsstückzahlen | Sehr gute Passung | Sehr gute Passung bei gerechtfertigtem Werkzeugbau | Starke Passung |
| Nahtlose Becher-/Schalengeometrie | Begrenzt | Sehr gute Passung | Begrenzt |
| Feingeschnittene Kante | Möglich | In der Regel nicht der primäre Weg | Stark mit Feinschneiden |
| Gewindeschneiden im Werkzeug | Möglich | Projektspezifisch | Projektspezifisch |
Die richtige Route hängt von Geometrie, Material, Jahresstückzahl, Werkzeuginvestition und nachgelagerten Anforderungen ab – diese Matrix dient als technische Orientierung, nicht als absolute Regel.
Was ist Stanztechnik?
Die Zeichnung bestimmt den Prozess. Dieselbe Metalllegierung kann je nach Dicke, Geometrie, Toleranzen, Umformtiefe, Jahresmenge und nachgelagerten Operationen einen anderen Stanzweg erfordern.
Kundenspezifisches Stanzen, abgestimmt auf das Bauteil
Balford beginnt mit Ihrer Zeichnung, der Materialspezifikation, der Bedarfsprognose und den funktionskritischen Maßen. Die technische Prüfung umfasst die Zuschnittentwicklung, die Umformsequenz, den Werkzeugzugang, die Gratrichtung, die Rückfederung, die Prüfmethoden sowie eventuelle nachgelagerte Füge- oder Oberflächenbehandlungen. Ziel ist ein produktionsreifer Prozess, der funktionale Bezugsflächen schützt, normale Materialschwankungen absorbiert und praktische Prüfpunkte bietet – Werkzeugbau, Pressenauswahl, Zuführung, Schmierung und Qualitätsplanung werden als ein integriertes Fertigungssystem behandelt.
Was wir vor dem Werkzeugbau prüfen
Dieselben Faktoren werden bei der Bewertung einer Zeichnung für Werkzeugbau, Prüfung und Produktion herangezogen.
Bauteilgeometrie
Formtiefe, Merkmalsabstände, Radien und Ziehrichtung wurden anhand der Zeichnung geprüft.
Material & Dicke
Güte, Härtegrad, Dicke und Oberflächenzustand werden vor dem Werkzeugbau bestätigt.
Jahresvolumen
Bedarfsmuster abgewogen gegen Werkzeuginvestition und Prozessautomatisierung.
Funktionskritische Maße
Funktionsrelevante Steuerungen sind von allgemeinen Fertigungsmaßen getrennt.
DFM-Überprüfung vor dem Werkzeugbau
Das Team prüft Biegeentlastungen, Loch-zu-Kanten-Abstände, Abstände geformter Merkmale, Eckradien, Ziehrichtung und zugängliche Bezugspunkte. Potenzielle Rissbildung, Faltenbildung, Verzug, schwieriges Beschneiden oder unnötige Nacharbeiten werden frühzeitig erkannt, sodass Zeichnung und Prozess vor der Werkzeugfreigabe abgestimmt werden können.
Wie Stanzwerkzeuge ausgewählt werden
Die Werkzeugkonstruktion wird auf Basis der erforderlichen Operationen, des Materialverhaltens und des erwarteten Produktionsmusters geplant – unter Berücksichtigung von Verschleißzonen, austauschbaren Komponenten, Abfallentsorgung, Zuführung und Fehlersicherung.
| Werkzeugroute | Beste Passung |
|---|---|
| Folgeverbundwerkzeug | Wiederholte Bandteile mit mehreren Stationen |
| Verbundwerkzeug | Mehrere Operationen in einem Pressenhub |
| Transferwerkzeug | Bauteile, die separate Umformstationen und Werkstücktransfer erfordern |
| Konventionell / Einzeloperation | Einfachere Geometrie, geringere Werkzeugkomplexität oder projektspezifische Anforderungen |
Die Werkzeugauswahl wird je Zeichnung geprüft — sieheProgressive-Drahterodierenfür den detaillierten Werkzeugvergleich.
Optionen für den Stanzprozess
Die Fertigungsschritte werden spezifisch auf das Bauteil abgestimmt und nicht als Standardpaket behandelt.
Beschneiden
Trennt das benötigte Profil vom Blech- oder Bandmaterial.
Lochen
Erzeugt Löcher oder Öffnungen mit kontrolliertem Werkzeugspiel.
Biegen
Formt Winkel und Bördel mit kontrollierter Biegeposition.
Umformen
Biegt oder formt Material in funktionale Merkmale um.
Tiefziehen
Formt Tiefe und geschlossene Geometrie aus flachem Material.
Prägen
Fügt flache Relief- oder Versteifungsmerkmale hinzu.
Prägepräzision
Verfeinert lokale Dicke, Ebenheit oder Details.
Feinschneiden
Erzeugt glatte Scherschnittkanten für funktionale Teile.
Gewindeschneiden im Werkzeug
Formt Gewinde innerhalb der progressiven Sequenz.
Sekundäre Bearbeitung rund um das Stanzteil
Gewindeschneiden, Entgraten, Waschen, Wärmebehandlung, Beschichten, Lackieren, Schweißen oder Unterbaugruppen können bei Bedarf koordiniert werden. Die Reihenfolge der Arbeitsgänge wird überprüft, da Beschichtungsaufbau, Wärmeeintrag und Handhabung Maße, Oberflächengüte, Passung, Erscheinungsbild oder die Toleranzkette nach dem Stanzen verändern können.
Werkstoffe für kundenspezifisches Stanzteile
Werkstoffgüte, Härtegrad, Dicke und Oberflächenbeschaffenheit beeinflussen das Umformverhalten und die Werkzeugkonstruktion.
Kohlenstoff- und niedriglegierte Stähle
Üblich für Halterungen, Unterlegscheiben, Sicherungselemente und Strukturteile; Festigkeit, Rückfederung und Korrosionsschutz werden gemeinsam bewertet.
Edelstähle
Korrosionsbeständigkeit mit gezielter Prozessplanung hinsichtlich Kaltverfestigung, Kaltaufschweißung und Faserrichtung.
Aluminiumlegierungen
Gewichts- und Korrosionsprioritäten; Legierung und Härtegrad beeinflussen direkt Biegegrenzen, Markierung und Tiefziehfähigkeit.
Kupfer & Messing
Leitfähigkeit und Optik mit Oberflächenschutz und Handhabung, die in den Prozess eingeplant sind.
Titan & Sonderlegierungen
Nach einer vollständigen Material- und Geometrieprüfung für ausgewählte Anwendungen machbar.
Alle Materialien
Umformbarkeit, Rückfederung, Kaltverfestigung, Grat, Anlasszustand und Oberflächenbeschaffenheit beeinflussen den Prozessweg.
Anwendungen für kundenspezifische Stanzteile aus Metall
Wo kundenspezifische Stanzkomponenten in unseren Produktionsprogrammen eingesetzt werden.
Automobilkomponenten
Sensor-Gehäuse, Halterungen, Käfige, Unterlegscheiben und Umformteile, die sich konsistent montieren lassen.
Sensor- & Elektrische Komponenten
Sensor-Teile, Kontakte, Abschirmungen und Clips mit kontrolliertem Material und kontrollierter Geometrie.
Magnetspulen- & Ventilkomponenten
Tiefgezogene Gehäuse, Hülsen, Federauflagen sowie magnetische oder fluidtechnische Bauteile.
Industrieausrüstung
Clips, Abdeckungen, Montageteile und Unterbaugruppen, die nach spezifischen Zeichnungen gefertigt werden.
Spezialkomponenten
Ausgewählte Präzisionsteile mit dokumentierter Rückverfolgbarkeit und vertraulicher Behandlung, die individuell geprüft werden.
Unterlegscheiben & Passscheiben
Flache Präzisionsteile mit kontrollierten Toleranzen über verschiedene Materialien.
So kontrollieren wir die Qualität beim Stanzverfahren
Ein stabiles Stanzteil hängt von Entscheidungen ab, die getroffen werden, bevor Stahl geschnitten wird – geprüft während Angebotserstellung, Werkzeugbau und Musterfreigabe.
Materialprüfung
Materialgüte, Dicke und Zustand werden gemäß der freigegebenen Produktionsspezifikation verifiziert.
Werkzeug- & Prozesskontrolle
Werkzeugzustand, Zuführung, Einrichtung und Prozessstabilität werden gemäß Produktionsplan überwacht.
Prozessbegleitende Prüfung
Erstmuster- und Prozessprüfungen umfassen Maße, optischen Zustand und Materialanforderungen.
Endkontrolle
Die Endkontrolle verifiziert die Zeichnung; PPAP-, IMDS-, RoHS-bezogene Aufzeichnungen und andere Kundendokumente können besprochen werden, wenn sie Teil der Projektanforderungen sind.
Repräsentative Stanzfallstudien
Echte Teile, echte Materialien, echte Fertigungsanforderungen – aus Programmen für Folgeverbund-, Tiefzieh- und Präzisionsstanzteile.

Präzisions-Unterlegscheibe aus Edelstahl

Stanzblechhalterung
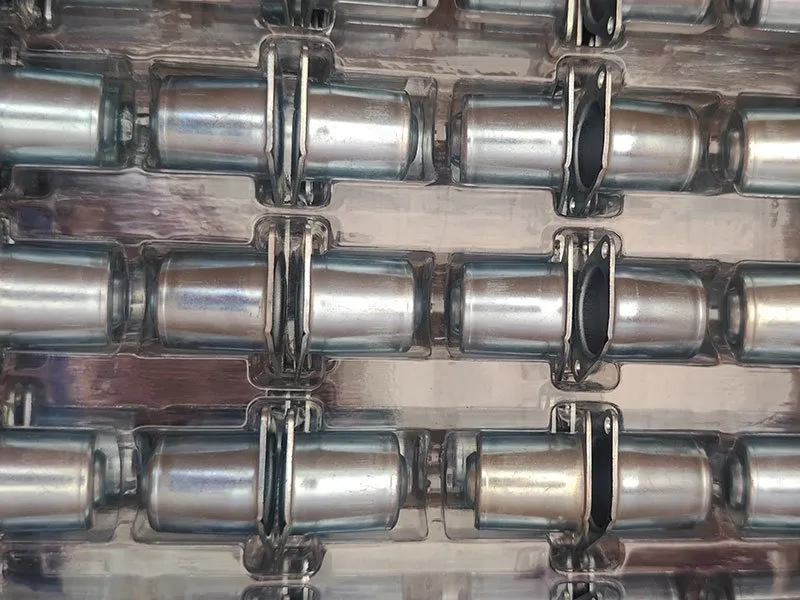
Federbecher für Ventilanwendung
Vom RFQ bis zur Serienproduktion
Ein vollständiges Angebotspaket umfasst eine kontrollierte 2D-Zeichnung, ein 3D-Modell, sofern verfügbar, Materialgüte und -zustand, erwartete Bestellmengen, Oberflächenbeschaffenheit, funktionale Anforderungen sowie besondere Prüf- oder Dokumentationsanforderungen.
RFQ-Paket senden
Zeichnung, CAD-Modell, Materialspezifikation, Zielstückzahl, Oberfläche und Liefertermin.
Technische Prüfung
Fertigungsroute, kritische Merkmale, Werkzeugkonzept, Sekundäroperationen und offene Fragen.
Werkzeugbau & Musterteile
Freigegebener Werkzeugplan erstellt; Musterteile gefertigt und Maß- bzw. Funktionsprüfungen dokumentiert.
Freigabe & Produktionsfreigabe
Produktionsfreigabe nach Musterfreigabe mit vereinbarten Prozess- und Endkontrollen.
Wiederholproduktion
Der kontrollierte Prozess wird aufrechterhalten, während technische Änderungen, Werkzeugwartung und Lieferung überprüft werden.
FAQ Stanzteile
Antworten basierend auf der Zeichnungsprüfung, da Material, Geometrie und Produktionsmenge die Machbarkeit bestimmen.
Beim Stanzverfahren werden Werkzeuge und Pressen eingesetzt, um Blech oder Bandmaterial zu schneiden, zu biegen, umzuformen oder zu ziehen und so wiederholbare Bauteile herzustellen. Die geeignete Werkzeugroute hängt von der Bauteilgeometrie, dem Material, der Toleranz, der Produktionsmenge und den nachgelagerten Anforderungen ab.
Beim Folgeverbundstanzwerkzeug wird das Bandmaterial durch mehrere Stationen geführt, um aufeinanderfolgende Arbeitsgänge auszuführen, während beim Tiefziehen ein Zuschnitt in die Tiefe geformt wird, um Becher, Hülsen, Gehäuse oder Mantel zu erzeugen. Bei einigen Projekten können beide Verfahren kombiniert werden, wenn die Geometrie und der Fertigungsablauf dies zulassen.
Erwägen Sie das Folgeverbundstanzverfahren, wenn ein Teil mehrere Bearbeitungsschritte in einem Wiederholproduktionsprogramm erfordert und das Material während der gesamten Werkzeugfolge mit einem Streifenträger verbunden bleiben kann – siehe dieProgressive-DrahterodierenFähigkeitsseite.
Tiefziehen ist der praktische Weg für nahtlose Becher, Hülsen, Schalen und Gehäuse, bei denen ein einteilig geformter Körper einer geschweißten oder mehrteiligen Baugruppe vorzuziehen ist – sieheTiefziehenFähigkeitsseite.
Präzisionsstanzteile kommen zum Einsatz, wenn Schnittkantenqualität, Position der Merkmale, Ebenheit oder Maßhaltigkeit die Montage oder Funktion direkt beeinflussen – siehe diePräzisions-StanzteileKompetenzseite.
Kohlenstoff- und niedriglegierte Stähle, Edelstähle, Aluminium, Kupfer, Messing sowie ausgewählte Sonderlegierungen sind allesamt praktikable Optionen. Güte, Zustand, Blechdicke und Oberflächenbeschaffenheit beeinflussen das Umformverhalten und die Werkzeugauslegung – die endgültige Eignung wird anhand der tatsächlichen Werkstoffspezifikation bestätigt.
Die Jahresmenge ist einer der Faktoren, die zur Rechtfertigung von Werkzeuginvestitionen und Prozessautomatisierung herangezogen werden. Sie wird zusammen mit Bauteilgeometrie, Material, Arbeitsfolge und Sekundäroperationen bewertet – es gibt keine feste Mengenschwelle.
Es gibt keinen pauschalen Standardpreis, da Werkzeugkomplexität, Material, Bauteilgeometrie, Toleranzen, Jahresstückzahl, Sekundäroperationen und Prüfanforderungen die Projektkosten beeinflussen. Balford kalkuliert auf Basis der tatsächlichen Zeichnung und Produktionsanforderungen.
Senden Sie die 2D-Zeichnung, das 3D-Modell (falls verfügbar), die Materialgüte, die Dicke, die Jahresmenge, die kritischen Toleranzen, die Oberflächenbeschaffenheit, die Sekundärbearbeitungen sowie alle Dokumentationsanforderungen.
Vertrauliche Projektprüfung
Kundenzeichnungen und Projektdetails werden als vertrauliche Fertigungsinformationen behandelt. NDA-Anforderungen können vor dem Austausch detaillierter Dateien besprochen werden; Projektinformationen werden ausschließlich für Angebotserstellung, Konstruktion, Qualitätssicherung und Produktion im Rahmen des autorisierten Programms verwendet.
Senden Sie uns Ihre Zeichnung
Für eine schnellere Prüfung senden Sie bitte: 2D-Zeichnung, 3D-Modell, Werkstoffgüte, Blechdicke, Jahresmenge, kritische Toleranzen, Oberflächengüte und Sekundärbearbeitungen. Balford prüft den Fertigungsablauf und klärt vor der Angebotserstellung alle technischen Fragen.
Verwandte Fähigkeiten & Ressourcen
Stanzung ist mit dem gesamten Fähigkeitscluster, Materialien, Anwendungen, Fallstudien und Qualitätsressourcen verbunden.
Tiefziehen von Blech, Metall und Edelstahl
Balford zieht Bleche von 0,2 bis 1,5 mm und fertigt Ziehteile und Stanzteile nach Zeichnung. Unsere Pressekapazität reicht von 25 t bis 350 t, der maximale Ziehwerkzeug-Durchmesser liegt bei Ø250 mm. Gefragt sind bei uns vor allem: Bleche tiefziehen, Blech tiefziehen, Tiefziehen von Blech und Blechen, Metall tiefziehen, Tiefziehen von Metall sowie Edelstahl tiefziehen und Aluminium tiefziehen. Als Hersteller übernehmen wir ausserdem das Tiefziehen lassen im Lohn sowie Stanzteile aus Edelstahl und Aluminium.
Häufige Suchanfragen und was dahinter steckt
- Tiefziehen von Blech / Bleche tiefziehen - Blechumformung mit mehrstufigem Ziehen, inklusive Zwischenglühen bei großen Ziehverhältnissen.
- Metall tiefziehen / Tiefziehen von Metall - Gehäuse, Becher, Hülsen und Ziehteile aus Stahl, Edelstahl, Aluminium, Messing und Kupfer.
- Edelstahl tiefziehen - 304, 316L und 310S, inklusive Wanddicken über 0,3 mm und Ziehteile für Abgas- und Sensorgehäuse.
- Stanzteile / Stanzteile Hersteller - Stanzteile und Stanzwerkzeuge aus eigener Werkzeugmacherei, Folgeverbund- und Einzelstanzwerkzeuge.
Ziehteile werden nach Ihrer Zeichnung gefertigt; ein DFM-Review vor dem Werkzeugbau prüft Ziehverhältnis, Werkstoff, Stufenfolge und Toleranzen. Qualitätsmanagement nach ISO 9001:2015, Prozesskontrolle ausgerichtet an IATF 16949.
Weiter: Tiefziehen als Fertigungskapazität · Stanzen und Stanzteile · Werkzeugbau im Haus · Edelstahl tiefziehen · Tiefziehen Begriffe · Angebot anfordern
Stanzteile aus Edelstahl und Aluminium
Wir fertigen Stanzteile aus Edelstahl (304, 316L, 430) und Aluminium-Stanzteile auf Folgeverbund- und Einzelstanzwerkzeugen, inklusive Entgraten und vereinbarter Oberflächenbehandlung. Der Werkzeugbau entwickelt das Stanzwerkzeug im Haus, damit Stufenfolge, Schnitt und Umformung aufeinander abgestimmt sind.
Was wir stanzen
- Stanzteile und Ziehteile nach Zeichnung, Serie und Kleinserie.
- Folgeverbundwerkzeuge für hohe Stückzahlen, Einzelstanzwerkzeuge für kleinere Mengen.
- Werkstoffe: Edelstahl, Aluminium, Messing, Kupfer, Baustahl (DC01/DC04) und Federstahl 65Mn.
- Prüfung: Erstmusterprüffbericht (FAI), Maßprüfung je Los, Werkstoffzeugnisse je Schmelze.
Qualitätsmanagement nach ISO 9001:2015, Prozesskontrolle ausgerichtet an IATF 16949.
Weiter: Tiefziehen von Blech und Metall · Werkzeugbau im Haus · Angebot anfordern