
Balford tiefzieht DC04 und Reineisen (DT4-Serie) für Magnetventilgehäuse, Edelstahl für Sensorgehäuse sowie Messing, Kupfer und Aluminium — auf Pressen von 25 t bis 350 t mit einem maximalen Zieh-Durchmesser von Ø250 mm. Wo eine kontrollierte Wandstärke gefordert ist, wird das Teil nachgezogen; Werkzeuge können Einzeloperation, Folgeverbundwerkzeug oder Transferwerkzeug sein — alle im eigenen Werkzeugbau entworfen und gebaut.
Ist Tiefziehen das Richtige für Ihr Bauteil?
Beim Tiefziehen wird ein flacher Metallrohling durch Ziehen in eine Matrizenkavität in ein dreidimensionales Becher-, Gehäuse-, Hülsen- oder Mantelteil umgeformt. Das Verfahren kann Schweißnähte eliminieren, die Teileanzahl reduzieren und einen effizienten Fertigungsweg für Bauteile schaffen, die Tiefe, kontrollierte Wände und eine saubere Außenform erfordern. Beginnen Sie mit den folgenden vier Prüfpunkten.
Tiefziehteile
Für Becher, Hülsen, Schalen und Gehäuse mit relevanter Tiefe.
Nahtlose Umformung
Nützlich, wenn ein einteilig geformter Körper einer geschweißten Baugruppe vorzuziehen ist.
Wiederholungsproduktion
Am besten geeignet für Serienproduktion, bei der die Werkzeugkosten über die Stückzahl verteilt werden können.
Kontrollierte Wandgeometrie
Geeignet, wenn Wandbeschaffenheit, Durchmesser und Tiefe gemeinsam gesteuert werden müssen.
Was wir mit Tiefziehen herstellen
Typische Bauteilfamilien aus unseren Tiefziehprogrammen – jeweils mit Link zur entsprechenden Anwendungsseite.
Sensorgehäuse
Tiefgezogene Gehäuse aus Edelstahl oder Aluminium für Druck-, Temperatur- und Raddrehzahlsensoren.
Gehäuse für Magnetventile
Nahtlose Gehäuse, Hülsen und federbezogene Bauteile für Fluid- oder Magnetsysteme.
Magnetische Hülsen
Dünnwandige Ziehbuchsen mit kontrollierter Wandstärke für magnetische Isolierung und Rotorschutz.
Motorabdeckungen
Gezogene Motorgehäuse und -abdeckungen, ausgelegt für wiederholbare Passung, Abdichtung und reibungslose Weiterverarbeitung.
Federntöpfe
Gezogene Töpfe und Halterungen mit Federvorspannung, kontrollierter Tiefe und Radien.
Tiefgezogene Töpfe & Gehäuse
Individuelle Becher, Gehäuse und Hülsen in unserem gesamten Anwendungsspektrum – wir prüfen Ihre Zeichnung für den wirtschaftlichsten Fertigungsweg.
Optionen für den Tiefziehprozess
Wir wählen die endgültige Route basierend auf Teiltiefe, Durchmesser oder Breite, Wandungsanforderungen, Materialverhalten und Produktionsmenge.
Konventionelles Tiefziehen
Ein Zuschnitt wird in einer oder mehreren kontrollierten Stufen zu einem Napf oder einer Hülse gezogen. Zuschnittgeometrie und Ziehfolge werden entwickelt, um den Materialfluss auszubalancieren und Rissbildung, Faltenbildung oder übermäßige Zipfelbildung zu minimieren.
BESTENS GEEIGNET FÜR- Vom Prototyp bis zur Serienproduktion
- Töpfe, Gehäuse, Hülsen und Schalen
- Ziehtiefe, Zuschnittgeometrie, Materialverhalten und Ziehfolge
Folgeverbund-Tiefziehen
Für geeignete Wiederholprogramme werden Zieh- und Folgeoperationen auf progressive Stationen verteilt. Bandträgerdesign, Vorschubstabilität und die Materialkontrolle von Stufe zu Stufe sind entscheidend für den Schutz des geformten Bauteils. Am besten geeignet für Serienproduktion, bei der integrierte Bandvorschuboperationen den Einsatz von Folgewerkzeugen rechtfertigen.
VERWANDTNachziehen & Abstrecken
Wird eingesetzt, wenn Teiltiefe, Wandbeschaffenheit oder Durchmesservorgaben nicht in einem einzigen Zug erreicht werden können. Diese Operationen werden niemals automatisch vorausgesetzt – sie werden erst nach einer vollständigen Prüfung der Geometrie und des Materialverhaltens ausgewählt.
VERWANDT- Tiefziehen
- Abstrecken
- Glühen
- Nachprägen
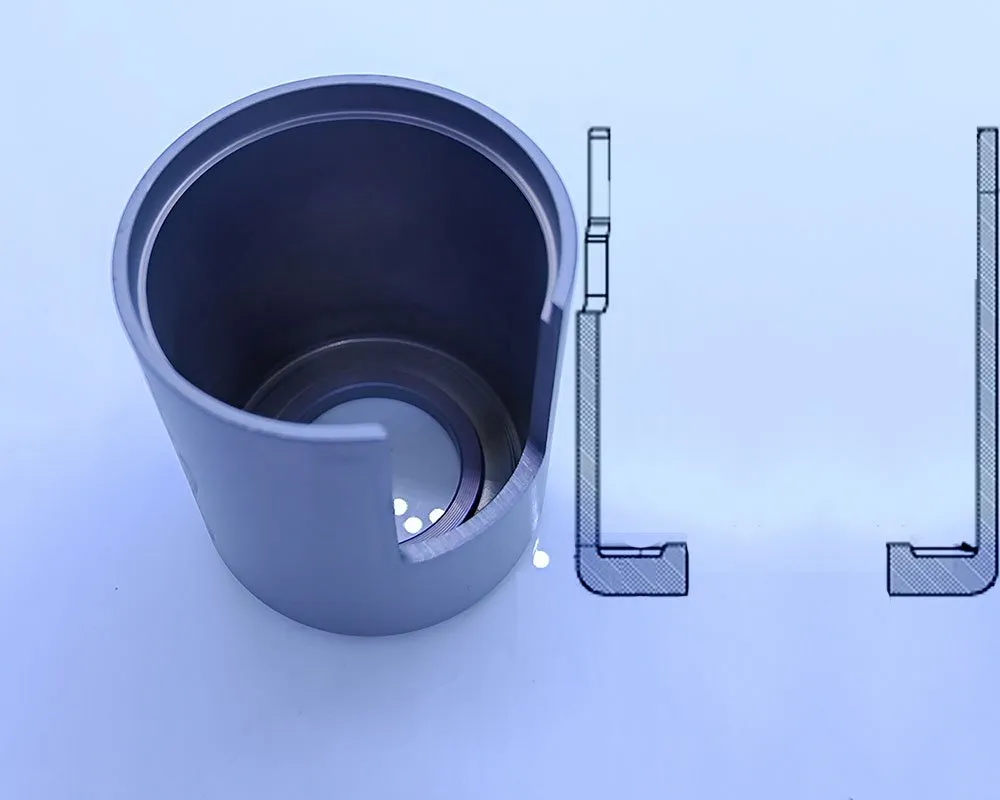
Tiefziehen ist ein Materialflussproblem
Das Ergebnis hängt davon ab, wie sich das Material durch jede Stufe bewegt – nicht nur von der Presskraft. Zuschnittgeometrie, Materialgüte, Dicke, Radien, Schmierung, Niederhalterkraft und Ziehfolge wirken zusammen. Die Ziehschwierigkeit hängt von Teiledurchmesser, Tiefe, Zuschnittgröße, Materialgüte und -härte, Dicke, Radien und der Anzahl verfügbarer Ziehstufen ab – es gibt kein einziges Maximum, das für jedes Teil gilt.
Technische Faktoren, die wir prüfen
Jedes tiefgezogene Teil wird vor Werkzeugbau und Angebotserstellung anhand derselben technischen Faktoren geprüft.
| Konstruktionsfaktor | Warum er wichtig ist | Wie die Prüfung erfolgt | Projektergebnis |
|---|---|---|---|
| Teiletiefe und Öffnungsgröße | Bestimmen die Anzahl und den Schweregrad der erforderlichen Ziehstufen | Endgeometrie, Zwischenformen und Materialverhalten | Vorgeschlagene Ziehfolge und Werkzeugkonzept |
| Ecken- und Bodenradien | Materialfluss, Wanddickenreduzierung und Rissrisiko steuern | Funktionaler Bedarf gegenüber Umformbarkeit und Werkzeugzugänglichkeit | Empfohlener Produktionsradius oder kontrolliertes Sekundärmerkmal |
| Wandbeschaffenheit | Dünnung, Verdickung und lokale Dehnung können die Funktion beeinträchtigen | Abschnittsanforderungen, Materialmodell und Probenmessung | Zeichnungsspezifischer Prüfplan |
| Flansch, Beschnitt und Kante | Überschüssiges Material und Beschnittrichtung beeinflussen die endgültige Geometrie | Zuschnittentwicklung, Ziehleisten, Beschnittzugang und Gratrichtung | Definierte Beschnittstrategie und fertiges Bezugssystem |
| Materialgüte und Zustand | Festigkeit, Duktilität und Kaltverfestigung verschieben das Prozessfenster | Tatsächliche Spezifikation, Zertifizierungsanforderungen und Umformhistorie | Freigegebenes Material und Anforderung an die Änderungskontrolle |
Dies sind dieselben Faktoren, die wir bei der Prüfung einer Zeichnung vor Werkzeugbau und Angebotserstellung verwenden.
Leitfaden Tiefziehen: die Technik im Detail
Das ist die Arbeitsversion der Liste, die wir durchgehen, wenn eine Zeichnung eintrifft: die Zahlen, die entscheiden, ob ein Teil in einem Zug, in drei Zügen oder gar nicht gezogen werden kann. Geschrieben für den Ingenieur, der die Zeichnung unterschreiben muss – nicht für eine Broschüre.
Kapitel 1 — Ziehverhältnis: wie viele Stufen ein Teil braucht
Das Ziehverhältnis ist der Zuschnittdurchmesser geteilt durch den Stempeldurchmesser dieser Stufe. Wird es überschritten, reißt das Teil am Stempelkopf – unabhängig von der Schmierung. Ziehverhältnisse der ersten Stufe, mit denen wir arbeiten:
| Werkstoff | Ziehverhältnis erste Stufe | Hinweis |
|---|---|---|
| Kohlenstoffarmer Stahl (DC01–DC04) | 1,8 – 2,0 | DC04 für die tieferen Züge; DC01 braucht mehr Stufen |
| Edelstahl (304, 430) | 1,6 – 1,8 | Höhere Kaltverfestigung, also mehr Stufen und mehr Glühungen |
| Reineisen (DT4E / DC04-Eisensorten) | 1,8 – 2,0 | Gute Duktilität, aber die Wand in der zweiten Stufe im Auge behalten |
Nachziehstufen sind zunehmend flacher als die erste. Kupfer- und Aluminiumteile prüfen wir einzeln, weil Legierung und Zustand die Grenze stärker verschieben als die Werkstofffamilie. Siehe auch wie das maximale Ziehverhältnis berechnet wird.
Kapitel 2 — Werkzeugspiel
Das Spiel wird pro Seite als Vielfaches der Blechdicke t angegeben. Zu eng, und die Wand wird gerieft und das Werkzeug verschleißt; zu weit, und das Teil faltet und die Wand wird ungleichmäßig dünn.
| Werkstoff | Spiel pro Seite |
|---|---|
| Stahl | 1,1 – 1,3 t |
| Aluminium | 1,0 – 1,2 t |
| Edelstahl | 1,2 – 1,4 t |
Kapitel 3 — Zuschnittgröße, bevor etwas geschnitten wird
Für einen zylindrischen Napf mit Durchmesser d und Höhe h beträgt der Zuschnittdurchmesser näherungsweise √(d² + 4dh). Das ist eine Schätzung und kein Ersatz für den Werkzeugversuch: Der Zuschnitt, der tatsächlich läuft, ist der, der die Fertighöhe mit dem in der Zeichnung geforderten Flanschzuschlag ergibt – wir bestätigen ihn im ersten Versuch und verlassen uns nicht allein auf die Formel.
Kapitel 4 — Die Wanddicke ist ein Verlauf, keine Zahl
Eine gezogene Wand ist am Flansch dicker als der Zuschnitt und nahe dem Stempelkopf dünner, und die Verteilung hängt von Spiel, Radien, Niederhalterkraft und Schmierung ab. Deshalb ist eine Zeichnung, die “Wand 1,0 mm” ohne Messstelle nennt, so nicht fertigbar: Dasselbe Teil kann an der Wandbasis 1,08 mm und oben 0,92 mm messen. Markieren Sie, wo die Wand gemessen wird und was sie dort betragen darf – dann können wir es halten. Siehe wie die Wanddicke an einem gezogenen Gehäuse festgelegt wird.
Kapitel 5 — Radien und der Entformungswinkel, den Sie nicht brauchen
Eine gezogene Wand braucht keinen Entformungswinkel. Eine Neigung von 1° über 20 mm Tiefe ergibt an der Gegenkante nur etwa 0,35 mm Radius – innerhalb der Form- und Dickentoleranz der meisten Teile und selten eine Vorgabe wert. Worauf es ankommt, sind Stempelkopfradius und Einlaufradius der Matrize: Sie bestimmen, wo der Werkstoff biegt, wie stark er dünner wird und ob das Teil im ersten Hub reißt.
Kapitel 6 — Stufen, Glühen und die Kosten der Tiefe
Jede zusätzliche Stufe ist eine zusätzliche Position im Werkzeug und, wenn der Werkstoff seine Duktilität verliert, ein zusätzlicher Glühvorgang zwischen den Stufen. Ein Teil, das drei Züge und zwei Glühungen braucht, ist kaufmännisch etwas anderes als ein Teil mit einem Zug – auch wenn die fertige Geometrie auf der Zeichnung ähnlich aussieht.
Kapitel 7 — Der Rahmen, in dem das läuft
- Pressen von 25 t bis 350 t.
- Tiefziehen bis maximal Ø250 mm Durchmesser.
- Seit 2000 über 4.000 Einfachwirkungs-Ziehwerkzeuge gebaut, konstruiert und gefertigt im eigenen Werkzeugbau.
- Die Stufen laufen in der Regel in einem Folgeverbund- oder Transferwerkzeug, damit die Wand von Teil zu Teil gleich bleibt.
Kapitel 8 — Was mit der Zeichnung kommen sollte
- Die fertige Zeichnung, mit markierter Messstelle für die Wanddicke.
- Jahresvolumen und Losgrößen — davon hängt ab, ob das Werkzeug ein Einzelwerkzeug, ein Folgeverbundwerkzeug oder eine Transferlinie wird.
- Werkstoff und Sorte, oder die Eigenschaften, die das Teil erfüllen muss, falls die Sorte noch offen ist.
- Oberfläche und Finish, einschließlich der Frage, ob ein Ziehmittel oder eine Beschichtung anschließend entfernt werden muss.
- Die Schnittstellen, die sich nicht bewegen dürfen: Rundlauf zur Bohrung, Ebenheit einer Dichtfläche, Lage des Gewindes.
Senden Sie diese fünf Punkte, und die Machbarkeitsantwort kommt meist am selben Arbeitstag zurück. Siehe Tiefziehen im Vergleich zum Folgeverbundstanzen und was das Spannungs-Dehnungs-Diagramm über die Umformung aussagt.
Häufige Tiefziehfehler und deren Beherrschung
Tiefziehfehler sind in der Regel miteinander verbunden – die Reduzierung von Faltenbildung kann die Ausdünnung erhöhen, und ein engerer Radius erhöht das Rissrisiko. Der Prozess wird auf die funktionale Ziehung abgestimmt.
Dünnung und Rissbildung
Die Dehnung konzentriert sich um Radien und Übergangszonen. Geeignete Radien, Ziehstufen, Schmierung und der Werkstoffzustand tragen zur gleichmäßigen Dehnungsverteilung bei. Kritische Wandquerschnitte werden während der Bemusterung gemessen.
STEUERHEBEL- Zuschnittdesign
- Ziehradien
- Ziehstufen
- Schmierung
- Materialzustand
Faltenbildung und Zipfelbildung
Niederhalterkraft, Zuschnittform, Anisotropie und Ziehleistenstrategie beeinflussen Faltenbildung und ungleichmäßige Kantenhöhe. Beschnittzugabe und Kornverhalten werden vor der endgültigen Festlegung von Zuschnitt und Werkzeug berücksichtigt.
STEUERHEBEL- Niederhalterkraft
- Zuschnittform
- Anisotropie
- Ziehsickenstrategie
- Schnittzugabe
Scharfe Ecken und lokale Merkmale
Sehr kleine Radien oder scharfe funktionale Ecken können gestufte Operationen wie kontrollierte Extrusion, Prägen oder lokales Umformen erfordern. Balford prüft, ob das Merkmal tatsächlich funktional ist, und schlägt einen Weg vor, der die umgebende Wand schützt.
STEUERHEBEL- Gestufte Bearbeitung
- Prägen / Fließpressen
- Lokales Umformen
Rückfederung und Maßhaltigkeit
Materialfestigkeit, Kaltverfestigung und Eigenspannungen können das Bauteil nach dem Verlassen des Werkzeugs oder nach dem Beschneiden verändern. Bei engeren Geometrieanforderungen werden Werkzeugkompensation, Nachprägeoperationen und bezugsbasierte Prüfungen eingesetzt.
STEUERHEBEL- Werkzeugkorrektur
- Nachprägen
- Datum-basierte Prüfung
Tiefziehwerkstoffe und Auswahlhinweise
Nur die Angabe des Werkstoffnamens reicht nicht aus. Güte, Zustand, Dicke, Oberflächenbeschaffenheit und Chargenkonstanz wirken sich direkt auf die Tiefziehbarkeit aus – und werden vor der Freigabe des Werkzeugs bestätigt.
Edelstahl
Geeignet für korrosionsbeständige Gehäuse und Hülsen; Kaltverfestigung, Fressen, Schmierung und Zwischenglühen können die Ziehfolge beeinflussen.
Niedriglegierter Baustahl
Eine solide, praxisgerechte Wahl für die meisten umgeformten Gehäuse und Näpfe; legen Sie Beschichtungs- oder Nachbearbeitungsanforderungen zusammen mit der Materialspezifikation fest.
Aluminium
Leicht und korrosionsbeständig; Legierung und Härtegrad beeinflussen Zipfelbildung, Oberflächenmarkierungen, Risse und Rückfederung.
Kupfer & Messing
Umformbare Optionen für leitfähige oder dekorative Teile; Oberflächenschutz und Materialkosten erfordern sorgfältige Handhabung.
Titan & Sonderlegierungen
Bei qualifizierten Projekten möglich, jedoch ist das Prozessfenster eng — Rückfederung und Werkzeugverschleiß erfordern eine echte technische Validierung.
Alle Werkstoffe
Qualität, Härtegrad, Dicke, Oberflächenbeschaffenheit und Chargenkonsistenz beeinflussen die Ziehbarkeit – vor dem Werkzeugbau prüfen.
Wo tiefgezogene Teile eingesetzt werden
Anwendungserfahrung bei Magnetspulen- und Ventilkomponenten, Automobilsensoren und -motoren sowie Industriekomponenten.
Magnetspulen- und Ventilgehäuse
Nahtlose Gehäuse, Hülsen und federbezogene Teile für Fluid- oder Magnetsysteme, bei denen Sauberkeit, Wandintegrität und kontrollierte Geometrie unerlässlich sind.
Automotive Sensor- & Motorgehäuse
Sensorhülsen, Motorabdeckungen und Umformgehäuse, ausgelegt für wiederholbare Passgenauigkeit, Umgebungsabdichtung und reibungslose Weiterverarbeitung.
Magnethülsen
Dünnwandige Ziehbuchsen, bei denen Wandzustand und Magnetkreisgeometrie gemeinsam gesteuert werden müssen.
Industriekomponenten
Anwendungsspezifische Gehäuse und Hüllen in kontrollierten Werkstoffen, unterliegen vollständigen Zeichnungs-, Dokumentations- und Qualifizierungsanforderungen.
Federntöpfe & Halterungen
Ziehteile mit Federvorspannung, kontrollierter Tiefe, Radien und Dichtflächen.
Motorabdeckungen & Endkappen
Gezogene Endkappen und Abdeckungen mit Maßhaltigkeit für die automatisierte Montage.
Ausgewählte Tiefzieh-Fallstudien
Diese Beispiele zeigen, wie wir Zeichnungsanforderungen in einen umsetzbaren Produktionsplan umsetzen – nicht nur auf dem Papier, sondern auch in der Fertigung.

ABS-Raddrehzahlsensor-Gehäuse
Gehäuse für Hydraulik-Einschraubventil

Dünnwandiges Aluminiumrohr
So entwickeln wir ein Tiefziehteil
Die erste technische Prüfung legt fest, welche Abmessungen tatsächlich Dichtung, Führung, magnetische Leistung, Montage oder Optik bestimmen – so werden sinnvolle Bezugspunkte gesetzt und nicht jede Fläche mit derselben engen Toleranz belegt. Muster werden vor der Produktionsfreigabe gegen den prognostizierten Prozess validiert.
Zeichnungs-, Material- & Funktionsprüfung
Wir bestätigen funktionale Bezüge, Materialgüte und -zustand, Ziehtiefe, Radien, Wandstärkenanforderungen, Jahresmenge und Oberflächenbeschaffenheit.
Entwicklung der Zuschnitt- und Ziehfolge
Wir planen die Zuschnittgeometrie, Ziehrichtung, Zwischenstufen, Nachziehen, Beschneiden sowie alle erforderlichen Sekundäroperationen.
Werkzeug- & Musterfreigabe
Wir fertigen Muster und prüfen die vereinbarten Maße, Wandstärken, Oberflächenbeschaffenheit und den funktionalen Sitz anhand der Zeichnung.
Kundenfreigabe
Wir schließen offene Punkte ab, dokumentieren freigegebene Muster und sichern den kontrollierten Prozess für die Serienproduktion.
Gesteuerte Produktion
Wir halten definierte Rüst-, Material- und Prüfanforderungen ein und verwalten Werkzeugwartung sowie technische Änderungen.
Deep Drawing FAQ
Die Antworten basieren auf einer tatsächlichen Ziehprüfung, da Material, Geometrie und Volumen die Machbarkeit bestimmen.
Es gibt keinen pauschalen Grenzwert, der für jedes Bauteil gilt. Die Ziehtiefe hängt von Werkstoffgüte und -zustand, Blechdicke, Zuschnittgeometrie, Bauteilform, Radien, Wandungsanforderungen sowie der Zulässigkeit mehrerer Ziehstufen ab. Balford prüft die konkrete Zeichnung und schlägt eine validierte Prozessfolge vor, bevor eine Leistungszusage erfolgt.
Ja, wir können das progressive Tiefziehen für geeignete Geometrien und Serienproduktion bewerten. Der Streifenträger, der Vorschub, die Anzahl der Ziehstufen, der Materialfluss und das nachgelagerte Beschneiden müssen alle geprüft werden, um zu bestätigen, dass dies der richtige Ansatz ist.
Die Wandbeschaffenheit wird über das Zuschnittdesign, Radien, Ziehfolge, Schmierung, Niederhalterdruck und, falls erforderlich, Abstreck- oder Nachformoperationen gesteuert. Kritische Wandbereiche und die Messmethode sollten in der Zeichnung oder im Kontrollplan definiert werden.
Scharfe funktionale Kanten können einen gestuften Prozess wie Prägen, lokales Fließpressen oder einen sekundären Umformschritt erfordern. Wir prüfen den funktionalen Bedarf, die umgebende Materialdehnung und die Prüfmethode, bevor wir einen Prozess empfehlen.
Zu den gängigen Werkstoffen zählen kohlenstoffarmer Stahl, Edelstahl, Aluminium, Kupfer und Messing. Titan und andere Sonderlegierungen sind nach Prüfung möglicherweise verfügbar. Güte, Zustand, Dicke und Oberflächenbeschaffenheit sind entscheidender als die reine Werkstoffgruppe.
Senden Sie die kontrollierte Zeichnung und das Modell, die Materialspezifikation, die Stückzahl, die Oberfläche, die kritischen Maße, die Wand- oder Querschnittsanforderungen, die Funktionstests sowie alle Anforderungen an Rückverfolgbarkeit oder Dokumentation. Vorhandene Muster oder der Montagekontext helfen ebenfalls, die funktionalen Prioritäten zu klären.
Haben Sie eine Zeichnung?
Senden Sie die neueste Zeichnung oder das 3D-Modell, die Materialspezifikation, die Jahresmenge und die kritischen Anforderungen. Wir prüfen den Umformweg, die Sekundäroperationen und die Prüfanforderungen, bevor wir ein Angebot erstellen. Vor dem Austausch detaillierter Projektdaten können wir die Anforderungen an eine Geheimhaltungsvereinbarung (NDA) besprechen.
Für eine schnellere Bearbeitung fügen Sie bitte Folgendes hinzu:Zeichnung / 3D-Modell · Materialgüte · Dicke · Jahresmenge · kritische Toleranzen · Oberflächenbeschaffenheit.
Verwandte Fähigkeiten & Ressourcen
Tiefziehen ist mit dem gesamten Stanzcluster, Materialien, Anwendungen und Fallstudien verbunden.
Fachartikel zum Tiefziehen
Tiefziehen von Aluminiumteilen
Umformbarkeit, Kosten- und Korrosionsaspekte beim Tiefziehen von Aluminium.
Tiefziehen vs. Folgeverbundstanzverfahren
Wie Werkzeugweg und Umformprozess bei OEM-Teilen zusammenhängen.
Tiefgezogene Magnetventilgehäuse
Materialauswahl und Tiefziehverfahren für Automobilanwendungen.
Stanzverfahren: Prozesse & Materialien
Ein Leitfaden zu Stanzverfahren, Materialien und Anwendungen.
Tiefziehen von Blech, Metall und Edelstahl
Balford zieht Bleche von 0,2 bis 1,5 mm und fertigt Ziehteile und Stanzteile nach Zeichnung. Unsere Pressekapazität reicht von 25 t bis 350 t, der maximale Ziehwerkzeug-Durchmesser liegt bei Ø250 mm. Gefragt sind bei uns vor allem: Bleche tiefziehen, Blech tiefziehen, Tiefziehen von Blech und Blechen, Metall tiefziehen, Tiefziehen von Metall sowie Edelstahl tiefziehen und Aluminium tiefziehen. Als Hersteller übernehmen wir ausserdem das Tiefziehen lassen im Lohn sowie Stanzteile aus Edelstahl und Aluminium.
Häufige Suchanfragen und was dahinter steckt
- Tiefziehen von Blech / Bleche tiefziehen - Blechumformung mit mehrstufigem Ziehen, inklusive Zwischenglühen bei großen Ziehverhältnissen.
- Metall tiefziehen / Tiefziehen von Metall - Gehäuse, Becher, Hülsen und Ziehteile aus Stahl, Edelstahl, Aluminium, Messing und Kupfer.
- Edelstahl tiefziehen - 304, 316L und 310S, inklusive Wanddicken über 0,3 mm und Ziehteile für Abgas- und Sensorgehäuse.
- Stanzteile / Stanzteile Hersteller - Stanzteile und Stanzwerkzeuge aus eigener Werkzeugmacherei, Folgeverbund- und Einzelstanzwerkzeuge.
Ziehteile werden nach Ihrer Zeichnung gefertigt; ein DFM-Review vor dem Werkzeugbau prüft Ziehverhältnis, Werkstoff, Stufenfolge und Toleranzen. Qualitätsmanagement nach ISO 9001:2015, Prozesskontrolle ausgerichtet an IATF 16949.
Weiter: Tiefziehen als Fertigungskapazität · Stanzen und Stanzteile · Werkzeugbau im Haus · Edelstahl tiefziehen · Tiefziehen Begriffe · Angebot anfordern
Edelstahl tiefziehen und Aluminium tiefziehen
Wir ziehen Edelstahl 304, 316L und 310S sowie Aluminium und Messing zu Gehäusen, Bechern und Hülsen. Beim Edelstahl tiefziehen arbeiten wir mit mehrstufigem Ziehen und Zwischenglühen, weil Edelstahl stärker kaltverfestigt als Baustahl; beim Aluminium kommt es auf Werkzeugradius, Schmierung und Blechdicke an. Blechdicken von 0,2 bis 1,5 mm, Pressen von 25 t bis 350 t, Ziehwerkzeug-Durchmesser bis Ø250 mm.
Werkstoff und Ziehteil
- Edelstahl tiefziehen - 304, 316L und 310S für Sensorgehäuse, Abgasgehäuse, Hülsen und Manschetten.
- Aluminium tiefziehen - leichte Gehäuse und Näpfe, sofern Korrosions- und Temperaturanforderungen es zulassen.
- Messing und Kupfer - Gehäuse mit thermischer Funktion.
- Metal forming als Oberbegriff: Ziehen, Stanzen, Kaltumformen und Zerspanung in einem Haus.
Nächster Schritt: Stanzen und Stanzteile · Tiefziehen im Detail · Angebot anfordern