CNC-Bearbeitungsdienstleistungen Zhejiang
CNC-Fräsdienstleistungen
CNC-Fräsen für Platten, Blöcke, Gehäuse, Halterungen und mehrflächige Metallteile mit Taschen, Nuten, Bohrungen und konturierten Profilen. Von der DFM-Prüfung und Prototypen bis hin zur Serienproduktion.
Direkte Antwort:CNC-Fräsen wird für prismatische und mehrflächige Metallteile eingesetzt: Platten, Blöcke, Gehäuse, Halterungen und Werkzeugkomponenten mit Taschen, Nuten, Bohrungen und Profilen. Balford prüft die Bezugsstruktur, den Werkzeugzugang, innere Eckenradien, die Werkstückaufnahme und die Anzahl der Aufspannungen, bevor eine Route vom Prototyp bis zur Serienproduktion angeboten wird, und kombiniert Fräsen bei Bedarf mit Drehen oder Drahterodieren.
Typische gefräste Teile
Platten & Blöcke
Flächen, Bohrungen und Profile mit Ebenheits- und Lagetoleranzen.
Gehäuse & Halterungen
Mehrflächige Teile mit Taschen, Nuten und Montageelementen.
Werkzeugkomponenten
Vorrichtungen, Spannvorrichtungen und Einsätze, die nach kontrollierten Zeichnungen bearbeitet werden.
Mehrflächige Bauteile
Merkmale auf mehreren Flächen mit einem klaren Aufspann- und Bezugsplan.
DFM-Checkliste für das Fräsen
- Datumstruktur definiert, bevor Toleranzen festgelegt werden
- Innenradius vs. Fräserreichweite
- Taschentiefe vs. Wandstärke
- Werkzeugzugang für tiefe oder abgewinkelte Merkmale
- Werkstückhalterung und Spannung ohne Verformung
- Anzahl der Einrichtungen und Kontinuität der Bezugspunkte
- Enge Toleranzen nur dort, wo die Funktion es erfordert
Fräsen vs. Drahterodieren
Nutzen Sie diese schnelle Entscheidungshilfe bei der Einordnung eines neuen Bauteils:
- Werkzeug kann das Merkmal erreichen →CNC-Fräsen
- Scharfe Innenkante, schmaler Schlitz oder gehärtetes Material →Drahterodieren
- Runde oder rotative Geometrie →CNC-Drehen
- Große offene Fläche mit hohem Materialabtrag → zuerst fräsen, Drahterodieren nur für die Endkontur
Für Richtlinien auf Zeichnungsebene sieheCNC-Fräs-Konstruktionsleitfaden.
Werkstoffe für gefräste Teile
Aluminium
Platten, Gehäuse und Halterungen mit guter Zerspanbarkeit. SieheAluminiumfräsen.
Edelstahl
Korrosionsbeständige gefräste Teile; Wärme- und Kaltverfestigung wird durch die Werkzeugstrategie kontrolliert. SieheEdelstahlfräsen.
Kohlenstoff- und legierte Stähle
Strukturteile und Werkzeugkomponenten mit kontrollierter Härte. SieheFrasen von Baustahl.
Speziallegierungen und Kunststoffe
Bewertet je nach Anwendung mit bestätigter Zertifizierung und Stabilität. SieheFräsen von Sonderlegierungen.
Anwendungen
Automobil und Mobilität
Gehäuse, Halterungen und Präzisionsschnittstellen mit engen Lagetoleranzen. SieheAutomobil-Zerspanung.
Industrieausrüstung
Maschinengehäuse, Platten und Ersatzteile nach kontrollierten Zeichnungen. Sieheindustrielle Zerspanung.
Fluid- und Ventilsysteme
Gefräste Dichtflächen und Schnittstellen an Ventilkomponenten. SieheMagnetventilkomponenten.
Sensor- und Motorprodukte
Gefräste Merkmale an Gehäusen für Sensoren und Motoren. SieheSensor-GehäuseundMotorgehäuse.
Verwandte Fallstudien
Ausgewählte fräsbezogene Projekte aus der Produktionshistorie von Balford; jeder Fall zeigt den Bearbeitungsschritt innerhalb einer vollständigen Prozesskette.

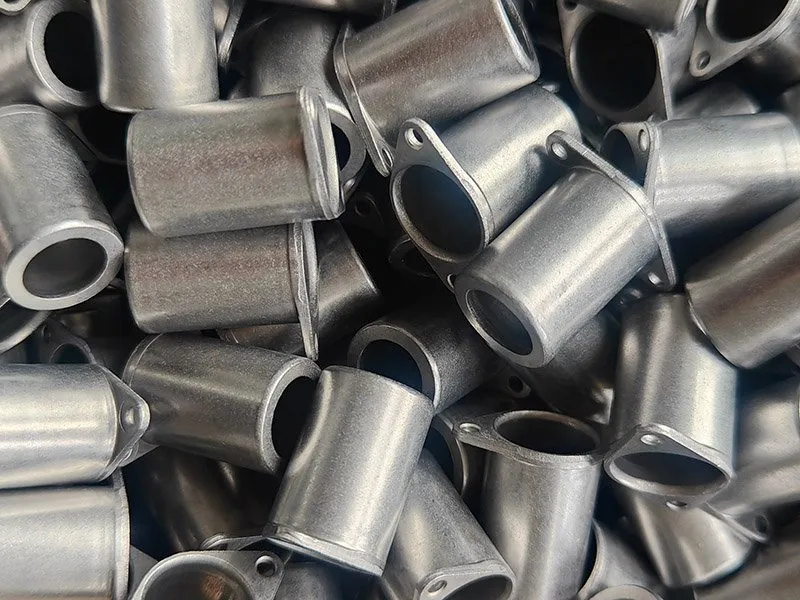

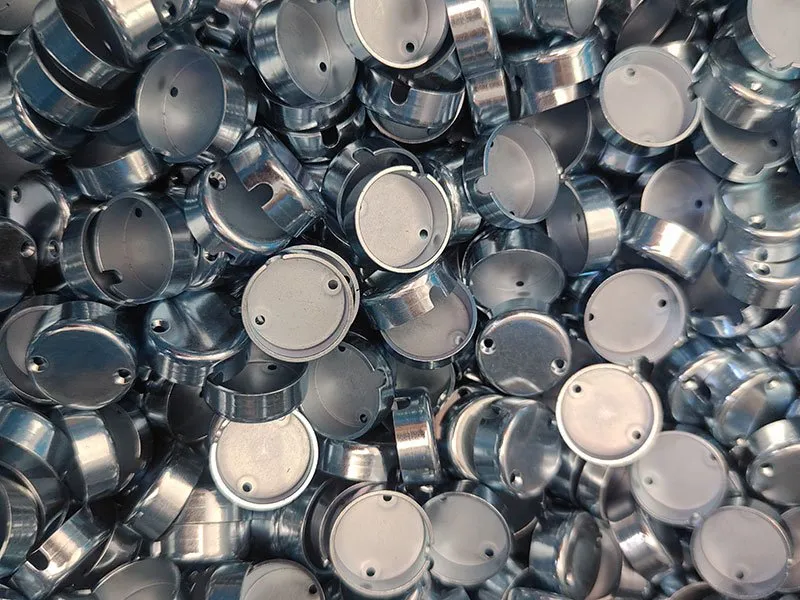
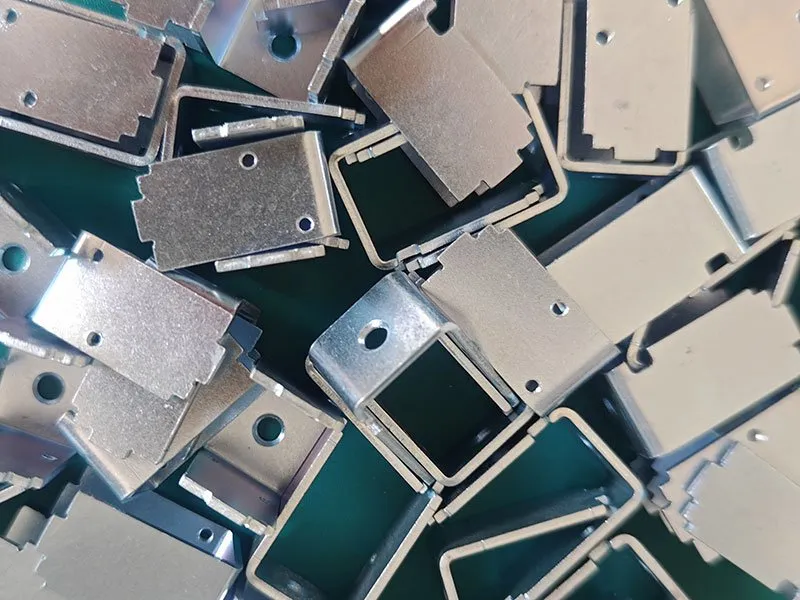
Die vollständige Fallstudienbibliothek durchsuchen →
Compliance und Qualität
- Automobil-Materialkonformität— IMDS, REACH, RoHS und GADSL für Automobilprogramme.
- Balford IMDS-Prozess— Materialdaten vom Angebot bis zur Lieferung.
- IMDS-Konformitätscheckliste— 15 Schritte für Automobilzulieferer.
- Qualität und Zertifizierungen— ISO 9001:2015- und IATF 16949-konforme Kontrollen.
Häufig gestellte Fragen
Welche Teile eignen sich am besten für das CNC-Fräsen?
Prismatische Teile: Platten, Blöcke, Gehäuse, Halterungen, Werkzeugkomponenten und mehrflächige Teile mit Taschen, Nuten, Bohrungen, Flächen oder konturierten Profilen. Wenn die meisten Merkmale auf ebenen oder orthogonalen Flächen liegen und ein rotierendes Werkzeug benötigen, ist Fräsen der natürliche Weg.
Was ist die praktische Grenze für innere Eckenradien?
Ein standardmäßiges rotierendes Werkzeug hinterlässt einen Radius, der seinem eigenen entspricht. Tiefe Taschen und kleine Ecken erfordern möglicherweise kleinere Werkzeuge (und daher mehr Schnitte) oder einen sekundären Prozess wie Drahterodieren für wirklich scharfe Ecken. Wir prüfen den Eckenradius im Hinblick auf die Funktion während des DFM.
Wie kontrollieren Sie Ebenheit und Genauigkeit bei mehreren Aufspannungen?
Zuerst wird die Bezugsstruktur definiert, dann hält die Werkstückaufnahme (Weichbacken oder spezielle Vorrichtungen) kritische Beziehungen möglichst in einer Aufspannung. Wo eine zweite Aufspannung unvermeidbar ist, werden Merkmale von denselben Bezügen aus positioniert und durch prozessbegleitende Prüfung verifiziert.
Können Sie dünne Wände bearbeiten?
Ja, innerhalb von Grenzen, die von Material, Wandhöhe und Oberfläche abhängen. Wir prüfen die Wandstärke im Verhältnis zur Höhe frühzeitig, da dünne Wände unter Schnittkraft ausweichen können; Materialunterstützung und Werkzeugwegstrategie werden entsprechend geplant.
Welche Materialien fräsen Sie?
Aluminium, Kohlenstoff- und legierte Stähle, Edelstähle, Kupfer und Messing sowie ausgewählte technische Kunststoffe und Sonderlegierungen. Härte und Halbzeugform werden pro Projekt bestätigt.
Wie kombinieren Sie Fräsen mit Drehen oder Stanzen?
Rotationsmerkmale können einem gefrästen Bauteil durch Drehen oder angetriebene Werkzeuge hinzugefügt werden; gestanzte oder tiefgezogene Rohlinge können gefräst werden, wenn der Umformprozess eine Schnittstelle nicht halten kann. Der Ablauf wird als eine Sequenz geprüft, damit Bezugspunkt und Aufspannung konsistent bleiben.
Sichere Projektprüfung
Senden Sie Balford Ihre Zeichnung
NDA vor detailliertem Dateiaustausch. Zeichnungsbasierte DFM-Prüfung. Route vom Prototyp zur Serienproduktion. Sehen Sie sich dieRFQ-Checklistevor dem Senden der Dateien.
Die Stanz- und Tiefziehwerkzeuge von Balford entstehen im eigenen Werkzeugbau: im hauseigenen Werkzeugbau gefertigte Stanzplatten und Werkzeugkomponenten.