Metallkomponenten für Elektronik & elektromechanische Geräte
Balford fertigt präzisionsgestanzte und tiefgezogene Metallkomponenten für elektronische und elektromechanische Geräte – IGBT-Basisplatten, Motor-Klauenpole und Endkappen, Magnetspulenrahmen, Isolierhülsen, Steckergehäuse und Halterungen. Die Fertigung erfolgt nach ISO 9001:2015 mit IATF 16949-konformen Qualitätskontrollen in einer 12.000 m² großen Anlage mit über 500 Maschinen.
Warum Balford für Elektronikkomponenten
- Kleine, dünne, hochvolumige Fertigung.Wir ziehen und stanzen Miniaturteile aus dünnem Material mit der Werkzeugdisziplin, die Toleranzabweichungen über lange Serien nahezu null hält.
- Kompetenz in leitfähigen und magnetischen Werkstoffen.Kupfer und Messing für Leitfähigkeit, kohlenstoffarmer Stahl und SECC für Magnetkreise, plus Beschichtungsoptionen (Nickel, Zinn) intern koordiniert.
- ISO 9001:2015 mit an IATF 16949 angelehntem Qualitätsmanagement,mit PPAP-konformer Dokumentation, FAI-Berichten und Materialzertifikaten auf Anfrage verfügbar.
- Erfahrung im Feinschneiden und im Folgeverbundwerkzeugbaufür Steckergehäuse, Abschirmteile, Motorbleche und Magnetspulenrahmen mit engen Ebenheits- und Kantenqualitätsanforderungen.
Ausgewählte Fallstudien
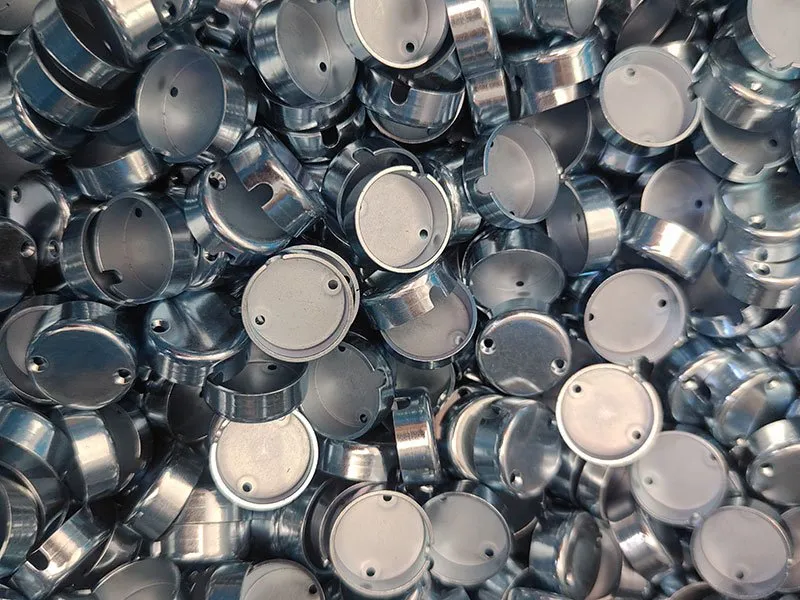
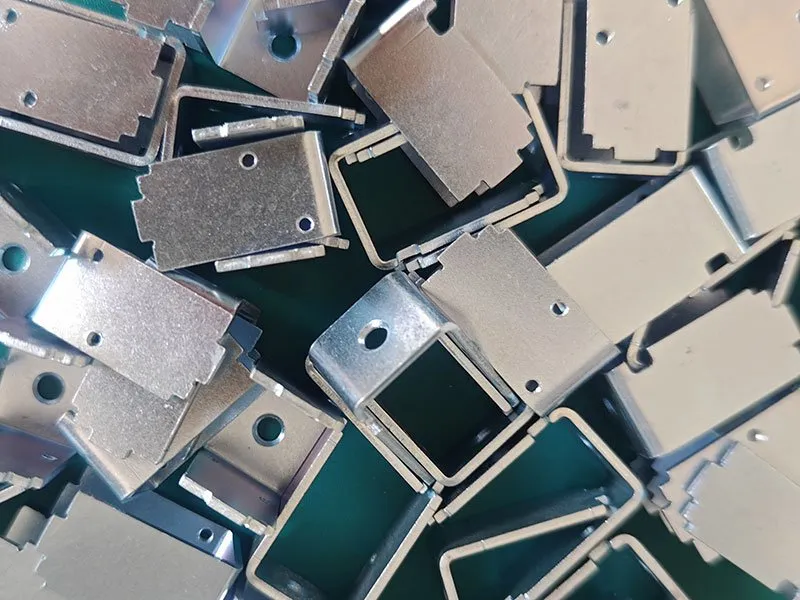
Ausgewählte Elektronikprojekte aus der Produktionshistorie von Balford. Material-, Prozess- und Anwendungsdaten stammen aus den jeweiligen Projektdatensätzen.



Fertigungskapazitäten nach Bauteiltyp
| Bauteiltyp | Typischer Prozessablauf | Wichtige Anforderungen |
|---|---|---|
| IGBT-/Leistungsgrundplatten | Feinschneiden → Beschichten | Ebenheit, Farbe/Spannung der Beschichtung, Maßtoleranz |
| Motor-Klauenpole | Feinschneiden / Stanzen | Enge ID/OD/Höhe, gratfrei |
| Gleichstrommotor-Endkappen | Tiefziehen → Kerbstanzen → Bearbeitung | Senkungen in einem Arbeitsgang, Stirnflächenbearbeitung |
| Magnetrahmen / C-Rahmen | Folgeschnittstanzen, Biegen | Ausrichtung, Ebenheit und Rechtwinkligkeit der Merkmale |
| Isolier- / Führungshülsen | Tiefziehen dünnwandiger Bauteile | Dickenkonstanz, Rundheit |
| Steckergehäuse, Abschirmungen, Halterungen | Stanzen, Ziehen (flach), Biegen | EMI-Passung, Beschichtung, Maßhaltigkeit |
Feinschneidpressen und Folgeverbundwerkzeug-Linien; Lehren und Vorrichtungen für automatisierungsrelevante Montagemaße.
Technische & Qualitätsüberlegungen
- Kantenqualität ohne sekundäres Entgratenwird durch Feinschneiden oder kontrolliertes Stanzspiel bei leitfähigen Teilen erreicht, wo Grate Kurzschlüsse oder Passungsprobleme verursachen.
- Ebenheit und Parallelitätsind bei Grundplatten und scheibenförmigen Teilen entscheidend; unsere Prozesse und Prüfungen decken sie vom Erstmuster bis zur Serienproduktion ab.
- Oberflächengüte für die Beschichtung:Konsistente Farbe und geringe innere Spannungen werden bei beschichteten Teilen wie IGBT-Basisplatten geprüft, wobei visuelle und maßliche Standards im Voraus vereinbart werden.
- Kompatibilität mit automatisierter Montage:Kritische Maße (ID, OD, Höhe, Merkmalsausrichtung) werden eingehalten, sodass Teile in automatisierten Linien zuverlässig zugeführt werden.
- Materialien mit Zertifikaten:Kupfer (C1100 und andere), Messing, SECC/DC01-Stahl und Edelstahl werden mit Zertifikaten eingekauft und bei Eingang verifiziert.
Häufig gestellte Fragen
Basisplatten für Leistungsmodule (Kupfer), Klauenpole und Endkappen für Motoren, Magnetspulenrahmen, magnetische Abschirmhülsen, Steckergehäuse, Abschirmbleche und gestanzte Halterungen – aus Kupfer, Messing, Stahl und Edelstahl, bei Bedarf mit Oberflächenbeschichtung.
Ja. Feinschneiden, kontrollierte Stanzfolgen und Richtschritte werden eingesetzt, wo Ebenheit kritisch ist; Teile werden ab dem Erstmuster gegen Ihre Toleranz geprüft.
Ja. Nickel-Sulfamat-Beschichtung für Kupfer-Grundplatten, Zinn und Nickel für Messing- und Stahlteile werden mit qualifizierten Partnern koordiniert, mit Schichtdickenprüfung auf Anfrage.
Für Magnetspulenrahmen, Hülsen und Reineisengehäuse kontrollieren wir die Materialauswahl und, falls erforderlich, das Glühen, sodass die magnetischen Eigenschaften (z. B. Koerzitivfeldstärke) den Schaltungsanforderungen entsprechen.
Ja. Wir halten die kritischen Maße und die Ausrichtung der Merkmale ein, auf die automatisierte Zuführungen und Montagestationen angewiesen sind, und dokumentieren sie im FAI-Bericht für jedes Werkzeug.
Haben Sie eine Zeichnung oder ein 3D-Modell?
Senden Sie uns Ihre 2D-Zeichnung oder Ihr STEP/IGES-Modell. Wir prüfen Material, Toleranzen, Umformanforderungen und Produktionsmenge, bevor wir ein Angebot erstellen.