Direkte Antwort:Balford bietet in Zhejiang kundenspezifische CNC-Bearbeitungsdienstleistungen für CNC-Drehen, CNC-Fräsen und Drahterodieren an. Wir prüfen Zeichnungen hinsichtlich Bezügen, Werkzeugzugang, Werkstückhaltung, Toleranzen, Material und Oberflächenbehandlung und kalkulieren anschließend einen Fertigungsablauf vom Prototyp bis zur Serienproduktion. Bevor Sie Dateien senden, nutzen Sie unsereCheckliste für CNC-Bearbeitungsanfragenum die Informationen zusammenzustellen, die eine schnellere und genauere Angebotserstellung ermöglichen.
Wählen Sie Ihren Bearbeitungsweg
CNC-Drehen
Rotationsgeometrie: Wellen, Buchsen, Hülsen, Stifte, Fittings, Gewindekomponenten.
- Am besten geeignet für:Außendurchmesser/Innendurchmesser, Nuten, Gewinde und konzentrische Merkmale an runden Teilen.
- Festigkeit:effiziente, wiederholbare zylindrische Genauigkeit in einer einzigen Aufspannung.
- Bewertung:Datenbezug, Stabilität dünnwandiger Bauteile, Gewindetoleranzklasse, Rundlauf.
CNC-Drehbearbeitung→
CNC-Fräsen
Prismatische Geometrien: Platten, Blöcke, Gehäuse, Halterungen und 3D-Profile.
- Am besten geeignet für:Flächen, Taschen, Nuten, Bohrungen und konturierte Oberflächen.
- Festigkeit:flexible Geometrie der Merkmale mit enger Lagetoleranz.
- Bewertung:Werkzeugzugang, Innenradien, Werkstückhaltung, Rüstanzahl.
CNC-Fräsdienstleistungen→
Draht-EDM
Komplexe Profile, schmale Konturen und gehärtete leitfähige Werkstoffe.
- Am besten geeignet für:durchgehende Profile, Nuten und Merkmale, die das Fräsen nicht erreichen kann.
- Festigkeit:geringe Schnittkraft, präzises Profil, gratfreie Kanten.
- Bewertung:Startloch, Eckenradius, Konizität, Schlichtschnitte, Prüfzugang.
Drahterodieren→
Leitfaden zur CNC-Verfahrensauswahl
| Verfahren | Typische Bauteilgeometrie | Werkstoffe & Härte | Am besten geeignete Merkmale | Fragen zur Designprüfung | Empfohlene Kombinationen |
|---|
| CNC-Drehen | Rotationssymmetrische Außen-/Innendurchmesser, Nuten, Gewinde | Aluminium, Stähle, Edelstahl, Messing, Kupfer, Kunststoffe | Konzentrische Bohrungen und Durchmesser, Gewinde | Können kritische Durchmesser eine gemeinsame Bezugsbasis und Aufspannung teilen? | Drehen + Fräsen (angetriebene Werkzeuge) |
| CNC-Fräsen | Flächen, Taschen, Nuten, Bohrungen, konturierte Oberflächen | Aluminium, Stähle, Edelstahl, Kunststoffe | Prismatische Merkmale, 3D-Konturen, präzise Lochmuster | Kann das Werkzeug das Merkmal mit einem praktikablen Radius erreichen? | Fräsen + Drahterodieren (kleine Radien) |
| Draht-EDM | Durchgehende Profile, schmale Nuten, harte leitfähige Bauteile | Gehärteter Werkzeugstahl, Edelstahl, Hartmetall, leitfähige Legierungen | Enge Profile, gratkritische Kanten, dünne Querschnitte | Ist ein Startloch erforderlich und welcher Eckenradius ist akzeptabel? | Drahterodieren nach der Wärmebehandlung |
| Kombinierte Bearbeitung | Bauteile mit rotatorischen und prismatischen Merkmalen | Pro Merkmalsgruppe | Mehrachsige oder mehrfach aufgespannte Geometrie | Welche Aufspannung schützt die kritischsten Bezugsbeziehungen am besten? | Drehen + Fräsen in einem Programm |
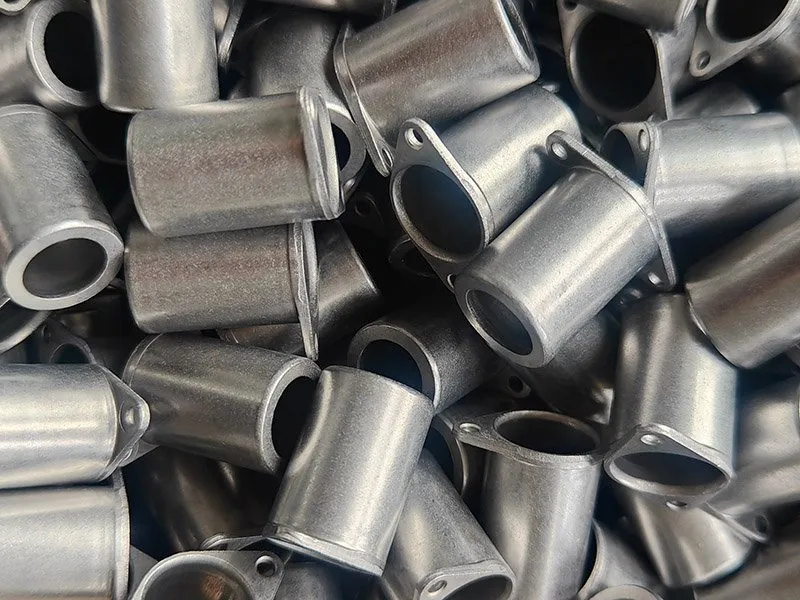
| Fertigung + spanende Bearbeitung | Gestanzte, gezogene oder geschnittene Rohlinge mit bearbeiteten Schnittstellen | Stahl, Edelstahl, Aluminium | Dichtflächen, Gewinde, präzise Bohrungen an umgeformten Teilen | Kann die near-net-Fertigung den Materialabtrag und die Zykluszeit reduzieren? | Tiefziehen/Stanzen + CNC-Bearbeitung |
Viele Teile durchlaufen mehr als eine Bearbeitungsstufe. Das Bezugssystem und der Aufspannplan bleiben über den gesamten Fertigungsablauf eindeutig — siehekombinierte CNC-Bearbeitungwie wir die Arbeitsgänge sequenzieren.
Konstruktion für Bearbeitbarkeit und Wiederholbarkeit
Ein bearbeitbares Modell kann in der Produktion dennoch kostspielig oder instabil sein. Eine frühzeitige Prüfung identifiziert Merkmale, die lange Werkzeuge, anspruchsvolle Werkstückspannung oder übermäßige Prüfungen erfordern.
Bezüge und Werkstückspannung
Das Bauteil muss positioniert werden, ohne kritische Merkmale zu blockieren oder dünne Bereiche zu verformen. Stabile Referenzflächen und Zugang für die Spannung gewährleisten, dass dieselbe Geometrie bei jeder Einrichtung reproduziert wird. Lesen Sie denKonstruktionsleitfaden für CNC-Fräsenfür Datums- und Werkstückhalterdetails.
Werkzeugzugang und Innenradien
Rotierende Werkzeuge benötigen Freiraum zum Eintreten, Schneiden und Austreten. Tiefe Taschen, verdeckte Hinterschneidungen und scharfe Innenkanten können Spezialwerkzeuge oder einen Sekundärprozess erfordern; ein praktischer Radius verbessert Stabilität und Kosten. Siehe dieKonstruktionsleitfaden für Drahterodierenfür Radien- und Startlochplanung.
Toleranz und Oberflächengüte
Enge Toleranzen und feine Oberflächen gehören nur dort hin, wo sie die Funktion schützen. Merkmalspezifische Anforderungen reduzieren Rüstzeit, Zykluszeit und Prüfkosten. Wir prüfen jede Angabe während der DFM gegen die Zeichnung.
Prüfstrategie
Maße, Gewinde, Position, Rundlauf, Profil und Oberflächenzustand benötigen jeweils eine definierte Methode. Der Kontrollplan identifiziert kritische Merkmale, Stichprobenumfang und Erstmusterdokumentation. Befolgen Sie dieLeitfaden von der Zeichnung bis zur Produktionum Ihr Paket vorzubereiten.
Bearbeitete Materialien und Oberflächenbehandlung
Werkstoffgüte, Lieferzustand, Wärmebehandlung und Endoberfläche beeinflussen alle die Werkzeugstandzeit, Verzug, Maßhaltigkeit und Prozessreihenfolge. Geben Sie diese in der RFQ an, damit der Fertigungsablauf korrekt geplant wird.
Aluminiumlegierungen
Leichtbaugehäuse, Platten und Ausrüstungsteile; Legierung und Wärmebehandlungszustand bestimmen das Zerspanungsverhalten, die Gewindequalität und das Anodisierverhalten. SieheAluminiumbearbeitung.
Kohlenstoff- und legierte Stähle
Wellen, Verbindungselemente, Vorrichtungen und Strukturteile; Härte und Wärmebehandlungsreihenfolge bestimmen die Bearbeitungszugaben. SieheBearbeitung von Kohlenstoffstahl.
Edelstähle
Korrosionsbeständigkeit und Festigkeit; Kaltverfestigung erfordert kontrollierte Vorschübe und Schnittgeschwindigkeiten. SieheEdelstahl-Zerspanung.
Kupfer und Messing
Leitfähige, fluidtechnische und präzise Komponenten; Gratkontrolle und Oberflächenschutz sind bei Gewinden und Dichtungen entscheidend. SieheKupferbearbeitungundMessingbearbeitung.
Speziallegierungen und Kunststoffe
Werden anwendungsspezifisch bewertet, wobei Zertifizierung, Stabilität und Kontaminationskontrolle im Vorfeld bestätigt werden. SieheBearbeitung von Sonderlegierungen.
Oberflächenbehandlung & Wärmebehandlung
Eloxieren, Galvanisieren, Beschichten und Wärmebehandlung werden mit qualifizierten Partnern koordiniert. Prüfen Sie dieOberflächenbehandlungundWärmebehandlungfließt vor der Angebotserstellung ein.
Anwendungen für kundenspezifisch bearbeitete Teile
Automobil und Mobilität
Wellen, Distanzstücke, Fittings, Gehäuse und Präzisionsschnittstellen für Sensor-, Motor- und Fluid-Baugruppen – enge Toleranzen bei hoher Wiederholgenauigkeit in Großserie. SieheAutomobil-ZerspanungundSensor-Gehäuse.
Industrieausrüstung
Maschinenkomponenten, Werkzeugdetails, Halterungen, Platten und Ersatzteile, die nach kontrollierten Zeichnungen bearbeitet werden. Sieheindustrielle Bearbeitung.
Elektrische und spezialisierte Produkte
Wärmemanagement-Bauteile, leitfähige Komponenten, kompakte Hardware und motorbezogene Teile. SieheMotorgehäuseundElektronikkomponenten.
Bearbeitungsfallstudien
Ausgewählte Projekte, bei denen die Bearbeitung mit anderen Balford-Prozessen kombiniert wurde. Material-, Prozess- und Hauptanforderungsdaten stammen aus jedem Fallbericht.
Durchsuchen Sie die vollständige Fallstudien-Bibliothek→
Compliance und Qualität
Ein klares CNC-Bearbeitungs-RFQ reduziert Nacharbeit
Fügen Sie übereinstimmende 3D- und 2D-Dateien im gleichen Revisionsstand, Materialgüte, Oberfläche, Prototypenstückzahl, erwartete Losgröße und Jahresbedarf bei. Kennzeichnen Sie funktionale Bezüge und kritische Maße, sodass die Aufspannung auf die Baugruppe ausgelegt wird – nicht jedes Merkmal als gleich eng toleriert behandelt wird. Wenn Galvanisieren, Eloxieren, Wärmebehandlung oder Montage folgen, nehmen Sie dies von Anfang an in das Angebot auf; Maskieren, Schichtaufbau und Verzug verändern Bearbeitungszugaben und die Operationsfolge.
Prüfen Sie vor dem Senden der Dateien dieCNC-Bearbeitung RFQ-Checklisteund lesen Siewie Sie einen Bearbeitungslieferanten bewertenfür eine unabhängige Einschätzung, was zu prüfen ist. Anschließendfordern Sie ein Angebot anmit Ihrer Zeichnung.
Häufig gestellte Fragen zu CNC-Bearbeitungsdienstleistungen
Welche Dateien werden für ein CNC-Bearbeitungsangebot benötigt?
Senden Sie ein 3D-Modell und eine kontrollierte 2D-Zeichnung im gleichen Revisionsstand sowie Materialgüte, Oberfläche, Prototypen- und Serienstückzahlen, kritische Maße, Gewindenormen und etwaige Anforderungen an Erstmuster oder Zertifizierungen. Übereinstimmende Dateien in einem Revisionsstand ermöglichen es uns, das Bauteil einmal zu prüfen und den passenden Fertigungsweg anzubieten.
Was ist der Unterschied zwischen CNC-Drehen und CNC-Fräsen?
Beim CNC-Drehen rotiert das Werkstück, während ein feststehendes Werkzeug es bearbeitet. Daher eignet es sich für runde und rotationssymmetrische Geometrien: Wellen, Buchsen, Hülsen, Stifte, Fittings und Gewindeteile. Beim CNC-Fräsen rotiert das Werkzeug und bewegt sich über ein stationäres Werkstück. Daher eignet es sich für prismatische Geometrien: Flächen, Taschen, Nuten, Bohrungen und 3D-Profile. Teile mit sowohl rotationssymmetrischen als auch prismatischen Merkmalen werden oft zuerst gedreht und anschließend mit angetriebenen Werkzeugen oder in einer zweiten Aufspannung gefräst.
Wann sollte Drahterodieren anstelle von Fräsen eingesetzt werden?
Verwenden Sie Drahterodieren, wenn das Merkmal schwer oder unmöglich zu fräsen ist: Durchgangsprofile in gehärtetem Material, schmale Schlitze, kleine Eckenradien, kantenschonende Kanten oder Teile, bei denen die Schnittkraft dünne Abschnitte verformen würde. Drahterodieren benötigt ein Startloch und funktioniert nur auf elektrisch leitfähigen Materialien, und es ist langsamer als Fräsen auf offener Geometrie. Wir prüfen die Zeichnung und empfehlen das Verfahren, das die Toleranz zu den geringsten praktikablen Kosten erfüllt.
Wie sollte ich Gewinde, Bezüge und Oberflächengüte spezifizieren?
Definieren Sie zuerst das Bezugssystem, damit jede kritische Abmessung von denselben Referenzen gemessen wird. Für Gewinde geben Sie die Norm (z. B. ISO-metrisch, UNC/UNF, NPT), die Toleranzklasse und die Länge an; für Bezüge identifizieren Sie die Oberflächen, die das Teil in der Baugruppe positionieren; für die Oberflächengüte geben Sie Ra oder äquivalente Werte mit den Bereichen an, die diese benötigen. Enge Toleranzen und feine Oberflächen sollten nur dort angewendet werden, wo sie Passung, Abdichtung, Bewegung oder Ausrichtung schützen.
Kann Balford die spanende Bearbeitung mit Stanzen oder Tiefziehen kombinieren?
Ja. Gestanzte, tiefgezogene oder blechverarbeitete Rohlinge können dort spanend bearbeitet werden, wo das Umformverfahren die geforderte Schnittstelle nicht halten kann: Dichtflächen, Gewinde, präzise Bohrungen und Bezugsflächen. Wir prüfen gemeinsam den gesamten Fertigungsweg, sodass Toleranzen dem Verfahren zugeordnet werden, das sie halten kann, und nahezu endkonturnahe Rohlinge den Materialabtrag und die Zykluszeit reduzieren.
Welche Materialdokumentationen und Zertifizierungen können bereitgestellt werden?
Materialzertifikate (Werkszeugnisse), RoHS- und REACH-Konformitätserklärungen, IMDS-Daten für Automobilprogramme, Erstmusterprüfberichte sowie PPAP-konforme Dokumentation sind auf Anfrage erhältlich. Eine Konformitätsbescheinigung liegt den Lieferungen bei, sofern erforderlich.
Wie handhabt Balford NDAs und die Vertraulichkeit von Zeichnungen?
Wir unterzeichnen NDAs vor dem detaillierten Dateiaustausch, speichern Kundendateien in kontrollierten internen Systemen und beschränken den Zugriff auf das Projektteam. Ihre Anforderungen an Revisionskontrolle und Vertraulichkeit können vor dem Austausch von Zeichnungen oder Modellen in die Vereinbarung aufgenommen werden.
Können scharfe Innenkanten CNC-gefräst werden?
Ein standardmäßiger rotierender Fräser hinterlässt einen Radius. Scharfe Innenkanten erfordern in der Regel eine Entlastung, Drahterodieren, Räumen oder einen anderen Sekundärprozess. Wenn die Ecke nicht funktional scharf sein muss, senkt ein praktikabler Radius die Kosten und verbessert die Werkzeugstabilität.
Können Endbearbeitung und Montage einbezogen werden?
Ja. Wir koordinieren Entgraten, Reinigen, Wärmebehandlung, Beschichten, Eloxieren, Lackieren, Markieren und ausgewählte Montagearbeiten. Vor der Freigabe des Ablaufs prüfen wir, wie sich diese auf Maße, Abdeckung, Oberflächenzustand und Verpackung auswirken.
Welche Materialien können CNC-bearbeitet werden?
Wir bearbeiten Aluminiumlegierungen, Kohlenstoff- und legierte Stähle, Edelstähle, Kupfer und Messing, technische Kunststoffe sowie ausgewählte Sonderlegierungen. Werkstoffgüte, Härte, Halbzeugform, Zertifizierung und Oberflächenanforderungen werden pro Projekt abgestimmt.
Wie sollten Bearbeitungstoleranzen am besten spezifiziert werden?
Wenden Sie enge Toleranzen nur auf Merkmale an, die Passung, Abdichtung, Bewegung oder Ausrichtung steuern, und verwenden Sie andernfalls eine sinnvolle allgemeine Toleranz. Definieren Sie Bezüge, Messbedingungen und Oberflächenbeschaffenheit klar. Wir bestätigen die zeichnungsspezifische Fähigkeit während der DFM-Prüfung.
Kann Balford sowohl Prototypen als auch Serienproduktion abdecken?
Ja. Prototypenarbeiten setzen auf flexible Aufspannungen und schnellere Lieferzeiten; Serienproduktion rechtfertigt spezielle Vorrichtungen, optimierte Werkzeuge und einen dokumentierten Prozesskontrollplan. Geben Sie uns Prototypenstückzahl, erwartete Losgröße und Jahresbedarf an, damit wir den richtigen Weg anbieten.
Sichere Projektprüfung
Senden Sie Balford Ihre Zeichnung
Teilen Sie den neuesten Revisionsstand, das Material, die Stückzahl, die Oberfläche und die funktionalen Prioritäten. NDA vor dem detaillierten Dateiaustausch. Zeichnungsbasierte DFM-Prüfung. Weg vom Prototyp bis zur Serienproduktion.