Metallkomponenten für Industrieausrüstung
Balford fertigt Stanz- und Tiefziehteile für Industrieausrüstung – Ventilgehäuse, Ferrule, Antivibrationsbuchsen, Halterungen, Sicherungsbleche und Unterlegscheiben aus Stahl, Edelstahl, Federstahl und Aluminium. Die Produktion erfolgt nach ISO 9001:2015 mit an IATF 16949 angelehnten Qualitätskontrollen in einer 12.000 m² großen Anlage mit über 500 Maschinen.
Was wir fertigen
Ventil- und Durchflussregelungsteile
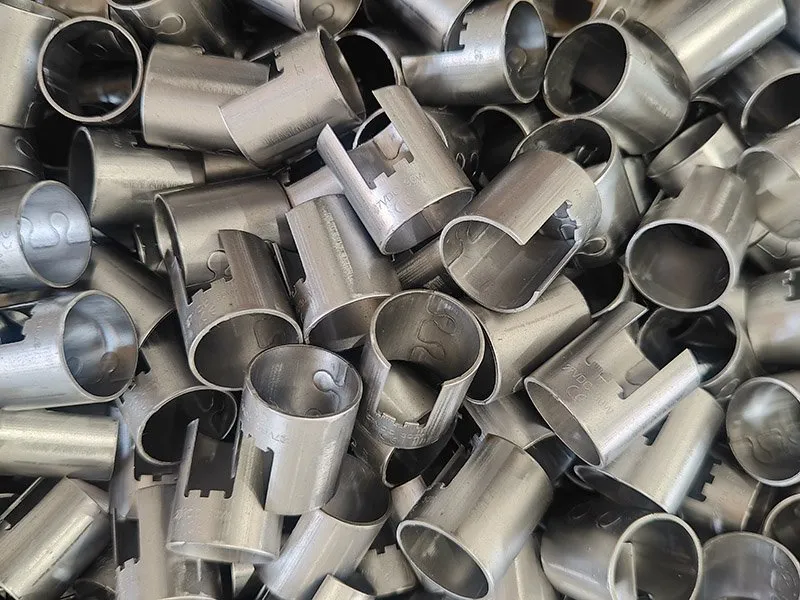
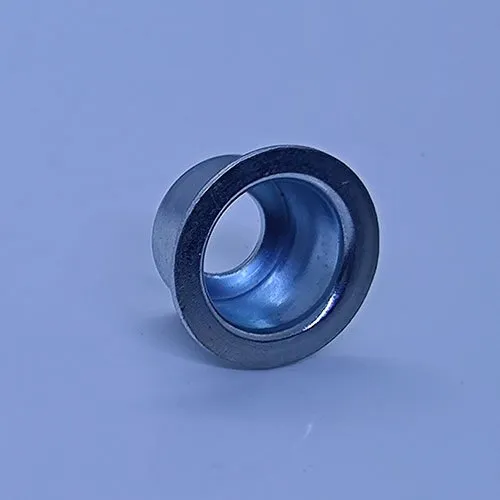
Tiefgezogene und gestanzte Gehäuse, Ferrule und Hülsen für hydraulische und pneumatische Baugruppen.
Anti-Vibrations-Buchsen & Ringe
Gestanzte Metallbuchsen und Ringe für gummigebundene Kragen in industriellen Lagern.
Halterungen, Sicherungsbleche & Unterlegscheiben
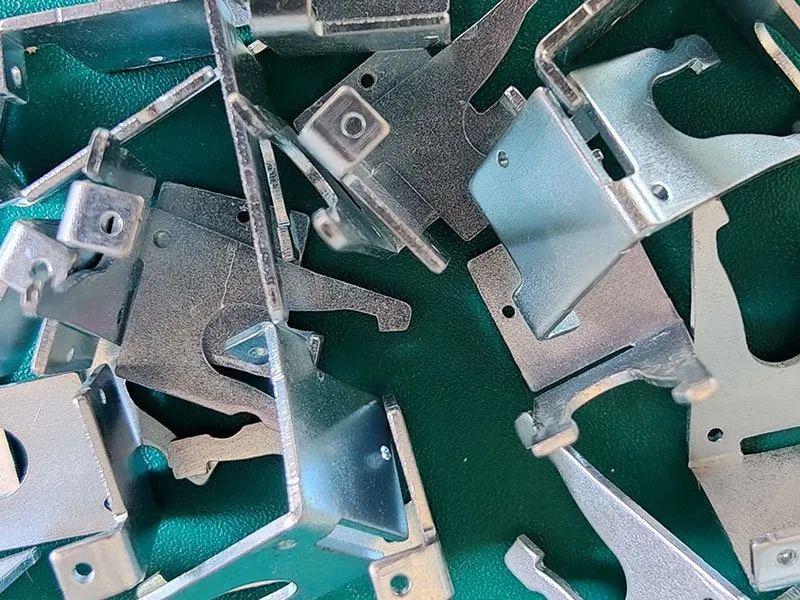
Strukturelle Halterungen, Sicherungsbleche für Muttern und gehärtete Einstellscheiben für Maschinen.
Montageplatten & Gehäuse
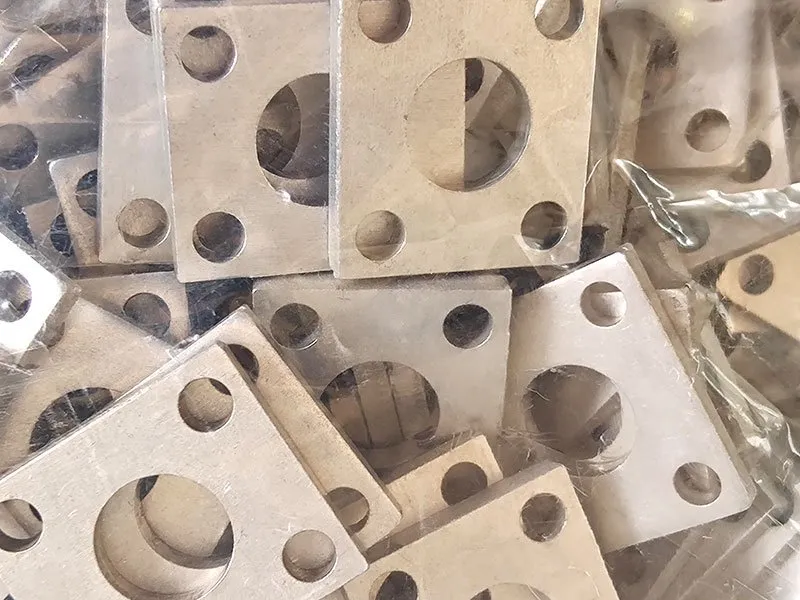
Flachgestanzte Platten und gezogene Gehäuse für Steuerungs- und Überwachungsgeräte.
Warum Balford für Komponenten der Industrieausrüstung
- Gebaut für wiederholte mechanische Belastung.Gehäuse, Halterungen, Hülsen und Buchsen werden gestanzt und gezogen, sodass ermüdungsrelevante Geometrien, Radien und Kanten charge für charge konstant bleiben.
- Materialpalette für den Maschinenbauer.Baustahl für Festigkeit, Edelstahl für Korrosionsbeständigkeit, Federstahl für Unterlegscheiben und Verbindungselemente, Aluminium für Gewichtsreduzierung – mit Zertifikaten auf Anfrage.
- ISO 9001:2015 mit IATF 16949-konformem Qualitätsmanagement,mit PPAP-konformer Dokumentation, FAI-Berichten und Materialzertifikaten auf Anfrage verfügbar.
- Vom Prototyp bis zur Serienproduktion aus einer Hand.Wir erstellen schnell Prototypenwerkzeuge und wechseln dann zu Produktionswerkzeugen, die auf Ihre Jahresmenge ausgelegt sind – einschließlich Halterungen, Hülsen und Gehäusen.
Ausgewählte Fallstudien
Ausgewählte Industrieprojekte aus der Fertigungsgeschichte von Balford. Material-, Prozess- und Anwendungsdaten stammen aus den jeweiligen Projektdatensätzen.




Fertigungskapazitäten nach Bauteiltyp
| Bauteiltyp | Typischer Prozessablauf | Wichtige Anforderungen |
|---|---|---|
| Ventilgehäuse und Verschraubungen | Tiefziehen / Stanzen → Beschichten | Bohrungskonsistenz, Crimpgeometrie, Korrosionsschutz |
| Schwingungsdämpfende Buchsen / Ringe | Stanzen, Umformen | Flacher Flansch, enge Radien, ID/OD-Kontrolle |
| Halterungen & Sicherungsbleche | Stanzen, Biegen (Drahtschnitte) | Gratfreie Kanten, konstante Geometrie, Festigkeit |
| Gehärtete Unterlegscheiben | Stanzen → Wärmebehandlung → Beschichtung | Härte, Ebenheit, Dickentoleranz |
| Montageplatten & Gehäuse | Beschneiden, Stanzen, Umformen | Ebenheit, keine Verformung nach dem Stanzen |
Pressenbereich 350 t; Wärmebehandlung und Beschichtung in Abstimmung mit qualifizierten Partnern; Prüfberichte je Charge verfügbar.
Technische & Qualitätsaspekte
- Konsistentes Crimpen und SitzverhaltenDie Geometrie von Presshülsen und Bunden wird im Werkzeug kontrolliert, sodass die Montage vor Ort von Charge zu Charge identisch verläuft.
- Ermüdungskritische Eckenan Haltern und Sicherungsblechen werden im Rahmen der DFM überprüft, sodass Biegeradien und Kantenbedingungen dem Lastfall entsprechen.
- Oberflächenschutz:Verzinkung, Zink-Nickel und Brünierung werden für industrielle Umgebungen koordiniert; die Schichtdicke wird auf Anfrage verifiziert.
- Maschinenersatzteile und Kleinserienteilekönnen anhand von Zeichnung oder Muster mit dokumentierter Prüfung gefertigt werden, einschließlich gehärteter Unterlegscheiben und Spezialzuschnitte.
Häufig gestellte Fragen
Gestanzte und tiefgezogene Ventilgehäuse und -hülsen, Schwingungsdämpferbuchsen und -ringe, Halterungen, Sicherungsbleche, Unterlegscheiben, Montageplatten und gezogene Gehäuse – aus Kohlenstoffstahl, Edelstahl, Federstahl und Aluminium.
Ja. Mit Prototypenwerkzeugen wird das Bauteil schnell validiert; die Serienproduktion läuft anschließend auf Folgeverbund- oder Einzelwerkzeugen, die auf die Jahresstückzahl ausgelegt sind, mit prozessbegleitender Prüfung in definierten Intervallen.
Ja. Wir können ein einfaches Stanzteil anhand eines Musters reverse-engineeren und die Zeichnung vor dem Werkzeugbau mit Ihnen abstimmen.
Verzinkung, Zink-Nickel, Brünierung und Passivierung werden mit qualifizierten Partnern koordiniert; gehärtete und beschichtete Unterlegscheiben werden mit dokumentiertem Wärmebehandlungsprozess hergestellt.
ISO 9001:2015-Qualitätsmanagement mit IATF 16949-konformen Kontrollen. FAI-Berichte, Materialzertifikate und PPAP-konforme Dokumentation sind auf Anfrage erhältlich.
Haben Sie eine Zeichnung, ein Muster oder ein 3D-Modell?
Senden Sie uns Ihre 2D-Zeichnung, ein Muster oder ein STEP/IGES-Modell. Wir prüfen Material, Toleranzen, Umformanforderungen und Produktionsmenge, bevor wir ein Angebot erstellen.