Balford Werkzeugbau · Zhuji, Zhejiang
Interne Werkzeugkonstruktion & -bau
Balford konstruiert und baut Folge-, Transfer- und Tiefzieh-Stanzwerkzeuge im eigenen Werk. Von der DFM-Prüfung und Werkzeugstahlauswahl bis hin zu Bearbeitung, Wärmebehandlung, Drahterosion, Montage, Erprobung und PPAP-Mustern ist ein internes Team für das Werkzeug verantwortlich. Nur die Langsamdraht-EDM wird ausgelagert — alle anderen Werkzeugbau-Arbeiten werden intern durchgeführt.
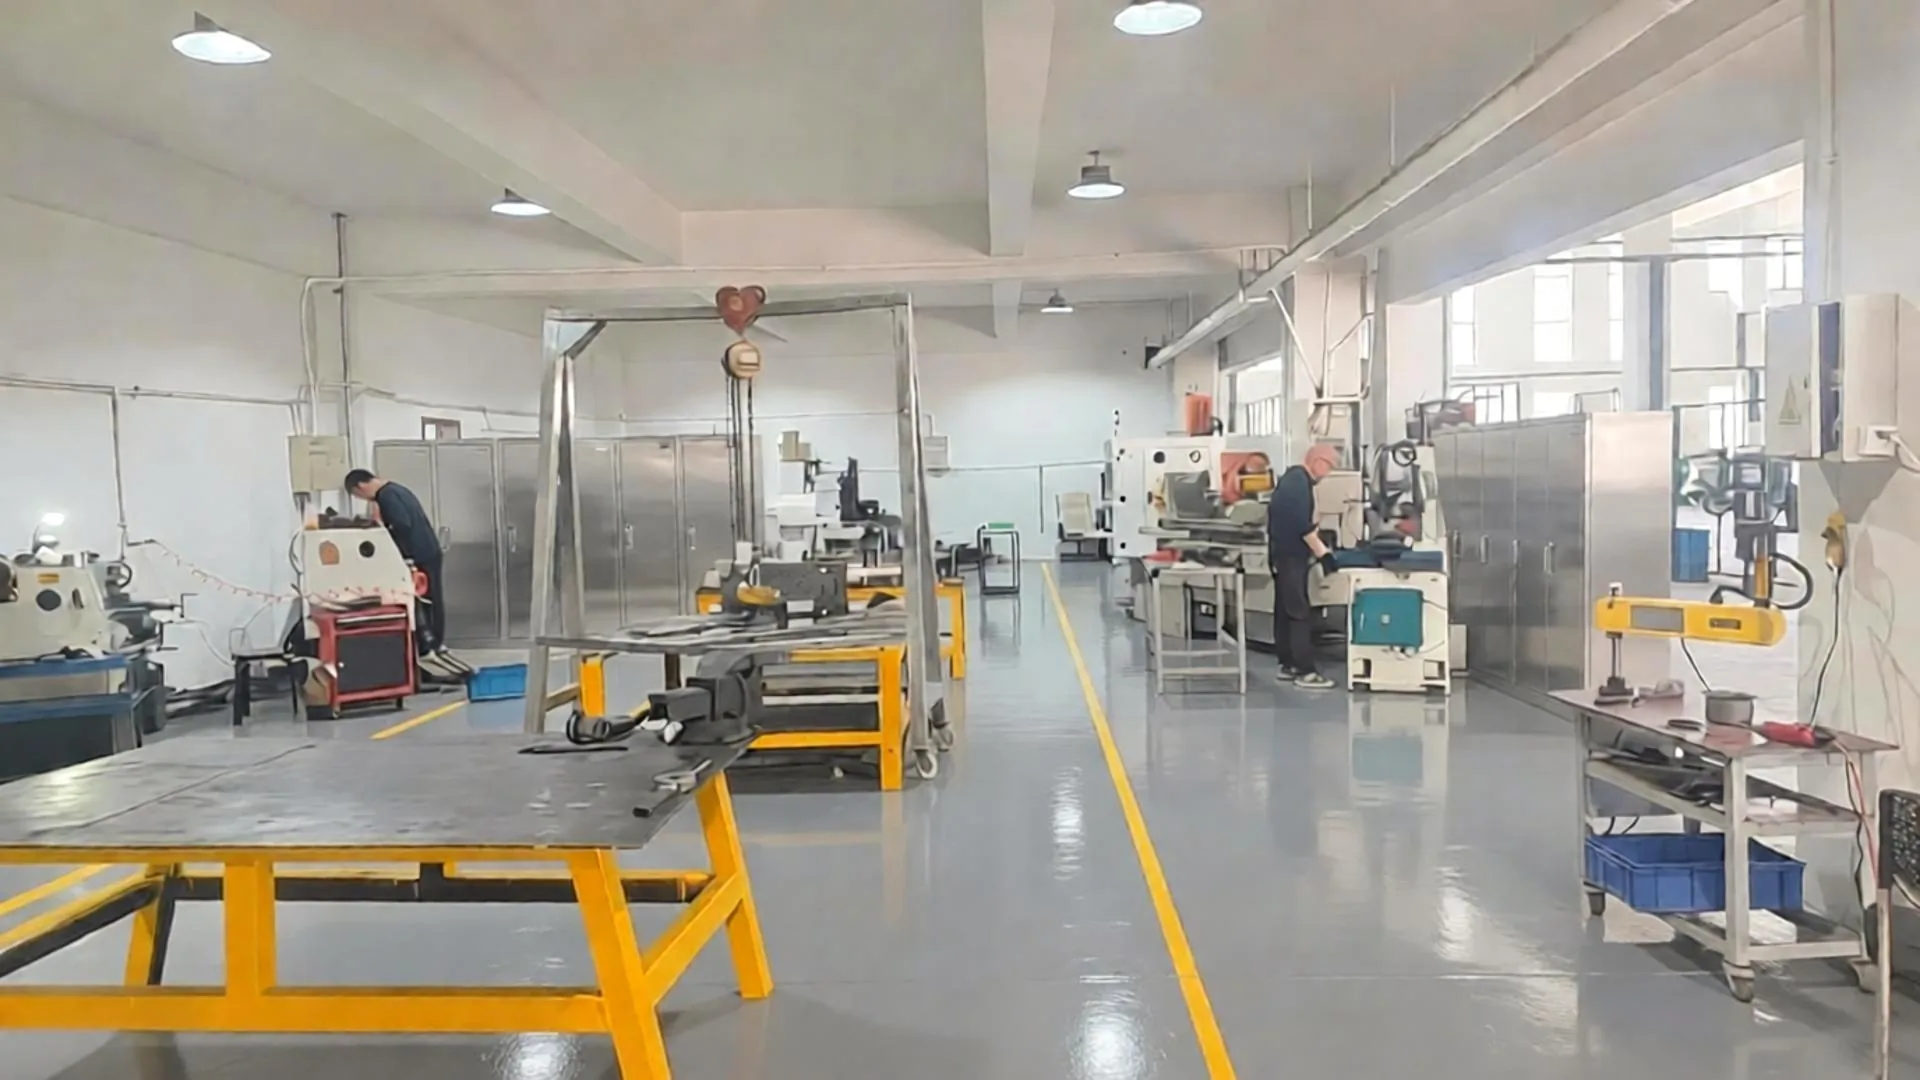
Was bedeutet interne Werkzeugkonstruktion & -bau bei Balford?
Käufer beziehen Stanzteile oft aus einer Fabrik und Werkzeuge aus einer anderen. Balford schließt diese Lücke: Derselbe Standort, an dem Ihre Produktionspressen laufen, konstruiert, baut und wartet auch die Werkzeuge.
Welche Werkzeuge konstruiert und baut Balford?
Folgewerkzeuge
Mehrstufige Streifenwerkzeuge für hochvolumige Stanzteile: Schneiden, Umformen, Ziehen, Lochen und Gewindeschneiden in einem Durchlauf.
Folgewerkzeug-Stanzservices →Tiefziehwerkzeuge
Ein- und mehrstufige Ziehwerkzeuge für zylindrische Gehäuse, Hülsen, Dosen, Rohre und Sensorumhausungen aus Stahl, Edelstahl, Aluminium und Reineisen.
Tiefzieh-Stanzservices →Transfer- & Formwerkzeuge
Werkzeuge für größere oder asymmetrische Teile, bei denen der Rohling zwischen den Stationen zum Ziehen, Nachformen, Beschneiden und Bördeln transferiert wird.
Kundenspezifisches Stanzen →Verbund-, Stanz- & Biegewerkzeuge
Einzeloperationswerkzeuge für Unterlegscheiben, Kappen, Halterungen und Blechteile sowie Biege- und Prägewirkzeuge, die in der Produktion eingesetzt werden.
Blechbearbeitung →Welche Werkzeugausrüstung befindet sich im Balford-Werkzeugbau?
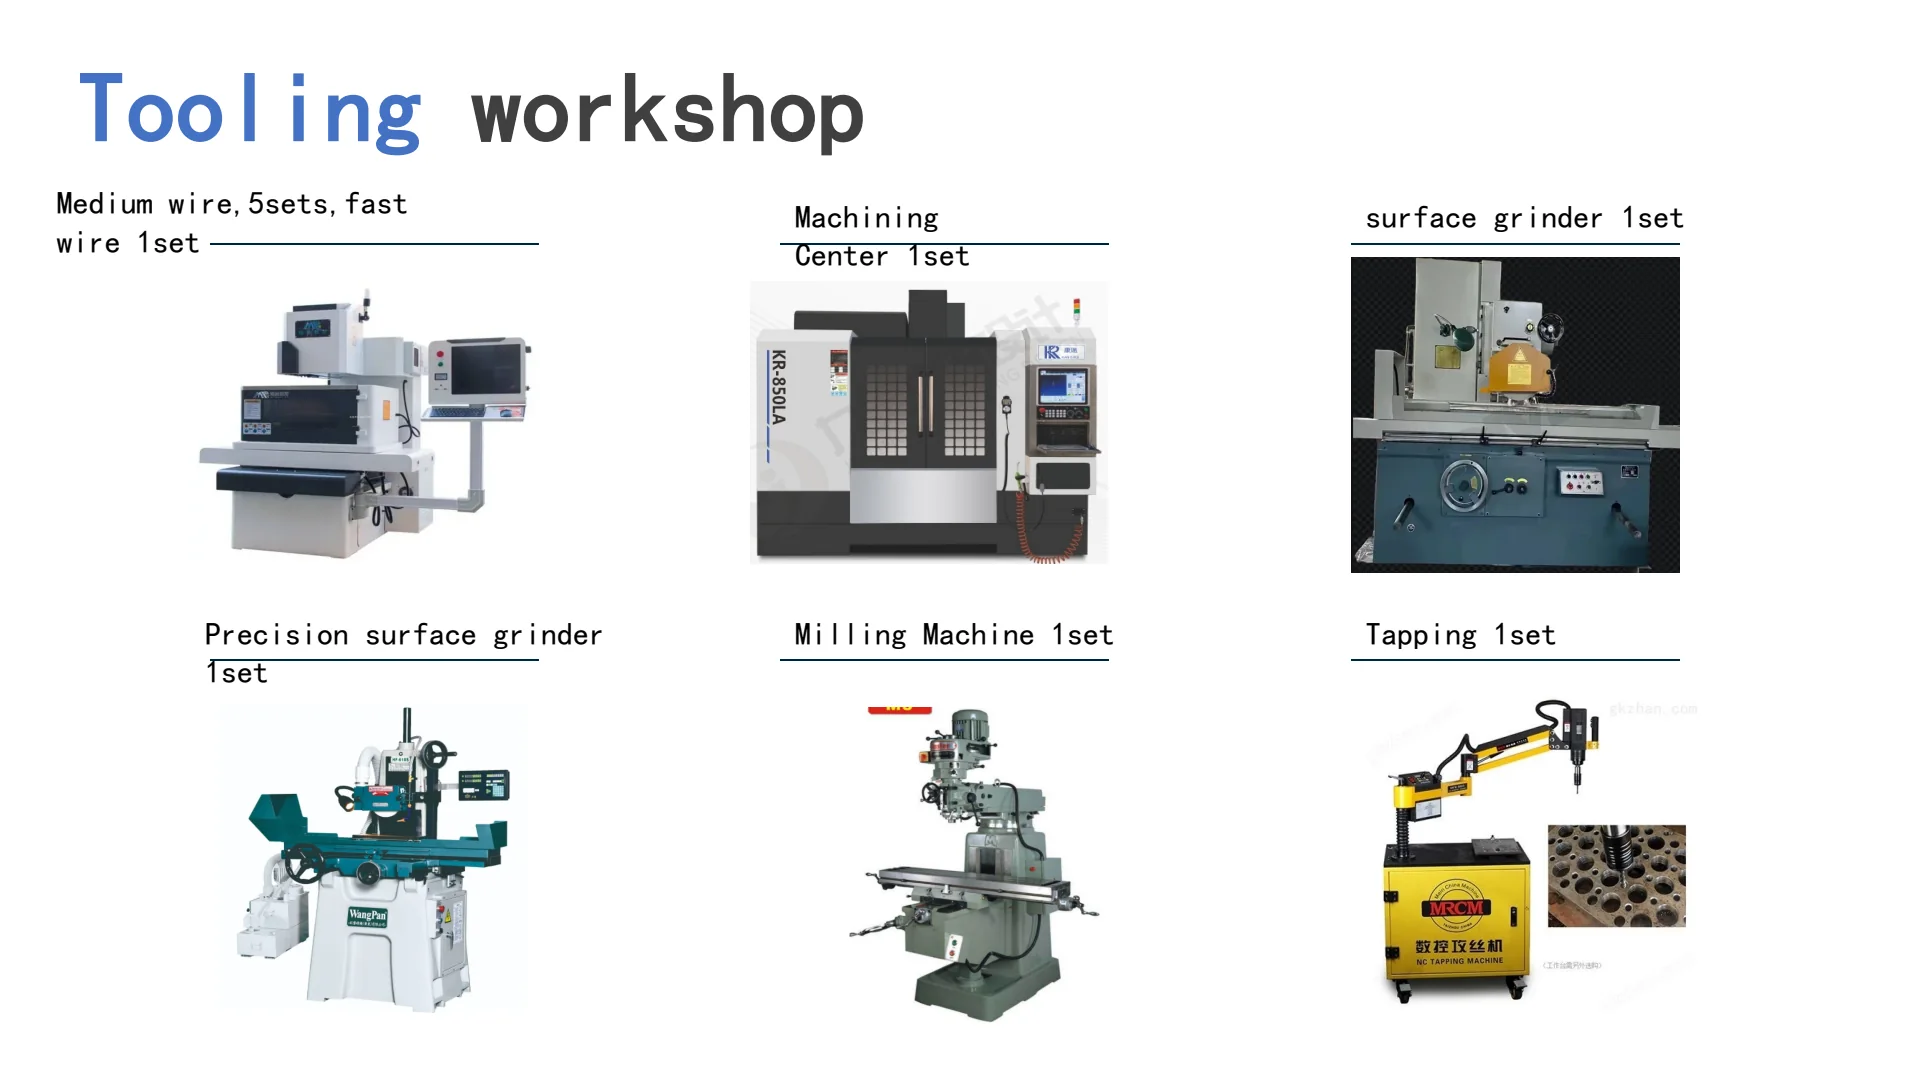
Der Werkzeugbau ist als vollständige Werkzeugfabrik ausgestattet. Die folgende Tabelle zeigt die Maschinenliste, die Besucher auf dem Balford-Werksgelände sehen.
| Ausrüstung | Rolle im Werkzeugbau | Interner Status |
|---|---|---|
| Innen- & Außenrundschleifmaschinen | Schleifen runder Werkzeugkomponenten, Stempel, Piloten, Kernstifte und Buchsen auf Endmaß und Oberflächengüte. | Intern |
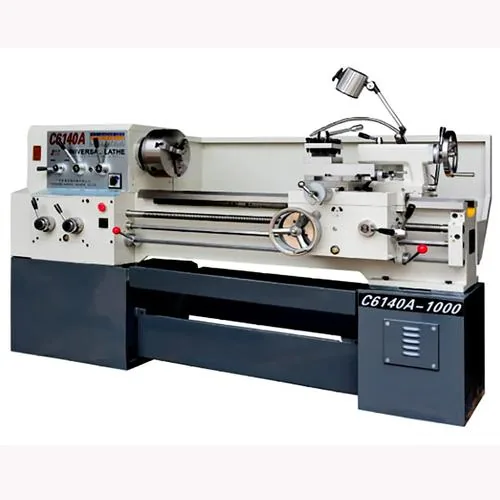
| Drehmaschinen ×3 | Drehen von Stempelrohlingen, Auswerferstiften, Führungssäulen und allgemeinen Werkzeugbaukomponenten. | Intern · 3 Einheiten |
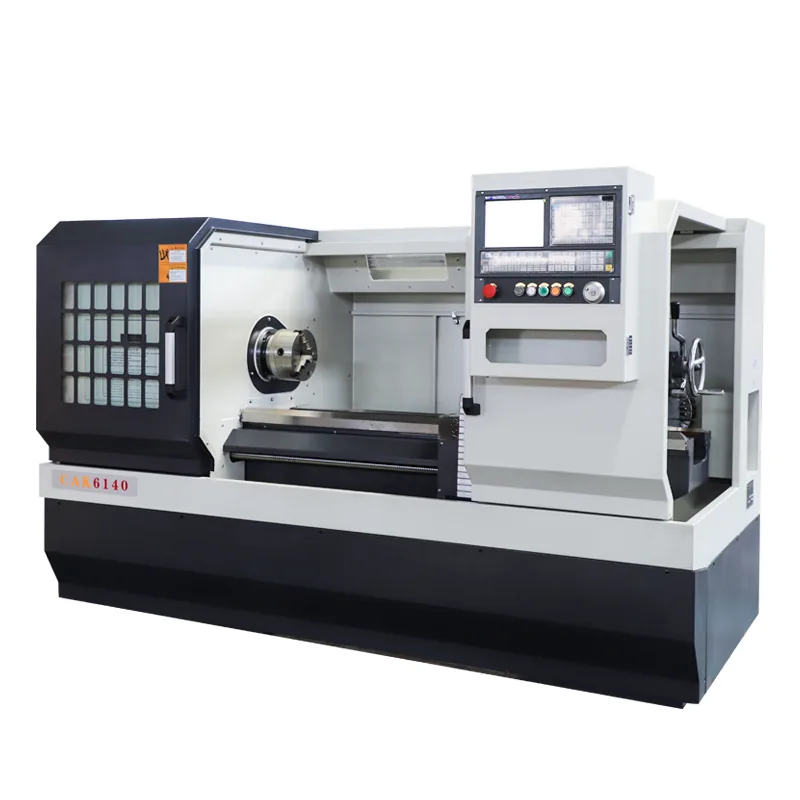
| CNC-Drehmaschine ×1 | Präzisionsgedrehte Komponenten mit wiederholbarer Geometrie für Werkzeug- und Formmontagen. | Intern · 1 Einheit |
| CNC-Fräsmaschinen | Bearbeitung von Werkzeugplatten, Taschen, Kavitäten und Befestigungsmerkmalen in gehärteten und vorgehärteten Stählen. | Intern |
| Präzisionsflachschleifmaschine | Flachschleifen von Werkzeugplatten, Abstreifern und Einsätzen mit enger Parallelität und Oberflächengüte. | Intern |
| Große Flachschleifmaschine | Schleifen großer Formplatten und großer Werkzeugkörper, die nicht in Standardmaschinen passen. | Eigenfertigung |
| Bohrmaschinen | Bohren von Passstift-, Schrauben- und Wasserlinienbohrungen in Formensätzen und Vorrichtungen. | Eigenfertigung |
| Mittelschneller Drahterodierer ×5 | Schneiden von Formöffnungen, Stempelprofilen und konturierten Abschnitten mit stabiler Genauigkeit. | Eigenfertigung · 5 Einheiten |
| Schneller Drahterodierer ×1 | Hochgeschwindigkeits-Schruppen und Schneiden von Entlüftungs-/Schlitzen bei geringeren Oberflächenanforderungen. | Eigenfertigung · 1 Einheit |
| EDM-Lochbohren (Perforator) | Bohren von Startlöchern für Drahterosion sowie kleinen, tiefen Präzisionslöchern in Formen. | Eigenfertigung |
| Langsamer Drahterodierer | Ultrafeine Oberflächen und konus-kritische Drahterodierschnitte für spezielle Formdetails. | Externer Partner |
| Automatische Gewindeschneidmaschinen | Gewindeschneiden von Formplatten, Abstreifern und Teilen mit gleichbleibender Steigung und Tiefe. | Eigenfertigung |
| Kalt-Schweißgerät für Formen | Kalt-Schweißreparatur von Verschleiß, Ausbrüchen und Kratzern an Formen ohne Wärmeverzug. | Eigenfertigung |
| WIG-Schweißgerät (Argon-Lichtbogen) | Auftragschweißen verschlissener Kanten und Reparatur von Werkzeugstahlkomponenten mit kontrollierter Wärmezufuhr. | Eigenfertigung |
| Pneumatische Formenschleifer | Bank- und Handfinish von Radien, Hohlkehlen und Ziehflächen. | Eigenfertigung |
| Entmagnetisierer | Entfernen von Restmagnetismus nach Schleifen und EDM, damit Späne nicht an Formflächen haften bleiben. | Eigenfertigung |
| Wärmebehandlungsanlagen | Härten und Anlassen von Formkomponenten in-house, um die Stahlbewegung unter eigener Kontrolle zu halten. | Eigenfertigung |
Alle werkzeugbezogenen Bearbeitungs-, Schleif-, EDM-, Schweiß-, Wärmebehandlungs- und Wartungsarbeiten werden in-house durchgeführt. Der einzige extern vergebene Schritt ist das Langsam-Drahterodieren, das gezielt für sehr feine Oberflächen oder tiefe Konusdetails eingesetzt wird.
Warum ist Inhouse-Werkzeugbau für Ihr Projekt wichtig?
Bei gestanzten und tiefgezogenen Teilen entscheidet die Form über Qualität, Kosten und Lieferzeit. Inhouse-Werkzeugbau verändert das Verhalten dieser drei Faktoren.
Schnellere DFM-zu-Werkzeug-Schleife
Werkzeugbauingenieure erhalten Ihre Zeichnung, erkennen Ziehverhältnis- oder Umformbarkeitsprobleme und passen das Formdesign im selben Gebäude an — keine Übergabe an externe Stellen.
Probefläufe auf unseren eigenen Pressen
Formen werden vor der Freigabe auf Balford-Produktionspressen montiert, eingestellt und gefahren, sodass Musterteile die tatsächlichen Serienbedingungen widerspiegeln.
Ein verantwortlicher Partner
Werkzeugpreis, Termine, Muster und PPAP-Dokumentation kommen von einem Lieferanten, mit einem einzigen technischen Ansprechpartner vom RFQ bis zur Produktion.
Werkzeuglebensdauer & Wartung
Wir führen Formunterlagen und Ersatzeinsätze und reparieren Verschleiß während der Programmlaufzeit in-house, statt die Form extern zu versenden.
Automobilgerechte Dokumentation
Inhouse-Prüfung und FAI/PPAP-konforme Dokumentation unterstützen die Teilefreigabe — mehr dazu auf der PPAP-Fähigkeitsseite.
IP bleibt geschützt
Kundeneigene Werkzeugkonstruktionen werden nicht über eine Lieferkette hinweg geteilt; NDAs und geschützte Werkzeugaufzeichnungen sind Standard.
Vom Entwurf bis zum Produktionswerkzeug: der interne Arbeitsablauf
Werkzeugkonstruktion & -bau — Fragen von Käufern beantwortet
Konstruieren Sie Stanzwerkzeuge intern anhand meiner Teilezeichnung?
Ja. Die Werkzeugingenieure von Balford führen eine DFM-Analyse Ihrer 2D/3D-Zeichnung durch, definieren die Streifen- oder Ziehfolge und konstruieren das Werkzeug, bevor Stahl geschnitten wird. Sie erhalten konstruktives Feedback zu Material, Ziehverhältnis, Toleranzen und Kostentreibern, bevor der Werkzeugbau beginnt.
Welche Arten von Werkzeugen bauen Sie?
Balford baut Folgeschnittwerkzeuge, Ein- und Mehrstufen-Tiefziehwerkzeuge, Transfer- und Formwerkzeuge sowie Verbund-, Stanz- und Biegewerkzeuge. Sie unterstützen Magnetventilgehäuse, Sensorgehäuse, Motorteile, Buchsen, Kappen, Dosen und Strukturstanzteile.
Welche Werkzeugmaschinen haben Sie?
Die Werkzeugabteilung verfügt über Innen- und Außenrundschleifmaschinen, drei Drehmaschinen, eine CNC-Drehmaschine, CNC-Fräsmaschinen, Präzisions- und Großflächenschleifmaschinen, Bohrmaschinen, fünf Mitteldraht-EDM-Anlagen, eine Schnelldraht-EDM-Anlage, EDM-Bohren, automatisches Gewindeschneiden, Werkzeugkaltverschweißung, WIG-Schweißen, Druckluftschleifer, einen Entmagnetisierer und Wärmebehandlungsausrüstung.
Welche Werkzeugstähle verwenden Sie normalerweise für Stanzwerkzeuge?
Häufige Optionen sind D2, Cr12MoV und ähnliche Kaltarbeitsstähle für Stanz- und Schneidkomponenten, wobei Verschleißteile und Stempel je nach Stückzahl, Materialstärke und Teileoberfläche ausgewählt werden. Die Konstruktionsprüfung empfiehlt die Stahlsorte pro Station, bevor die Bearbeitung beginnt.
Lagern Sie Werkzeugarbeiten aus?
Nur Langsamdraht-EDM wird ausgelagert, und nur wenn ein Werkzeugdetail eine ultrafeine Oberfläche oder tiefe Konusschnitte erfordert, die über die Fähigkeiten unserer Mittel- und Schnelldrahtmaschinen hinausgehen. Konstruktion, Bearbeitung, Schleifen, Wärmebehandlung, Montage, Erprobung und Wartung erfolgen alle intern.
Was ist eine typische Werkzeugbauzeit?
Für gängige Folgeschnitt- oder Tiefziehwerkzeugprogramme dauert die interne Konstruktion und der Bau in der Regel 15–30 Tage; größere Mehrstationen-Transferwerkzeuge dauern je nach Stationsanzahl und Erprobungsiterationen länger. Werkzeugreparaturen und Einsatzaustausch sind schneller.
Können Sie Werkzeugerprobungen und PPAP-Muster in Ihrem Werk durchführen?
Ja. Werkzeuge werden auf Balford-Produktionspressen erprobt, Erstmuster werden intern geprüft, und PPAP-konforme Dokumentation kann für Automobilprogramme erstellt werden, unterstützt durch das Qualitätssystem und den IMDS-Datenprozess.
Warten Sie kundeneigene Werkzeuge während der Serienproduktion?
Ja. Kundeneigene Werkzeuge werden intern gelagert, gewartet und repariert, mit Aufzeichnungen über Laufzeiten, Verschleiß und Ersatzeinsätze, damit das Werkzeug über die gesamte Programmlaufzeit stabil bleibt.
Erhalten Sie eine DFM-Prüfung vor dem Werkzeugbau
Senden Sie Ihre Zeichnung und Zielstückzahl — die Werkzeug- und Vertriebsingenieure von Balford antworten in der Regel innerhalb von 24 Stunden mit einer Umformbarkeitsprüfung und einem Produktionsangebot.