Корпуса датчиков температуры для систем охлаждения и терморегулирования аккумуляторов
Корпус датчика температуры — это металлическая оболочка, которая удерживает чувствительный элемент и герметизирует его от измеряемой среды — охлаждающей жидкости двигателя в автомобиле с ДВС или хладагента аккумулятора в электромобиле. Balford изготавливает медные корпуса датчиков методом многоступенчатой вытяжки в прогрессивных штампах: резка, вытяжка, повторная вытяжка, расточка и обрезка выполняются одним инструментом, что позволяет формировать стенку без продольного шва.
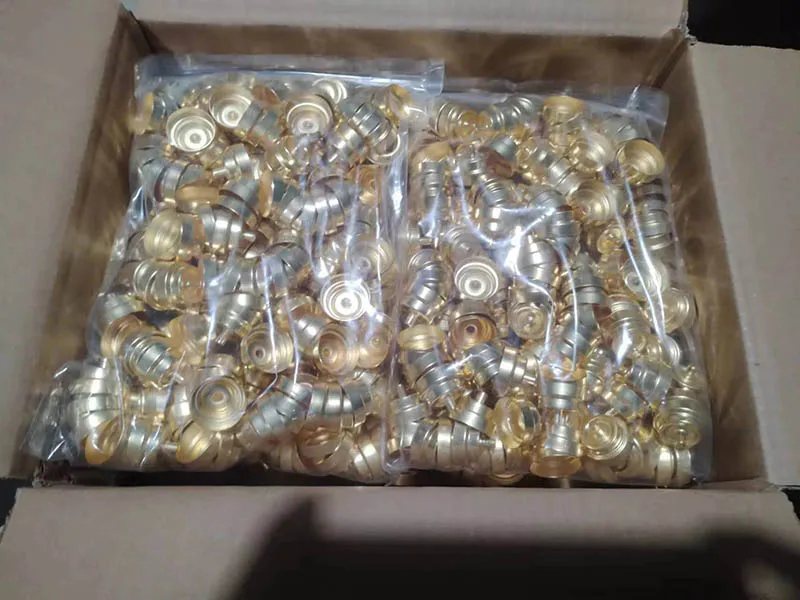
Где применяется один и тот же корпус: два контура охлаждения
Деталь выглядит одинаково в обоих случаях, но материал, толщина стенки и метод герметизации зависят от применения.
| Контур охлаждения ДВС | Контур терморегулирования аккумулятора | |
|---|---|---|
| Что измеряет | Температура охлаждающей жидкости двигателя | Температура хладагента аккумулятора, вход и выход из блока |
| Типичное расположение | Головка блока, корпус термостата, шланг радиатора | Охлаждающая пластина аккумулятора, теплообменник, вход и выход чиллера |
| Использование сигнала | Коррекция топлива и зажигания, управление вентилятором, показания датчика | Контроль температуры элементов, ограничения заряда и разряда |
| Корпусов на автомобиль | Обычно один | Часто два или более |
| Дополнительные требования к детали | Совместимость с охлаждающей жидкостью, термоциклирование | Шире диапазон температур, выше герметичность, быстрее отклик |
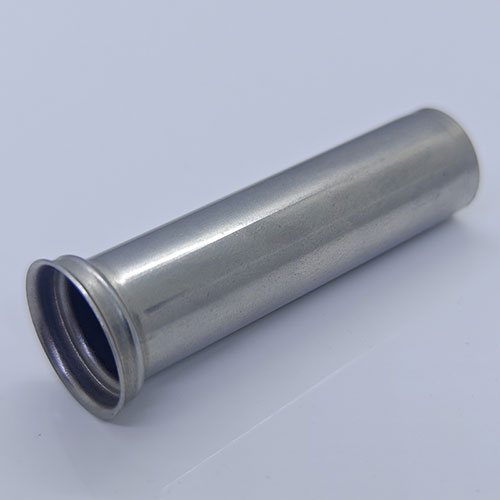
Прогрессивная вытяжка на собственном инструменте
Двенадцать медных корпусов из нашего портфолио были разработаны для европейского заказчика систем управления двигателем: чертеж предоставил клиент, а прогрессивные штампы изготовлены в нашем инструментальном цехе по этому чертежу. Дизайн принадлежит заказчику; инструмент — это инвестиция Balford.
Поскольку мы финансируем штамп, цена детали не включает амортизацию инструмента, и нет стороннего владельца штампа для переговоров перед расчетом стоимости. А так как штамп создается под конкретную деталь заказчика, он производит только эту деталь — мы не изготавливаем деталь клиента для других и не предлагаем его дизайн другим покупателям.
Многоступенчатая вытяжка в одном инструменте критична для меди: материал быстро наклепывается, поэтому степень деформации на каждой стадии должна быть сбалансирована с отжигом между этапами. Выполнение стадий в прогрессивном штампе обеспечивает одинаковую толщину стенки от детали к детали и исключает повреждения при перекладке мягкой меди между отдельными прессами.
- Стадии в одном инструменте: резка → вытяжка → повторная вытяжка → расточка → обрезка, контролируемые шагом и подачей ленты в штампе
- Толщина стенки обычно 0,8–3,0 мм; чертеж должен указывать место измерения, так как толщина меняется по высоте
- Прессы 25–350 т; максимальный диаметр вытяжки Ø250 мм; более 4000 одноступенчатых вытяжных штампов изготовлено с 2000 года
- Штампы спроектированы и изготовлены в нашем инструментальном цехе, финансируются Balford
Что мы реально производили
- Семь семейств датчиков: кислородные, оксида азота (NOx), температуры выхлопных газов, коленчатого вала, скорости вращения колес ABS, температуры охлаждающей жидкости и мотоциклетные датчики
- Всего 115 номеров корпусов и штампованных деталей
- 10 автомобильных платформ в Европе и Северной Америке (7 европейских, 3 североамериканских)
- Подтверждено применение как в контурах охлаждения ДВС, так и в системах терморегулирования аккумуляторов
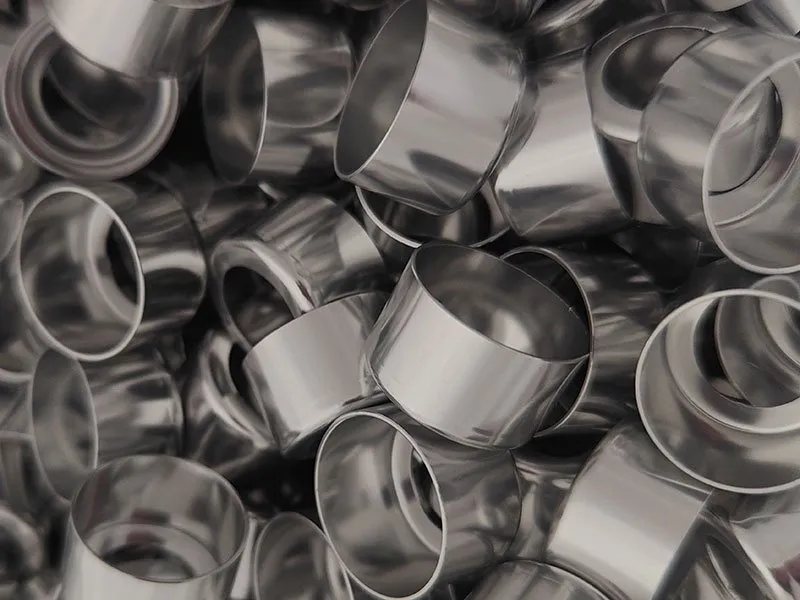
Особенности деталей для систем терморегулирования аккумуляторов
Корпуса для аккумуляторных контуров сталкиваются с требованиями, нехарактерными для деталей ДВС: более широкий рабочий температурный диапазон, совместимость с охлаждающими жидкостями (включая водно-гликолевые смеси), более плотное уплотнение в месте соединения датчика и быстрый отклик. Это требует более тонких стенок, повышенной соосности отверстий и заданной поверхности уплотнения. Перед расчетом стоимости мы анализируем геометрию уплотнения, положение измерения толщины стенки и материал, поскольку корпус, выдерживающий циклы работы ДВС, может не пройти испытания в аккумуляторном контуре.
Материалы
Медь и латунь — основной выбор для корпусов температурных датчиков: высокая теплопроводность обеспечивает быстрый отклик, а оба материала устойчивы к водно-гликолевым смесям в двигателях и аккумуляторных системах. В зависимости от условий эксплуатации мы также производим корпуса аналогичной конструкции из углеродистой стали (10#), чистого железа для магнитных сборок или быстрого отклика, и нержавеющей стали 304 для агрессивных сред. Термообработка, палладиевое пассивирование, гальванизация, фосфатирование и порошковая покраска выполняются проверенными субподрядчиками с отслеживаемыми процессами; чертежи, формовка, механическая обработка, пайка, сборка и контроль производятся на собственном производстве.
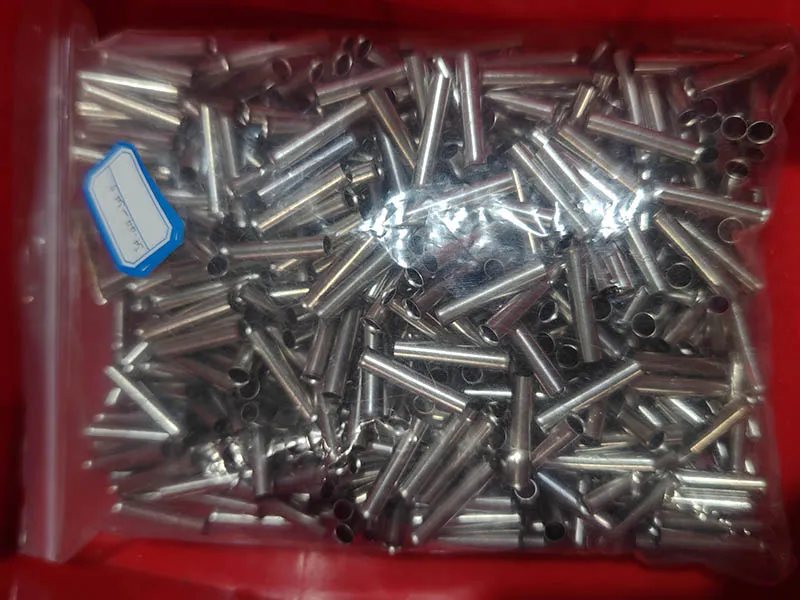
Корпуса температурных датчиков по сериям
| Серия / применение | Функционал | Используемый материал | Толщина стенки |
|---|---|---|---|
| Корпус для контура охлаждения | Охлаждающая жидкость двигателя, водно-гликолевая смесь | Медь C11000, вытяжка в прогрессивной штамповке | 0,8–3,0 мм |
| Корпус для терморегулирования аккумулятора | Охлаждающая жидкость аккумуляторного контура, водно-гликолевая смесь | Медь C11000, вытяжка; более тонкие стенки и повышенная соосность отверстий по сравнению с деталями для ДВС | 0,8–3,0 мм |
| Крепежная оболочка или штампованный корпус | Конструктивное окружение чувствительного элемента | Лента DC04 или нержавеющая сталь, прогрессивная штамповка | по чертежу |
| Резьбовое соединение или патрубок в той же сборке | Посадочное место датчика и резьба | Нержавеющая сталь 304/430F, токарная обработка | по чертежу |
Двенадцать медных корпусов из нашего портфолио были изготовлены для европейского заказчика систем управления двигателем, и эти же конструкции корпусов подтверждены для использования как в контурах охлаждения ДВС, так и в системах терморегулирования аккумуляторов.
По материалу
| Материал | Почему выбран этот материал | Как мы его обрабатываем |
|---|---|---|
| Медь C11000 | Теплопроводность на первом месте: корпус должен быстро передавать тепло к чувствительному элементу | Прогрессивная вытяжка, все этапы в одном инструменте |
| Нержавеющая сталь 304 | Устойчивость к коррозии со стороны охлаждающей жидкости и немагнитные свойства для сборки | Вытяжка или механическая обработка в зависимости от геометрии |
| Нержавеющая сталь 430F | Обрабатываемость, когда деталь точится, а не вытягивается | Токарная обработка на ЧПУ из прутка |
| ПТФЭ (покупной) | Изоляция и герметизация, где деталь не должна проводить ток | Закупается и поставляется в собранном виде |
При обсуждении материала всегда возникают два вопроса: является ли деталь магнитной, и как она ведет себя в эксплуатации — см. что происходит с медью со временем и когда нержавеющая сталь покрывается пятнами или точечной коррозией.
По типу соединения и отделке
| Особенность | Варианты, которые мы предлагаем | Примечание |
|---|---|---|
| Соединение | Резьбовой порт (от M12 до M27), гладкое отверстие для запрессовываемого элемента, фланец с монтажными отверстиями | Резьба и отверстие обрабатываются от одной базы |
| Уплотнительная поверхность | Обработанное посадочное место с фаской, плоская поверхность под прокладку или O-кольцо | Укажите метод уплотнения на чертеже — это определяет требования к поверхности и соосности |
| Медь по чертежу | Необработанная медь, допустимо потускнение | Стандартно для корпусов с нефункциональной внешней поверхностью |
| Гальваническое покрытие или пассивация | Цинк, никель или пассивация | Аутсорсинг; применяется при требованиях к контактному сопротивлению или внешнему виду |
| Порошковая окраска | Цвет по RAL | Собственное производство для деталей, помещающихся в камеру; крупногабаритные изделия обрабатываются у партнеров |
Часто задаваемые вопросы
Какие данные нужны для расчета стоимости корпуса датчика?
Чертеж с указанием позиции замера толщины стенки, материал, допуски отверстий и резьбы, метод уплотнения и годовой объем. Перед расчетом цены предоставляем анализ технологичности конструкции.
Можно ли по одному чертежу изготовить версии для систем сгорания и аккумуляторных контуров?
Обычно да, но аккумуляторная версия требует перепроверки: толщина стенок, уплотнительные поверхности и материал могут измениться при сохранении габаритов.
Как контролируется толщина стенки у вытяжного корпуса?
Толщина стенки в вытяжной детали изменяется по высоте. Чертеж должен указывать точку замера; мы регулируем её зазором штампа и количеством стадий вытяжки.
Каковы ваши производственные мощности?
С 2000 года изготовлено 4000+ штампов для одноактной вытяжки, 500+ станков, 120+ инженеров и рабочих, выпуск около 50 миллионов деталей в год.
См. также: обзор корпусов датчиков, глубокая вытяжка металла, глубоковытяжные корпуса датчиков, чистое железо, нержавеющая сталь.
Отправьте чертеж для анализа технологичности конструкции перед расчетом стоимости → Все каталоги и технические файлы Balford доступны на странице загрузок.