Корпуса датчиков глубокой вытяжки, изготовленные по чертежу
Корпус датчика глубокой вытяжки — это бесшовная металлическая оболочка: стенка вытягивается из плоской заготовки, а не приваривается и не обрабатывается резанием, поэтому нет продольного шва, который может протекать, и нет сварного шва, который может деформировать отверстие. Balford вытягивает и штампует корпуса для кислородных датчиков, датчиков NOx, форсунок, датчиков температуры отработавших газов, ABS и мотоциклетных датчиков, а также монтажные детали в стиле Denso и теплозащитные экраны.
Семейство, к которому относится эта страница — корпуса датчиков — это направление, с 398 опубликованными каталожными конфигурациями по десяти сериям и размерами в миллиметрах. Корпуса, которые измеряют жидкость, а не газ, находятся на странице «Корпус датчика температуры» .

Какие корпуса датчиков изготавливаются глубокой вытяжкой, а какие — нет
Глубокая вытяжка выигрывает там, где деталь — стакан, оболочка или втулка и стенка должна быть непрерывной. Там, где деталь плоская и низкопрофильная, штамповка — более дешёвый путь; в таблице указано, какое семейство каким способом изготавливается, и приведены ссылки на данные.
| Семейство датчиков | Способ формообразования | Почему этот способ | Данные / каталог |
|---|---|---|---|
| Корпуса датчиков кислорода (O₂) | Глубоковытянутый корпус из нержавеющей стали, штампованный экран | Тонкая вытянутая стенка вокруг герметизируемого отверстия подходит для серийного объёма и термоциклирования; экран штампуется отдельно. | Серия кислородных датчиков (105 конфигураций) |
| Корпуса датчиков NOx | Глубокая вытяжка и штамповка из нержавеющей стали, 310S для деталей со стороны выпуска | Марку определяет циклическая высокая температура в сочетании с конденсатом, а не геометрия. | Выбор материала для NOx |
| Корпуса форсунок и датчиков температуры отработавших газов | Глубоковытянутый корпус с механически обработанной уплотнительной поверхностью | Вытянутая стенка воспринимает цикл давления, а обработанная поверхность обеспечивает уплотнение, поэтому обе операции планируются вместе. | Серия для форсунок и EGT (22) |
| Корпуса датчиков ABS / частоты вращения колеса | Глубокая вытяжка и штамповка | Диаметр под запрессовку и соосность отверстия и наружной стенки определяют посадку датчика, поэтому они отнесены к критическим характеристикам. | Корпус датчика частоты вращения колеса ABS |
| Корпуса датчиков для мотоциклов | Глубокая вытяжка малого диаметра | Малые наружные диаметры на коротких деталях с плотной компоновкой; используются меньшие прессы и та же библиотека вытяжных штампов. | Серия для мотоциклов (21) |
| Корпуса под установку и теплозащитные экраны в стиле Denso | Штамповка и вытяжка из нержавеющей стали, 430 для фланцев и экранов | Совместимые посадочные детали: геометрия подгоняется под чертёж или образец; мы не заявляем, что производим детали для оригинального оборудования. | Серия в стиле Denso (83 позиции в двух сериях) |
| Корпуса датчиков давления | Формовка и вытяжка, затем механическая обработка (алюминий 6061 / 5052) | Лёгкие корпуса, в которых уплотнительная поверхность обрабатывается после формообразования для обеспечения уплотнения. | Корпус датчика давления из алюминия |
Технологический маршрут глубокой вытяжки для детали
Шесть этапов — от анализа чертежа до отгрузки детали. Какие из них необходимы и будут ли они выполняться в прогрессивном штампе или на однооперационной оснастке, определяется коэффициентом вытяжки и годовым объёмом, а не списком оборудования.
| Этап | Что происходит |
|---|---|
| Подготовка заготовки | Рулон или лист вырубается в размер развёртки для последовательности вытяжки; направление проката фиксируется, поскольку от него зависит утонение стенки. |
| Вытяжка и повторная вытяжка | Заготовка затягивается в матрицу и уменьшается на последовательных переходах. Balford использует прессы усилием до 350 т и выполняет вытяжку диаметров до Ø250 мм, поэтому число переходов определяется коэффициентом вытяжки, а не возможностями пресса. |
| Межоперационный отжиг | Марки, склонные к наклёпу, отжигаются между вытяжками, чтобы следующее обжатие не привело к растрескиванию стенки. Для крупносерийных деталей это закладывается в технологический процесс, а не применяется как корректирующая мера. |
| Обрезка, пробивка и вырубка отверстия | Фланец обрезается, отверстия пробиваются, а внутреннее отверстие вырубается по чертежу — в том же штампе, если это оправдано объёмом. |
| Механическая обработка уплотнительных и посадочных поверхностей | Уплотнительная поверхность, посадочный диаметр, резьба или фаска точатся или фрезеруются после вытяжки, потому что именно эти параметры определяют герметичность и посадку корпуса. |
| Финишная обработка поверхности и контроль | Пассивация или нанесение гальванического покрытия выполняются по чертежу, затем первая деталь измеряется и документируется. Для автомобильных программ доступны отчёты FAI и документация, соответствующая PPAP. |
Оснастка для каждого из этих этапов проектируется и изготавливается собственными силами: проектирование & изготовление оснастки собственными силами. Только низкоскоростная электроэрозионная обработка проволокой отдаётся на субподряд.
Что определяет маршрут вытяжки
Два корпуса могут выглядеть почти одинаково, но иметь совершенно разную стоимость, потому что маршрут вытяжки определяется шестью факторами. Это вопросы, которые мы прорабатываем до изготовления оснастки, и те же вопросы, на которые DFM-анализ отвечает в письменном виде.
| Фактор | На что влияет |
|---|---|
| Коэффициент вытяжки | Сколько переходов требуется детали, а значит, какова стоимость оснастки и самой детали. |
| Толщина стенки и утонение | Будет ли стенка просто вытянута или намеренно утонена (ironing) до заданной толщины. |
| Соосность и круглость | Должны ли отверстие, наружная стенка и уплотнительная поверхность быть соосными в пределах заданного допуска. |
| Уплотнительная поверхность и посадочный диаметр под прессовую посадку. | Whether those features are formed in the tool or machined afterwards. |
| Material grade | 304, 310S, 316L or 430 stainless, aluminium or carbon steel - the grade sets the anneal schedule and the corrosion behaviour. |
| Annual volume | Whether the part runs in a progressive die or on single-operation tooling. |
Там, где в чертеже характеристика не указана, мы работаем по ISO 2768-m и отмечаем, что следует ужесточить. Справка по допускам опубликована на sensor housing tolerance guide and the wall thickness guide.
Materials We Draw for Sensor Housings
| Material | Typical use | Catalogue thickness |
|---|---|---|
| Stainless 304 | Стандартные защитные экраны и корпуса кислородных датчиков | т 0,4–0,6 мм |
| Нержавеющая сталь 310 / 316 | Высокотемпературные детали для NOx, EGT и выхлопных систем | t 0.4–1.0 mm |
| Stainless 430 | Denso-style heat shields and flange parts | t 0.5–1.0 mm |
| Aluminium | Pressure sensors and lightweight housings | per drawing |
| Carbon steel | ABS and structural housings | per drawing |
Grade selection per sensor family is set out on stainless steel for sensor housings, aluminium stamping and deep drawing, and carbon steel.
Catalogue: 398 Configurations Across 10 Series
Каждая серия ниже — это опубликованный набор наших собственных чертежей с размерами в миллиметрах, и каждую позицию можно рассчитать напрямую по каталожному коду. Тот же набор данных можно цитировать из sensor housing catalogue data.
| Series | Published configurations |
|---|---|
| Oxygen Sensor Housings (B) | 46 configurations |
| Oxygen Sensor Housings (D) | 20 configurations |
| Oxygen Sensor Housings (N) | 39 configurations |
| NOx Sensor Housings | 21 configurations |
| Injector & Exhaust Temp Housings | 22 конфигурации |
| Корпуса с посадкой типа Denso | 41 configurations |
| Denso-Style Heat Shields | 42 configurations |
| ABS / Wheel-Speed Housings | 121 configurations |
| Motorcycle Sensor Housings | 21 configurations |
| Other Stamped Components | 25 configurations |
Capacity and Evidence
Корпуса датчиков изготовляются на тех же прессах и по той же системе качества, что и остальная продукция завода, поэтому значимые цифры уже опубликованы:
- Press capacity up to 350 t and maximum deep draw diameter Ø250 mm - see the machinery and equipment list.
- Tooling designed, machined, wire-cut, welded and tried out in-house - see tooling design & build.
- 12,000 m² factory, 500+ machines, ISO 9001:2015 management system - see Качество.
- FAI reports and PPAP-aligned documentation including IMDS support - see PPAP and Соответствие автомобильных материалов.
The primary process pages are deep drawn metal stamping, precision metal stamping и обработка на станках с ЧПУ.
Избранные примеры проектов по корпусам датчиков
Корпус датчика скорости колеса ABSНержавеющая сталь, глубокая вытяжка, контроль запрессовки. Корпус автомобильного датчика давленияАлюминиевый корпус: формовка, затем механическая обработка.
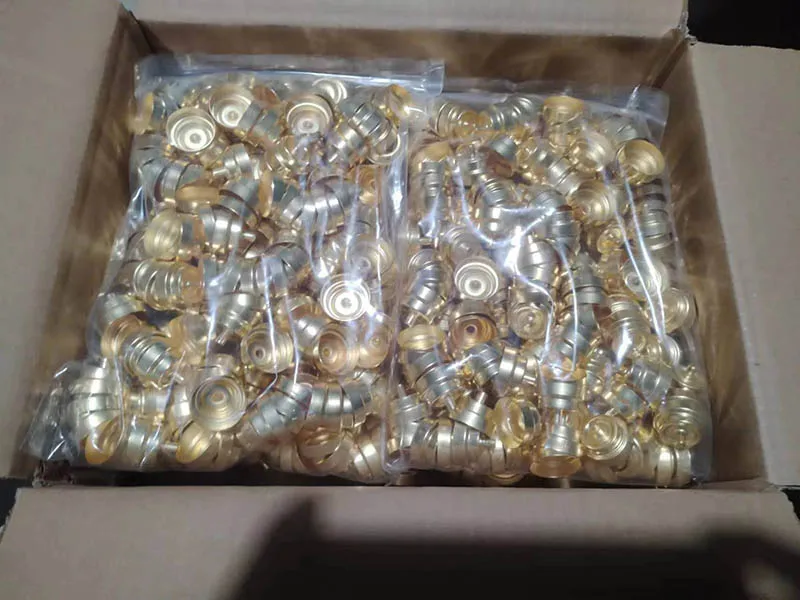 Корпус датчика температуры охлаждающей жидкостиШтампованный корпус на заказ для измерения температуры двигателя.
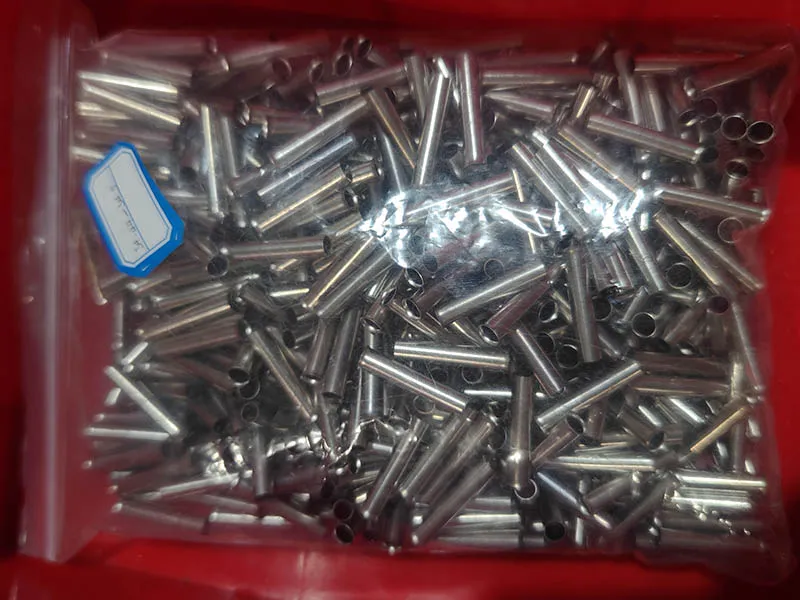 Трубка датчика температуры отработавших газовСоединительная трубка из нержавеющей стали для жгутов датчиков EGT.
Часто задаваемые вопросы по глубокой вытяжке корпусов датчиков
Что такое корпус датчика, изготовленный глубокой вытяжкой?
Это бесшовная металлическая оболочка, формируемая вытяжкой плоской заготовки в матрице, поэтому стенка не имеет продольного сварного шва и механически обработанного стыка. Чувствительный элемент находится внутри оболочки, а вытянутые элементы — внутренний диаметр, посадочный диаметр под запрессовку, уплотнительная поверхность — обеспечивают его позиционирование и герметизацию.
Which sensor housings can be deep drawn?
Oxygen, NOx, exhaust gas temperature and injector housings are normally deep drawn or drawn and stamped; ABS and wheel-speed housings are drawn and stamped; motorcycle and small position sensors use small-diameter drawing; pressure sensor bodies are formed, drawn and then machined. Flat, low-profile parts are better served by precision stamping, and the family table above says which route each one takes.
Какую толщину стенки и допуски вы выдерживаете?
Стенки корпусов датчиков обычно составляют 0,3–1,0 мм и определяются маркой материала и последовательностью вытяжки. Допуски — по чертежу; где чертёж молчит, мы работаем по ISO 2768-m и отмечаем характеристики, требующие более жёсткого контроля, на этапе DFM-анализа. Толщина стенки и соосность — две характеристики, которые обычно решают, соберётся ли корпус, и обе измеряются до отгрузки.
Which stainless grade suits which sensor?
304 — для обычных кислородных экранов и корпусов; 316L — там, где коррозионная стойкость важнее жаропрочности; 310S — для деталей со стороны выхлопа, работающих при длительно высокой температуре; 430 — там, где корпус входит в магнитную цепь, поскольку аустенитные марки практически немагнитны. Обоснование по каждому семейству — на NOx material selection and 304 vs 310S.
Can you produce small quantities or prototypes?
Да. Опытные детали сначала формуются на оснастке для однооперационной вытяжки — именно так проверяется последовательность вытяжки, прежде чем она будет заложена в ленту. См. low volume stamping and prototyping.
Are these original-equipment parts?
No. Where a housing is described as Denso-style it means a compatible fitment made to the drawing or sample; Balford does not claim to manufacture parts for any vehicle manufacturer. The published catalogue is our own series with our own dimensions.
Send Your Drawing for a DFM Review
Upload PDF, STEP, IGES or DXF at rfq.balford.net - or quote a catalogue code. Engineering feedback is usually returned within one business day. All Balford catalogues and data files are collected on the Ресурсы.
Next steps for this part family
- Sensor housing family — десять серий, материалы и опубликованный список заказчиков в одном месте.
- Temperature sensor housings — coolant circuits and EV battery thermal management loops.
- ABS wheel-speed sensor housing data — published configurations, grades and dimensions.
- Motorcycle sensor housing data — small-diameter exhaust-side drawing.
- Low volume stamping and prototyping — how a draw sequence is proved before production tooling.