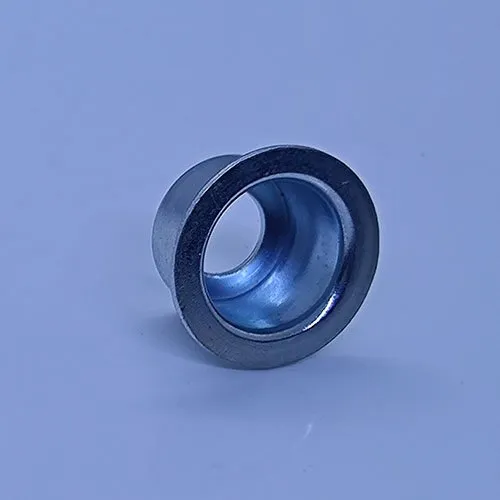
Седло клапанной пружины — сталь AISI 1045
What is this part? Седло клапанной пружины — это седло пружины, изготавливаемое Balford из стали AISI 1045. Технология производства: глубокая вытяжка → термообработка → обработка поверхности. Покрытие: цинковое покрытие, наносится после отжига (печь с сетчатым подом, между ходами). Ключевые требования: глубокая вытяжка среднеуглеродистой AISI 1045 с межходовым отжигом, чтобы материал оставался технологичным и выдерживались время цикла и стоимость.
Глубокая вытяжка металла
| Product Name | Седло клапанной пружины |
|---|---|
| Category | Седло пружины |
| Process Flow | Глубокая вытяжка→Термообработка→Обработка поверхности |
| Material | Сталь AISI 1045 |
| Surface Treatment | Цинковое покрытие |
| Heat Treatment | Отжиг (печь с сетчатым подом, между ходами) |
| Ключевые требования | Глубокая вытяжка среднеуглеродистой AISI 1045 с межходовым отжигом, чтобы материал оставался технологичным и выдерживались время цикла и стоимость |
Case Review
Saintbon Hydraulic и Hengli Hydraulic обратились к нам с задачей по седлу клапанной пружины из стали AISI 1045, указав для детали процесс глубокой вытяжки. Мы уже делали седла пружин для двух заказчиков. Они попросили именно глубокую вытяжку для этой детали, хотя AISI 1045 — среднеуглеродистая сталь, которая обычно не очень подходит для такой формовки. Наше преимущество — печь отжига с сетчатым подом в цеху. Когда глубокая вытяжка становится предельной для такой твёрдой марки, мы отжигаем между ходами, чтобы материал оставался технологичным. Это позволяет упростить последовательность оснастки, выдержать лучшее время цикла и снизить себестоимость детали. Их прежний маршрут — резка круглого прутка и обработка всего седла из цельного материала — был медленным и расточительным по материалу. Переход на штамповку глубокой вытяжкой значительно сократил расход исходного материала и время обработки. Деталь также получается с лучшей прочностью и пластичностью, а мы можем выдерживать более жёсткие производственные графики.