Почему выбирают нержавеющую сталь
Нержавеющая сталь обеспечивает коррозионную стойкость, прочность и долговечность при работе во влажной, химической, высокотемпературной, низкотемпературной среде и под высоким давлением. Эти свойства делают её основным выбором для несущих, износостойких и точных корпусных применений.
Но эти же свойства делают нержавеющую сталь заметно сложнее для глубокой вытяжки, чем большинство обычных листовых материалов.
Наклёп и сложность формовки
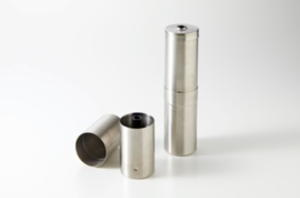
Нержавеющая сталь быстро наклёпывается при холодной формовке. Локальная перегрузка по деформации нарушает последующую пробивку, механообработку и размерный контроль, а повышенные усилия формовки сильнее нагружают прочность штампа, совмещение и износостойкость.
Коэффициенты вытяжки, радиусы скруглений, усилие прижима, смазку и последовательность позиций необходимо настроить так, чтобы контролировать растрескивание и складки, сохраняя равномерную толщину стенки.
Точные элементы помимо вытяжки
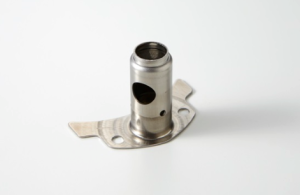
Надёжный процесс для нержавеющей стали часто включает сопрягаемые поверхности, пробитые отверстия и контролируемые кромки помимо базовой вытянутой формы. Вентиляция внутри штампа важна там, где запертый воздух может деформировать деталь. Отделку кромок и финальную калибровку нужно планировать заранее, а не добавлять потом.
Balford разработал последовательности вытяжки нержавеющей стали, которые для подходящих материалов и геометрий позволяют обойтись без промежуточного отжига, сокращая число переустановок при сохранении точности.
Разработка штампов на собственном производстве
Проектирование и изготовление оснастки с самого начала согласуются с материалом и геометрией. Наши инженеры рассчитывают число и порядок стадий формования и оценивают, может ли переход от сварной или обработанной на станке конструкции снизить стоимость.
Команда разработки проверяет каждую стадию отладкой оснастки и измерениями, прежде чем утвердить процесс для производства.
Применения и смена процесса
Применения и смена процесса
Глубоко вытянутые детали из нержавеющей стали встречаются в ёмкостях, корпусах, фитингах и промышленных узлах, где коррозионная стойкость и срок службы не обсуждаются. На раннем этапе мы рекомендуем проверить марку материала, требования к толщине стенки, годовой объём и функциональные поверхности — именно это определяет наиболее экономичный подход к формовке.
Обсудим вашу деталь
Нужен стабильный процесс для сложной в формовке металлической детали?
Отправьте в Balford чертёж, спецификацию материала, годовой объём и требования к качеству. Наша инженерная команда разберёт последовательность формования и предложит практичный производственный путь.
Запросить производственный анализ