Локальное увеличение толщины стенки позволяет усилить цельноштампованную деталь и исключить шайбы, сварку и лишний материал.
Что такое локальное утолщение?
Локальное утолщение — это интегрированный метод формовки, который перемещает материал в заданную зону, позволяя одной детали иметь как тонкие, так и толстые участки. Усиленная зона повышает прочность и долговечность, не требуя более толстого материала по всей заготовке.
Этот приём также даёт конструкторам больше свободы для создания функциональных переходов и криволинейных геометрий, которые трудно получить одной обычной штамповкой.
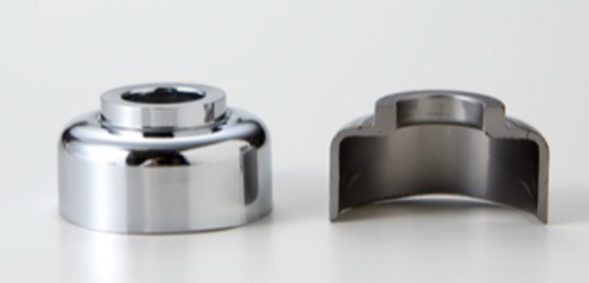
Пример с высокопрочным материалом
Balford разработал многоступенчатый процесс, который локально увеличивал высокопрочный материал примерно вдвое относительно исходной толщины листа, контролируя потерю устойчивости, складки и растрескивание. В формованной зоне наклёп повысил прочность примерно в 1,5 раза относительно исходного материала.
Исходный узел состоял из штампованной чашки, отдельной шайбы и сварки. Формирование утолщения прямо в чашке превратило конструкцию в одну штампованную деталь.
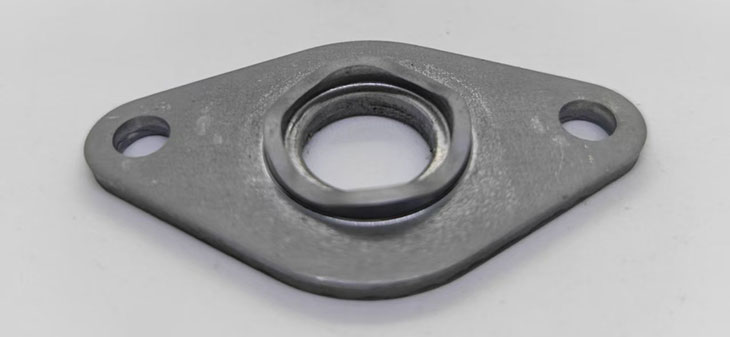
Три способа снизить стоимость с помощью процесса
- Меньше материала: утолщается только зона, которой нужна дополнительная прочность, поэтому вся деталь не требует более толстого листа.
- Меньше операций: шайбы, сварку, клёпку или вторичную прокатку можно исключить.
- Меньше масса: точечное усиление балансирует прочность и массу, снижая расход материала и нагрузку на транспортировку.
Управление формованием
Высокопрочный лист не растягивается как мягкая сталь — он менее пластичен и создаёт значительно большую нагрузку на оснастку. Перемещение материала приходится разбивать на несколько расчётных стадий, иначе появятся разрывы или нежелательные складки. Это просто физика.
Мы используем моделирование оснастки, разработку штампа и контролируемые отладки, чтобы зафиксировать воспроизводимое окно производства до запуска серии. Так процесс стабилен с первой детали, снятой с пресса.
Практичный способ объединить детали
Локальное утолщение окупается, когда в текущей конструкции по всей детали идёт лишняя толщина или несколько деталей соединяются только для усиления одной зоны. Пришлите в Balford узел, и мы тщательно проверим, сможет ли цельная точная штамповка обеспечить ту же функциональную характеристику — часто может, и тогда сварка и крепёж исключаются полностью.
Обсудим вашу деталь
Нужен стабильный производственный процесс для сложной металлической детали?
Отправьте в Balford чертёж, спецификацию материала, годовой объём и требования к качеству. Наша инженерная команда разберёт последовательность формования и предложит практичный производственный маршрут именно для вашей детали, а не типовой расчёт.
Запросить производственный анализ