Ein Stanzen- oder Tiefziehen-Teil lässt sich entweder montieren oder nicht – und der Unterschied liegt meist bei zwei oder drei Maßen. Das Prüflabor von Balford wurde eingerichtet, um genau diese Maße zu identifizieren, bevor die Teile versandt werden — und um die messbaren Nachweise zu liefern, auf denen eine PPAP-Einreichung, ein Erstmusterprüfbericht oder die Untersuchung einer Kundenreklamation basiert.
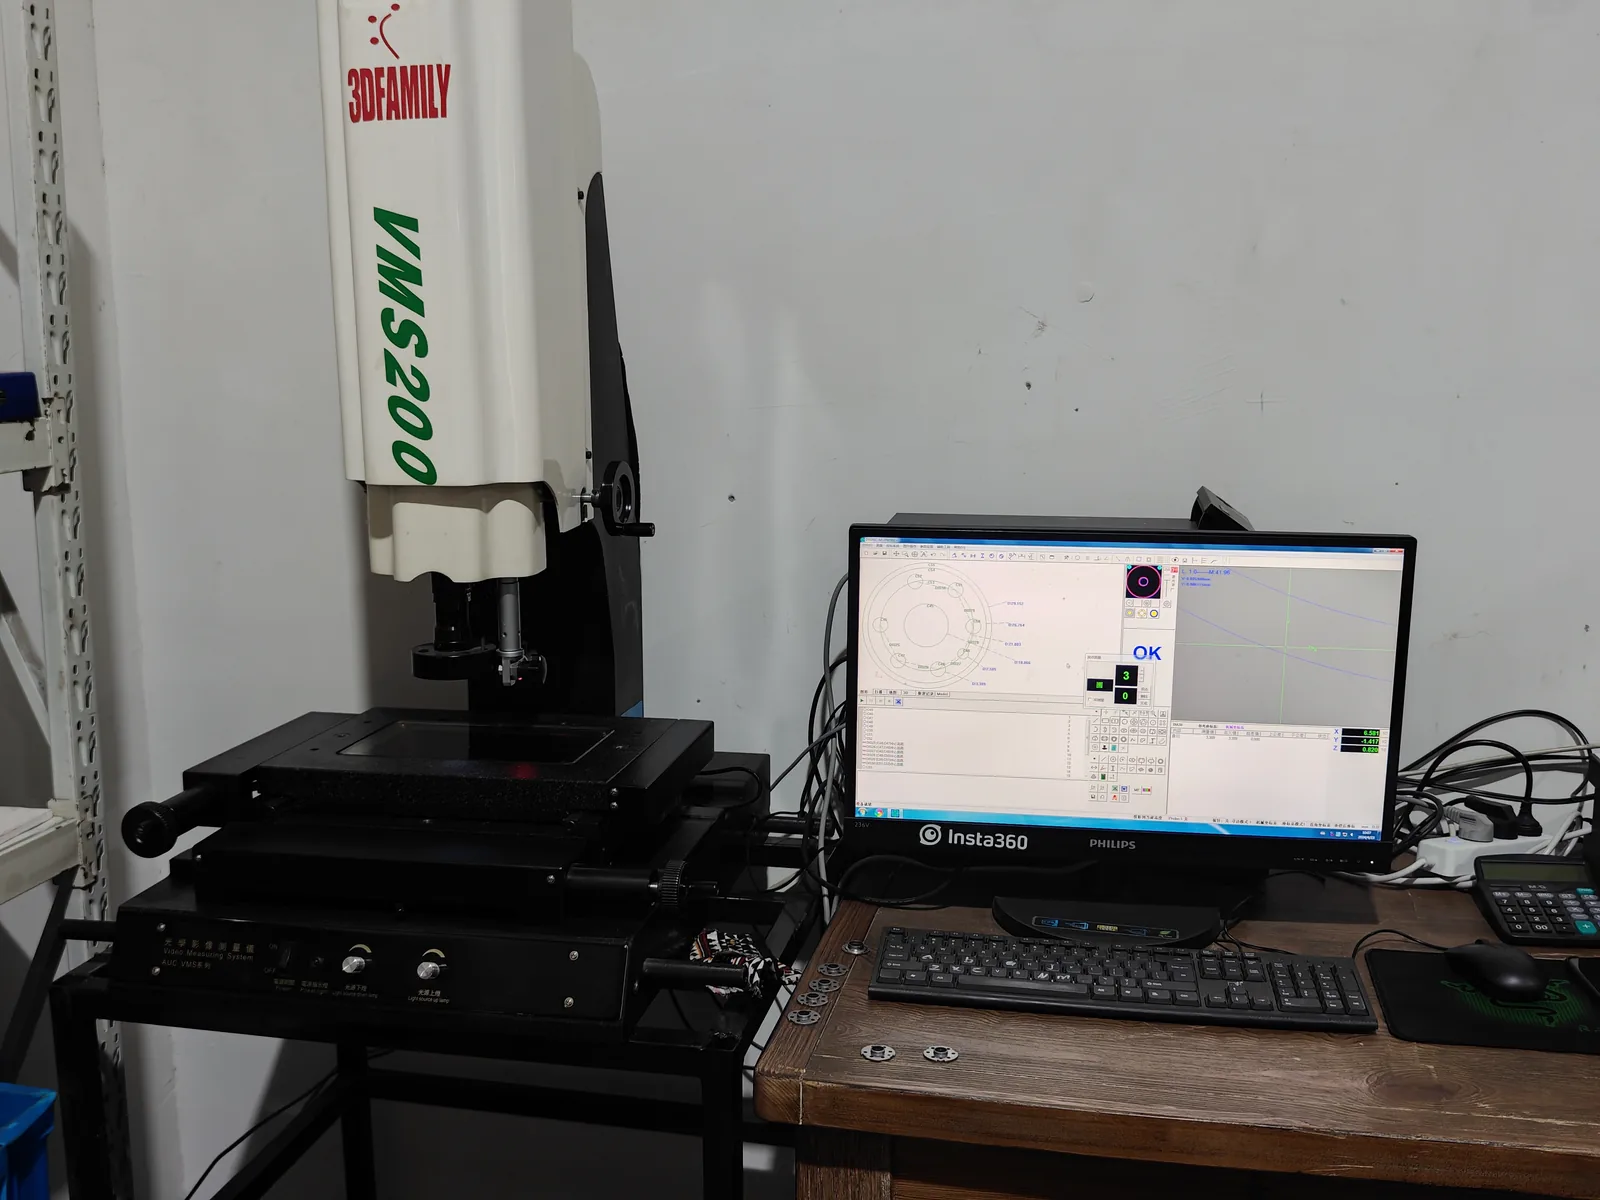
Was das Labor messen kann
- Maßhaltigkeit— Außen- und Innendurchmesser, Wandstärke, Höhen, Tiefen, Stufenpositionen, Flanschgeometrie.
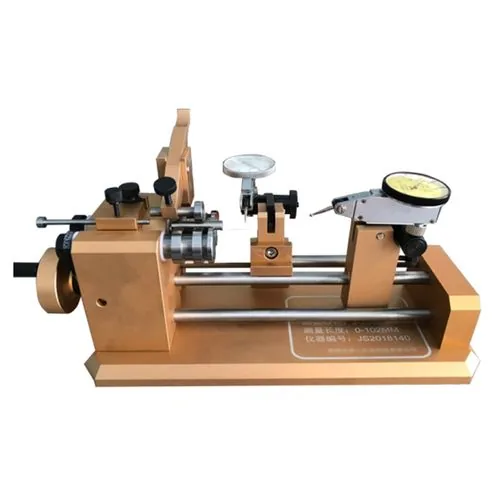
- Geometrisch— Koaxialität und Rundlauf bei zylindrischen Gehäusen sowie Profilprüfungen an gezogenen und gestanzten Kanten.
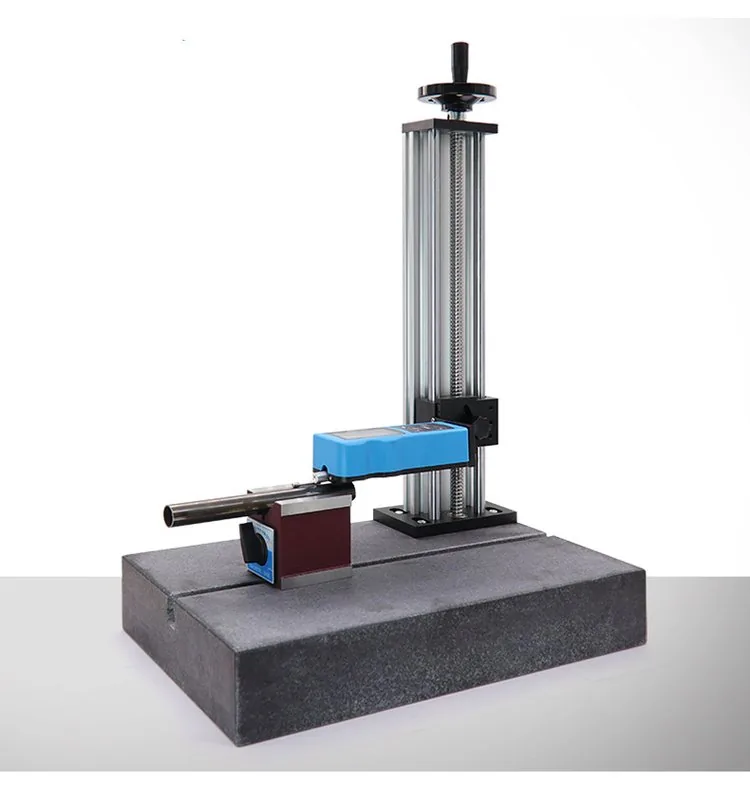
- Oberflächenbeschaffenheit— Ra auf umgeformten und spanend bearbeiteten Oberflächen.
- Härte— Eingangsmaterial und Umformteile, gemessen auf einem Rockwell-Härteprüfgerät.
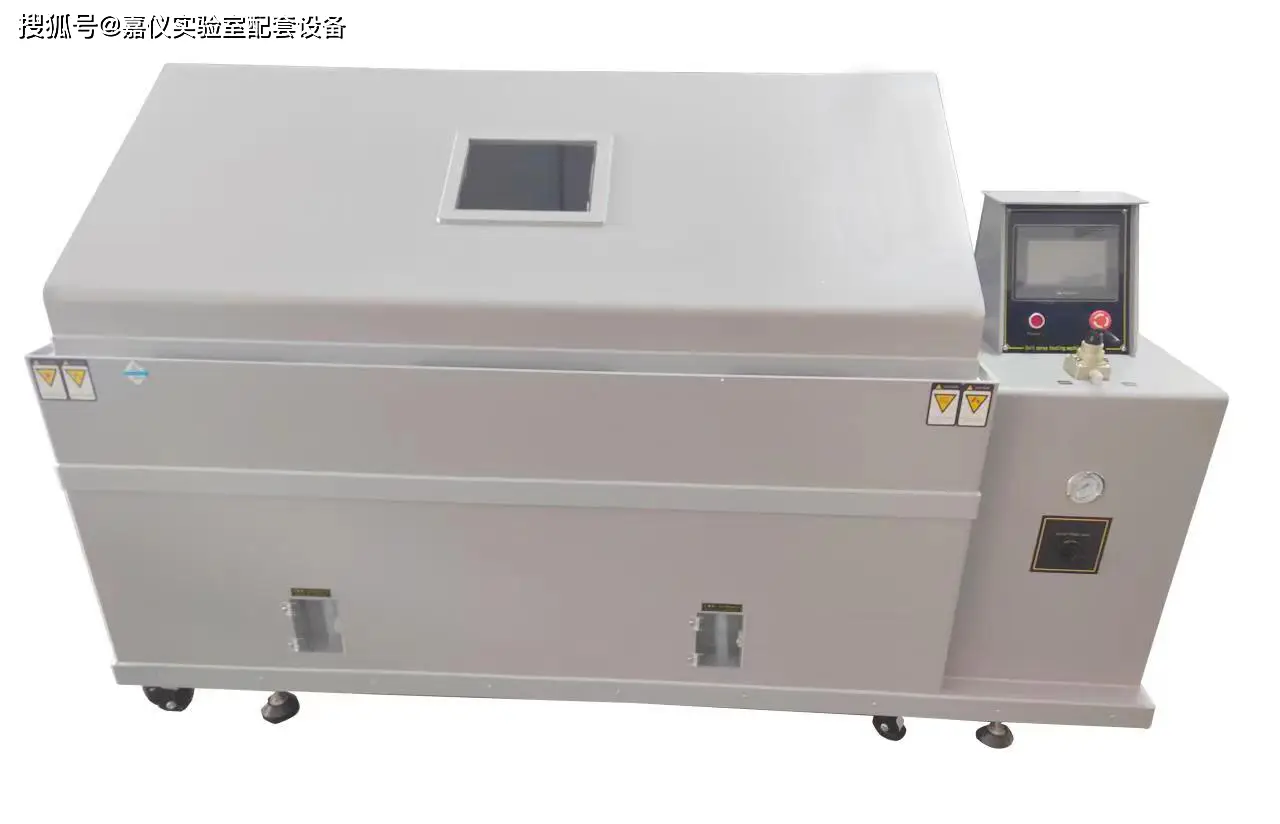
- Korrosion— Salzsprühnebeltests an galvanisierten und passivierten Teilen.
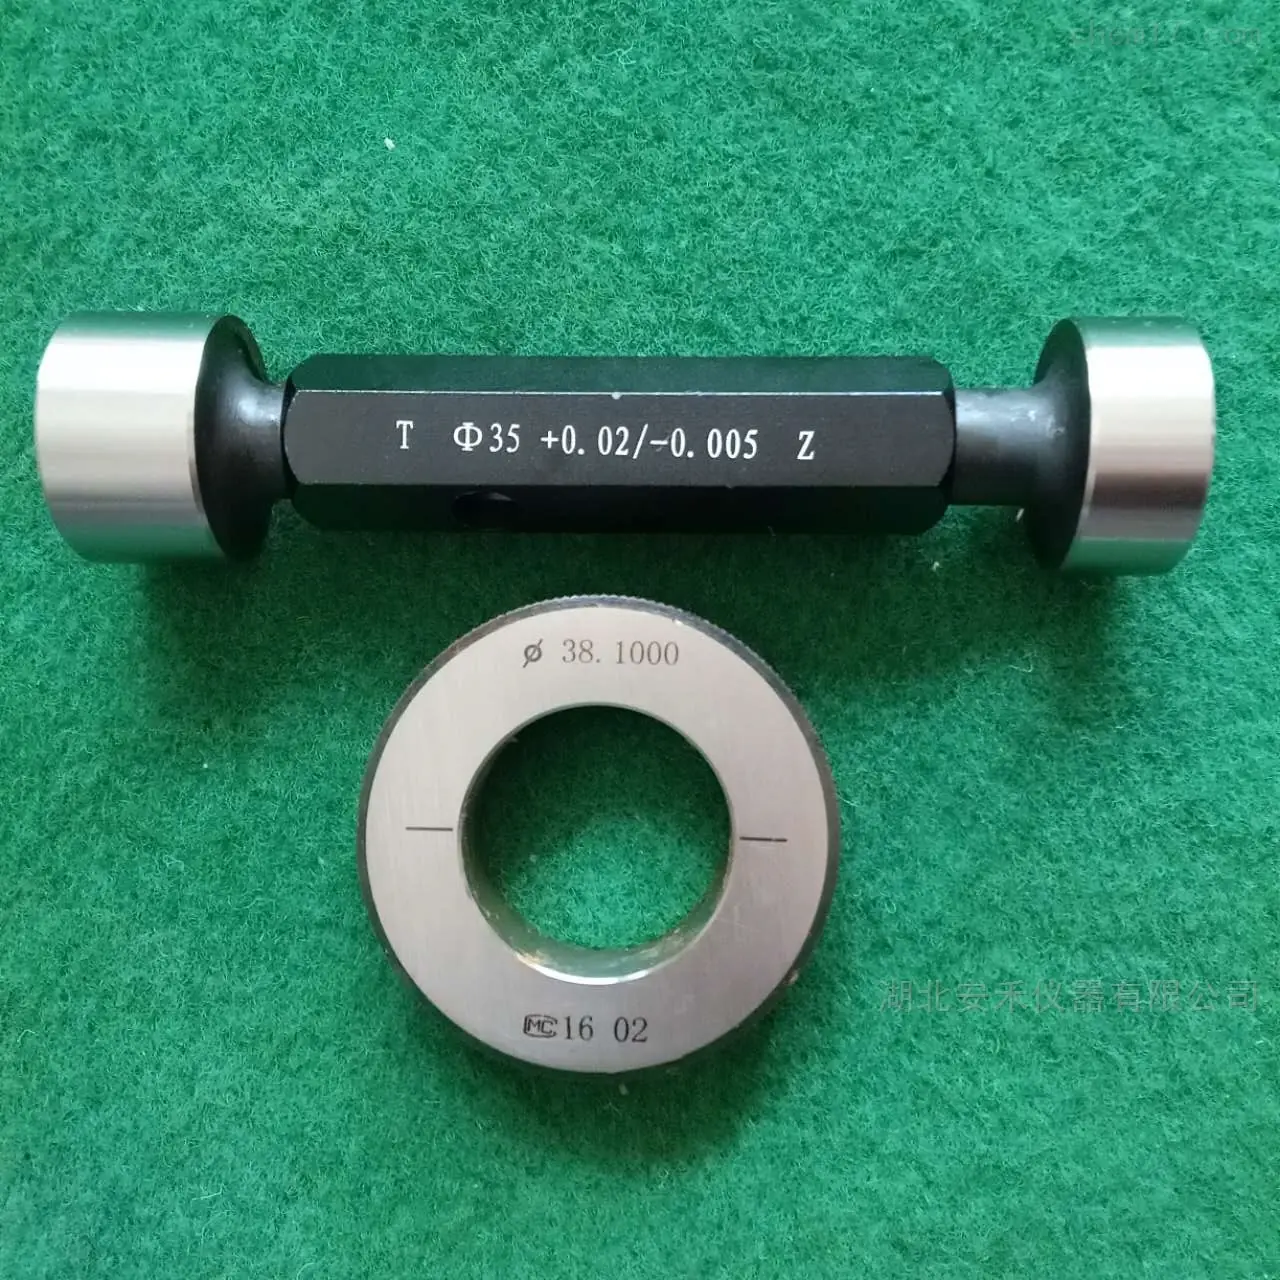
- Attributprüfung— Gut-Schlecht-Prüfung (Go/No-Go) an der Presse für Bohrungen, Schlitze und Positionen.
Ausrüstung im Prüflabor
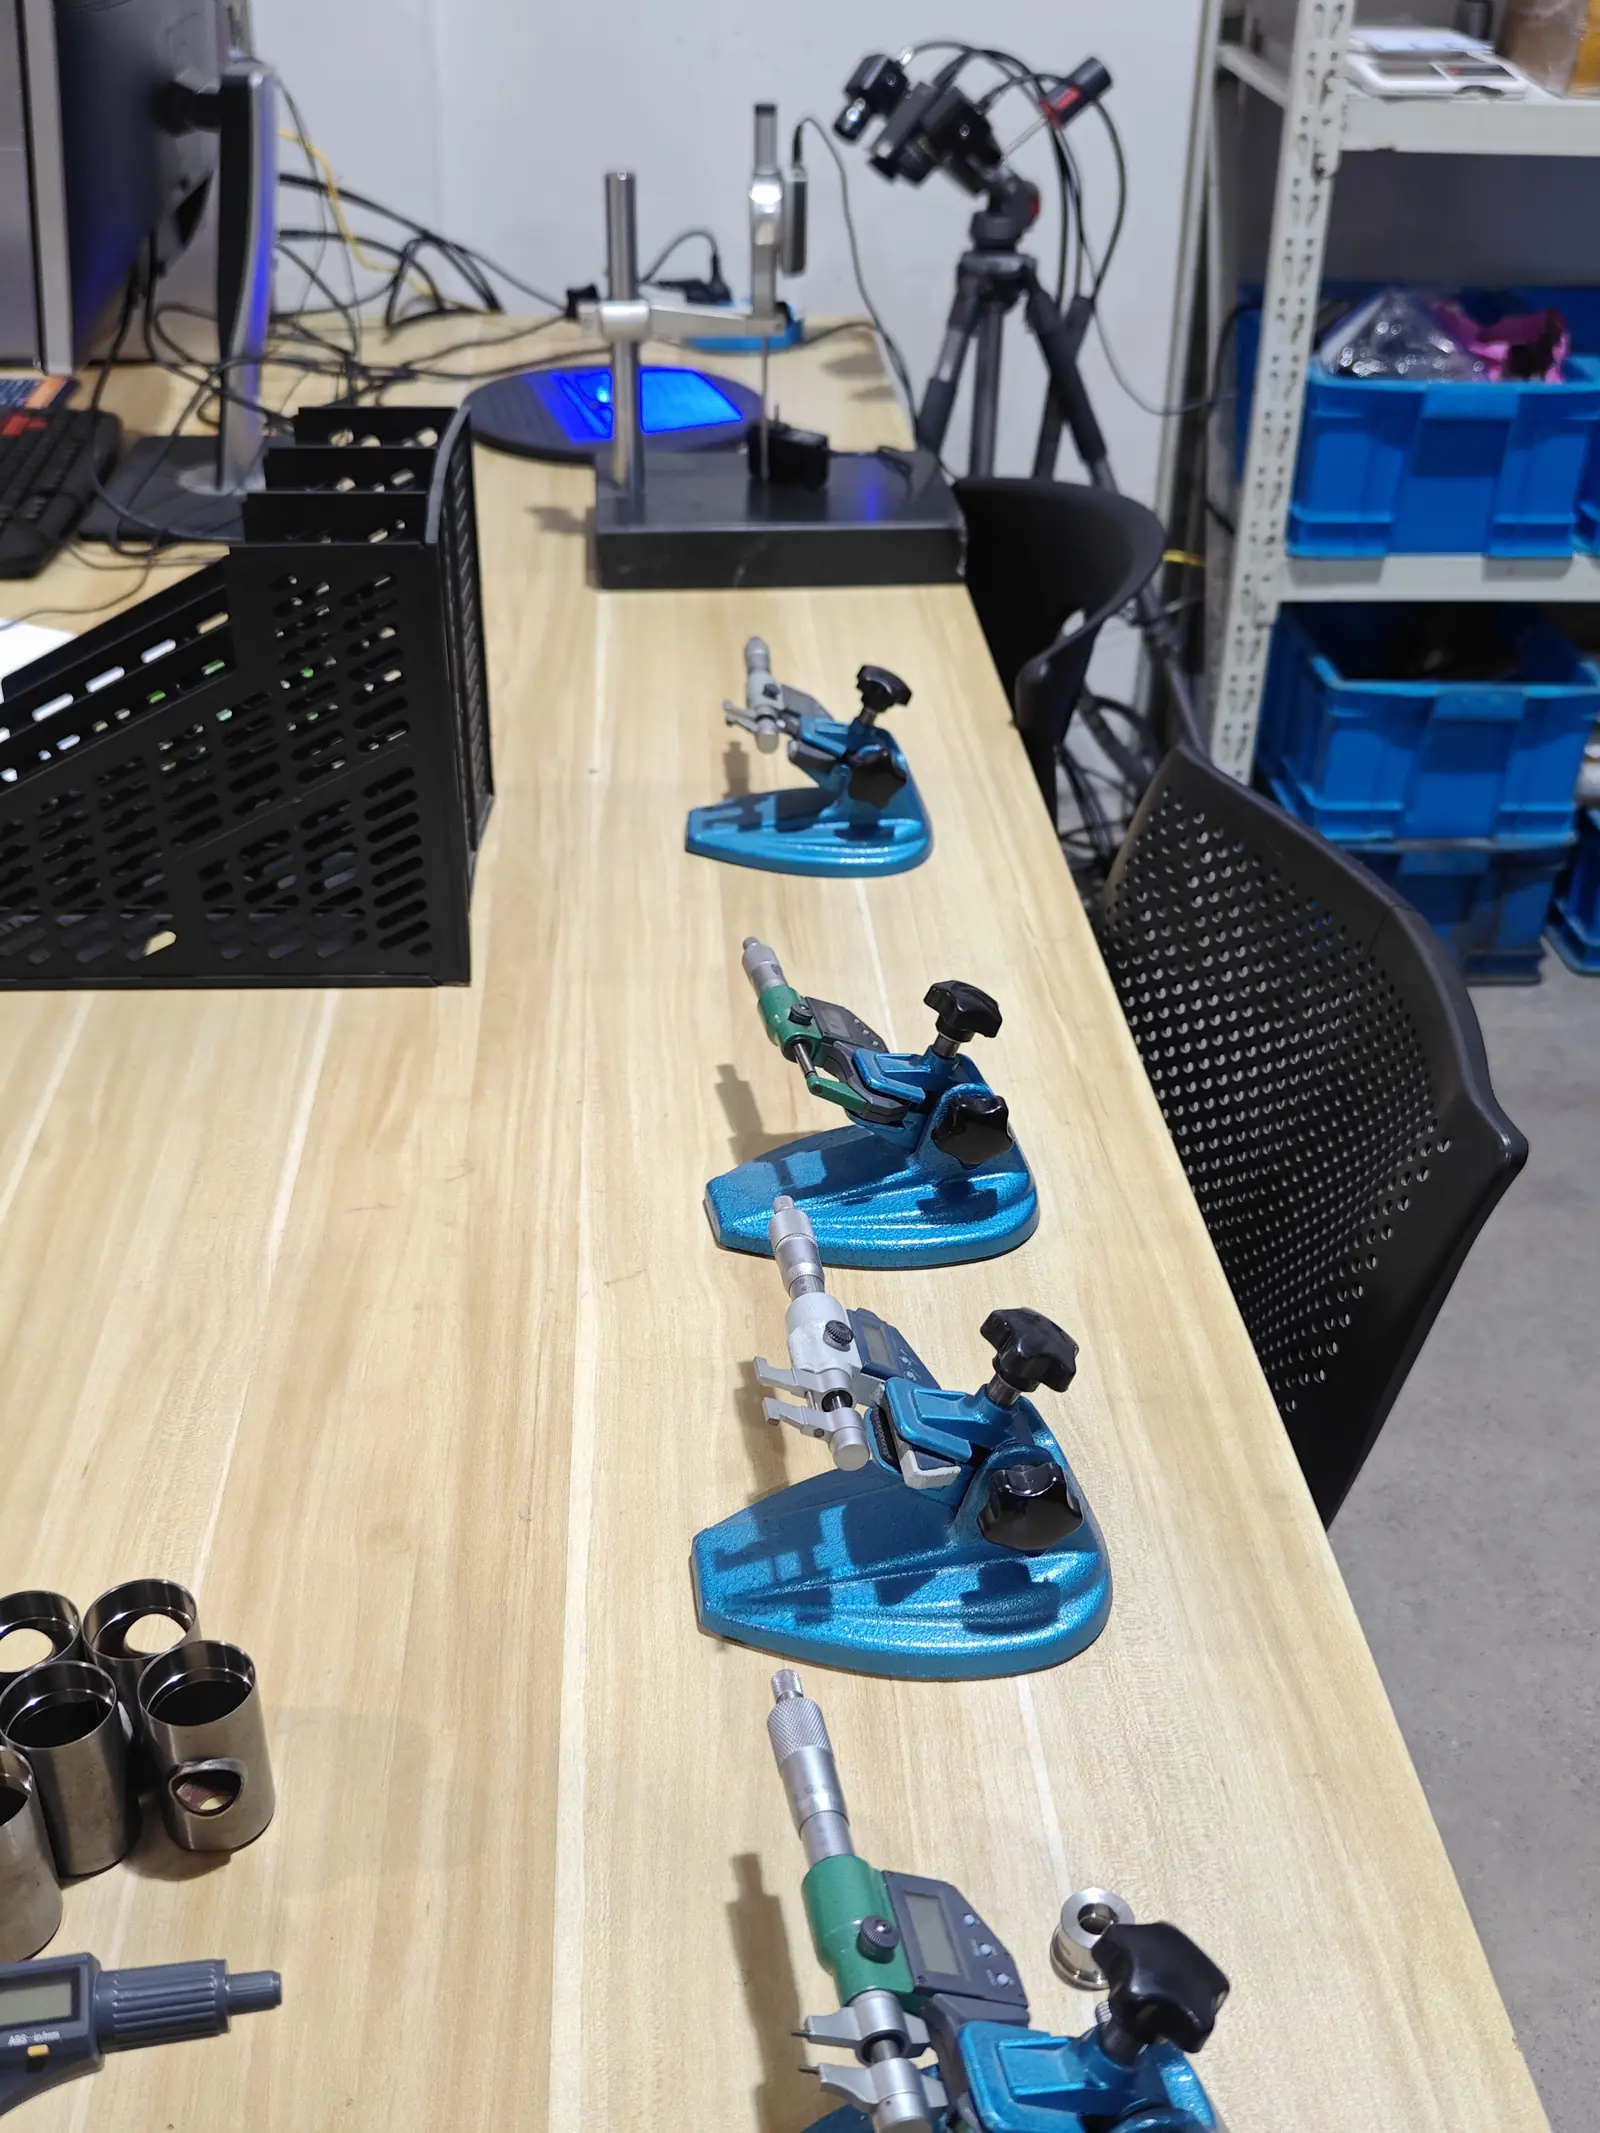
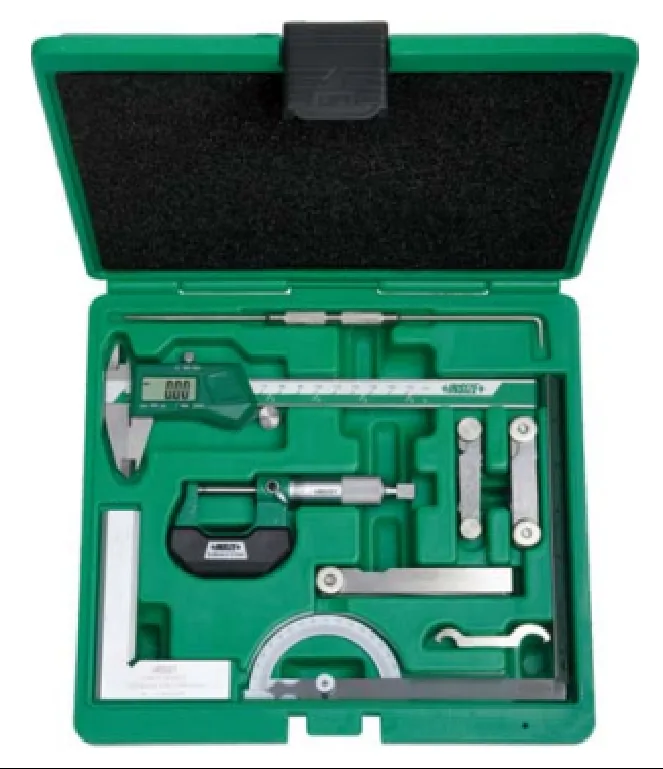
Auch im Labor
- 3D-Scanner ×1 — für Freiformgeometrien und den Erstmustervergleich gegen das Modell.
- Rockwell-Härteprüfgerät ×1 — Härteprüfungen bei Wareneingang und an Umformteilen.
- Digitale Höhenmessschieber (Auflösung 0,001 mm) — Höhen und Stufenpositionen an flachen und umgeformten Teilen.
- Innenmessschieber und ein kompletter Gut-/Schlecht-Lehrdorn-Satz für die attributive Prüfung in der Fertigung.
- Blitzmessgerät ×1 — schnelle Serienmessung von Merkmalen in hoher Stückzahl.
So läuft die Erstmusterprüfung ab
- Die Zeichnung wird zur Merkmalsliste.Jedes Maß mit einer Toleranz wird zu einem nummerierten Merkmal, wobei die kritischen gekennzeichnet werden.
- Material und Härte werden zuerst bestätigt— das Messen eines umgeformten Merkmals am falschen Werkstoff ist verschwendete Mühe.
- Das Teil wird mit der Liste abgeglichen, wobei für jedes Merkmal das geeignete Messmittel zum Einsatz kommt: optische Projektion und Mikrometer für Profile und Durchmesser, Tiefenmessgeräte für Ziehtiefen, Koaxialitätsmessgeräte für Bohrungsbeziehungen, Rauheitsmessgeräte für Oberflächengüten.
- Die Ergebnisse werden mit Nennmaß, Toleranz und Istwert dokumentiert, sodass der Bericht nicht nur zeigt, ob das Teil bestanden wurde, sondern auch, wie viel Spielraum es hatte.
- Alles außerhalb der Toleranz geht zurück in den Prozessbevor der Produktionslauf fortgesetzt wird, nicht erst nach Abschluss der Charge.
Dieselben Messwerte, über die gesamte Produktionsserie hinweg durch Control Pläne und Zwischenprüfungen abgesichert, sind es, die ein PPAP-Paket der Stufe 3 möglich machen. SiehePPAP-Fähigkeitfür die Dokumentationsseite.
Was das Labor nicht übernimmt
Für den Einkäufer ist eine präzise Angabe der Fertigungsgrenzen nützlicher als eine längere Maschinenliste:
- Kein Koordinatenmessgerät (KMG).Für komplexe Freiformgeometrien setzen wir den 3D-Scanner ein, und für Teile, die einen formellen CMM-Bericht erfordern, organisieren wir die Messung über ein Partnerlabor und weisen vor der Angebotserstellung darauf hin.
- Kein betriebseigenes metallurgisches Labor.Die Härteprüfung erfolgt hier; die vollständige Materialzertifizierung stammt vom Werk, und die Wärmebehandlung wird von qualifizierten Partnerbetrieben durchgeführt.
- Korrosionstests dienen der Verifizierung, nicht der Qualifizierung.Die Salzsprühkammer bestätigt die Leistung unserer beschichteten Teile; sie ersetzt jedoch nicht die eigene Qualifizierung des Oberflächenbehandlungs-Lieferanten.
Häufig gestellte Fragen
Stellen Sie einen Erstmusterprüfbericht zu den Teilen bereit?
Ja. Die Erstmusterprüfung ist ein Standardprozess bei einem neuen Werkzeug, und der Bericht führt jedes Merkmal mit Nennmaß, Toleranz und Istwert auf. Sie wird üblicherweise erstellt, bevor die Serienproduktion freigegeben wird.
Kann ich die Messmethode für ein kritisches Maß festlegen?
Ja, und es ist besser, wenn Sie dies tun. Nennen Sie uns das Merkmal, die in Ihrer Zeichnung oder Ihrem Kontrollplan vorgesehene Methode sowie das zu verwendende Messmittel. Wo die Methode nicht spezifiziert ist, schlägt die DFM-Prüfung eine vor und der Kontrollplan hält sie fest.
Wie gehen Sie mit einem Maß um, das außerhalb der Toleranz liegt?
Der Befund fließt zurück in den Prozess — Werkzeuganpassung, Änderung der Prozessparameter oder Korrektur der Abfolge — und das Teil wird erneut vermessen. Es wird nichts versandt in der Annahme, dass die nächste Charge besser sein wird.
Wird das Prüflabor auch für eingehendes Material genutzt?
Ja. Das eingehende Material wird gegen das Werkszeugnis und die im Zeichnungsangabe angegebene Werkstoffsorte geprüft — Abmessungen, gegebenenfalls Härte sowie Materialidentifikation — bevor es für die Presse freigegeben wird.
Können Sie Teile vermessen, die mit Werkzeugen eines anderen Herstellers gefertigt wurden?
Ja. Das Labor prüft alle Teile, die durch das Werk laufen – einschließlich Teilen aus Werkzeugen, die an Balford übergeben wurden – und die Messergebnisse werden in gleicher Weise berichtet.