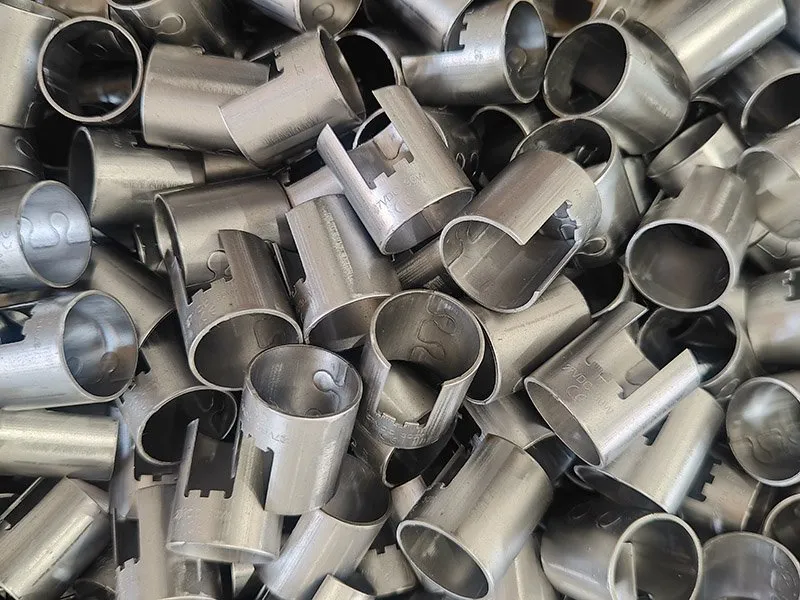
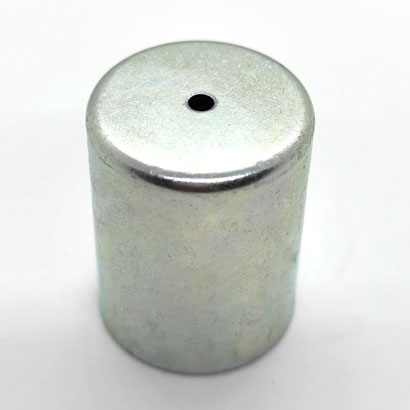
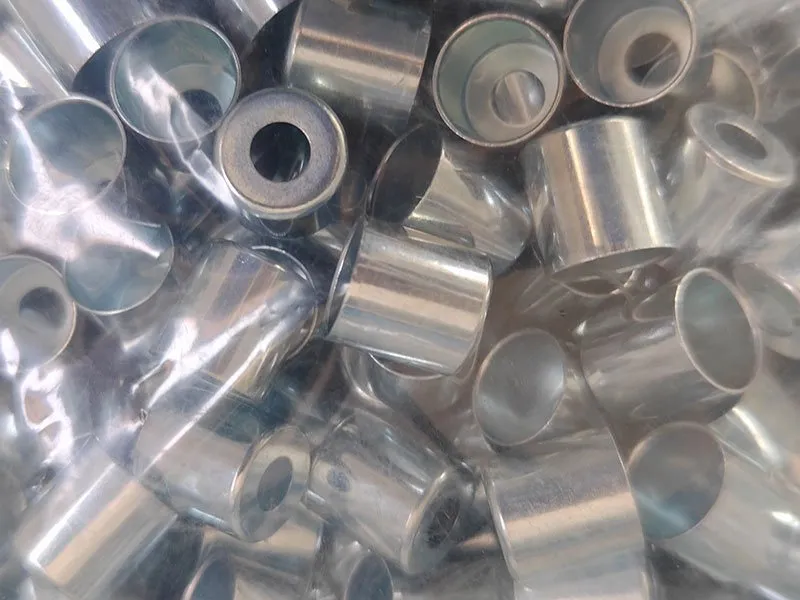
Metallgehäuse für Proportionalventil von Baggern
Was ist dieses Teil? Das Metallgehäuse für Proportionalventil von Baggern ist ein Solenoidgehäuse von Balford. Fertigungsprozess: Folgeschnitt-Stanzen → CNC-Drehen → Entgraten → Oberflächenbehandlung. Oberfläche: Zink-Nickel-Beschichtung, aufgebracht nach Vakuumglühen (Koerzitivfeldstärke nach Spezifikation). Hauptanforderungen: Frei von Tiefziehlinien, Kratzern oder Oberflächenprägungen; Koerzitivfeldstärke nach Spezifikation; Korrosionsbeständigkeit.
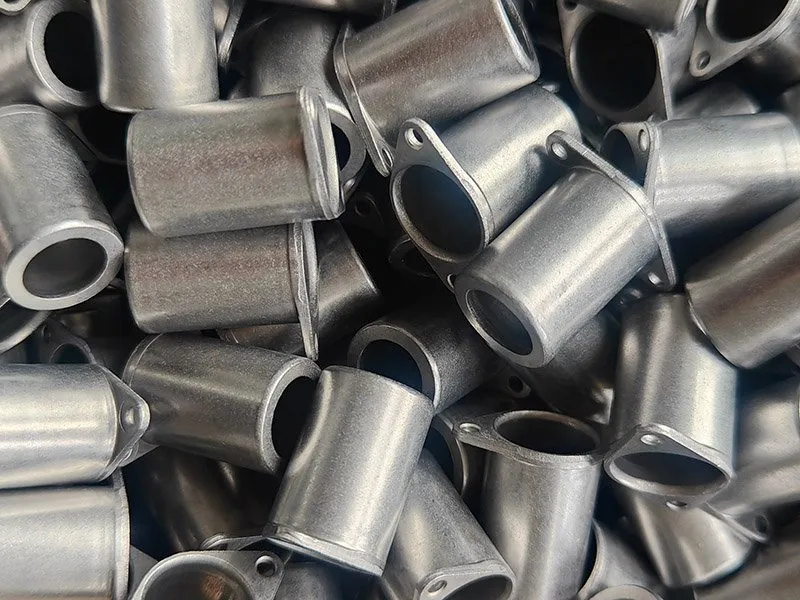
Folgeschnitt-Stanzen
| Produktname | Metallgehäuse für Proportionalventil von Baggern |
|---|---|
| Kategorie | Solenoidgehäuse |
| Prozessablauf | Folgeschnitt-Stanzen→CNC-Drehen→Entgraten→Oberflächenbehandlung |
| Oberflächenbehandlung | Zink-Nickel-Beschichtung |
| Wärmebehandlung | Vakuumglühen (Koerzitivfeldstärke nach Spezifikation) |
| Hauptanforderungen | Frei von Tiefziehlinien, Kratzern oder Oberflächenprägungen; Koerzitivfeldstärke nach Spezifikation; Korrosionsbeständigkeit |
Fallbeispiel
Das Gehäuse muss frei von Tiefziehlinien, Kratzern oder Oberflächenprägungen sein. Wir glühen im Vakuum, um die Koerzitivfeldstärke auf Spezifikation zu bringen, und bringen dann eine Zink-Nickel-Beschichtung für die Korrosionsbeständigkeit auf. Das ursprüngliche Gehäuse wurde von Thomas Group entworfen und gebaut. Balford verwendet Folgeschnitt-Stanzen zur Unterstützung von China Hengli Hydraulics und aller Aftermarket-Nachbauten. Wir sind mit der Zwangsverdünnungs-Tiefziehsequenz in einem kontinuierlichen Folgeschnittwerkzeug bestens vertraut.
Worum es in diesem Fall geht
Das Gehäuse muss frei von Tiefziehlinien, Kratzern oder Oberflächenprägungen sein. Wir vakuumglühen, um die Koerzitivfeldstärke auf Spezifikation zu bringen, und bringen anschließend eine Zink-Nickel-Beschichtung für den Korrosionsschutz auf. Das Originalgehäuse wurde von Thomas Group konstruiert und gefertigt. Balford setzt Folgeverbundstanzen ein und fertigt für Hengli Hydraulics sowie alle Aftermarket-Nachbauten. Wir kennen die Abfolge des Abstreckziehens in einem kontinuierlichen Folgeverbundwerkzeug genau.
Auf einen Blick
| Feld | Veröffentlichter Wert |
|---|---|
| Anwendung | Magnetgehäuse |
| Branche | Magnetventile |
| Oberflächenbehandlung | Zink-Nickel-Beschichtung |
| Wärmebehandlung | Vakuumglühen (Koerzitivfeldstärke nach Spezifikation) |
| Fertigungsroute | Folgeverbundstanzen → CNC-Drehen → Entgraten → Oberflächenbehandlung |
| Wichtige Anforderungen | Frei von Tiefziehlinien, Kratzern oder Oberflächenprägungen; Koerzitivfeldstärke nach Spezifikation; Korrosionsbeständigkeit |
Fertigungsroute
Die veröffentlichte Abfolge für dieses Bauteil:
- Folgeverbundstanzen
- CNC-Drehen
- Entgraten
- Oberflächenbehandlung
Was die Auslegung bestimmt
Die Route beginnt mit dem Folgeverbundstanzen, das sich für ein im Band geformtes Teil eignet: Coilzuführung, Lochen, Umformen und Abtrennen in einem Werkzeug. Bandlayout und Werkzeugstationen sind der konstruktive Kern der Aufgabe, und die Jahresstückzahl entscheidet, ob ein Folgeverbundwerkzeug die richtige Lösung ist.
Zwei Dinge werden vor dem Werkzeugbau festgelegt: welche Maße für die Baugruppe wirklich relevant sind – eine Dichtfläche, ein Lagersitz, ein koaxialer Durchmesser – und welche Toleranz der Prozess an diesen Merkmalen halten kann. Alles andere fällt unter die Allgemeintoleranz, wodurch der Werkzeugaufwand dort bleibt, wo er Funktion bringt.
Die Oberflächenbehandlung steht am Ende der Route. Reinigen und Entgraten erfolgen im Haus; Galvanisieren, Phosphatieren, Passivieren, Elektropolieren und Beschichten werden an qualifizierte externe Lohnbearbeiter vergeben und im Prüfplan erfasst; die Chargen-Wärmebehandlung wird ebenso gehandhabt, wenn die Zeichnung sie vorsieht.
Dokumentation und Erstmuster
Ein solches Teil wird mit einem Erstmusterprüfbericht gegen die bestätigte Zeichnung und einem PPAP-konformen Paket in dem Umfang freigegeben, den die Qualitätsabteilung des Kunden verlangt. Werkstoffzeugnisse werden je Schmelze aufbewahrt und IMDS-Einträge werden auf Anfrage eingereicht. Das Qualitätssystem ist ISO 9001:2015 mit Prozesskontrollen, die auf die Anforderungen von IATF 16949 ausgerichtet sind.