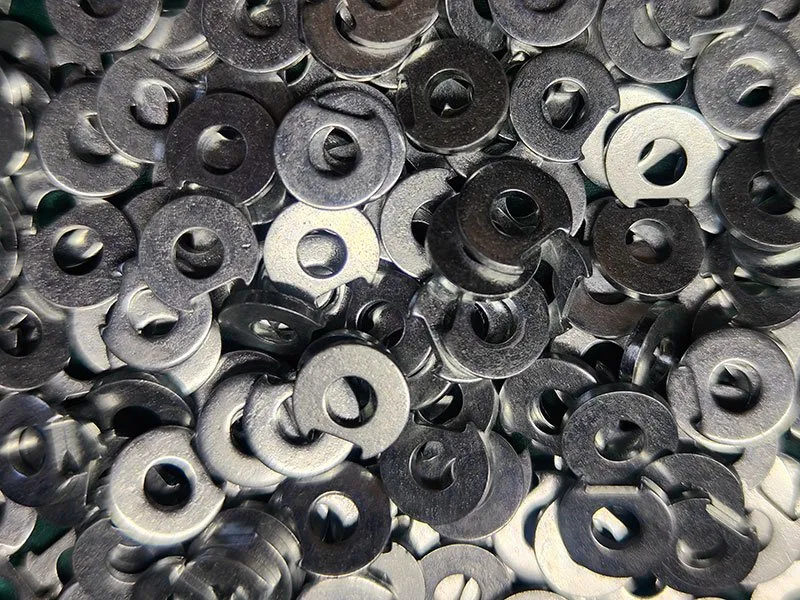
65Mn Federstahl Beilagscheiben-Stanzen
Was ist dieses Teil? 65Mn Federstahl Beilagscheiben-Stanzen ist eine Unterlegscheibe / ein Shim, gefertigt aus 65Mn Federstahl von Balford. Fertigungsprozess: Präzisionsstanzen → Entgraten → Wärmebehandlung → Oberflächenbehandlung. Oberfläche: Brünieren, aufgebracht nach Härten & Anlassen. Hauptabmessungen: Kundenspezifische Größen und Dicken nach Zeichnung. Hauptanforderungen: Durchgehärtet für Härte, Zugfestigkeit und Streckgrenze; kaltgewalztes Coil oder hochkohlenstoffhaltiges Federstahlband.

Präzisions-Metallstanzen
| Produktname | 65Mn Federstahl Beilagscheiben-Stanzen |
|---|---|
| Kategorie | Unterlegscheibe / Shim |
| Prozessablauf | Präzisionsstanzen→Entgraten→Wärmebehandlung→Oberflächenbehandlung |
| Werkstoff | 65Mn Federstahl |
| Oberflächenbehandlung | Brünieren |
| Wärmebehandlung | Härten & Anlassen |
| Hauptabmessungen | Kundenspezifische Größen und Dicken nach Kundenzeichnung |
| Hauptanforderungen | Durchgehärtet für Härte, Zugfestigkeit und Streckgrenze; kaltgewalztes Coil oder hochkohlenstoffhaltiges Federstahlband |
Fallbeispiel
65Mn Stahl gehärtete Einstellscheiben, kundenspezifische Größen und Dicken. Prozesse umfassen Stanzen, Blanken, Feinschneiden, Wärmebehandlung, Brünieren, Zn-Fe-Beschichtung und Nickellegierungsbeschichtung. Durchgehärtete Shims werden in einem isothermen Ofen wärmebehandelt, um Härte, Zugfestigkeit und Streckgrenze zu erhöhen und ein langlebigeres Bauteil zu erhalten. Kundenspezifische 65Mn Flach-Einstellscheiben werden aus kaltgewalzten Stahlcoils und hochkohlenstoffhaltigem Federstahlband gefertigt.
Worum es in dieser Fallstudie geht
Gehärtete Passscheiben aus 65Mn-Stahl, kundenspezifische Größen und Dicken. Zu den Prozessen gehören Stanzen, Ausschneiden, Feinschneiden, Wärmebehandlung, Brünieren, Zn-Fe-Beschichtung und Nickellegierungsbeschichtung. Durchgehärtete Passscheiben werden in einem isothermen Ofen wärmebehandelt, um Härte, Zugfestigkeit und Streckgrenze zu erhöhen und das Bauteil langlebiger zu machen. Kundenspezifische flache Passscheiben aus 65Mn werden aus kaltgewalzten Stahlcoils und hochkohlenstoffhaltigem Federstahlband gefertigt.
Auf einen Blick
| Feld | Veröffentlichter Wert |
|---|---|
| Anwendung | Unterlegscheibe |
| Branche | Hydraulik |
| Werkstoff | 65Mn-Federstahl |
| Oberflächenbehandlung | Brünieren |
| Wärmebehandlung | Vergüten |
| Fertigungsroute | Präzisionsstanzen → Entgraten → Wärmebehandlung → Oberflächenbehandlung |
| Hauptabmessungen | Kundenspezifische Größen und Dicken nach Kundenzeichnung |
| Wesentliche Anforderungen | Durchgehärtet für Härte, Zugfestigkeit und Streckgrenze; kaltgewalztes Coil oder hochkohlenstoffhaltiges Federstahlband |
Fertigungsroute
Die veröffentlichte Abfolge für dieses Teil:
- Präzisionsstanzen
- Entgraten
- Wärmebehandlung
- Oberflächenbehandlung
Was die technische Auslegung bestimmt
Die Route beginnt mit Präzisionsstanzen – ein Einzelhub oder ein Lauf mit kurzem Werkzeug für ein Teil, bei dem Toleranz und Ebenheit wichtiger sind als Taktzeit.
Zwei Dinge werden vor dem Werkzeugbau festgelegt: welche Maße für die Baugruppe tatsächlich relevant sind – eine Dichtfläche, ein Lagersitz, ein koaxialer Durchmesser – und welche Toleranz der Prozess an diesen Merkmalen halten kann. Alles andere folgt der Allgemeintoleranz, wodurch der Werkzeugaufwand dort bleibt, wo er Funktion bringt.
Die Oberflächenbehandlung steht am Ende der Route. Reinigen und Entgraten erfolgen im eigenen Haus; Galvanisieren, Phosphatieren, Passivieren, Elektropolieren und Beschichten werden an qualifizierte externe Dienstleister vergeben und im Prüfplan erfasst; die Chargenwärmebehandlung wird ebenso abgewickelt, wenn die Zeichnung es vorsieht.
Dokumentation und Erstmuster
Ein solches Teil wird mit einem Erstmusterprüfbericht gegen die bestätigte Zeichnung und einem PPAP-konformen Paket in dem Umfang freigegeben, den die Qualitätsabteilung des Kunden verlangt. Werkstoffzeugnisse werden je Schmelze aufbewahrt, IMDS-Einträge werden auf Anfrage eingereicht. Das Qualitätssystem ist ISO 9001:2015 mit Prozesslenkungen gemäß den Anforderungen von IATF 16949.