Notas de engenharia cobrindo estampagem com matriz progressiva, ferramental de estampagem profunda e estampagem de precisão — detalhes práticos para compradores OEM.
18 artigos
Central de Conhecimento
Explore os Tópicos de Fabricação
Artigos técnicos organizados em torno dos principais processos de fabricação da Balford — o que executamos no chão de fábrica, não apenas o que listamos.
Uma referência completa de estampagem de metal para engenheiros e compradores: matriz progressiva, estampagem profunda e estampagem de precisão; seleção de materiais, DFM, fatores de custo, tolerâncias alcançáveis, acabamentos superficiais, comparações de processos e uma lista de verificação para RFQ — com dados reais do chão de fábrica.
Resumo: Na Balford, apresentamos nossos limites de capacidade desde o início — para que você possa avaliar rapidamente se somos adequados para a sua peça. Aqui está o que podemos e o que não podemos fazer, em termos claros.
Carcaças de Válvulas Solenoides Estampadas a Frio: Seleção de Material e Design para Aplicações Automotivas Resumo As carcaças de válvulas solenoides para sistemas de freio automotivos (ABS, EBS) são uma aplicação crítica para a estampagem profunda de precisão. A escolha do material e o controle do processo impactam diretamente a integridade contra vazamentos, a estabilidade dimensional e o desempenho de fadiga a longo prazo sob ciclagem hidráulica.
Estampagem Profunda vs. Estampagem com Matriz Progressiva: Seleção de Processo para Componentes Metálicos de Precisão Resumo A estampagem profunda e a estampagem com matriz progressiva atendem a necessidades de fabricação fundamentalmente diferentes. A estampagem profunda se destaca na produção de invólucros e carcaças sem costura, sem costura, de alta resistência; as matrizes progressivas são mais adequadas para peças de alto volume com características complexas em uma única passagem.
As Vantagens e o Processo de Estampagem Profunda de Peças de Alumínio O alumínio é um dos materiais mais solicitados para peças estampadas a frio, e por um bom motivo. Ele oferece uma excelente relação resistência-peso, resistência natural à corrosão e boa conformabilidade quando você seleciona a liga e o temperamento corretos para a estampagem.
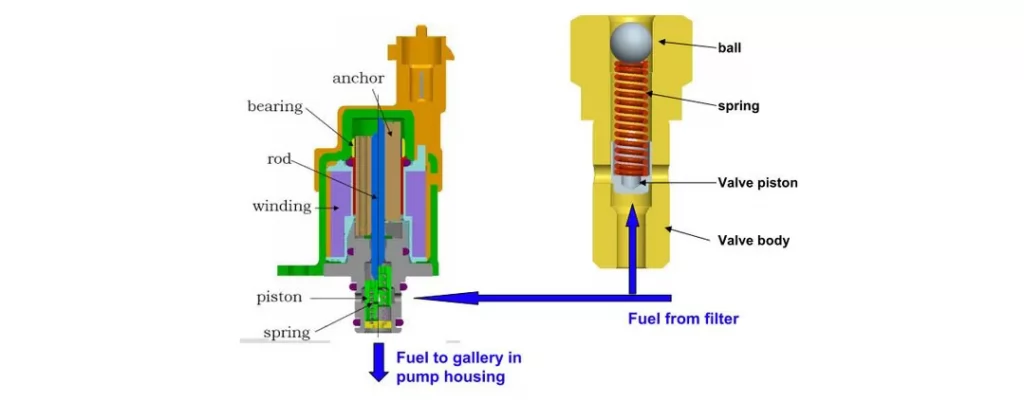
Fabricação de Carcaças de Válvulas de Unidade de Medição de Combustível: Material, Estampagem Profunda e Requisitos de Precisão As válvulas da unidade de medição de combustível (FMU) — também conhecidas como válvulas proporcionais de medição — ficam na entrada de combustível das bombas de alta pressão. A carcaça deve manter tolerâncias apertadas na concentricidade do furo e nas superfícies de vedação para manter a entrega consistente de combustível.
Quando você está especificando titânio para uma operação de estampagem, a escolha entre TA1 (Grau 1) e TA2 (Grau 2) não é apenas uma questão de escolher a opção mais barata ou a que tem especificação de resistência mais alta. Os dois graus diferem em conformabilidade, comportamento de retorno elástico e soldabilidade, o que afeta o projeto da ferramenta e o custo da peça.
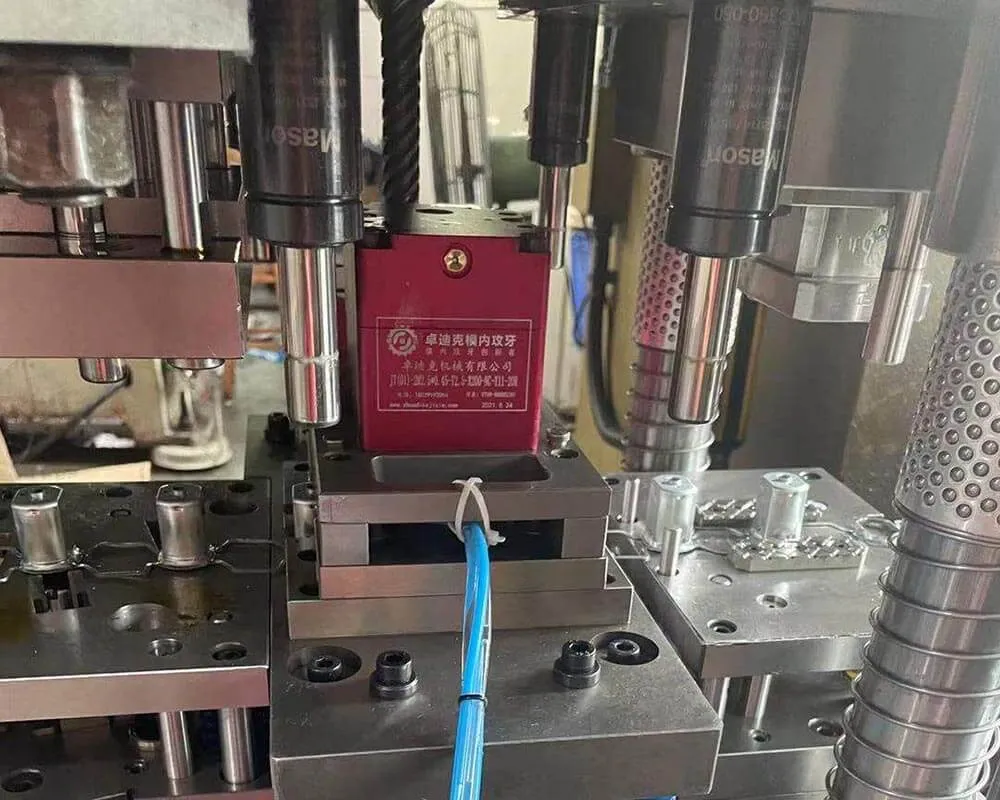
Integrar a formação de rosca diretamente na matriz elimina operações secundárias, aumenta a produtividade e mantém cavacos e refrigerante fora do processo.
Sequenciar os estágios de estiramento, usar estiramento reverso quando necessário e controlar o fluxo de material são fundamentais para manter tolerâncias apertadas em peças complexas de precisão conformadas.
O corte fino proporciona bordas cisalhadas limpas, planicidade apertada e usinagem secundária mínima — ideal para componentes de precisão que precisam de controle dimensional consistente.
Aumentar localmente a espessura da parede permite reforçar uma peça estampada de uma só peça sem arruelas, soldas ou material extra — reduzindo custo e peso.
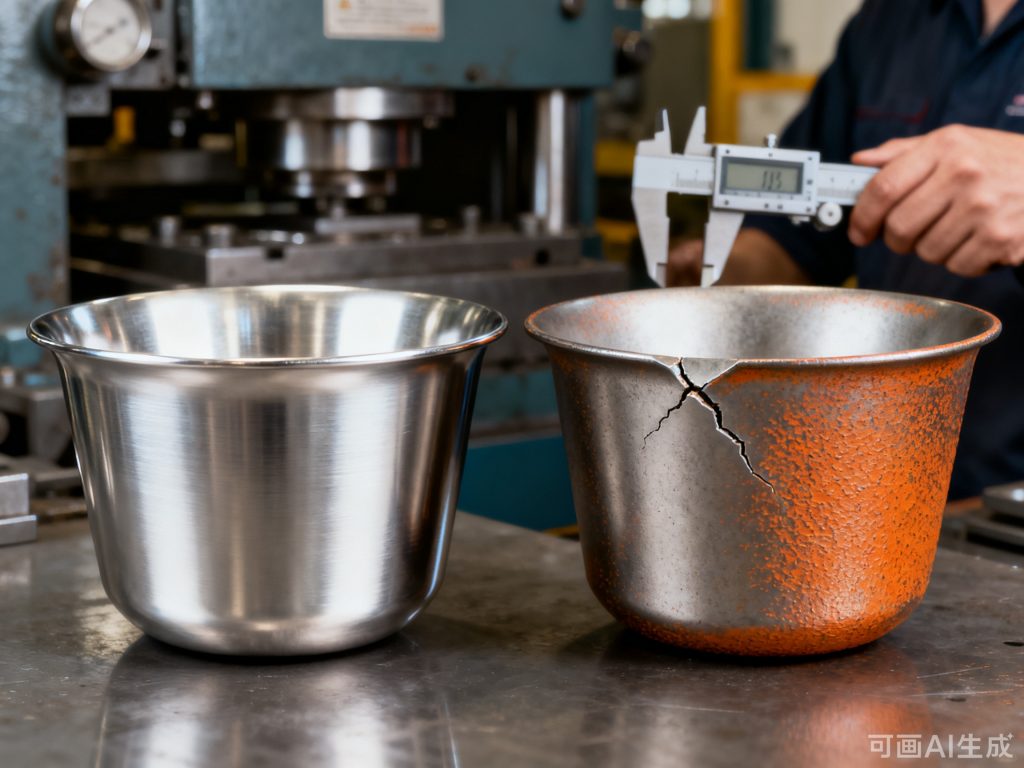
Projeto de ferramenta, comportamento de endurecimento por deformação e controle de acabamento superficial são críticos ao estampar profundamente aço inoxidável com tolerâncias apertadas.
Cada liga — inoxidável, alumínio, cobre, níquel, titânio, tântalo ou metais de expansão controlada — requer planejamento específico de matriz e processo para evitar trincas e manter dimensões.
Quando o comprimento de estiramento é muitas vezes o diâmetro, você deve gerenciar cuidadosamente o fluxo de material e o afinamento para evitar trincas e manter retidão e espessura de parede.
A extrusão reversa seguida de reestampagem permite reduzir os raios dos cantos para atender às especificações de vedação, ajuste e planicidade sem enfraquecer a peça.