Мощности и оборудование
Как список станков превращается в технологические маршруты: Фрезерная обработка на ЧПУ для изготовления металлических деталей, Гибка труб на ЧПУ: радиус, толщина стенки и пружинение, проволочно-вырезная электроэрозионная обработка и изготовление ваших деталей по индивидуальным чертежам.
Перечень оборудования
Ключевые технические параметры: до 350 т, глубокая вытяжка до Ø250 мм, инструмент для трансферной, прогрессивной и глубокой вытяжки, а также собственный инструментальный цех, где изготавливаются, обрабатываются электроэрозией и свариваются штампы — с небольшой печью для экстренного ремонта штампов, а объемная термообработка выполняется проверенными партнерами.
- 350 т — Максимальное усилие пресса
- Ø250 мм — Максимальный диаметр глубокой вытяжки
- Собственное производство — Инструментальный цех, ЭЭО, метрология
- Собственное производство — Метрология и контроль качества
- Аутсорсинг — Термообработка, медленная проволочная ЭЭО, покрытия
Штамповочные мощности
| Позиция | Характеристика | Статус |
|---|---|---|
| Мощность пресса | до 350 тонн | Собственное производство |
| Максимальный диаметр глубокой вытяжки | Ø250 мм | Собственное производство |
| Штамповка на трансферных прессах | Многостанционные трансферные оснастки с передачей детали между станциями | Собственное производство |
| Прогрессивная штамповка | Роликовая оснастка для массового производства с транспортной лентой | Собственное производство |
| Комбинированные, вырубные и гибочные штампы | Шайбы, крышки, кронштейны и профильные металлические детали | Собственное производство |
| Стадии глубокой вытяжки | Многоступенчатая вытяжка с межоперационным отжигом при необходимости | Собственное производство |
| Материалы | Углеродистая сталь, нержавеющая сталь, латунь, медь, алюминий, специальные сплавы | Собственное производство |
| Детализация парка прессов | Количество прессов по диапазонам тоннажа и размерам стола | По запросу |
Оборудование инструментального цеха
| Оборудование | Функция в изготовлении штампов | Статус |
|---|---|---|
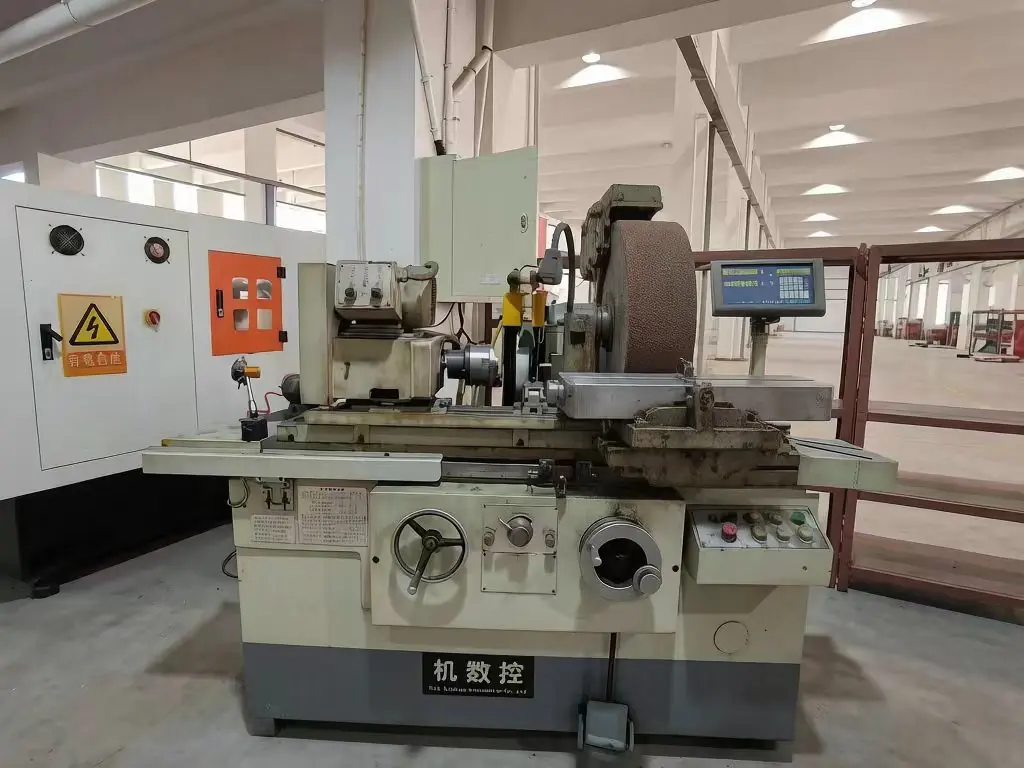
| Круглошлифовальные станки внутренние/наружные | Шлифовка круглых компонентов штампов, пуансонов, направляющих, штифтов и втулок до финального размера | Собственное производство |
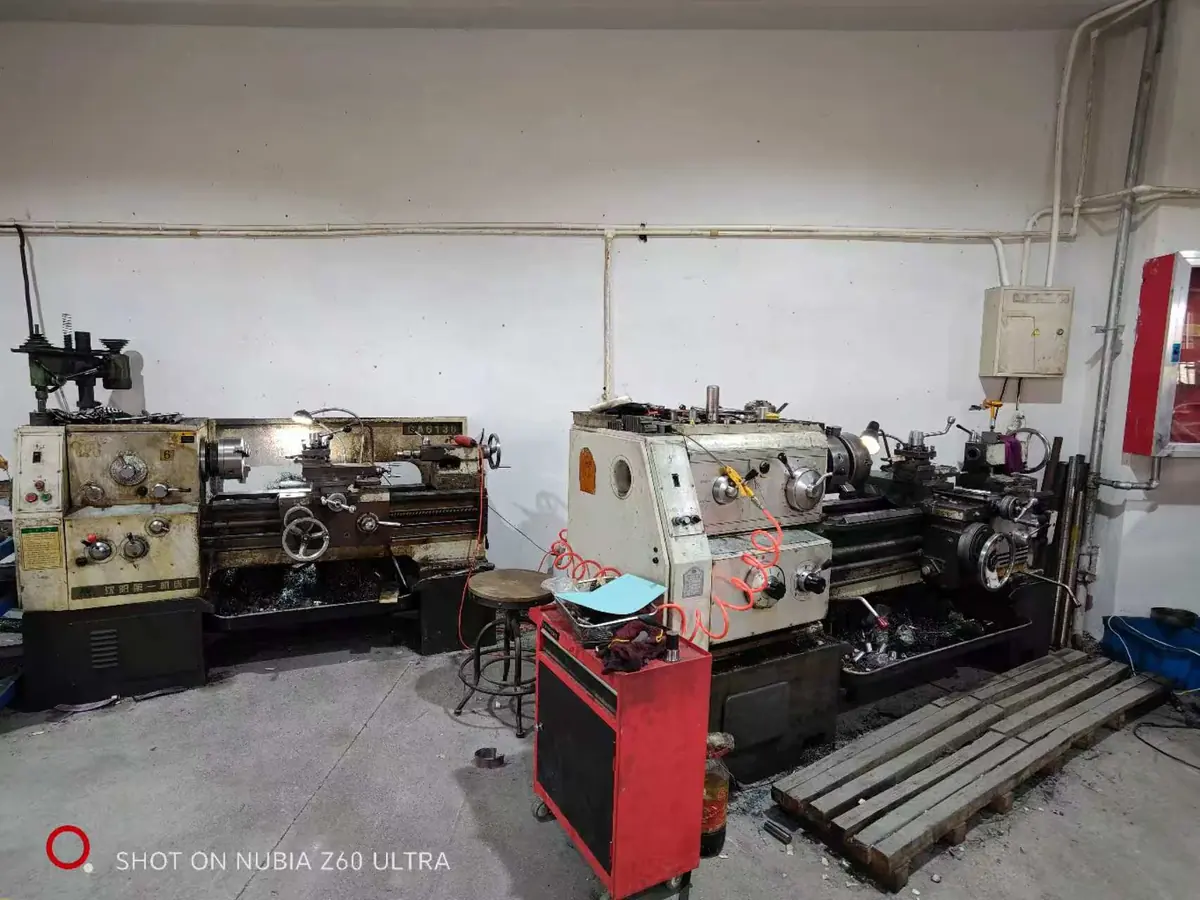
| Токарные станки (3 единицы) | Токарная обработка заготовок пуансонов, выталкивающих штифтов, направляющих колонок и компонентов инструментального цеха | Собственное производство |
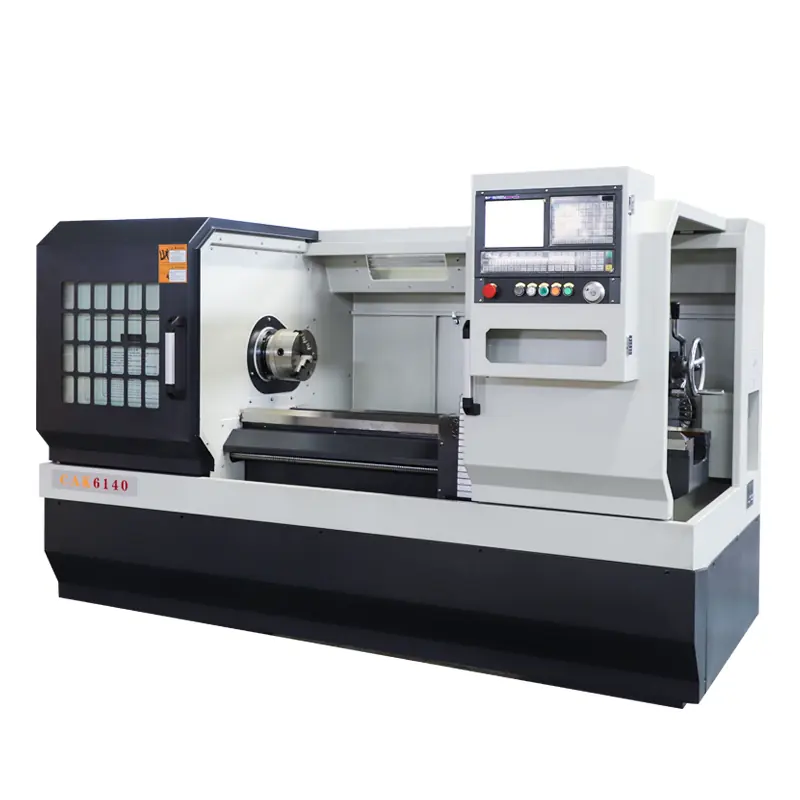
| Токарный станок с ЧПУ (1 единица) | Прецизионная токарная обработка компонентов для сборок штампов и пресс-форм | Собственное производство |
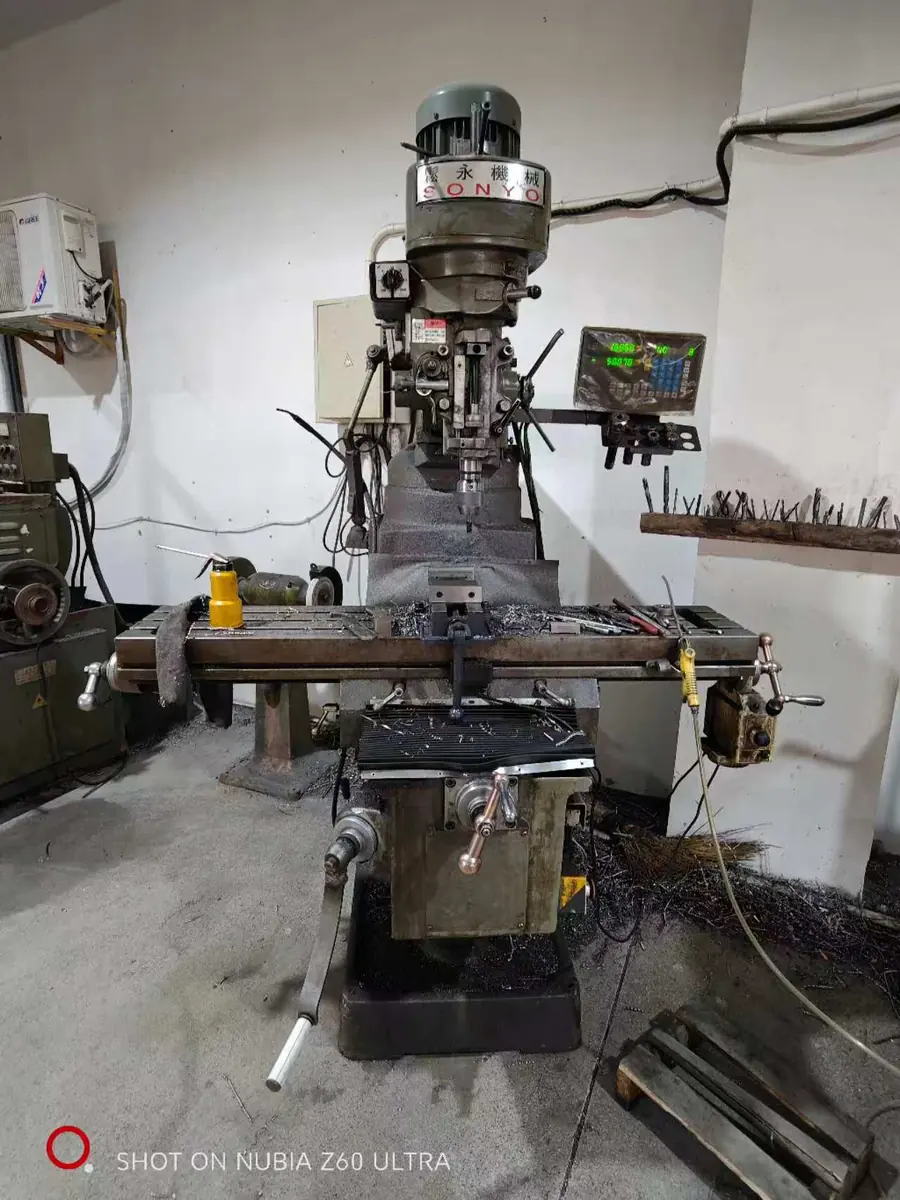
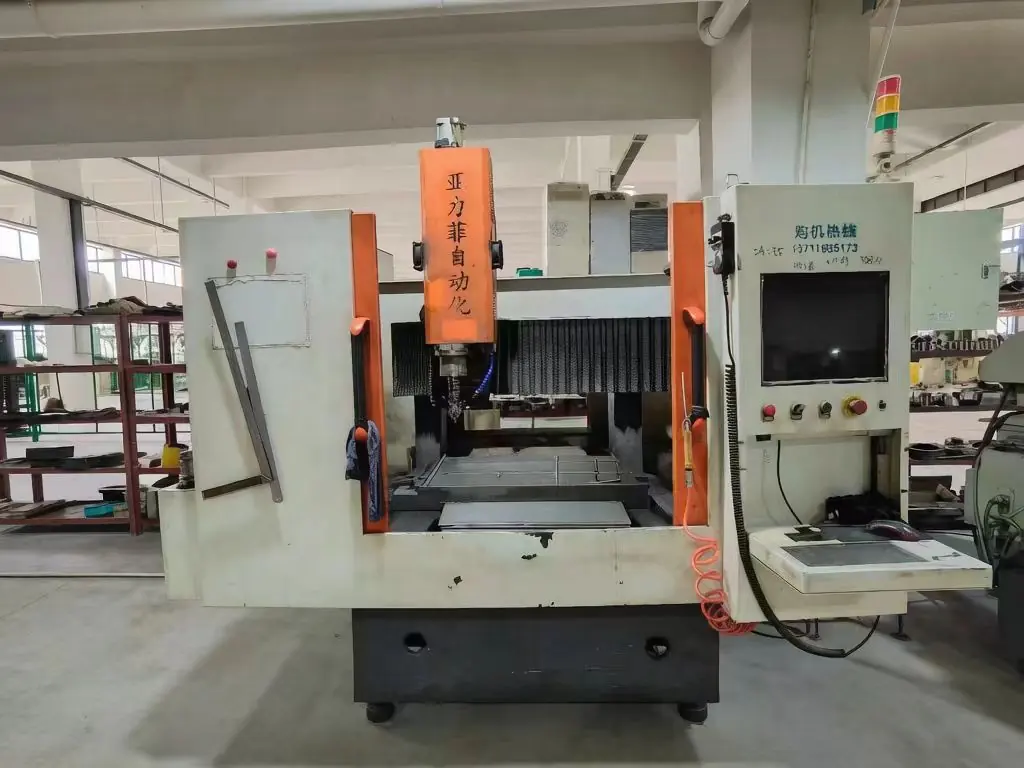
| Фрезерные станки с ЧПУ | Штамповые плиты, карманы, полости и монтажные элементы в закаленных и предварительно закаленных сталях | Собственное производство |
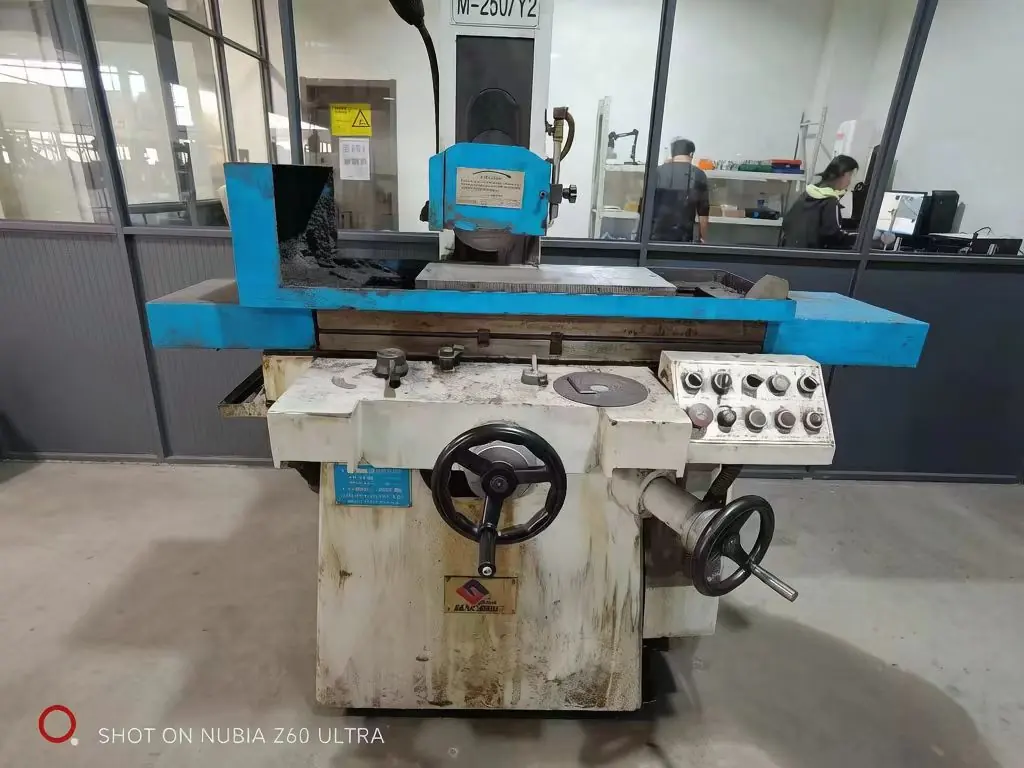
| Прецизионный плоскошлифовальный станок | Плоское шлифование штамповых плит, съемников и вставок с жесткими требованиями к параллельности | Собственное производство |
| Крупногабаритный плоскошлифовальный станок | Крупногабаритные штамповые плиты и корпуса инструментов, не помещающиеся на стандартные станки | Собственное производство |
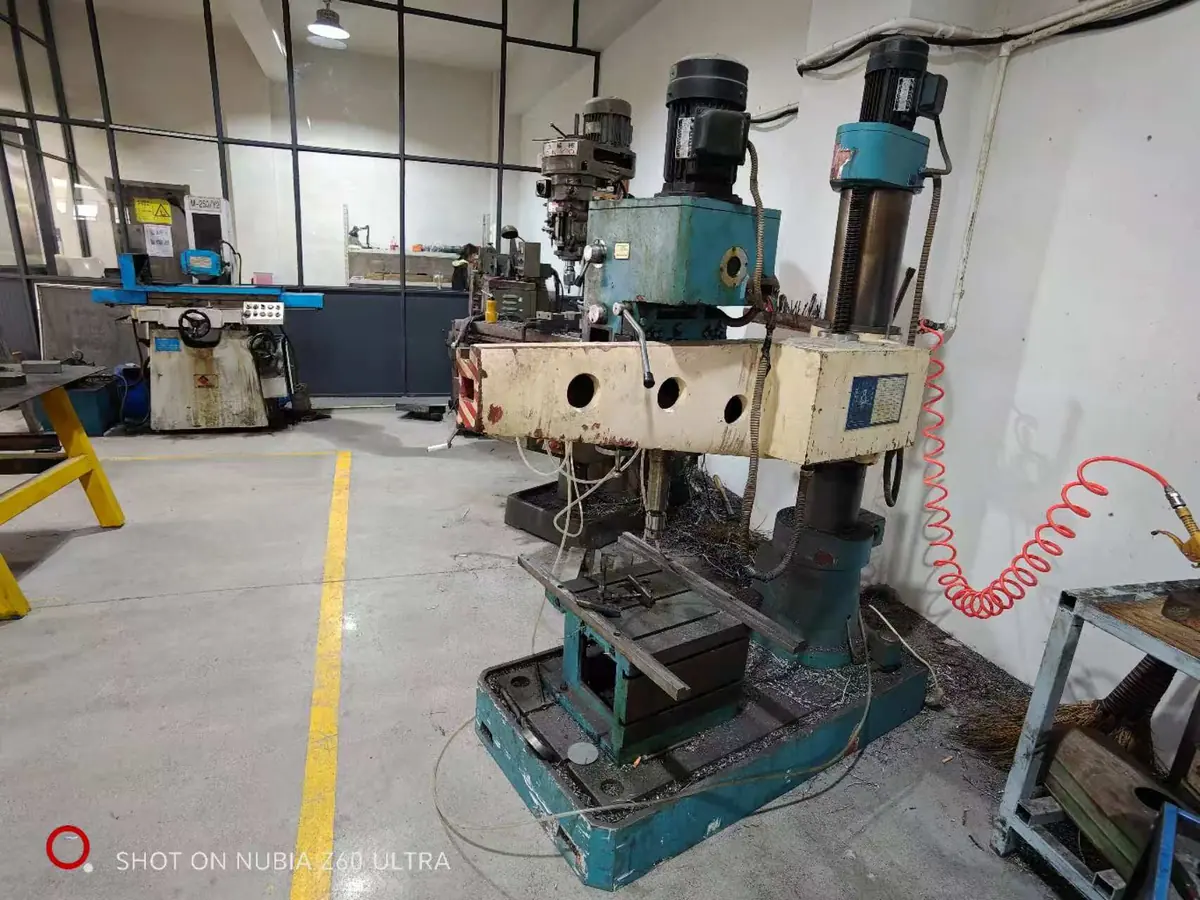
| Сверлильные станки | Отверстия под штифты, винты и охлаждающие каналы в штампах и оснастке | Собственное производство |
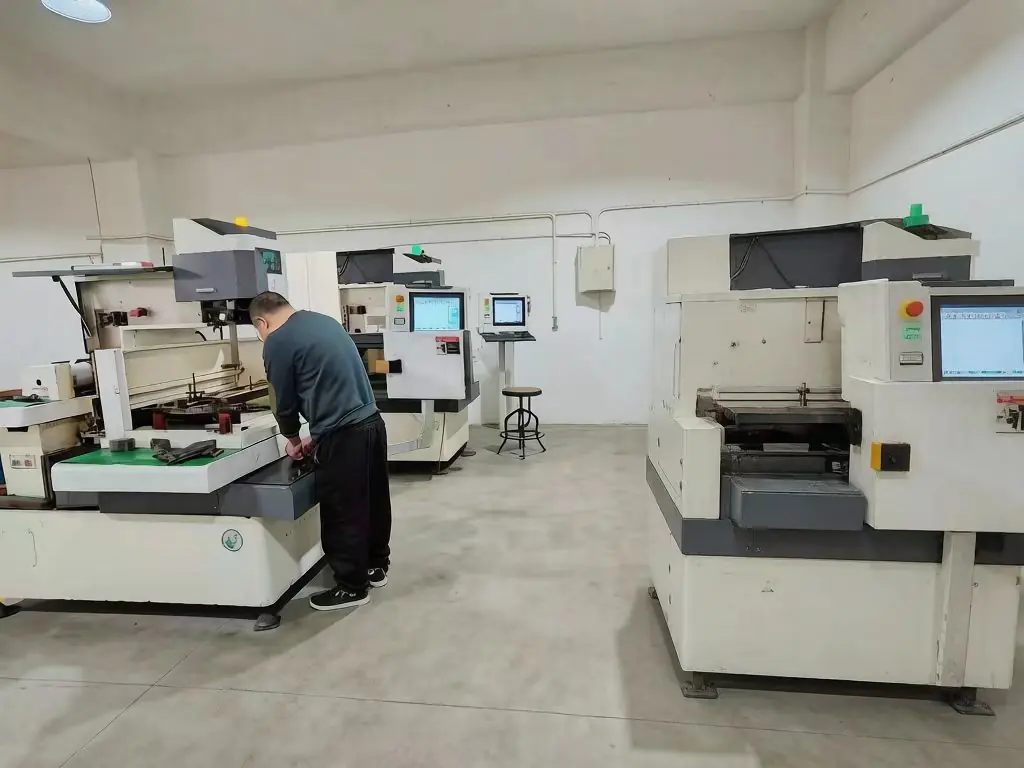
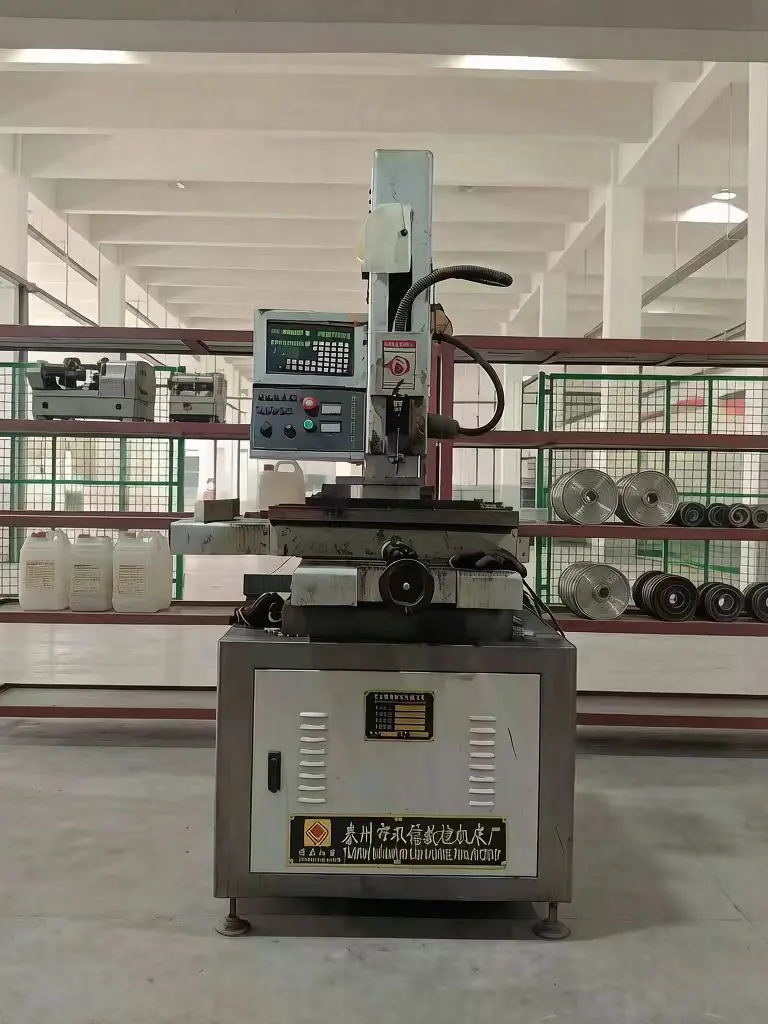
| Проволочно-вырезные станки со средней скоростью (5 единиц) | Отверстия штампов, профили пуансонов и контурные сечения | Собственное производство |
| Проволочно-вырезной станок с высокой скоростью (1 единица) | Черновая обработка и прорезка вентиляционных каналов или пазов, где требования к чистоте ниже | Собственное производство |
| Электроэрозионный сверлильный станок / перфоратор | Стартовые отверстия для проволочно-вырезной обработки и малые глубокие прецизионные отверстия | Собственное производство |
| Медленнопроволочный электроэрозионный станок | Сверхчистовая обработка и критические конические детали штампов | Аутсорсинговый партнер |
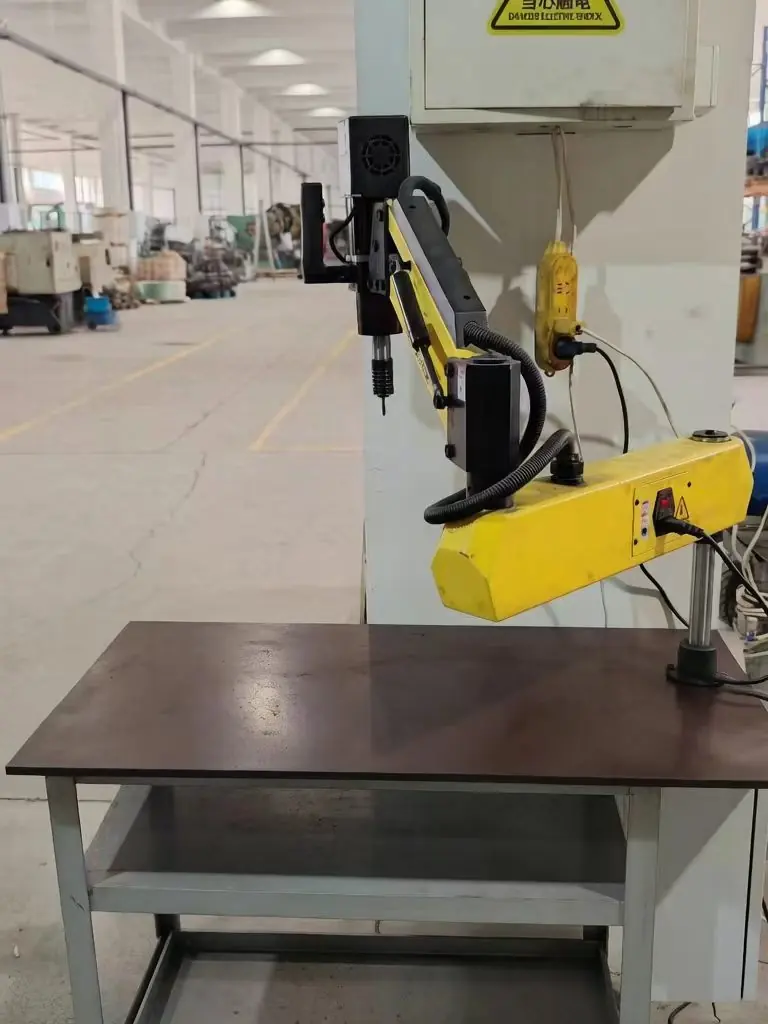
| Автоматические резьбонарезные станки | Плашки для нарезания резьбы, съемники и детали с постоянным шагом и глубиной | Собственное производство |
| Холодная сварка штампов | Ремонт износа, сколов и царапин на штампах методом холодной сварки без тепловой деформации | Собственное производство |
| Аргонодуговая (TIG) сварка | Восстановление изношенных кромок и ремонт инструментальной стали с контролируемым тепловложением | Собственное производство |
| Пневматические шлифовальные машины для штампов | Станочная и ручная доводка радиусов, фасок и вытяжных поверхностей | Собственное производство |
| Демагнитизатор | Удаление остаточного магнетизма после шлифовки и электроэрозионной обработки | Собственное производство |
| Печь для термообработки (малогабаритная) | Экстренная закалка и отпуск штамповых компонентов для завершения ремонта на месте | Собственное производство (для экстренных случаев) |
| Массовая термообработка штампов и инструмента | Закалка и отпуск штамповых компонентов с предоставлением документации по твердости и микроструктуре | Аутсорсинговый партнер |
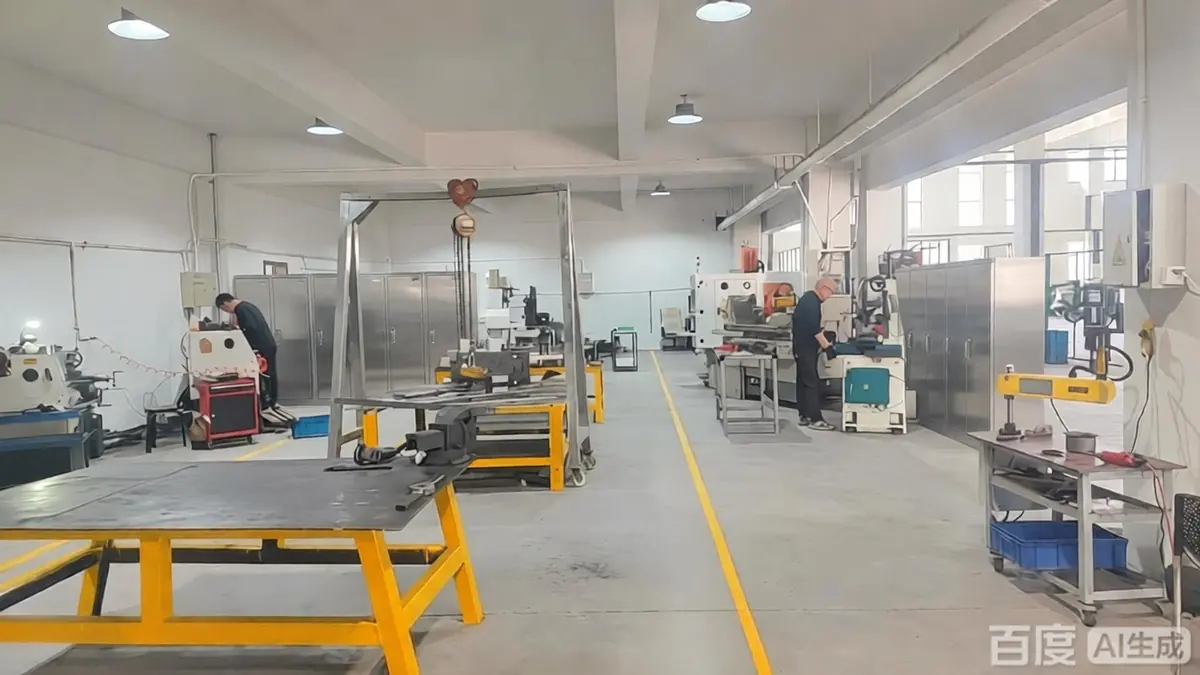
Фото инструментального цеха
Каждый станок из таблицы выше находится в собственном инструментальном цехе Balford в Чжуцзи, провинция Чжэцзян. Фотографии ниже сделаны в нашем цехе — это оборудование, на котором изготавливаются, обслуживаются и ремонтируются ваши штампы.
Финишная обработка и дополнительные операции
| Операция | Где выполняется | Почему это важно |
|---|---|---|
| Удаление заусенцев и скругление кромок | На собственном производстве | Безопасная обработка, адгезия покрытия и чистые сопрягаемые поверхности |
| Нарезание резьбы (в штампе или дополнительная операция) | На собственном производстве | Контроль шага и глубины резьбы без повторной установки |
| Токарная и фрезерная обработка с ЧПУ | На собственном производстве | Уплотнительные поверхности, посадочные места подшипников и соосность после вытяжки |
| Шлифование (инструментальный цех) | Собственное производство | Штампы, пуансоны и компоненты оснастки до финального размера |
| Закалка и отпуск (готовые детали) | Аутсорсинг — квалифицированный партнер | Твердость и вязкость после формовки с предоставлением сертификатов |
| Отжиг и снятие напряжений (готовые детали) | Аутсорсинг — квалифицированный партнер | Восстановление пластичности между этапами вытяжки |
| Размагничивание (готовые детали) | Аутсорсинг — квалифицированный партнер | Контроль остаточной намагниченности для деталей соленоидов и датчиков |
| Экстренная термообработка штампов | Собственное производство (небольшая печь) | Позволяет завершить ремонт штампа на месте без ожидания партнера |
| Пассивация (нержавеющая сталь) | Аутсорсинг — квалифицированный партнер | Восстановление коррозионной стойкости после вытяжки и механической обработки |
| Электрополировка | Аутсорсинг — квалифицированный партнер | Удаление поверхностных неровностей, улучшение очищаемости |
| Покрытия: цинк, цинк-никель, никель, хром | Аутсорсинг — квалифицированный партнер | Защита от коррозии, проводящие или декоративные поверхности |
| Фосфатирование и травление | Аутсорсинг — квалифицированный партнер | Предварительная обработка перед склеиванием или дальнейшей формовкой |
| Порошковая окраска и покраска | Крупные детали из листового металла: собственное производство (ручная камера). Мелкие детали: аутсорсинг — квалифицированный партнер | Цвет, долговечность и электроизоляция |
| Электрофорезное покрытие (e-coat) | Аутсорсинг — квалифицированный партнер | Защита от коррозии и равномерное покрытие кромок |
Измерительное и контрольное оборудование
| Прибор | Что проверяет | Количество |
|---|---|---|
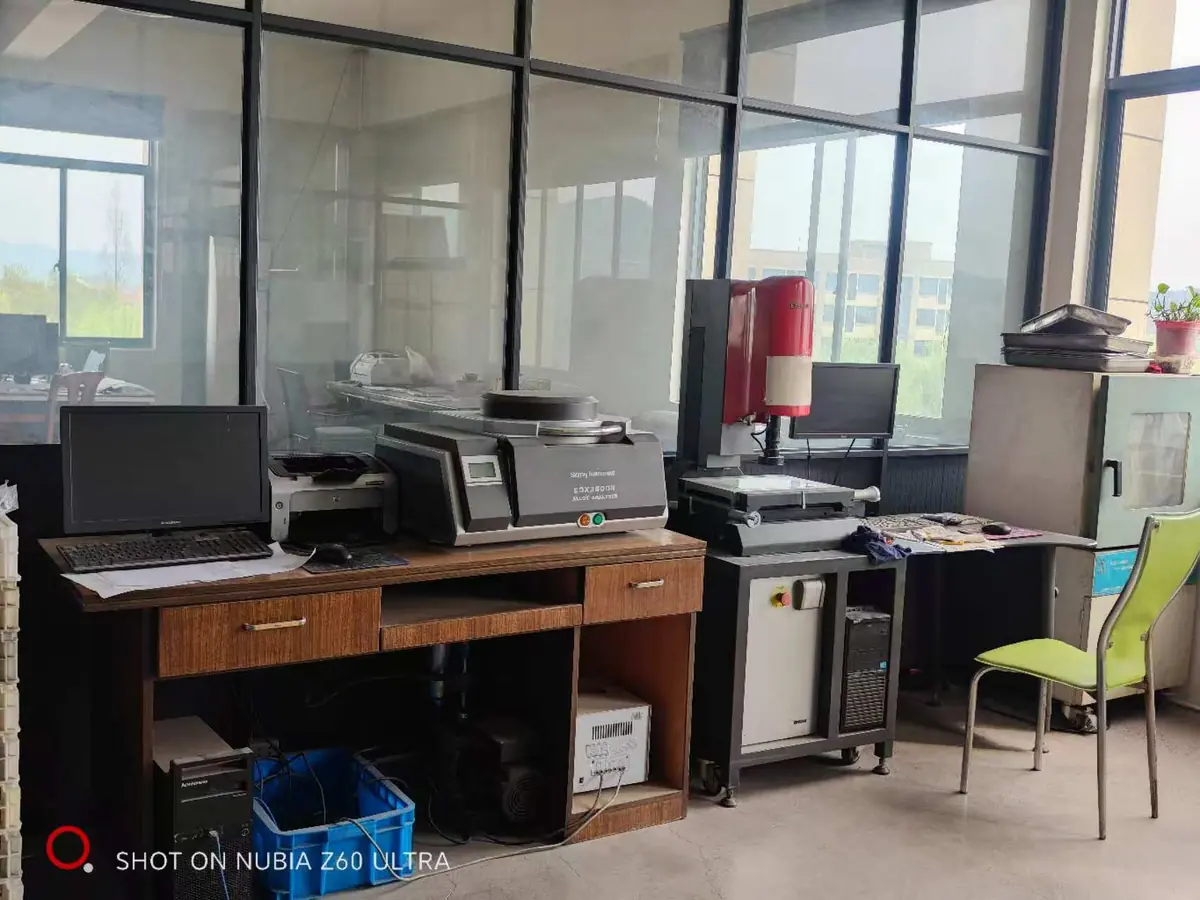
| 2.5D оптический измерительный проектор (серия 3D Family) | Профиль, радиус, угол и форму вытянутых и штампованных элементов | 1 единица |
| Система мгновенного визуального измерения (flash measurement) | Быстрая проверка размеров мелких компонентов | В эксплуатации |
| Цифровой высотомер, разрешение 0.001 мм | Высоты, ступени и опорные поверхности | В эксплуатации |
| Портативный измеритель шероховатости поверхности | Ra / Rz на уплотнительных поверхностях и обработанных поверхностях | 1 единица |
| Твердомер Роквелла | Проверка твердости после термообработки | 1 единица |
| Камера солевого тумана (модель 20) | Коррозионная стойкость гальванизированных, пассивированных и покрытых деталей | 1 единица |
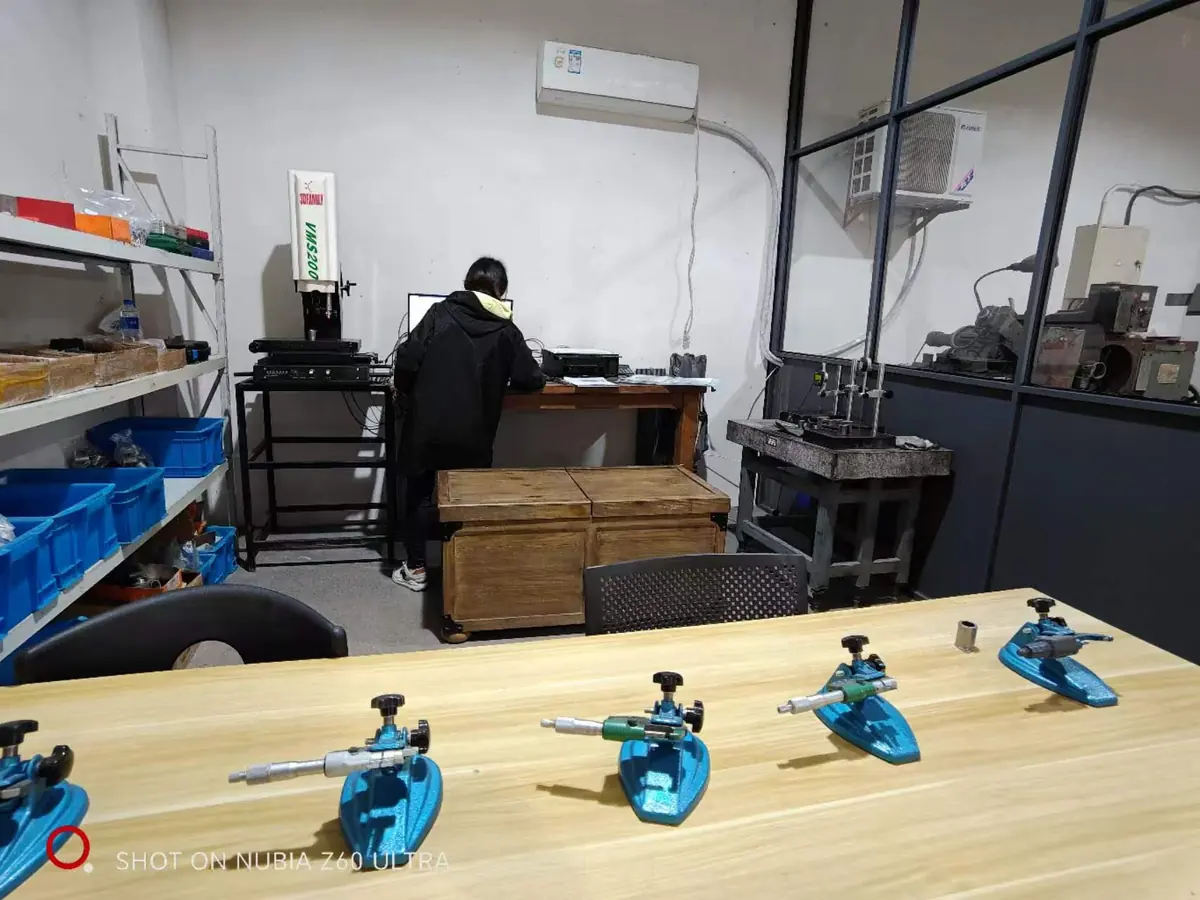
| Наружные микрометры | Наружные диаметры и толщина стенок | 10 единиц — 7 с диапазоном 50 мм, 1 с диапазоном 100 мм |
| Трехточечные микрометры для отверстий | Внутренние диаметры вытянутых отверстий и втулок | 5 штук |
| Калибры-скобы внутренние и калибры-пробки (проходные/непроходные) | Отверстия, пазы и посадки резьбовых соединений | Полные комплекты |
| Калибр для проверки соосности | Соосность и биение на корпусах и втулках | В эксплуатации |
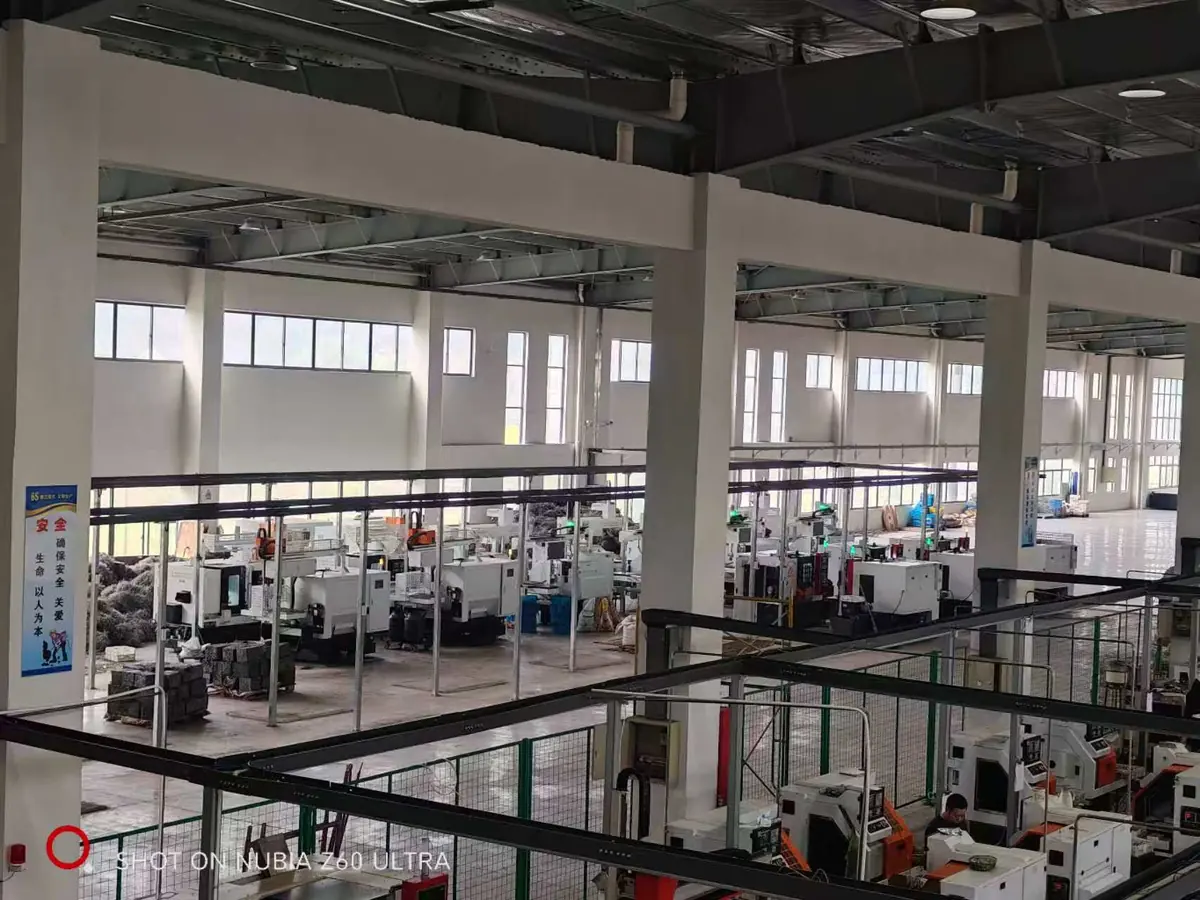
Внутри завода: контроль, склад и отгрузка
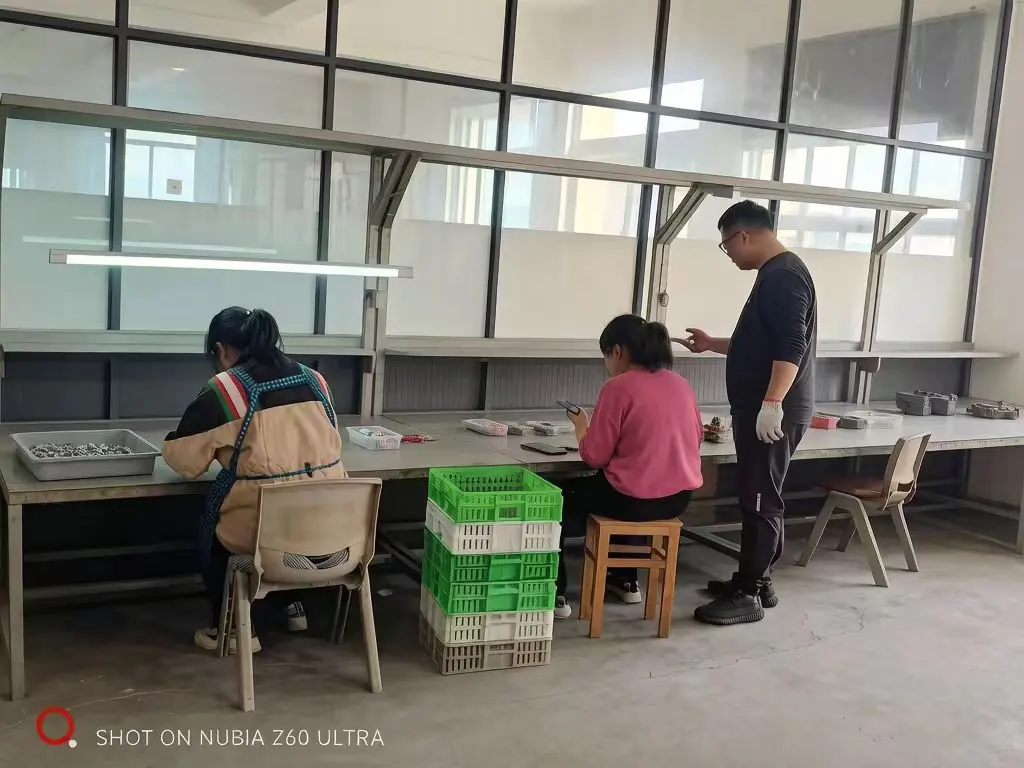
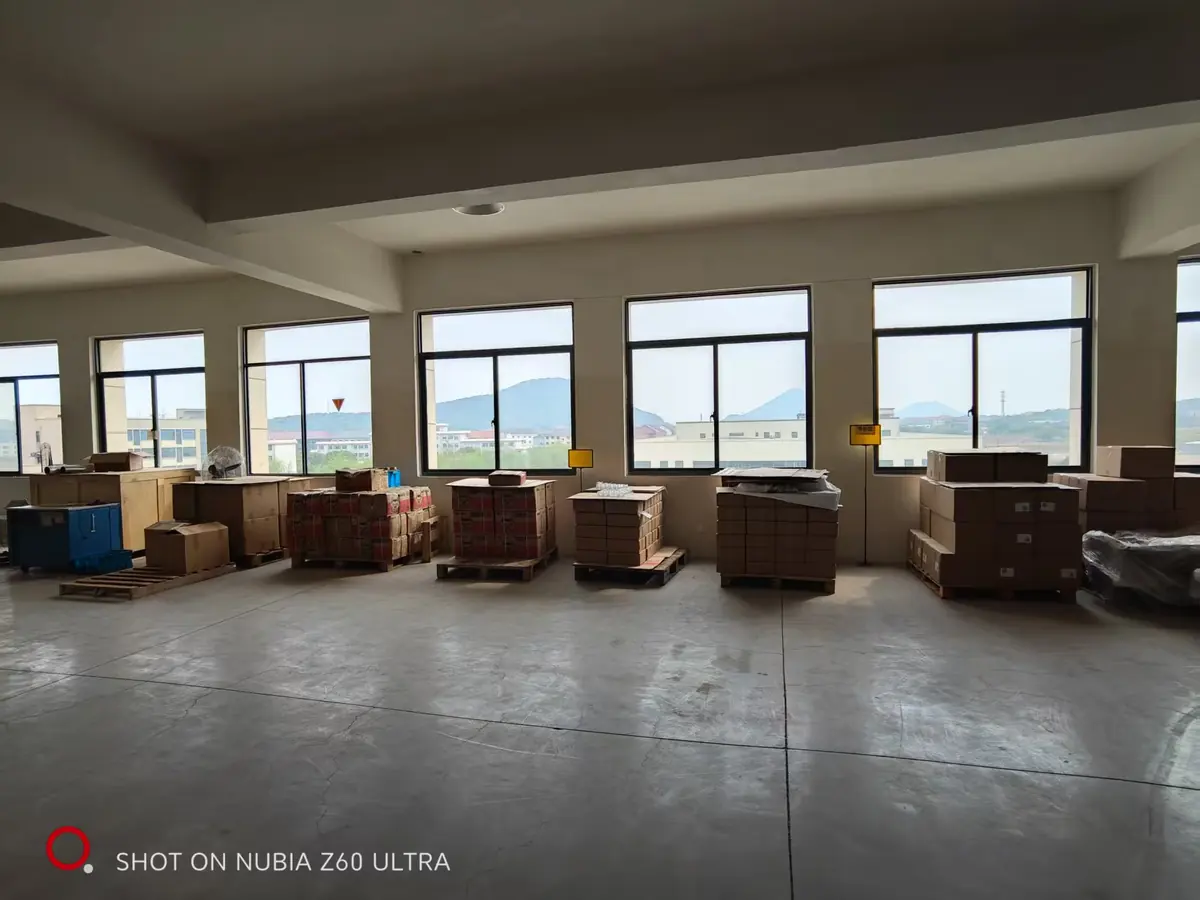
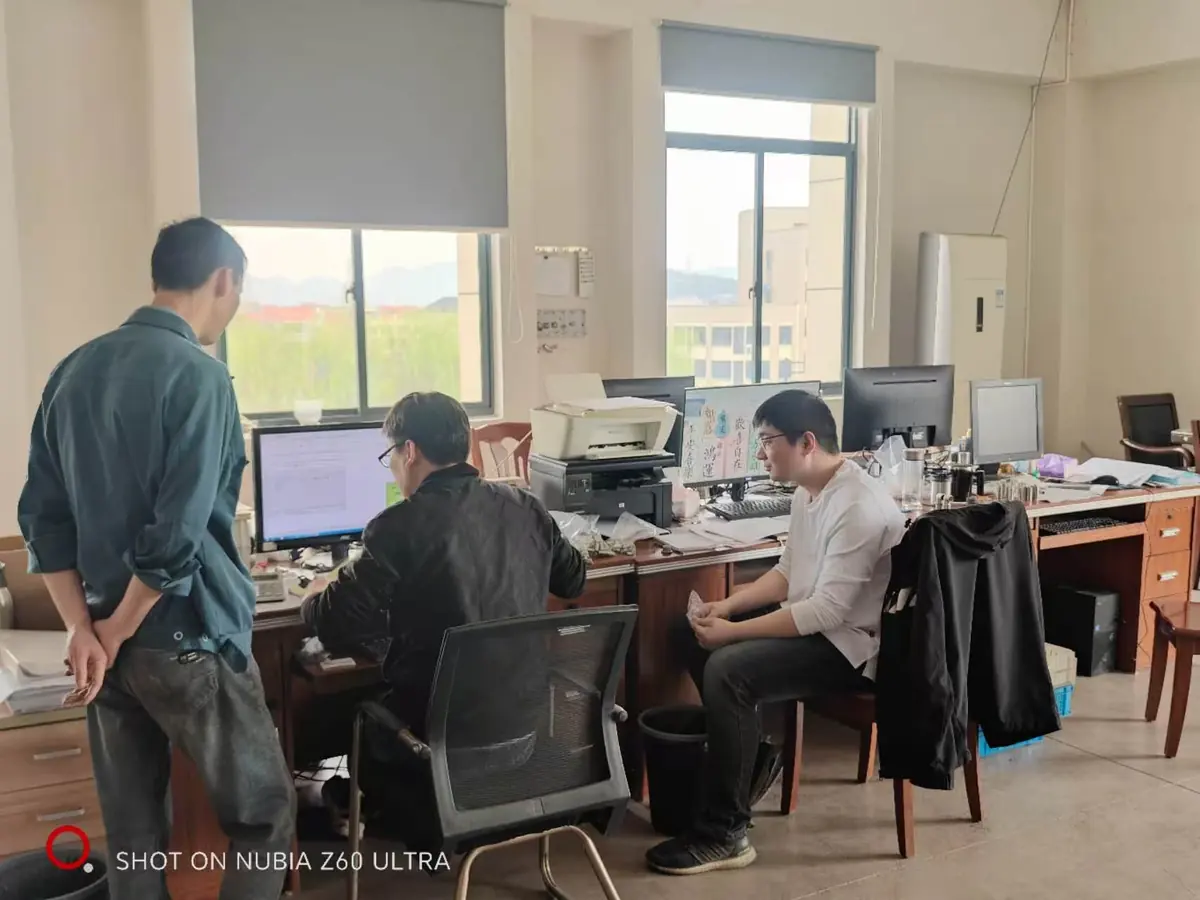
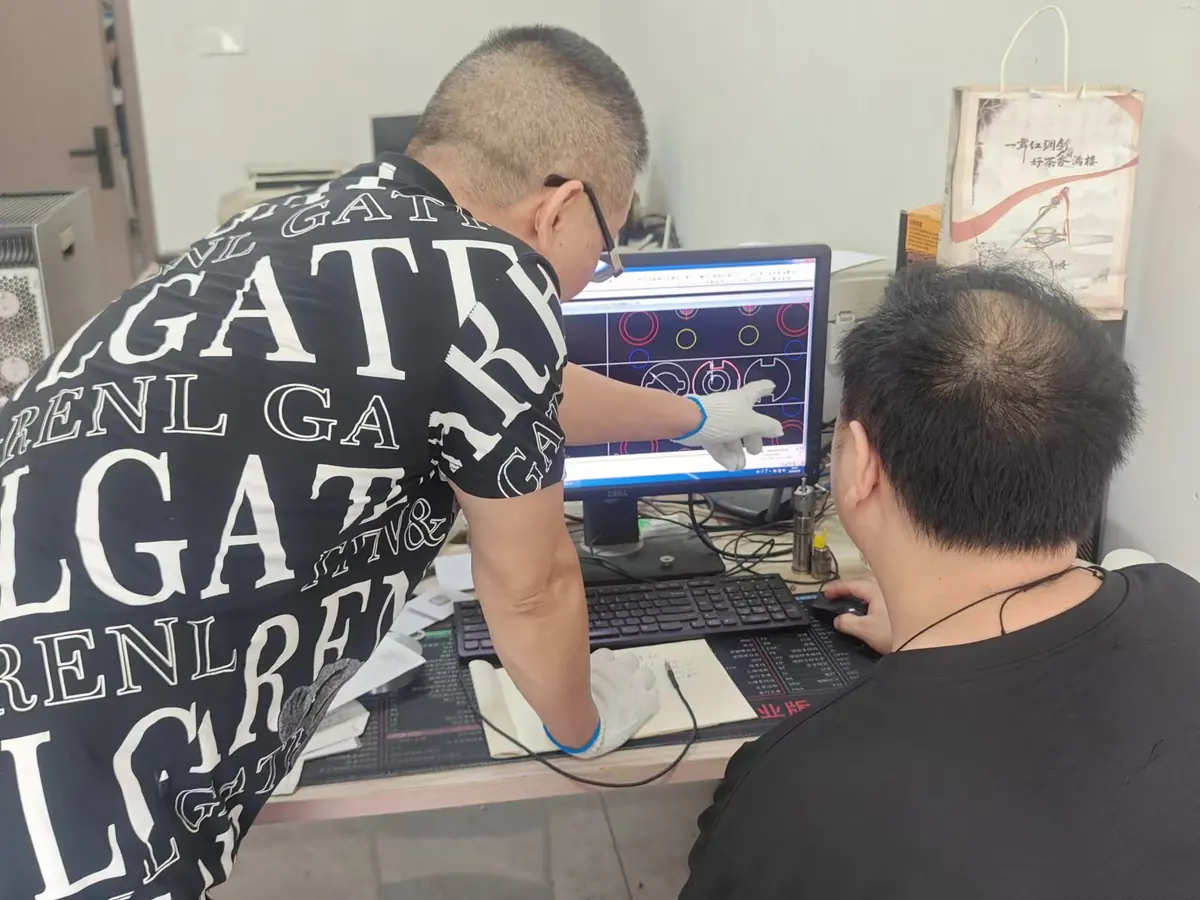
Зоны, которые посещает заказчик — от промежуточного контроля до погрузочной площадки. Утверждённые проекты могут организовать посещение завода и лично осмотреть эти участки.
Часто задаваемые вопросы
Какова максимальная мощность ваших прессов?
Мощность прессов Balford достигает 350 т, что позволяет изготавливать глубоко вытянутые корпуса и штампованные детали, где требуемое усилие формировки определяется коэффициентом вытяжки, маркой материала и толщиной стенки.
Какой максимальный диаметр вы можете вытянуть?
Максимальный диаметр глубокой вытяжки составляет Ø250 мм. Для больших диаметров ограничивающим фактором обычно является глубина вытяжки и материал, а не пресс, поэтому такие детали рассматриваются индивидуально на этапе анализа технологичности конструкции (DFM).
Какие этапы производства передаются на аутсорсинг?
Термообработка — закалка, отпуск, отжиг, снятие напряжений и размагничивание деталей, а также объемная термообработка штампов — а также медленнопроволочная электроэрозионная обработка (EDM), пассивация, электрополировка, гальваническое покрытие, фосфатирование, электрофоретическое покрытие и окраска. Механическая обработка, шлифовка, средне- и быстропроволочная EDM, нарезание резьбы и сварка оснастки выполняются в собственном цеху, а также имеется небольшая печь для экстренного ремонта штампов.
Можно ли посетить цех или посмотреть оборудование?
Да. Списки оборудования, фотографии инструментального цеха и — для квалифицированных проектов — посещение завода или видеоэкскурсии по прессовой линии и инструментальному цеху можно организовать через контактную форму.
Какое контрольно-измерительное оборудование вы используете?
2.5D оптический измерительный проектор, мгновенная система визуального измерения, цифровой высотомер с разрешением 0,001 мм, портативный измеритель шероховатости поверхности, твердомер по Роквеллу и соляная камера модели 20, а также наружные микрометры, трехточечные микрометры для отверстий, внутренние калибры, калибры-пробки и проходные калибры, а также индикатор концентричности.
Назовите деталь — мы скажем, на каком оборудовании её можно изготовить
Отправьте чертеж с указанием материала, допусков и годового объема, и мы предложим подходящий пресс, технологический маршрут оснастки и расчетную производительность для вашего проекта.
Отправьте чертеж для анализа технологичности конструкции (DFM)Контрольно-измерительное оборудование подробно
Перечисленные выше приборы подробно описаны с фотографиями и назначением каждого на странице лаборатории контроля качества.
Сопутствующие производственные возможности: разработка и изготовление оснастки собственными силами, глубокая вытяжка металла или штамповка металла — все этапы проверяются по одному чертежу перед расчетом стоимости.
Подробности измерений и допустимые отклонения для корпусов описаны в разделе допуски корпусов.
Для прототипов и мелкосерийного производства используются прессы меньшего тоннажа — см. применение однооперационной оснастки при создании прототипов.