Инструментальный цех Balford · Чжуцзи, провинция Чжэцзян
Каждый штамп, изготовленный здесь, используется в наших услугах штамповки; коммерческое описание этого направления доступно на странице услуги штамповки металла на заказ .
Проектирование и изготовление оснастки собственными силами
Balford проектирует и изготавливает прогрессивные, трансферные и вытяжные штампы на собственном производстве. От анализа технологичности конструкции и выбора инструментальной стали до механической обработки, электроэрозионной резки, сборки, испытаний и образцов PPAP — весь процесс контролируется одной внутренней командой. Только медленная электроэрозионная резка передается на аутсорсинг — все остальные операции выполняются внутри компании.
- 100% — проектирование и изготовление штампов собственными силами
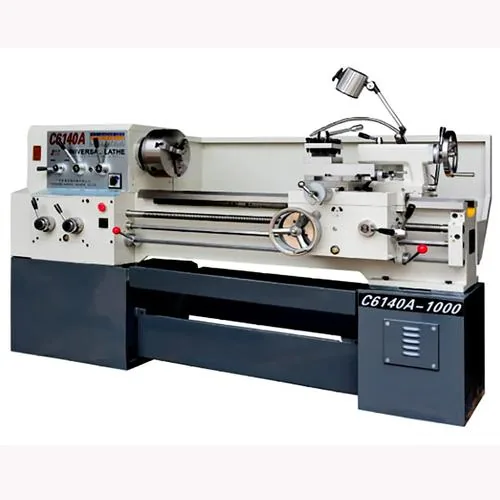
- 3 — токарных станка с ручным управлением в инструментальном цехе
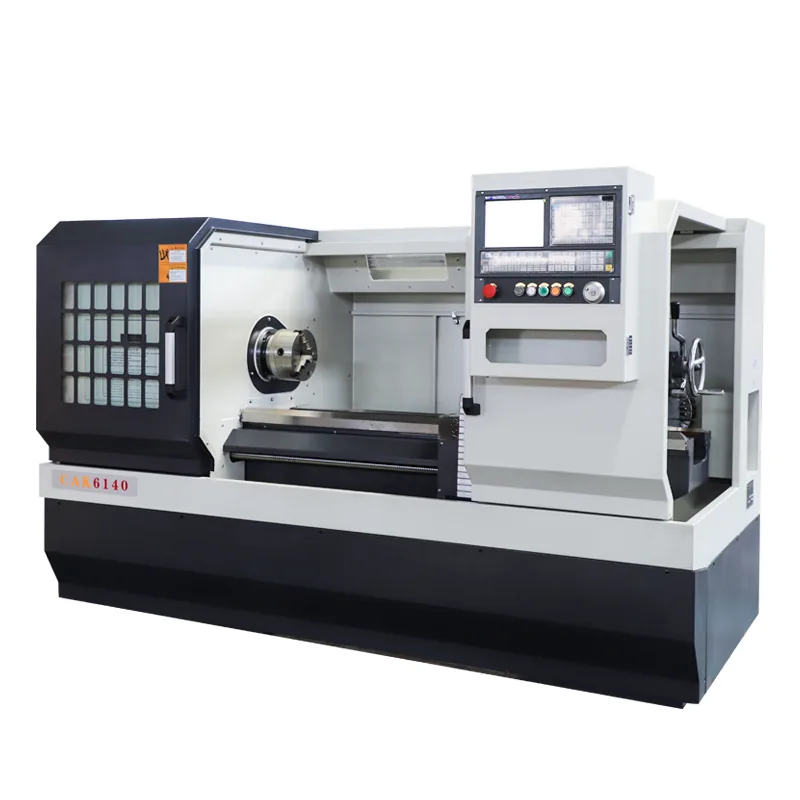
- 1 — токарный станок с ЧПУ для изготовления деталей оснастки
- 5 + 1 — установки электроэрозионной резки (средняя и быстрая проволока)
- 1 — процесс на аутсорсинге: медленная электроэрозионная резка
Что означает проектирование и изготовление оснастки собственными силами в Balford?
Часто закупщики заказывают штампованные детали у одного производителя, а оснастку — у другого. Balford устраняет этот разрыв: на одном производстве, где работают прессы, также проектируют, изготавливают и обслуживают штампы.
Какие штампы проектирует и изготавливает Balford?
Прогрессивные штампы
Многопозиционные штампы для крупносерийных деталей: вырубка, формовка, вытяжка, пробивка и нарезка резьбы за один проход.
Услуги прогрессивной штамповки →Вытяжные штампы
Штампы для одно- и многоступенчатой вытяжки цилиндрических корпусов, кожухов, банок, втулок и датчиков из стали, нержавеющей стали, алюминия и чистого железа.
Услуги глубокой вытяжки металла →Штампы для трансферной и формовочной обработки
Штампы для крупных или асимметричных деталей, где заготовка перемещается между станциями для вытяжки, калибровки, обрезки и отбортовки.
Изготовление штампованных металлических деталей на заказ →Комбинированные штампы, вырубные и гибочные инструменты
Инструменты для однооперационной обработки шайб, крышек, кронштейнов и листовых деталей, а также гибочные и формовочные штампы для серийного производства.
Обработка листового металла →Какое оборудование для изготовления штампов есть в инструментальном цехе Balford?
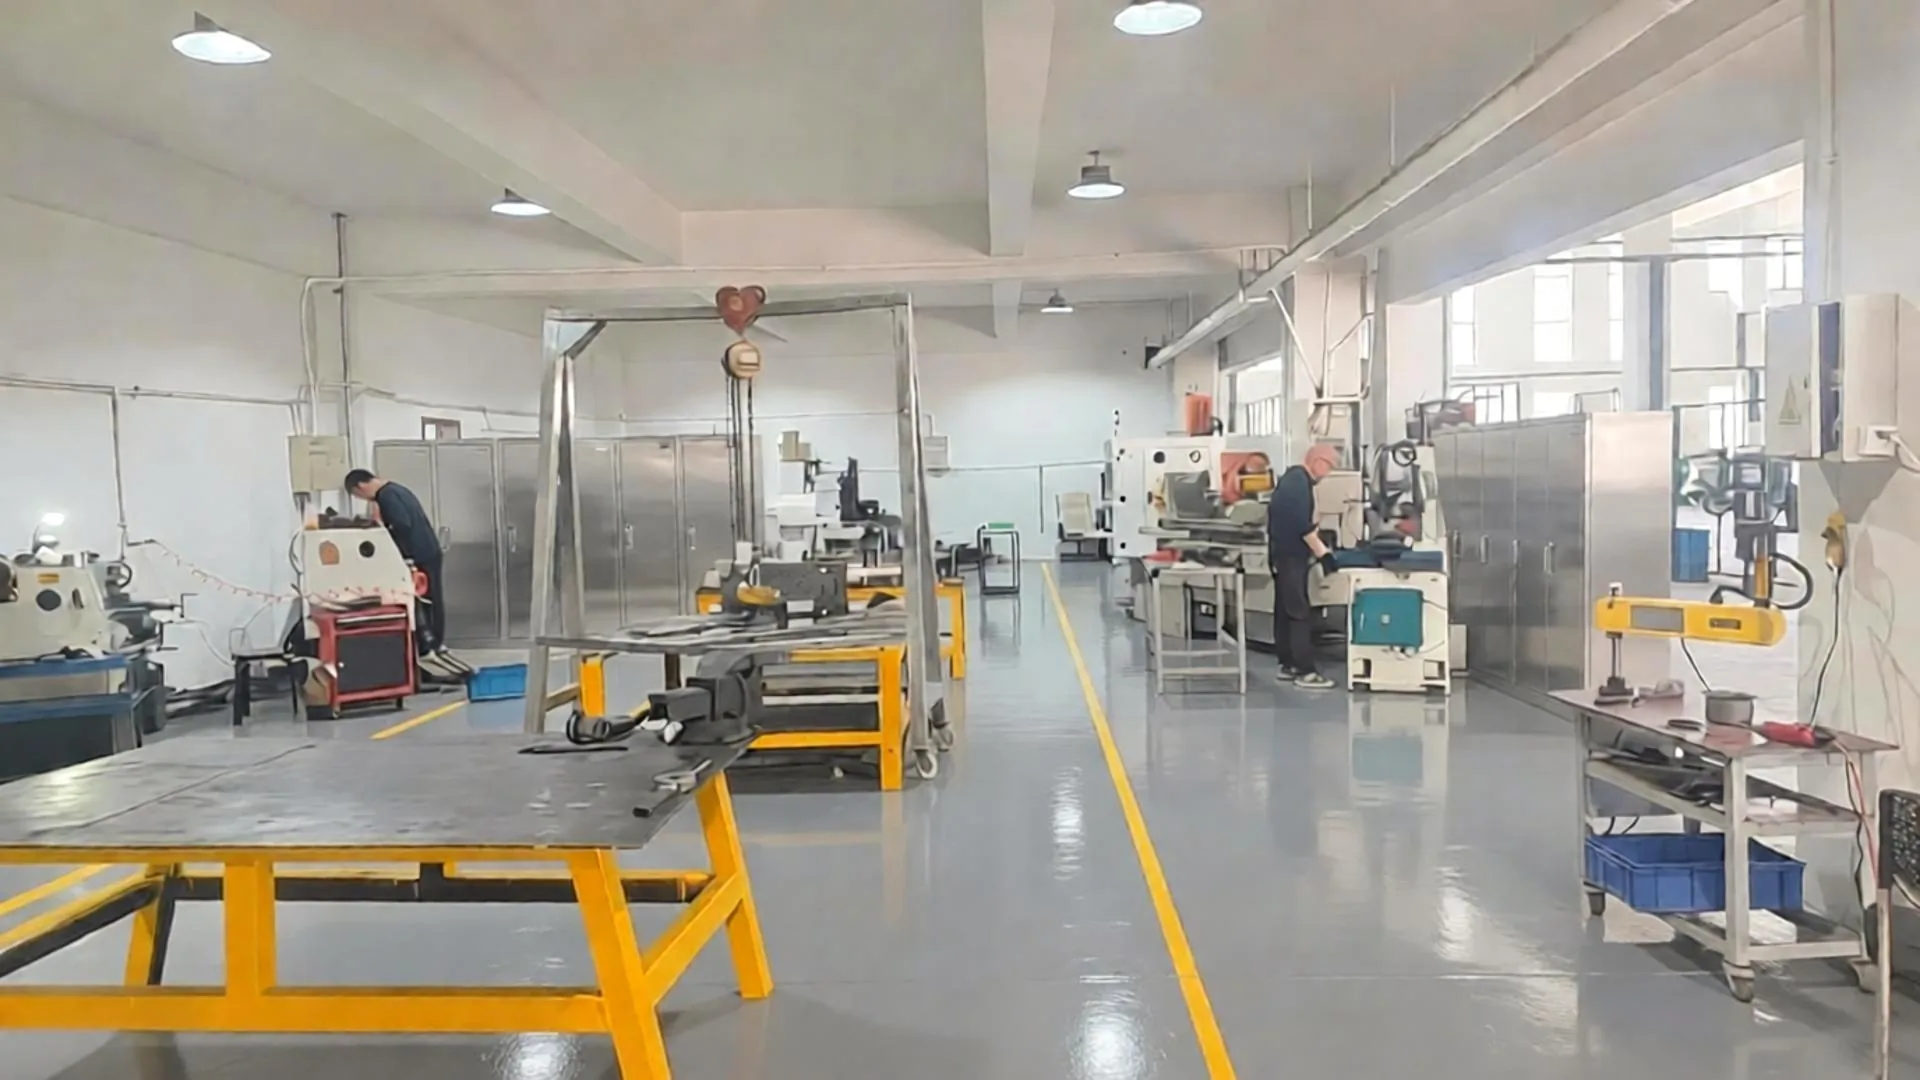
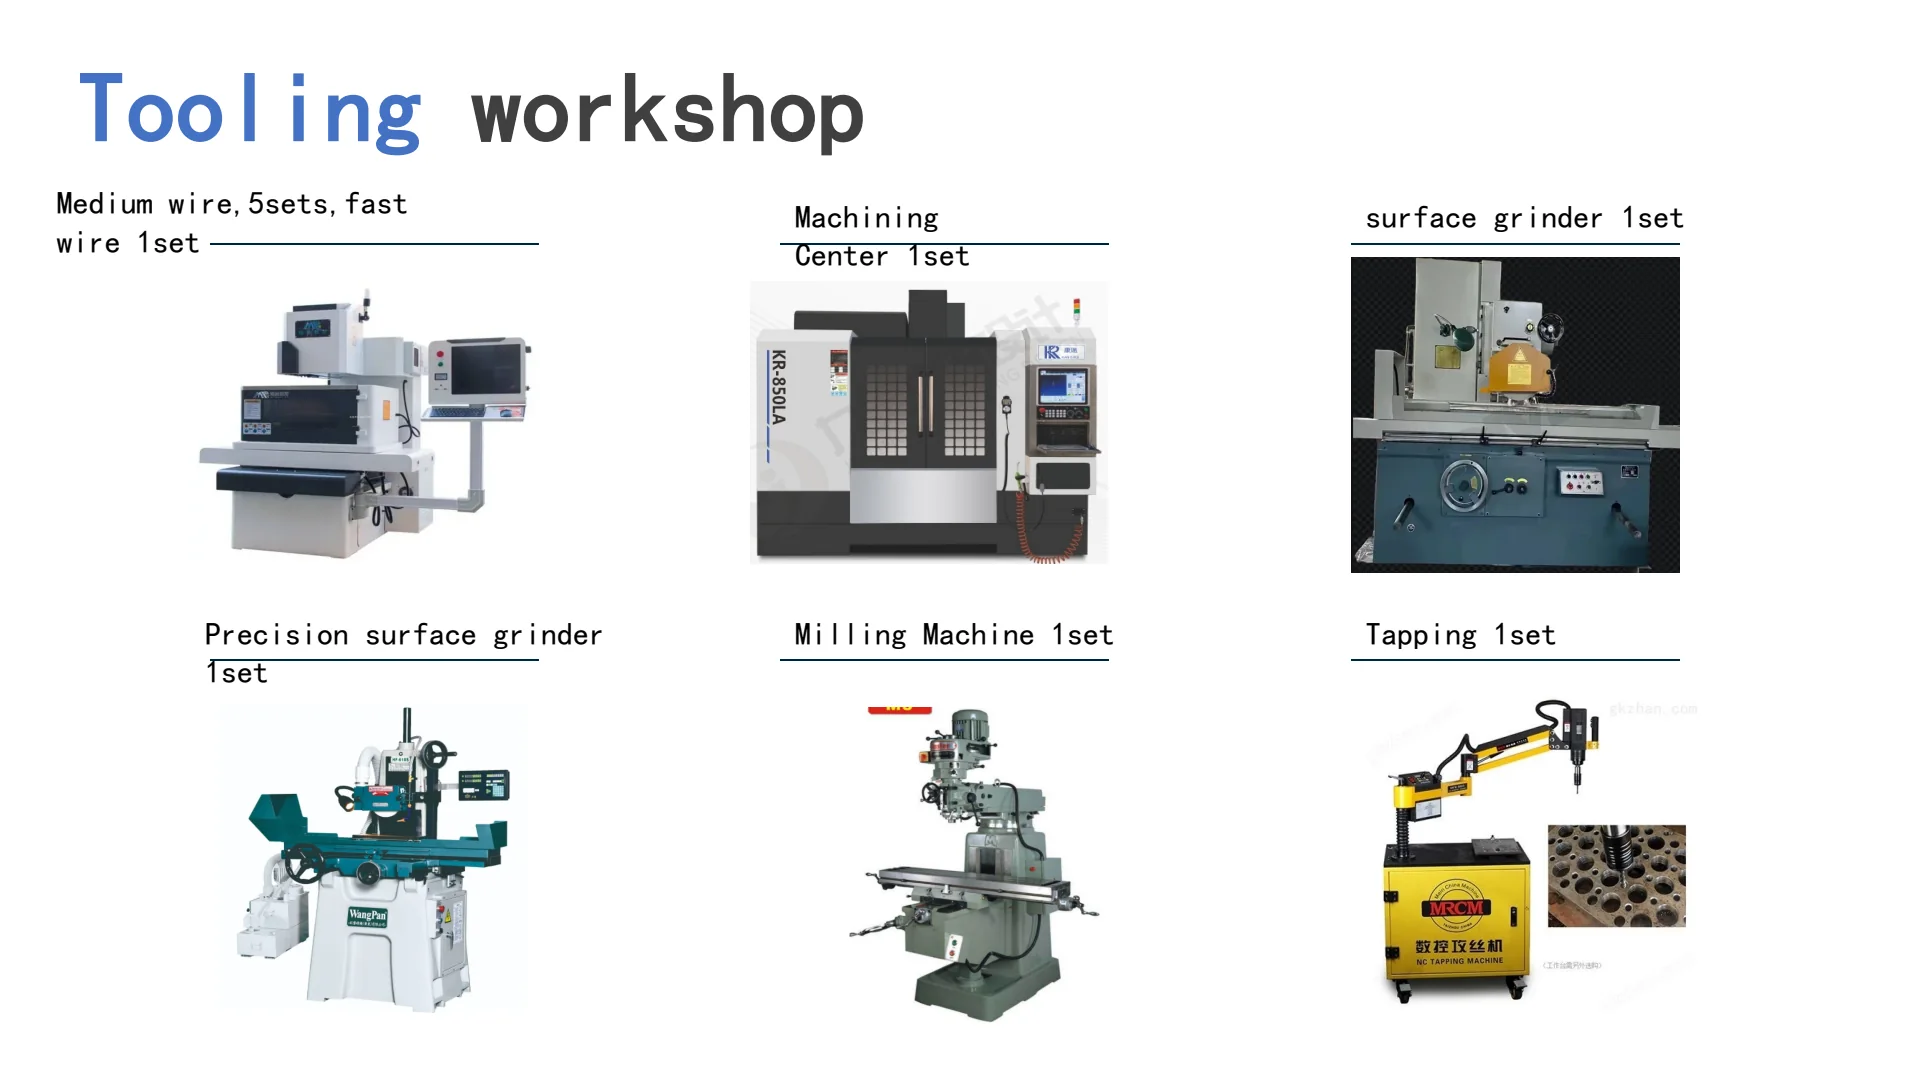
Инструментальный цех оснащен как полноценный штамповочный участок. В таблице ниже приведен список станков, которые посетители видят в цеху Balford.
| Оборудование | Функция в изготовлении штампов | Наличие в собственном производстве |
|---|---|---|
| Круглошлифовальные станки (внутренние и внешние) | Шлифовка круглых компонентов штампов, пуансонов, направляющих, штифтов и втулок до финальных размеров и чистоты поверхности. | В собственном производстве |
| Токарные станки ×3 | Токарная обработка заготовок пуансонов, выталкивателей, направляющих колонн и других компонентов инструментального цеха. | В собственном производстве · 3 единицы |
| Токарный станок с ЧПУ ×1 | Точная токарная обработка компонентов с повторяемой геометрией для сборки штампов и пресс-форм. | В собственном производстве · 1 единица |
| Фрезерные станки с ЧПУ | Обработка штамповочных плит, карманов, полостей и монтажных элементов в закаленных и предварительно закаленных сталях. | В собственном производстве |
| Прецизионный плоскошлифовальный станок | Плоское шлифование штамповочных плит, съемников и вставок с высокой параллельностью и чистотой поверхности. | В собственном производстве |
| Крупногабаритный плоскошлифовальный станок | Шлифование больших штамповочных плит и крупных корпусов инструмента, не помещающихся на стандартных станках. | Собственное производство |
| Сверлильные станки | Сверление отверстий под штифты, винты и водопроводные линии в штампах и оснастке. | Собственное производство |
| Проволочно-вырезные станки средней скорости ×5 | Вырезка отверстий матриц, профилей пуансонов и контурных сечений с стабильной точностью. | Собственное производство · 5 единиц |
| Проволочно-вырезной станок высокой скорости ×1 | Высокоскоростная черновая обработка и вырезка вентиляционных канавок при меньших требованиях к чистоте поверхности. | Собственное производство · 1 единица |
| Электроэрозионное сверление (перфоратор) | Сверление стартовых отверстий для проволочной ЭЭО и малых глубоких прецизионных отверстий в штампах. | Собственное производство |
| Медленная проволочная ЭЭО | Ультратонкая чистовая обработка и проволочная резка с критическим допуском на конус для специальных деталей штампов. | Внешний поставщик |
| Автоматические резьбонарезные станки | Нарезание резьбы в плитах матриц, съемниках и деталях с постоянным шагом и глубиной. | Собственное производство |
| Холодная сварка штампов | Ремонт износа, сколов и царапин на штампах методом холодной сварки без тепловой деформации. | Собственное производство |
| Аргонодуговая (TIG) сварка | Наплавка изношенных кромок и ремонт компонентов из инструментальной стали с контролируемым тепловложением. | Собственное производство |
| Пневматические шлифовальные машины для штампов | Станочная и ручная доводка радиусов, фасок и вытяжных поверхностей. | Собственное производство |
| Демагнитизатор | Удаление остаточного магнетизма после шлифовки и ЭЭО, чтобы стружка не прилипала к поверхностям штампа. | Собственное производство |
| Оборудование для термообработки | Небольшая печь используется для экстренного ремонта штампов; объемная закалка и отпуск компонентов штампов выполняются проверенными партнерами по термообработке, с предоставлением данных о твердости. | Собственное производство |
Изготовление, шлифовка, электроэрозионная обработка, сварка и обслуживание оснастки выполняются на месте. Два этапа передаются на аутсорсинг: медленная проволочная электроэрозия для особо чистовой обработки или глубоких конусных деталей, а также объемная термообработка компонентов штампов — небольшая печь имеется для экстренного ремонта.
Почему собственная оснастка важна для вашего проекта?
Для штампованных и глубоко вытянутых деталей качество, стоимость и сроки определяются штампом. Собственное производство оснастки меняет поведение этих трех факторов.
Более быстрый цикл от DFM до оснастки
Инженеры по оснастке получают ваш чертеж, отмечают проблемы с коэффициентом вытяжки или формовочной способностью и корректируют конструкцию штампа в том же здании — без передачи проекта внешним подрядчикам.
Испытания на наших прессах
Штампы устанавливаются, регулируются и тестируются на производственных прессах Balford перед выпуском, поэтому образцы деталей отражают реальные серийные условия.
Один ответственный партнер
Цена оснастки, сроки, образцы и документация PPAP предоставляются одним поставщиком, с единым инженерным контактом от запроса предложения до производства.
Срок службы и обслуживание оснастки
Мы ведем учет штампов и храним запасные вставки, ремонтируем износ на месте в течение срока программы вместо отправки штампа на сторону.
Документация автомобильного уровня
Собственный контроль и документация, соответствующая FAI/PPAP, поддерживают утверждение деталей — подробнее на странице возможностей PPAP.
Защита интеллектуальной собственности
Конструкции штампов, принадлежащие заказчику, не передаются по цепочке поставок; NDA и защищенные записи по оснастке являются стандартом.
От чертежа до производственного штампа: внутренний рабочий процесс
1. Проверка технологичности конструкции (DFM)
Проверка материала, допусков и формоустойчивости по вашему чертежу с предложением раскроя ленты или последовательности вытяжки.
2. Проектирование штампа
Разработка CAD-макета, подбор инструментальной стали и спецификация компонентов силами внутреннего отдела инструментальной оснастки.
3. Механическая обработка и закалка
Фрезерная обработка на ЧПУ, токарные работы и шлифовка компонентов штампа с закалкой у проверенных партнеров по термообработке.
4. Проволочно-вырезная обработка (EDM) и финишная доводка
Вырезка отверстий и профилей штампа на наших станках средней и высокой скорости, затем ручная доводка.
5. Сборка и пробный прогон
Сборка штампа, установка и пробные прогоны на производственных прессах до соответствия образцов чертежу.
6. Утверждение образца и запуск
Контроль первого образца, документация по стандарту PPAP и передача в серийное производство.
Внутри инструментального цеха
Штампы для этих деталей проектируются и изготавливаются в нескольких метрах от прессов.
Проектирование и изготовление оснастки — ответы на вопросы покупателей
Вы разрабатываете штампы собственными силами по моему чертежу детали?
Да. Инженеры Balford проводят анализ технологичности конструкции (DFM) по вашему 2D/3D чертежу, определяют раскрой ленты или последовательность вытяжки и проектируют штамп до начала обработки металла. Вы получаете обратную связь по материалу, коэффициенту вытяжки, допускам и факторам стоимости до начала изготовления оснастки.
Какие типы штампов вы изготавливаете?
Balford производит прогрессивные штампы, одно- и многооперационные штампы для глубокой вытяжки, трансферные и формовочные штампы, а также комбинированные, вырубные и гибочные инструменты. Они используются для корпусов соленоидных клапанов, датчиков, деталей двигателей, втулок, крышек, банок и конструкционных штампованных изделий.
Какое оборудование есть в вашем инструментальном цехе?
В цехе имеются круглошлифовальные станки (внутренние и наружные), три токарных станка, один токарный станок с ЧПУ, фрезерные станки с ЧПУ, прецизионные и крупногабаритные плоскошлифовальные станки, сверлильные станки, пять проволочно-вырезных станков (EDM) средней скорости, один высокоскоростной проволочно-вырезной станок (EDM), установка для электроэрозионного сверления отверстий, автоматический нарезатель резьбы, установка для холодной сварки штампов, аппарат для TIG-сварки, пневматические шлифмашины, размагничиватель и небольшая печь для термообработки при срочном ремонте штампов.
Какие марки инструментальной стали вы обычно используете для штампов?
Стандартные варианты включают D2, Cr12MoV и аналогичные стали для холодной обработки для штамповочных и вырубных компонентов, с подбором износостойких вставок и пуансонов в зависимости от объема, толщины материала и качества поверхности детали. На этапе проектного анализа подбирается марка стали для каждой позиции до начала механической обработки.
Вы передаете часть инструментального производства на аутсорсинг?
На аутсорсинг передается только медленная проволочная электроэрозия (EDM) — исключительно для деталей штампов, требующих сверхточного исполнения или глубокого конусного резания, выходящего за возможности наших станков средней и высокой скорости. Проектирование, механическая обработка, шлифовка, сборка, пробные пуски и обслуживание выполняются собственными силами, а объемная термообработка — у проверенного партнера.
Каков типичный срок изготовления оснастки?
Для стандартных штампов однооперационной или глубокой вытяжки проектирование и изготовление занимает 15–30 дней; прогрессивные и трансферные штампы — 30–60 дней в зависимости от количества позиций и итераций пробных пусков. Ремонт оснастки и замена вставок выполняются быстрее.
Можно ли проводить пробные пуски штампов и отбор образцов PPAP на вашем производстве?
Да. Штампы испытываются на прессах Balford, первые образцы проверяются в собственной лаборатории, а документация PPAP для автомобильных проектов готовится с поддержкой системы качества и процесса IMDS.
Вы обслуживаете оснастку клиента в ходе серийного производства?
Да. Штампы клиентов хранятся, обслуживаются и ремонтируются на производстве с фиксацией наработки, износа и замены вставок — это гарантирует стабильность инструмента на весь срок проекта.
Получите анализ технологичности конструкции до начала изготовления оснастки
Отправьте чертеж и целевой объем — инженеры Balford по оснастке и продажам обычно дают ответ в течение 24 часов с анализом возможности формовки и коммерческим предложением.
Сопутствующие ресурсы по проектированию штампов
- Проектирование штампов высшего уровня: 13 контрольных точек — что должен включать комплект оснастки: от раскроя ленты до пробного пуска.
- Услуги инженерного проектирования штампов — как Balford проверяет и проектирует штамп до обработки металла.
- Возможности глубокой вытяжки — стадии вытяжки, контроль стенок и технологические пределы.
- Проверка технологичности конструкции (DFM) — оценка технологичности перед изготовлением оснастки.
Сопутствующие производственные возможности: прогрессивная штамповка, штамповка на трансферных прессах, глубокая вытяжка или перечень оборудования инструментального цеха — все проверяется по одним чертежам перед расчетом стоимости.
Трансферная оснастка также производится здесь — см. страницу штамповки на трансферных прессах . Подробные характеристики оборудования, включая проволочно-вырезные станки и шлифовальные мощности, указаны в перечне оборудования.
Аутсорсинг термообработки и финишной обработки контролируется по той же системе — см. финишную обработку металла и дополнительные операции.
Как инструмент проверяется перед серийным производством: прототипирование и проверка первого образца.
В том же инструментальном цехе изготавливаются штампы для единичных операций, используемые для прототипов и мелкосерийного производства — см. мелкосерийная штамповка и прототипирование.