Управление течением материала, растрескиванием и точностью, когда глубина вытяжки во много раз превышает диаметр детали.
Сложность сверхглубокой вытяжки
Чем выше отношение длины к диаметру, тем сложнее глубокая вытяжка. Материал должен проходить через несколько позиций без разрыва, чрезмерного утонения, складок и потери прямолинейности.
Balford строит многоступенчатые последовательности для длинных узких деталей — включая детали, вытягиваемые из круглой заготовки за четырнадцать последовательных операций. Для подходящих размеров деталей и марок материала мы можем оценить соотношения около 20:1 и вести разработку за пределами этого диапазона.
Поведение материала
Твёрдость, анизотропия, относительное удлинение и наклёп зависят от марки материала и состояния термообработки. Эти свойства определяют допустимое обжатие за одну вытяжку и необходимость промежуточного снятия напряжений, чтобы деталь оставалась бездефектной.
Помимо обычных сталей мы можем разрабатывать детали из высокопрочного листа, нержавеющей стали, алюминия, меди и отдельных никелевых сплавов — при условии, что геометрия и состояние материала совместимы с процессом.
Предотвращение коробления и разрушения
Высокие нагрузки при вытяжке могут искривить стенку или вызвать растрескивание после формования. Наши инженеры управляют размером заготовки, обжатием на каждой ступени, радиусами пуансона и матрицы, усилием прижима, смазкой и совмещением, чтобы боковая стенка оставалась стабильной по всей последовательности.
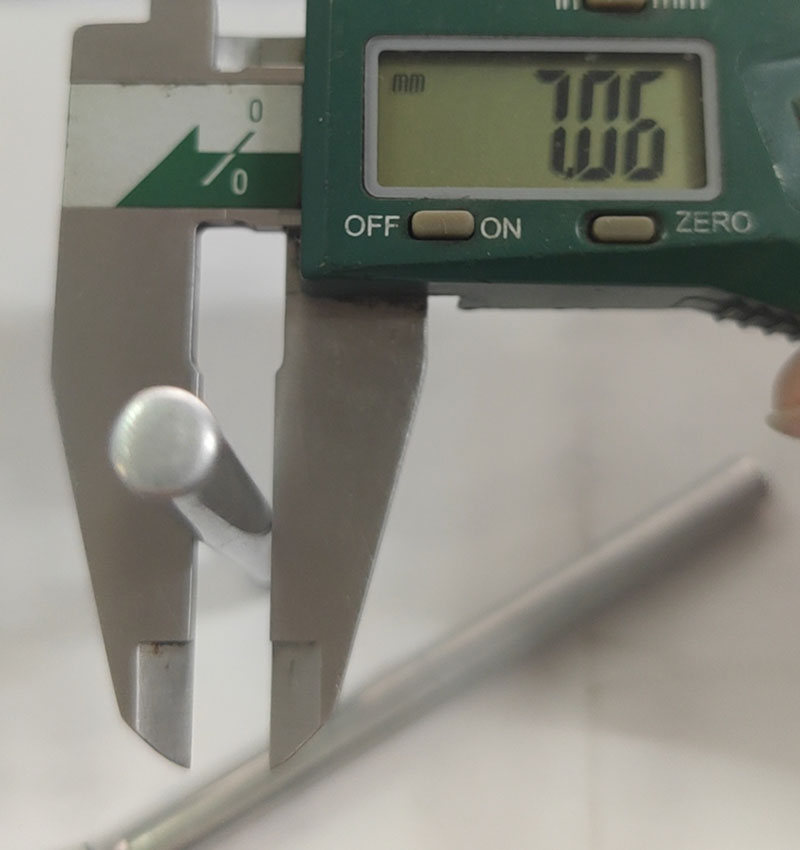
Измерения между этапами разработки показывают, где накапливается деформация, поэтому мы корректируем последовательность до запуска в производство — без сюрпризов на этапе PPAP.
Применения с высокой прочностью и малой массой
В электромобилях и ответственных по безопасности применениях всё чаще требуются прочные и лёгкие детали. Balford разработал глубоко вытянутые детали из высокопрочных материалов, включая сложные геометрии из листа класса около 980 МПа толщиной примерно 2 мм, там где это допускает итоговая конструкция.
Мы также можем интегрировать небольшие отверстия в некоторые высокопрочные вытянутые детали. Направление пробивки и ориентация заусенцев планируются исходя из ваших требований к сборке и безопасности с самого начала.
Разработка оснастки
Последовательность формования определяется геометрией готовой детали, а не универсальным графиком вытяжки. Поскольку мы сами проектируем, изготавливаем и отлаживаем оснастку, мы быстро замыкаем цикл между измерениями и корректировкой штампа, что сокращает время разработки и ускоряет выход на PPAP.
Начните с функционального требования
Пришлите нам требуемый материал, толщину стенки, длину, диаметр, допуск и годовой объём. На их основе мы определим необходимое число ступеней вытяжки и оценим, оправдан ли переход от механообработки или сварной конструкции к глубокой вытяжке с учётом ваших затрат и сроков.
Обсудим вашу деталь
Нужен стабильный, воспроизводимый процесс для сложной металлической детали?
Отправьте в Balford чертёж, спецификацию материала, годовой объём и требования к качеству. Наша инженерная команда разберёт последовательность формования и предложит практичный производственный маршрут — штамповку прогрессивными штампами, глубокую вытяжку или гибридный подход с вторичными операциями.
Запросить производственный анализ