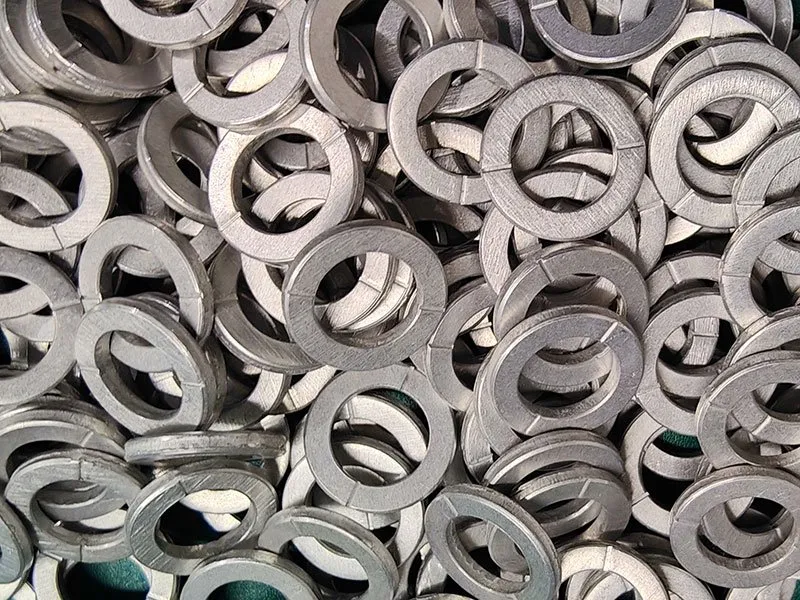
Документ по процессу холодной штамповки и проектированию оснастки для двусторонней фасонной круглой шайбы.
I. Анализ требований к процессу
1. Обзор изделия
Двусторонние фасонные круглые шайбы — критичные компоненты механических узлов, широко применяемые в разных видах оборудования для увеличения опорной площади, снижения трения, распределения нагрузки и предотвращения утечек. Их ключевая особенность — точный контроль диаметра, толщины и равномерной двусторонней фаски по спецификации, что обеспечивает целостность соединения и долговременную стабильность в рабочих условиях.
2. Ключевые параметры и требования
♦ Диаметр и толщина: в зависимости от применения наружный и внутренний диаметры и толщина шайбы должны выдерживаться с жёсткими допусками для обеспечения посадки при сборке.
♦ Двусторонняя фаска: размер фаски (например, 0,15 мм) должен быть одинаковым с обеих сторон, чтобы минимизировать концентраторы напряжений при сборке и улучшить герметичность.
♦ Требование к параллельности: параллельность торцов напрямую влияет на плоскостность после сборки и должна выдерживаться в допустимых пределах для плавной работы оборудования.
♦ Выбор материала: выбирайте материалы, например нержавеющую сталь или медные сплавы, исходя из условий эксплуатации (температура, давление, среда), чтобы удовлетворить требования по коррозионной стойкости, теплостойкости и другим характеристикам.
II. Проектирование схемы процесса
1.Определение технологического маршрута: входной контроль материала → резка/вырубка → пробивка → двусторонняя фаска → удаление заусенцев → очистка → контроль → упаковка.
2. Выбор метода обработки фасок: холодная штамповка на специальной оснастке выполняет фаски на обеих поверхностях одновременно или последовательно, балансируя время цикла и размерную точность.
3.Назначение точек контроля качества: контрольные точки в процессе устанавливаются на операциях резки, пробивки и снятия фаски, с документированными критериями контроля и прослеживаемостью.
III. Проектирование конструкции оснастки
1.Общая компоновка оснасткиПроектируются верхний и нижний блоки оснастки. Верхний блок несёт прижимную плиту, пуансон и кромку для снятия фаски; нижний блок оснащается матрицей и базирующим устройством для удержания заготовки.
2.Конструкция лезвия для снятия фаски: задайте точные углы и геометрию лезвия для соблюдения фаски 0,15 мм, обеспечивая одинаковое снятие кромки с обеих сторон шайбы.3.
Система базирования и направления: используйте точные направляющие колонки и втулки, чтобы держать совмещение и воспроизводимость штампа в допуске по всей серии.4.Механизм съёма и выталкивания: спроектируйте съёмную плиту и систему выталкивания так, чтобы готовая деталь выходила чисто, без деформации и следов.
IV. Материалы и технология обработки5.Материал оснастки: задайте высокотвёрдую, износостойкую инструментальную сталь, например Cr12MoV или SKD11, с хорошей вязкостью, чтобы максимально продлить срок службы штампа и сохранить размерную точность на длинных сериях.
6.
Термообработка: закалите и отпустите критичные детали оснастки, чтобы поднять твёрдость и износостойкость, сохранив вязкость, необходимую для штамповочных нагрузок.7.Технология обработки: обрабатывайте все детали оснастки на высокоточных центрах с ЧПУ, чтобы выдержать требуемые допуски и чистоту поверхности по каждому элементу.
V. Отладка и оптимизация оснастки1.Испытание оснастки без материала: прогоните штамп без материала, чтобы проверить прилегание и совмещение всех деталей, затем настройте зазоры и параметры до оптимального состояния.
2.Пробная штамповка с материалом: постепенно повышайте тоннаж пресса, следите за формированием шайбы и точно настраивайте зазор штампа и углы лезвий, пока деталь не будет соответствовать чертежу.3.
Непрерывная оптимизация: используйте результаты проб и обратную связь с производства, чтобы постоянно совершенствовать конструкцию штампа и параметры процесса, повышая и производительность, и качество деталей.
VI. Запуск производства и мониторинг1.Планирование производства: постройте детальный график исходя из прогнозов спроса и доступной мощности прессов, чтобы выполнять сроки поставки в нужных объёмах.
2.Мониторинг в процессе: отслеживайте весь цикл — входной контроль материала, состояние пресса, параметры процесса и контроль готовых деталей, — чтобы каждый шаг оставался в допуске.3.
Контроль качества и прослеживаемость: ведите документированную систему контроля со 100%-ной проверкой или выборкой по AQL готовых деталей, фиксируя номера партий и результаты контроля для полной прослеживаемости.Непрерывная оптимизация: по результатам испытаний оснастки и обратной связи с производства постоянно оптимизируйте конструкцию оснастки и параметры процесса, повышая эффективность производства и качество продукции.
VI. Запуск производства и мониторинг
1.Составление производственного плана: исходя из рыночного спроса и производственной мощности составляется детальный производственный план, обеспечивающий своевременное и количественное выполнение задач.
2.Мониторинг производственного процесса: внедряется сквозной мониторинг, включая входной контроль материала, проверку состояния оборудования, регистрацию параметров процесса, контроль качества готовой продукции и т. д., чтобы каждый шаг соответствовал требованиям.
3.Контроль качества и прослеживаемость: создаётся комплексная система менеджмента качества, проводятся полные или выборочные проверки готовой продукции и фиксируется информация о производственных партиях и результатах контроля для обеспечения прослеживаемости качества.
4.Постоянное улучшение: мы регулярно отслеживаем производственные данные и обратную связь с площадки, выявляем пробелы и дефекты процесса, затем внедряем корректирующие действия, чтобы постоянно повышать и производительность, и качество деталей.