Выдавливание — это производственный процесс, при котором исходный материал продавливается через матрицу, приобретая заданную форму с постоянным поперечным сечением.
Что такое выдавливание с острыми углами
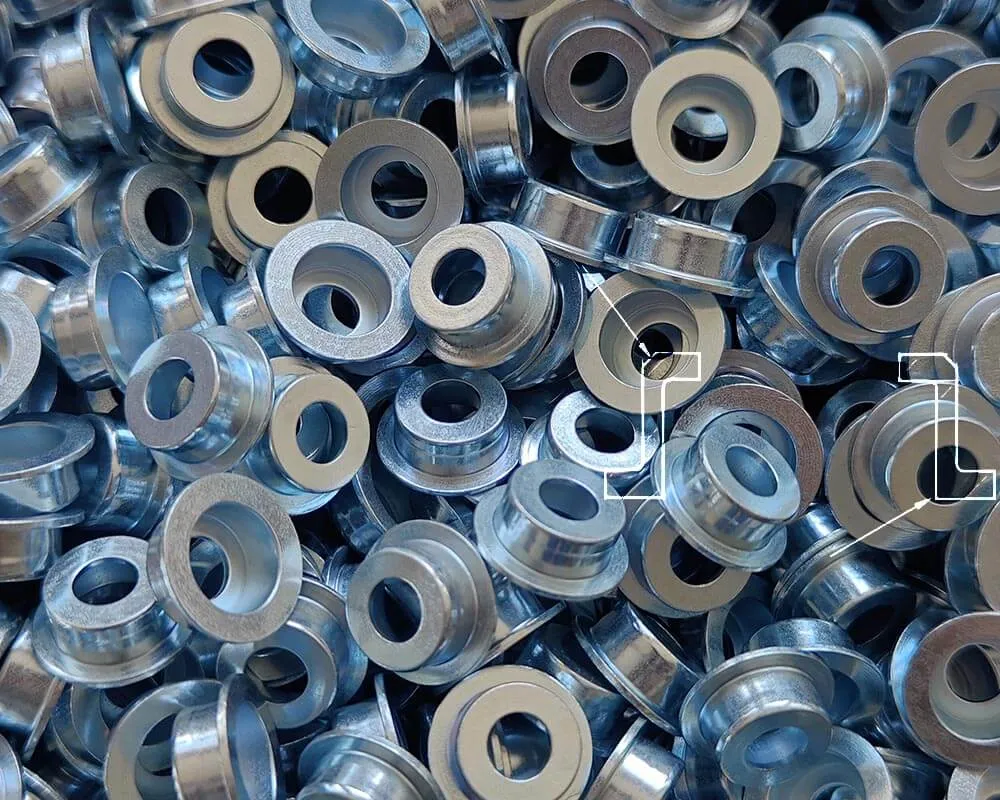
В глубокой вытяжке выдавливание с острыми углами — это приём, который мы применяем для получения чётких кромок и углов на металлических деталях. Процесс продавливает листовой металл через матрицу, вызывая пластическую деформацию под напряжением и формируя нужную геометрию. Обычно мы применяем этот метод для деталей, которым нужны острые кромки или мелкие элементы, — это короба, оболочки и корпуса.
При выдавливании с острыми углами важнее всего течение материала и конструкция матрицы. Правильный выбор марки материала и корректные параметры процесса предотвращают растрескивание и коробление в углу. Геометрия матрицы также должна учитывать форму острого угла и направление течения материала, чтобы мы могли выдержать допуски и сохранить стабильное качество детали.
Наша компетенция
Выдавливание с острыми углами — ключевая возможность нашего производства: она позволяет получать детали со сложной геометрией и мелкими элементами, которых трудно добиться другим способом. Благодаря тщательному проектированию матрицы и управлению процессом мы получаем эффективные серии и воспроизводимое качество, поставляя индивидуальные компоненты для разных промышленных применений.
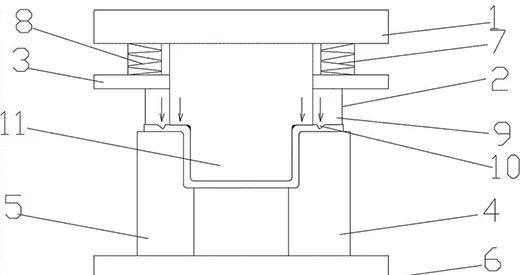
Мы используем схему формовки выдавливанием, при которой обжимаем наружный радиус детали и подгибаем радиус фланца, получая прямой угол. Так большие радиусы сжимаются до меньших или до острых углов в соответствии с требованиями чертежа. Стандартные штампы позволяют получать радиусы только больше толщины материала и не имеют встроенных мер защиты, необходимых для такой работы.
Раньше, когда мягко вытянутые детали гиблись под радиусным углом, нам приходилось из-за глубокой вытяжки начинать с большего радиуса, а затем постепенно уменьшать его до нужного. Проблема была в том, что на этапе уменьшения материал вытекал наружу, поскольку верхняя и нижняя части штампа сжимали одновременно, и радиусный угол так и не смыкался как требовалось.
Малые радиусные углы выполняют конкретные функции: когда наружный радиус мал, деталь плотнее садится к сопрягаемой детали. Меньшие радиусы гиба также лучше работают с уплотнительными кольцами, предотвращая утечки воздуха или жидкости. Такие применения на пределе возможностей штамповки и глубокой вытяжки обычно достижимы только механообработкой, что повышает стоимость и снижает производительность.
Используя собственный процесс, Balford поднимает и подгибает детали, добиваясь меньших радиусных углов и получая более плоскую и параллельную поверхность, чем при обычных методах.