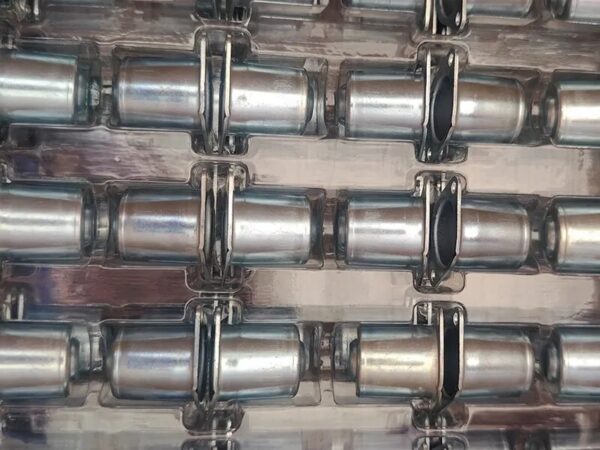
Точная ротационная обрезка удаляет лишний материал из вытянутых втулок и корпусов непосредственно внутри прогрессивного штампа.
Что такое точная ротационная резка в штампе?
Ротационная резка в штампе использует управляемый вращающийся механизм для удаления лишнего материала с открытого торца вытянутой цилиндрической детали. Обычно применяется к втулкам, гильзам и корпусам, где требуется чистый и точно расположенный торец.
Для подходящих деталей Balford может обрезать глубоко вытянутую деталь без фланца прямо в штампе. Это исключает отдельный токарный станок или вторичную позицию обрезки и обеспечивает более энерго- и материалосберегающий производственный маршрут.
Конструкция ротационного штампа
Ротационная позиция резки обычно объединяет режущий элемент, привод, направляющие узлы и элементы базирования детали. Геометрия инструмента, рабочий угол и траектория резания рассчитываются исходя из формы детали и требований к кромке.
Стабильное направление предотвращает боковое смещение, а система базирования управляет положением детали. Конструкция штампа также должна обеспечивать движение материала, нагрузку резания, износ и безопасный съём детали.
Управление качеством кромки
Качество кромки зависит от твёрдости и пластичности материала, припуска на обрезку, зазора резания, подачи, нагрузки резания и состояния инструмента. Согласование этих параметров уменьшает заусенцы и коробление и позволяет удерживать точность торца менее 0,10 мм там, где это допускают деталь и процесс.
Материалы, пресс и стойкость штампа
Рабочие элементы должны обладать износостойкостью, ударной вязкостью и термостойкостью. Легированные инструментальные стали и твёрдосплавные элементы выбираются в зависимости от объёма производства и материала. Пресс и система подачи должны обеспечивать точность и стабильность, необходимые для синхронизации всех позиций.
Раскладка ленты и шаг
Раскладка ленты определяет использование материала, загрузку позиций и стабильность производства. Шаг должен учитывать ход пресса, геометрию детали и ротационный механизм, сохраняя достаточную прочность перемычки для перемещения детали через все стадии формования.
Отладка и управление производством
При отладке мы проверяем установку штампа, зазоры, режущие кромки, базирование детали и износ инструмента. Результаты контроля образцов определяют корректировки геометрии штампа и параметров пресса до запуска в серию.
Результат — совмещённая операция резки, которая повышает производительность, исключает вторичную механообработку и обеспечивает стабильное качество торцов глубоко вытянутых круглых деталей.
Обсудим вашу деталь
Нужен стабильный процесс для сложной металлической детали?
Отправьте в Balford чертёж, спецификацию материала, годовой объём и требования к качеству. Наши инженеры разберут последовательность формования и предложат практичный производственный путь.
Запросить производственный анализ