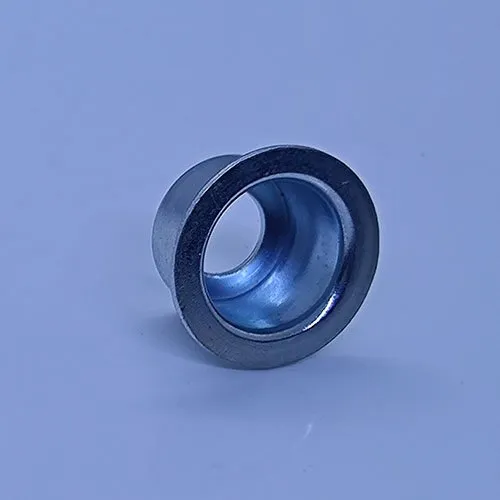
Ventilfederteller – AISI 1045 Stahl
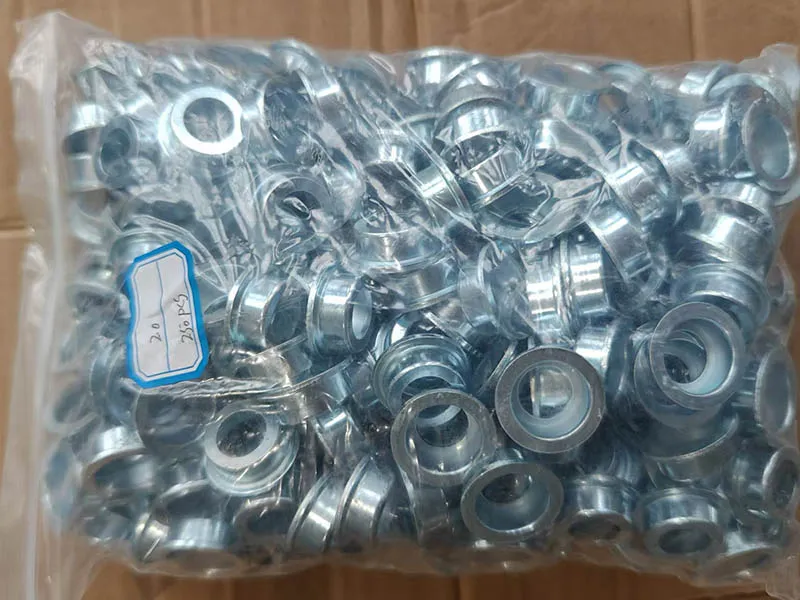
Was ist dieses Teil? Ventilfederteller ist ein Federteller, gefertigt aus AISI 1045 Stahl von Balford. Fertigungsprozess: Tiefziehen → Wärmebehandlung → Oberflächenbehandlung. Oberfläche: Verzinkung, aufgebracht nach dem Glühen (Durchlaufglühofen, zwischen den Zügen). Hauptanforderungen: Tiefziehen von mittelkohlenstoffhaltigem AISI 1045 mit Zwischenglühen, um das Material verformbar zu halten und Taktzeit und Kosten zu kontrollieren.
Tiefziehen
| Produktname | Ventilfederteller |
|---|---|
| Kategorie | Federteller |
| Prozessablauf | Tiefziehen→Wärmebehandlung→Oberflächenbehandlung |
| Werkstoff | AISI 1045 Stahl |
| Oberflächenbehandlung | Verzinkung |
| Wärmebehandlung | Glühen (Durchlaufglühofen, zwischen den Zügen) |
| Hauptanforderungen | Tiefziehen von mittelkohlenstoffhaltigem AISI 1045 mit Zwischenglühen, um das Material verformbar zu halten und Taktzeit und Kosten zu kontrollieren |
Fallbeispiel
Saintbon Hydraulic und Hengli Hydraulic kamen mit einem Auftrag für Ventilfederteller aus AISI 1045 Stahl zu uns und gaben das Tiefziehverfahren für das Teil vor. Wir haben bereits Federteller für zwei Kunden gefertigt. Sie verlangten Tiefziehen für dieses Teil, obwohl AISI 1045 ein mittelkohlenstoffhaltiger Stahl ist, der sich normalerweise nicht für diese Art der Umformung eignet. Unser Vorteil ist der Durchlaufglühofen im Werk. Wenn das Tiefziehen bei einer so harten Sorte grenzwertig wird, glühen wir zwischen den Zügen, um das Material verformbar zu halten. Dadurch können wir die Werkzeugfolge vereinfachen, bessere Taktzeiten halten und die Stückkosten niedrig halten. Ihr bisheriger Weg war das Schneiden von Rundstahl und die komplette Bearbeitung des Federtellers aus dem Vollen – langsam und materialverschwendend. Der Wechsel zum Tiefziehen reduzierte unseren Rohmaterialverbrauch und verkürzte die Bearbeitungszeit erheblich. Das Teil weist zudem bessere Festigkeit und Duktilität auf, und wir können engere Produktionspläne einhalten.