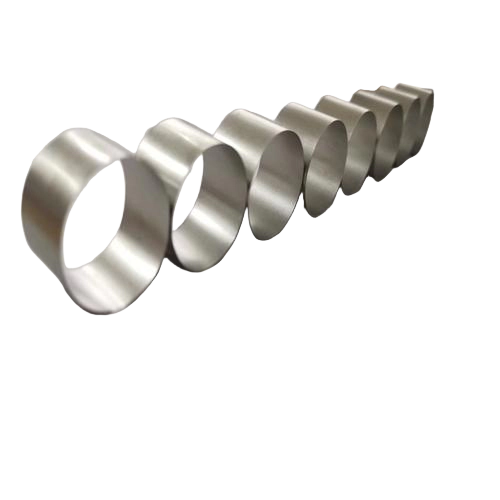
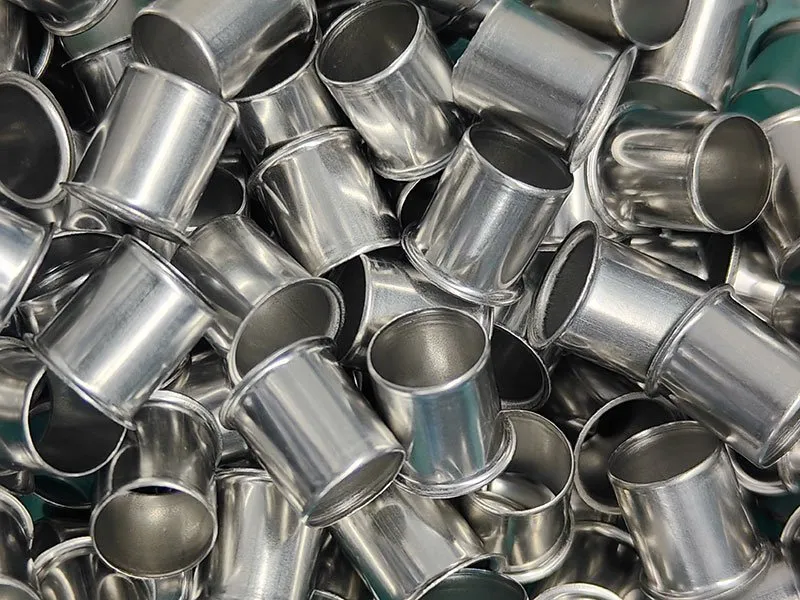
Tiefgezogene magnetische Isolierhülse
Was ist dieses Teil? Die tiefgezogene magnetische Isolierhülse ist eine Hülse aus Edelstahl, gefertigt von Balford. Fertigungsprozess: Folgestanztechnik → Entgraten → Oberflächenbehandlung. Oberfläche: Beizen. Hauptanforderungen: Toleranzkontrolle beim Tiefziehen extrem dünner Materialstärken; Werkstoffe 304/316 für Festigkeit und Duktilität.

Präzisionsstanzen
| Produktname | Tiefgezogene magnetische Isolierhülse |
|---|---|
| Kategorie | Hülse |
| Prozessablauf | Folgestanztechnik→Entgraten→Oberflächenbehandlung |
| Werkstoff | Edelstahl |
| Oberflächenbehandlung | Beizen |
| Materialstärke | Edelstahlscheibe 0,1–0,3 mm dick |
| Hauptanforderungen | Toleranzkontrolle beim Tiefziehen extrem dünner Materialstärken; Werkstoffe 304/316 für Festigkeit und Duktilität |
Fallbeispiel
Die magnetische Isolierhülse für ein Magnetventil wird in der Regel aus einer Edelstahlscheibe mit 0,1–0,3 mm Dicke tiefgezogen. Bei dieser Materialstärke ist das Material extrem dünn, was das Tiefziehen hinsichtlich der Toleranzeinhaltung wirklich anspruchsvoll macht. Edelstahl ist eine solide Wahl für Magnetventilhülsen: gute Korrosionsbeständigkeit, gleichbleibende mechanische Eigenschaften und die erforderliche magnetische Permeabilität. Übliche Werkstoffe sind 304 und 316 – beide bieten genügend Festigkeit und Duktilität, um das Tiefziehen ohne Rissbildung oder übermäßige Wanddickenabnahme zu bewältigen.
Worum es in dieser Fallstudie geht
Die magnetische Isolierhülse für ein Magnetventil wird typischerweise aus einer Edelstahlronde mit 0.1–0.3 mm Dicke tiefgezogen. Bei dieser Materialstärke ist das Material extrem dünn, was das Tiefziehen zu einer echten Herausforderung für die Toleranzeinhaltung macht. Edelstahl ist eine solide Wahl für magnetische Hülsen: Es bietet gute Korrosionsbeständigkeit, gleichbleibende mechanische Eigenschaften und die erforderliche magnetische Permeabilität. Übliche Werkstoffe sind 304 und 316 – beide haben genügend Festigkeit und Duktilität, um das Tiefziehen ohne Risse oder übermäßige Wanddickenabnahme zu bewältigen.
Auf einen Blick
| Merkmal | Angegebener Wert |
|---|---|
| Anwendung | Hülse |
| Branche | Magnetventile |
| Werkstoff | Edelstahl |
| Oberflächenbehandlung | Beizen |
| Fertigungsroute | Folgeverbundstanzung → Entgraten → Oberflächenbehandlung |
| Materialdicke | Edelstahlronde 0.1-0.3 mm dick |
| Wesentliche Anforderungen | Toleranzeinhaltung beim Tiefziehen extrem dünner Materialstärken; Werkstoffe 304/316 für Festigkeit und Duktilität |
Fertigungsroute
Die veröffentlichte Prozessfolge für dieses Teil:
- Folgestanzen
- Entgraten
- Oberflächenbehandlung
Was die Auslegung bestimmt
Die Route beginnt mit dem Folgestanzen, das für ein Teil geeignet ist, das im Band geformt wird: Coilzuführung, Lochen, Umformen und Abtrennen in einem Werkzeug. Bandlayout und Werkzeugstationen sind der technische Kern der Aufgabe, und die Jahresstückzahl entscheidet, ob ein Folgestanzwerkzeug die richtige Lösung ist.
Zwei Dinge werden vor dem Werkzeugbau geklärt: welche Maße tatsächlich für die Baugruppe wichtig sind – eine Dichtfläche, ein Lagersitz, ein koaxialer Durchmesser – und welche Toleranz der Prozess an diesen Merkmalen halten kann. Alles andere folgt der Allgemeintoleranz, wodurch der Werkzeugaufwand dort bleibt, wo er Funktion bringt.
Die Oberflächenbehandlung steht am Ende der Route. Reinigen und Entgraten erfolgen im Haus; Galvanisieren, Phosphatieren, Passivieren, Elektropolieren und Beschichten werden an qualifizierte externe Lohnbetriebe vergeben und im Prüfplan erfasst; die Chargen-Wärmebehandlung wird ebenso gehandhabt, wenn die Zeichnung es vorsieht.
Dokumentation und Erstmuster
Ein solches Teil wird mit einem Erstmusterprüfbericht gegen die bestätigte Zeichnung und einem PPAP-konformen Paket in dem Umfang freigegeben, den die Qualitätsabteilung des Kunden verlangt. Werkstoffzeugnisse werden pro Schmelze aufbewahrt, und IMDS-Einträge werden auf Anfrage eingereicht. Das Qualitätssystem ist ISO 9001:2015 mit Prozesslenkung gemäß den Anforderungen von IATF 16949.