Штампованная или вытянутая деталь либо подходит для сборки, либо нет — и разница обычно в двух-трех размерах. Лаборатория Balford существует, чтобы выявлять эти параметры до отгрузки и предоставлять документальные подтверждения для PPAP, отчетов о первом образце или рассмотрения рекламаций.
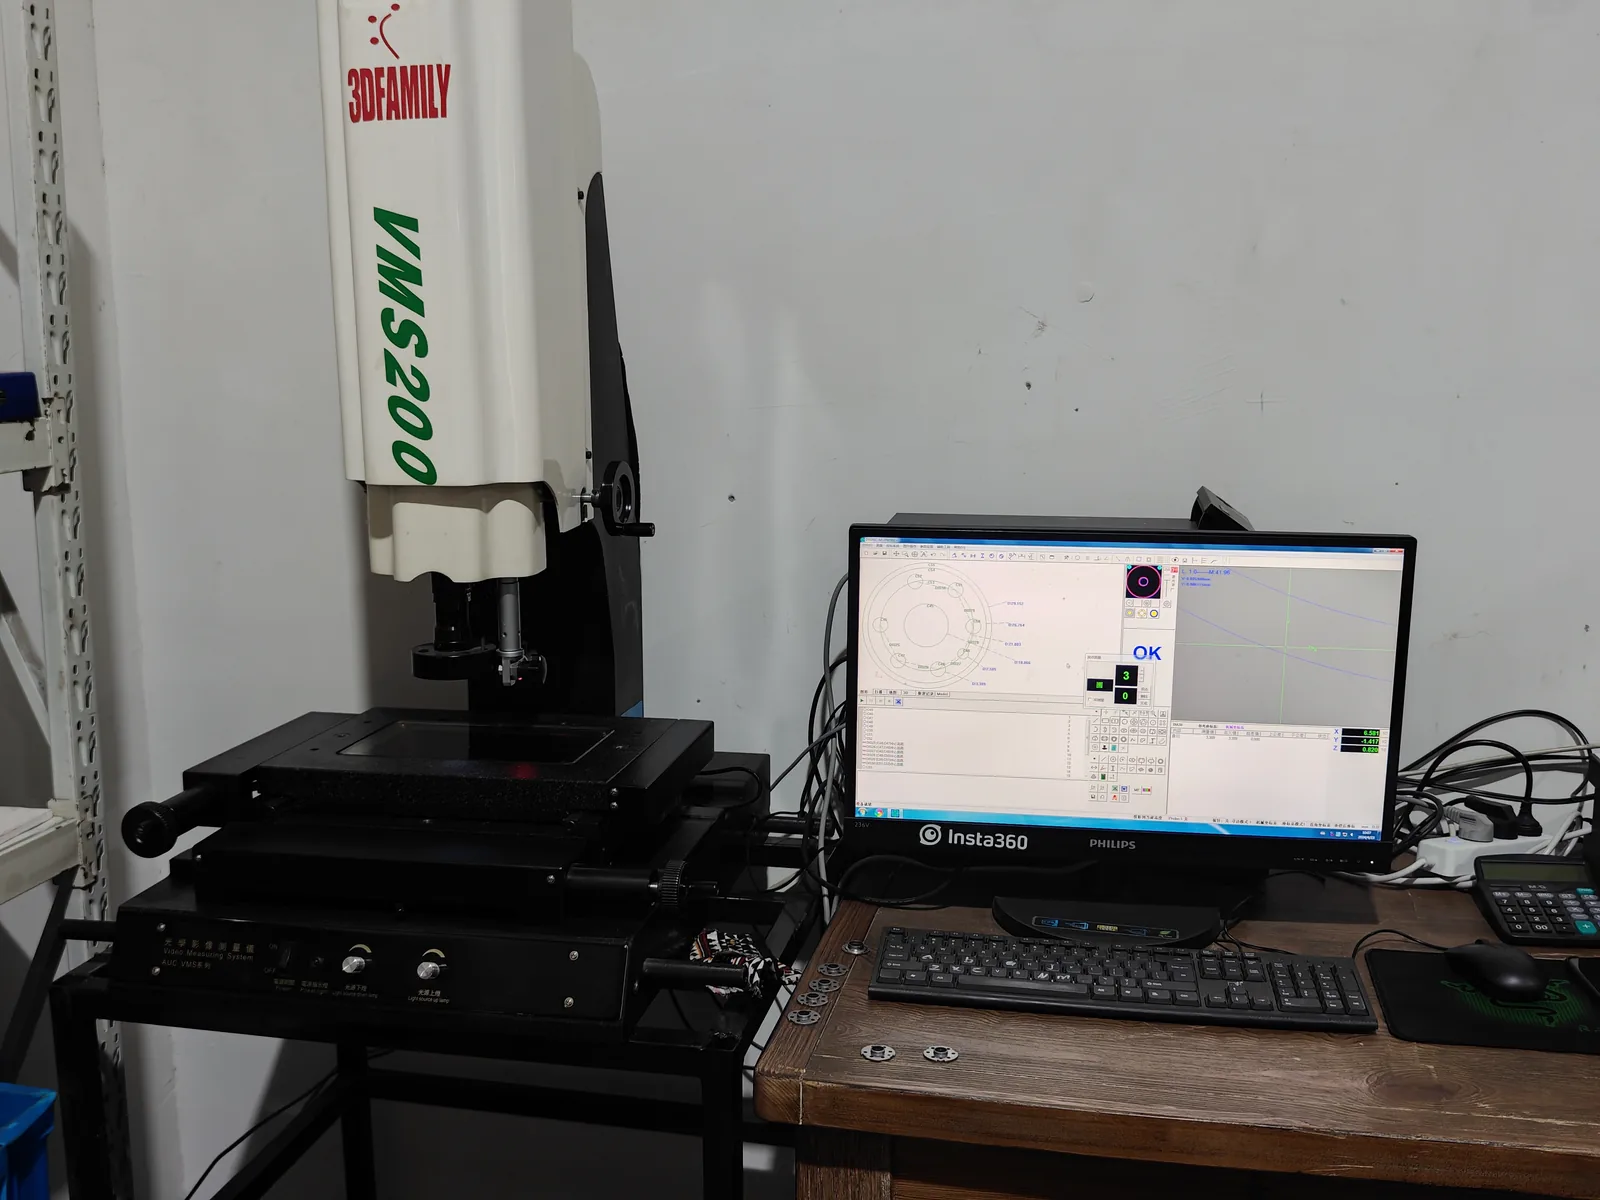
Что измеряет лаборатория
- Геометрические размеры — наружные и внутренние диаметры, толщина стенок, высоты, глубины, позиции ступеней, геометрия фланцев.
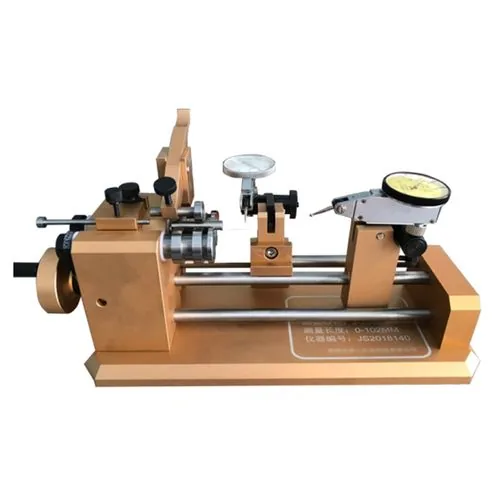
- Геометрические допуски — соосность и биение цилиндрических корпусов, проверка профилей кромок после вытяжки и штамповки.
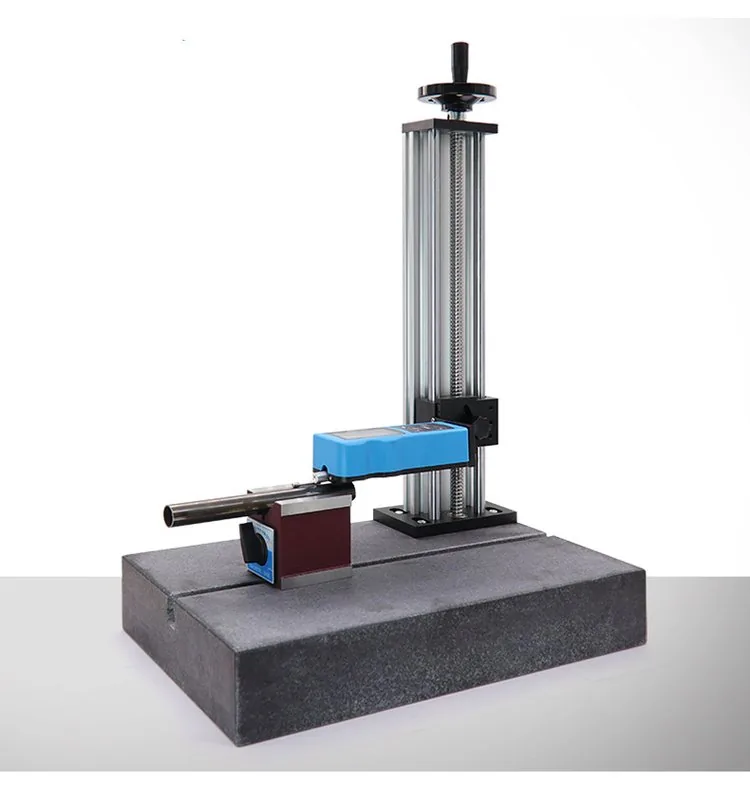
- Шероховатость поверхности — параметр Ra на формовочных и обработанных поверхностях.
- Твердость — контроль входящего материала и готовых деталей на твердомере Роквелла.
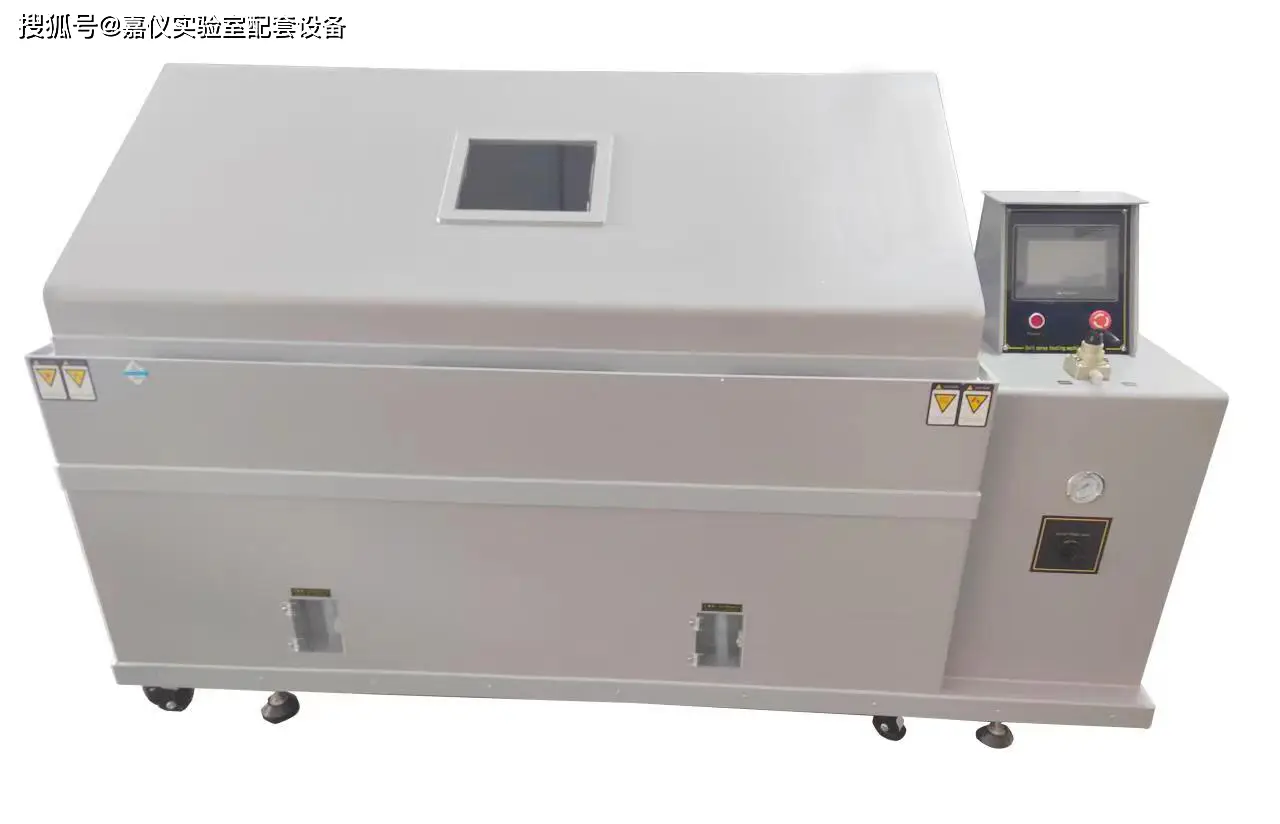
- Коррозионная стойкость — солевые испытания для покрытых и пассивированных деталей.
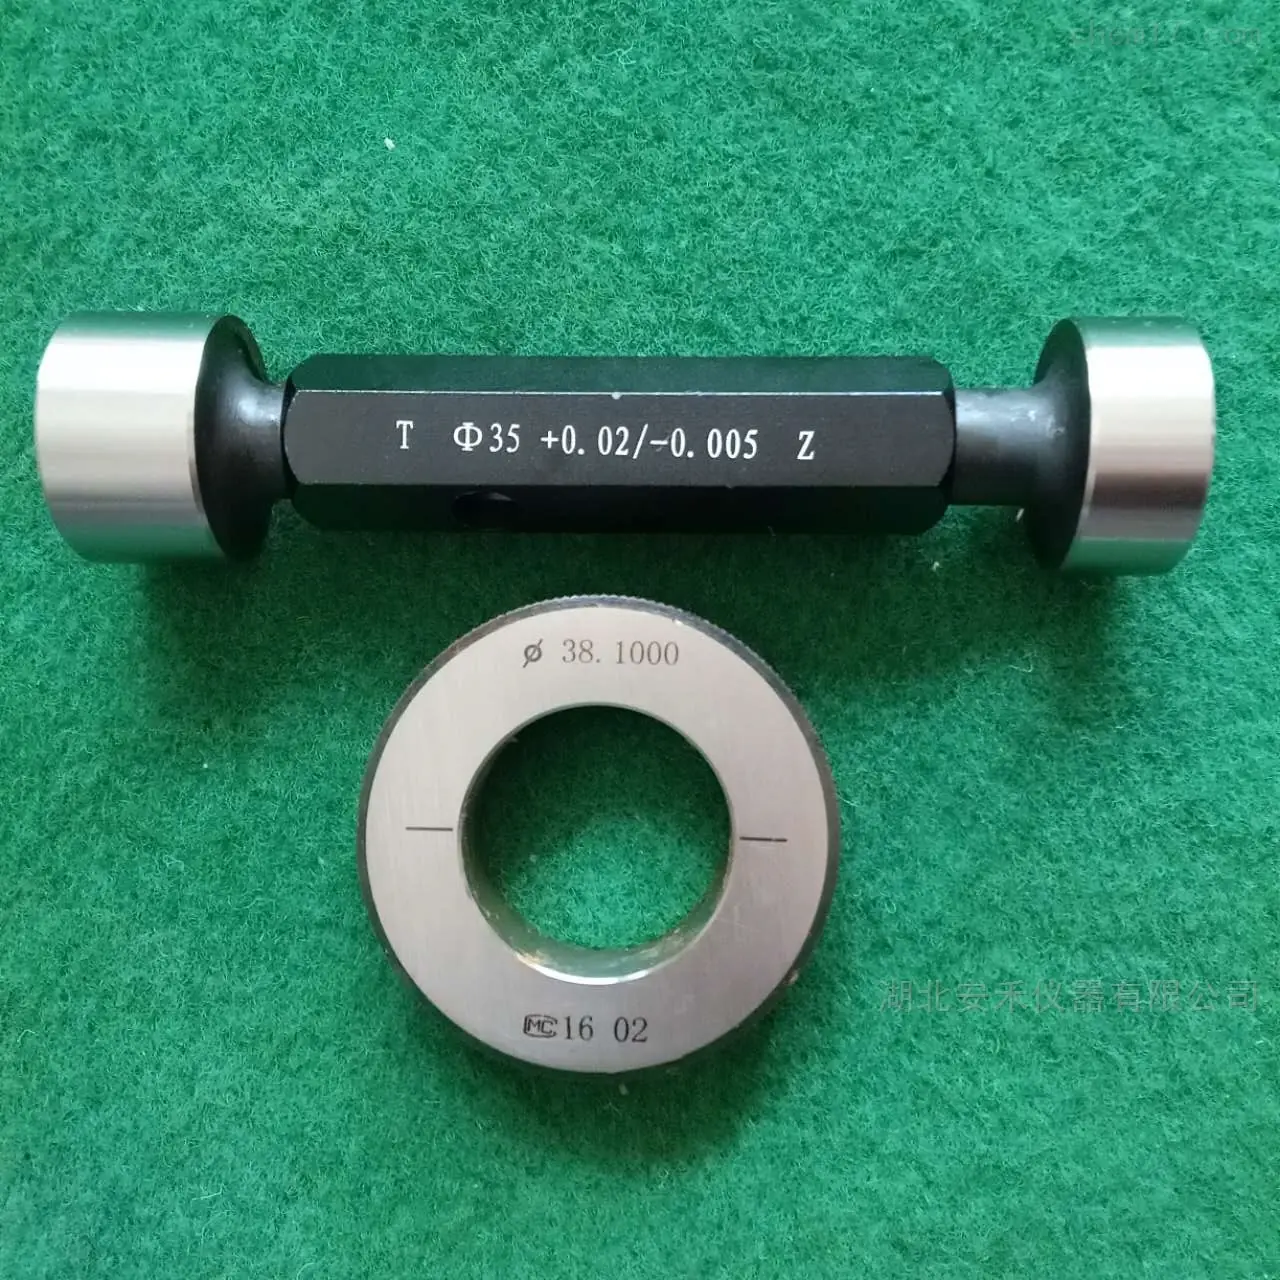
- Атрибутивный контроль — проверка отверстий, пазов и позиций калибрами на прессе.
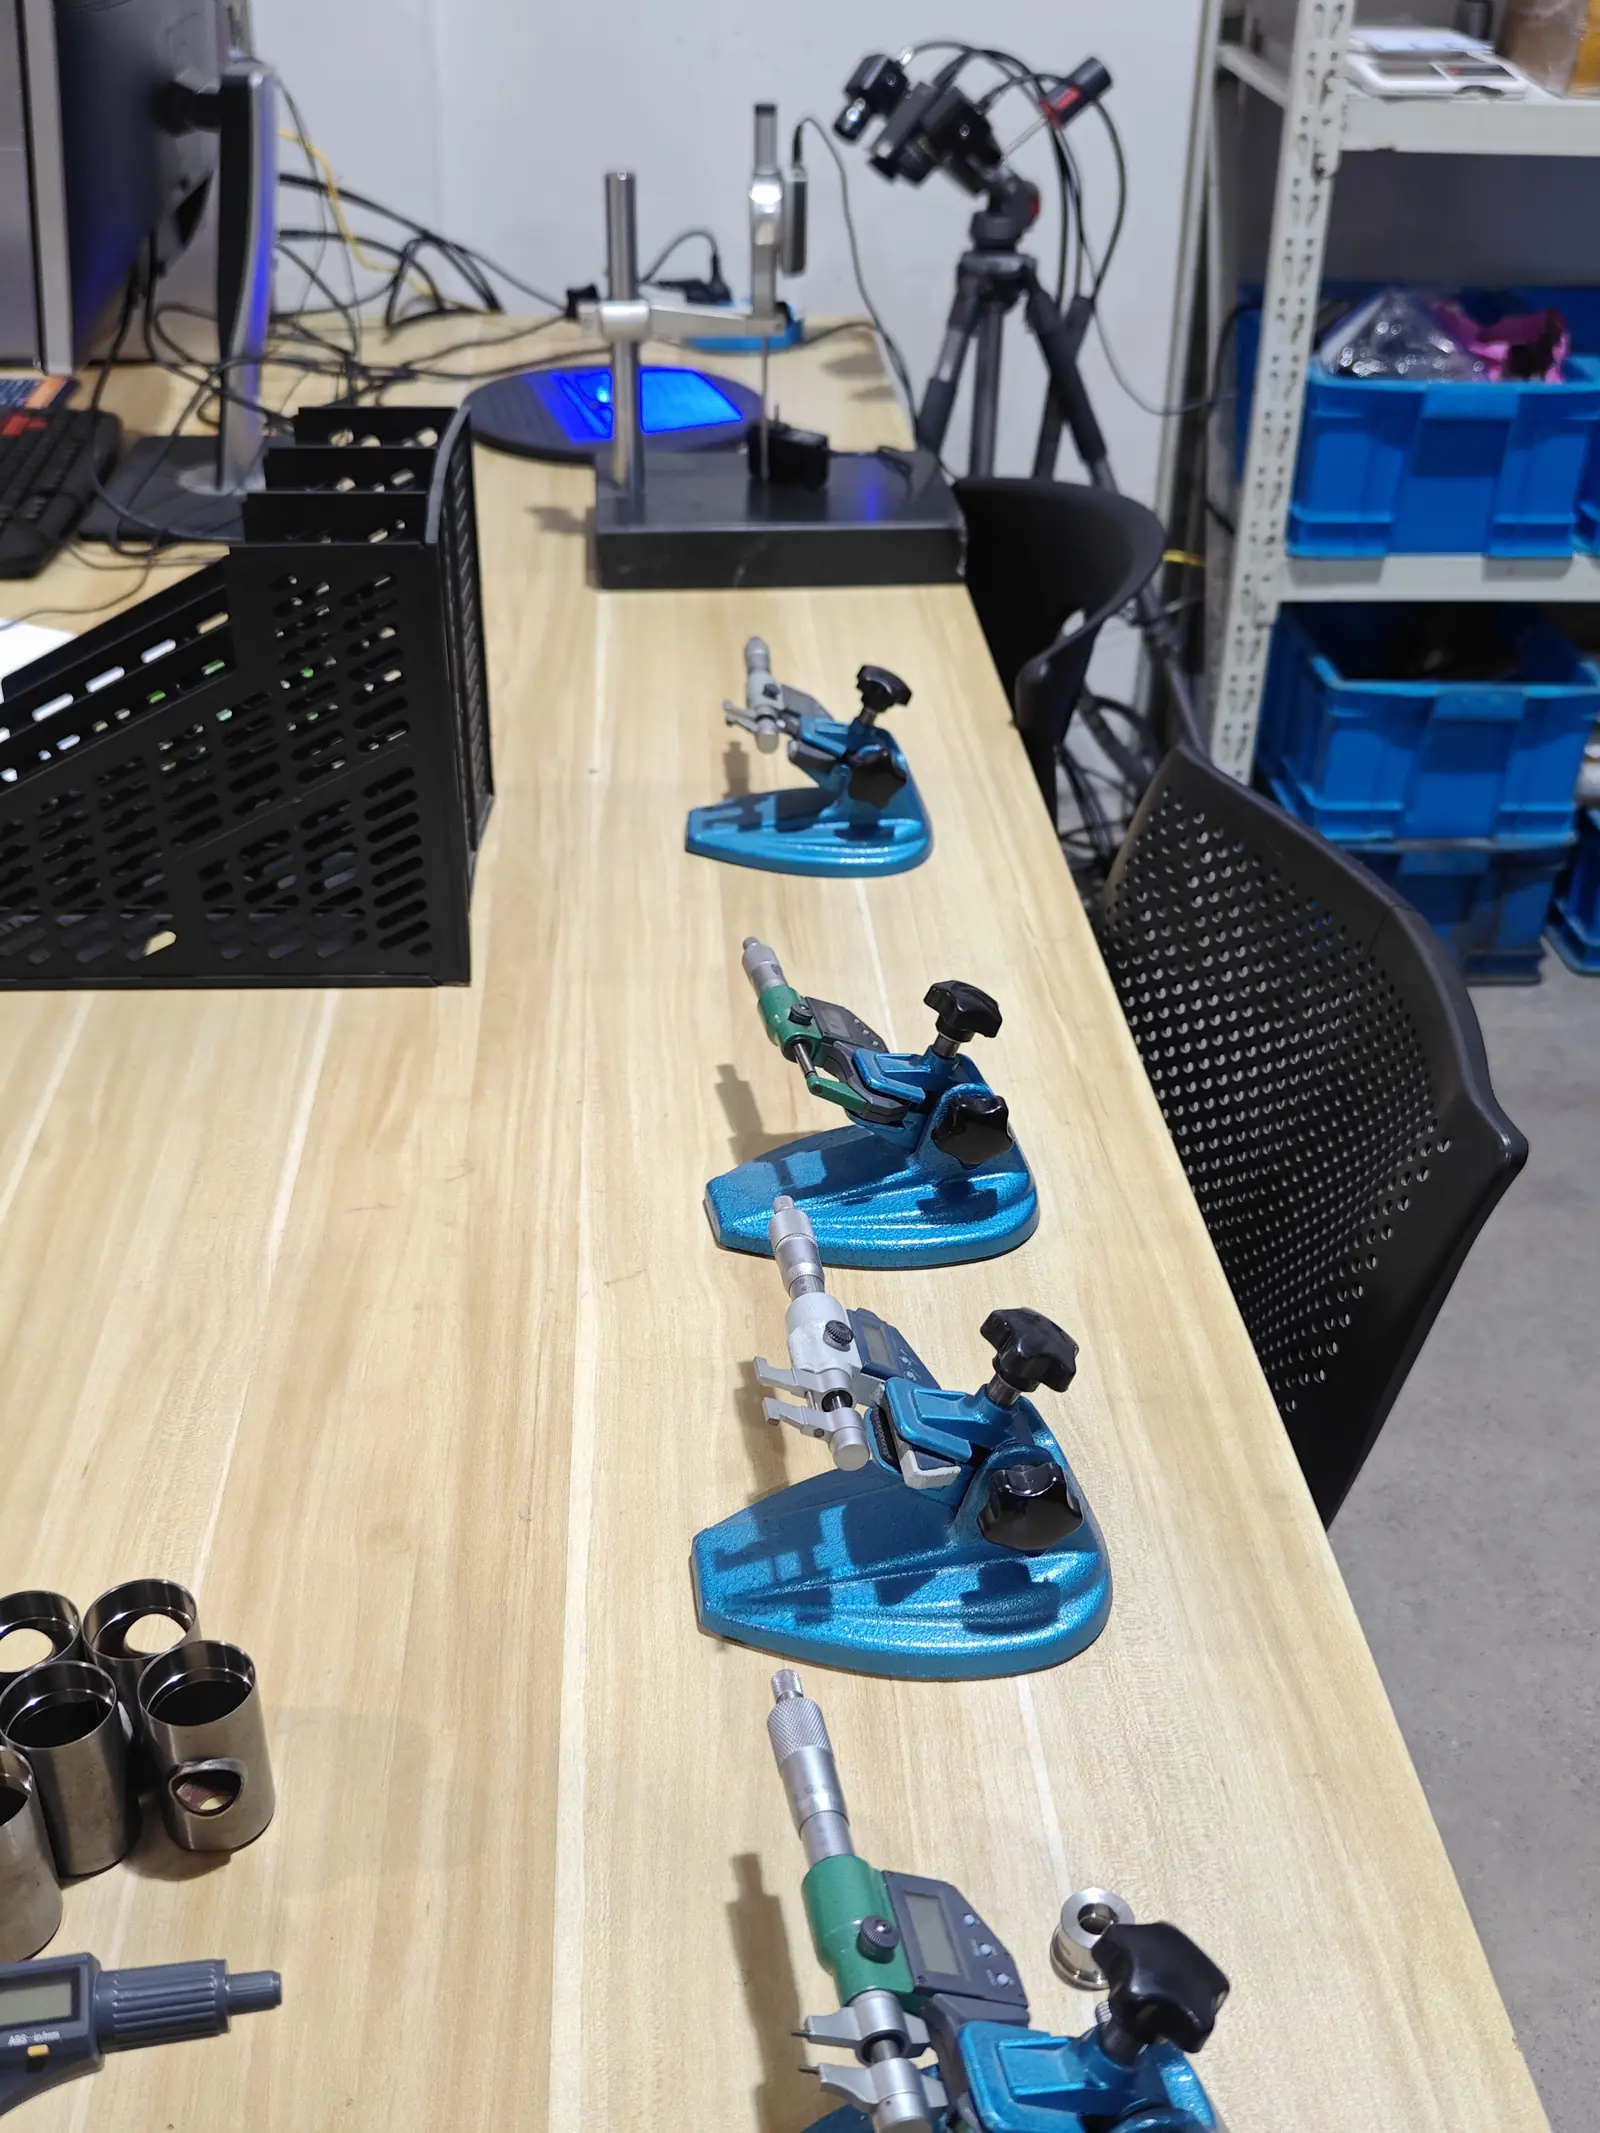
Оборудование лаборатории
Также в лаборатории
- 3D-сканер ×1 — для контроля свободной геометрии и сравнения первого образца с моделью.
- Твердомер по Роквеллу ×1 — проверка твердости поступающего материала и готовых деталей.
- Цифровой высотомер (разрешение 0,001 мм) — измерение высот и позиций ступеней на плоских и формованных деталях.
- Внутренние штангенциркули и полный набор калибров «годен/не годен» для атрибутивного контроля в цеху.
- Прибор для измерения заусенцев ×1 — быстрый контроль параметров в массовом производстве.
Как проводится инспекция первого образца
- Чертеж преобразуется в перечень характеристик. Каждый размер с допуском становится пронумерованной характеристикой, критичные отмечаются.
- Сначала подтверждается материал и твердость — измерение формованного элемента на неподходящем материале бессмысленно.
- Деталь проверяется по списку, с использованием подходящего инструмента для каждой характеристики: оптический проектор и микрометры для профилей и диаметров, глубиномер для вытяжки, калибр соосности для отверстий, измеритель шероховатости для обработки поверхности.
- Результаты фиксируются с указанием номинала, допуска и фактического значения, чтобы отчет показывал не только соответствие, но и запас по допуску.
- Любое отклонение возвращается на доработку до продолжения производства, а не после завершения партии.
Эти же измерения, расширенные на производственную партию с помощью контрольных планов и проверок в процессе, позволяют подготовить пакет PPAP уровня 3. См. Возможности PPAP по документальному сопровождению.
Что лаборатория не делает
Точное определение границ компетенции полезнее для покупателя, чем длинный список оборудования:
- Координатно-измерительная машина (КИМ) отсутствует. Для сложной свободной геометрии используем 3D-сканер, а для деталей, требующих официального отчета КИМ, организуем измерения у партнерской лаборатории и сообщаем об этом до коммерческого предложения.
- Собственной металлографической лаборатории нет. Твердость проверяем на месте; полный сертификат материала предоставляет завод-изготовитель, термообработку выполняют квалифицированные партнерские предприятия.
- Коррозионные испытания — это проверка, а не квалификация. Соляной туман подтверждает характеристики гальванизированных деталей, но не заменяет квалификацию поставщика покрытий.
Используемые методы контроля
Цилиндричность глубоко вытянутой трубы — типовое измерение для каждого отчета по первой детали.
Частые вопросы
Вы предоставляете отчет по первой детали вместе с изделиями?
Да. Контроль первой детали — стандартный этап для нового инструмента, отчет содержит каждую характеристику с номиналом, допуском и измеренным значением. Обычно предоставляется до запуска серийного производства.
Можно ли указать метод измерения для критического размера?
Да, и это предпочтительно. Укажите характеристику, метод по вашему чертежу или контрольному плану, а также используемый калибр. Если метод не указан, анализ DFM предлагает вариант, который фиксируется в контрольном плане.
Как вы обрабатываете размер, выходящий за допуск?
Результат возвращается в процесс — корректировка инструмента, изменение параметров или последовательности операций — деталь перепроверяется. Ничего не отгружается в надежде, что следующая партия будет лучше.
Лаборатория контроля используется и для входящих материалов?
Да. Входящие материалы проверяются по сертификату завода-изготовителя и марке по чертежу — габариты, твердость при необходимости, идентификация материала — перед передачей в пресс.
Можете измерить детали, изготовленные на чужом инструменте?
Да. Лаборатория контролирует все изделия, проходящие через завод, включая детали с инструмента, переданного Balford, результаты измерений оформляются аналогично.