Пайка и соединение металлов
Услуги пайки металлов
Печная и горелочная пайка медных, латунных, нержавеющих и алюминиевых узлов — соединения труб, фитингов, змеевиков и коллекторов, паяемые в непрерывной печи с сетчатой лентой, с автоматической подачей припоя и проверкой соединений на герметичность.
- Непрерывная печная пайка с сетчатой лентой
- Медная паста, пруток, проволока и паяльные кольца
- Никелевый припой для нержавеющей стали
- Соединения труб, фитингов, змеевиков и коллекторов
- Проверка на герметичность и давление
Прямой ответ: Balford выполняет пайку медных, латунных, стальных, нержавеющих и алюминиевых узлов в непрерывной печи с сетчатой лентой, а также горелочную пайку для ремонта и крупных деталей. Ассортимент припоев включает медную пасту с автоматической подачей, медный пруток, проволоку и паяльные кольца (медь плавится при 1083°C и паяется при 1100–1150°C в восстановительной атмосфере), фосфористую и бескислородную медь, включая проволоку без серебра, а также никелевую пасту для нержавеющей стали и высокотемпературных соединений. Детали обезжиривают, удаляют окислы и пассивируют, а трубные и змеевиковые узлы проверяют на герметичность.
Что такое пайка и почему она подходит для труб и фитингов
Пайка соединяет две металлические детали путем нагрева узла вместе с припоем, температура плавления которого ниже температуры плавления самих деталей. После плавления припоя капиллярный эффект заполняет им зазор соединения, поэтому детали соединяются тонким, непрерывным валиком без плавления основного металла.
Именно поэтому пайка идеально подходит для трубных соединений. Основной металл не плавится, поэтому соединение сохраняет точность размеров деталей, паяный валик получается ровным, а тепловые деформации значительно меньше, чем при сварке. Для трубопроводов хладагента или охлаждающей жидкости, где паяное кольцо может находиться в нескольких миллиметрах от уплотнительной поверхности или резьбы, это определяет, сохранит ли узел размеры после соединения.
Пайка также соединяет комбинации, недоступные для сварки: медь со сталью, латунь с нержавеющей сталью, детали с большой разницей в толщине стенки, без строгих ограничений по соотношению толщин.
- Более низкая рабочая температура по сравнению со сваркой, поэтому соединение сохраняет структуру и механические свойства, а деталь — размеры.
- Ровный, аккуратный шов, не требующий дополнительной обработки перед следующей операцией.
- Одинаковые или разнородные металлы, без строгих ограничений по разнице толщин.
- Множество деталей и соединений можно паять за один проход через печь, что обеспечивает высокую производительность.
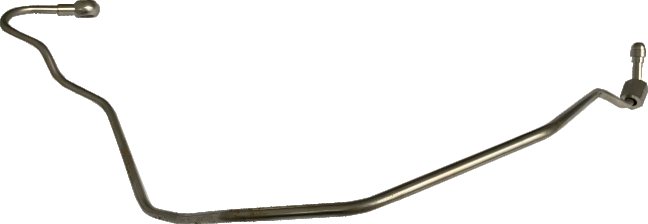
Что мы паяем
Соединения медных труб и фитингов
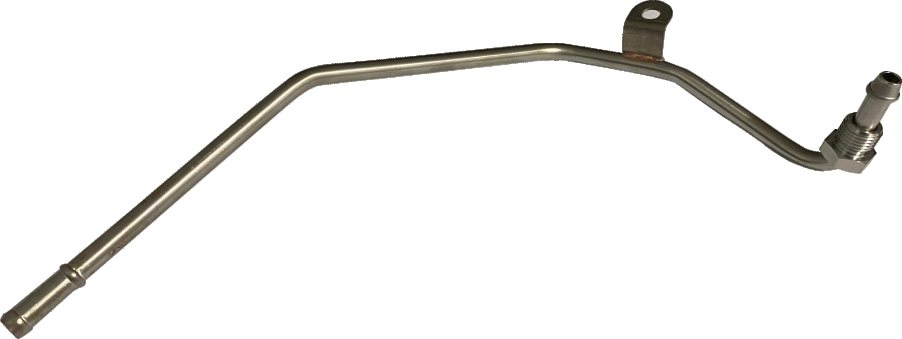
Отводы, тройники, переходы, колена и соединения фитингов с трубами для трубопроводов кондиционирования и охлаждения, паяемые медным или фосфористым припоем.
Узлы змеевиков и теплообменников
Змеевики и спирали, припаянные к коллекторам, коленам и штуцерам, с проверкой паяных соединений на герметичность после охлаждения.
Труба-плита и труба-коллектор
Пучки труб, припаянные к пластинам, коллекторам и манифольдам, что позволяет выполнить множество соединений за один проход через печь вместо поштучной пайки.
Латунная и медная арматура
Латунная арматура, корпуса клапанов, корпуса датчиков и обработанные компоненты, спаянные в виде готовых узлов, а не собранные из отдельных деталей.
Разнородные материалы
Соединения медь-нержавеющая сталь, латунь-нержавеющая сталь и трубка-обработанная арматура, где две стороны нельзя просто сварить вместе.
Детали с несколькими соединениями
Детали с несколькими соединениями спаиваются за один цикл, что сохраняет геометрию между соединениями вместо её искажения при последовательной сварке.
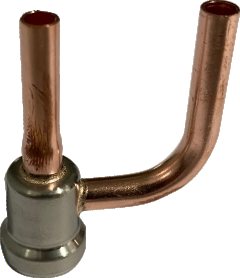
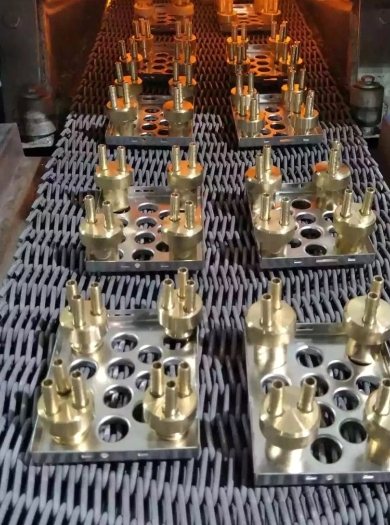
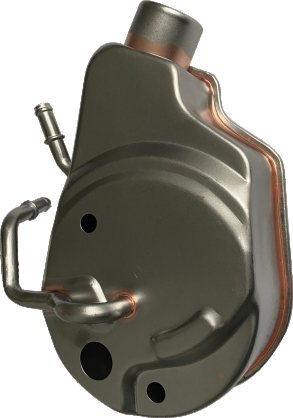
Печная пайка с непрерывной подачей и газовая пайка
| Метод | Как выполняется | Где применяется |
|---|---|---|
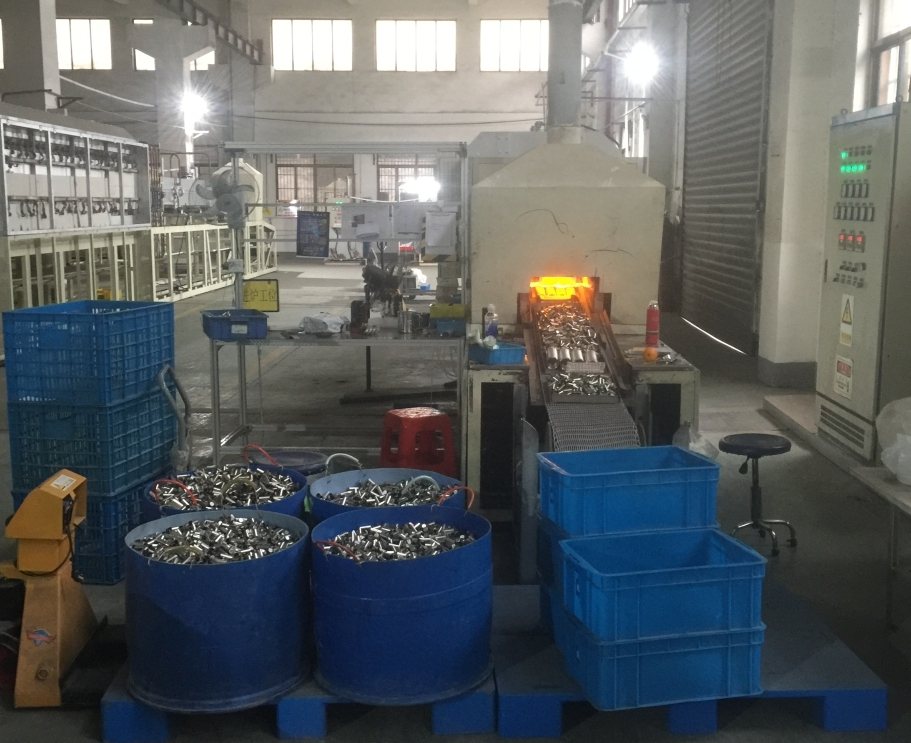
| Пайка в печи с непрерывной сетчатой лентой | Детали, обычно закрепленные в приспособлениях, проходят через нагретую зону печи на сетчатой ленте в контролируемой восстановительной атмосфере. | Медная пайка стали, нержавеющей стали и латуни; серийное производство мелких и средних деталей; узлы с несколькими соединениями, выполняемыми за один проход. |
| Автоматическое нанесение пасты + печь | Медная паяльная паста наносится автоматическим дозатором, после чего загруженные детали проходят через печь с непрерывной подачей. | Сложные и нестандартные детали, где предварительно сформированное кольцо не обеспечивает надежного положения; непрерывное и повторяемое дозирование вместо ручного нанесения припоя. |
| Газовая пайка | Припой в виде прутка или кольца наносится вручную, соединение за соединением, с контролем нагрева оператором. | Ремонт и доработка, малые объемы, крупные детали и соединения, которые нельзя загрузить в печь. |
Медные, фосфорно-медные и никелевые припои
Припой выбирается исходя из основных металлов, геометрии соединения, рабочей температуры и требований к коррозионной стойкости — а не из того, что оказалось под рукой.
| Припой | Характеристики | Типичное применение | Температура пайки |
|---|---|---|---|
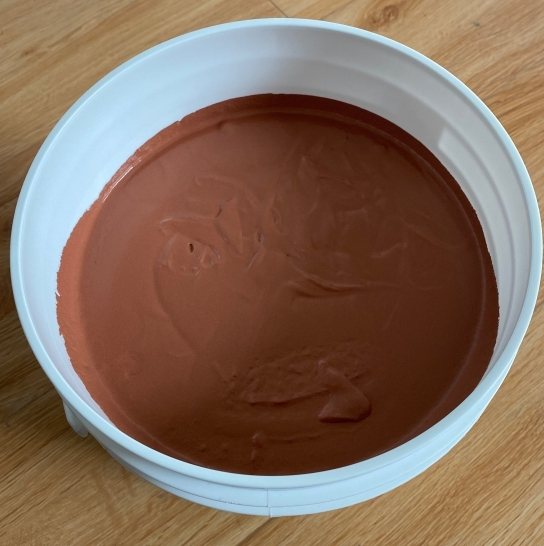
| Паяльная паста на медной основе | Совместима с автоматическим дозирующим оборудованием, что позволяет автоматически наносить покрытие на сложные и нестандартные детали перед подачей в печь непрерывного действия. | Непрерывная автоматизированная пайка, обеспечивающая прочное, аккуратное и коррозионностойкое соединение. | В соответствии со спецификацией припоя |
| Медный пруток, проволока и паяльные кольца | Медь плавится при 1083 °C, что позволяет использовать её непосредственно в качестве припоя в восстановительной атмосфере для пайки низкоуглеродистой стали, низколегированной стали, вольфрама, молибдена, Ковара и никелевых сплавов. | Сборки из стали и нержавеющей стали, соединения труб с фитингами и соединения с предварительно формованными кольцами. | 1100–1150 °C |
| Фосфорно-медные, бескислородные и чистые медные припои | Марки выбираются, когда соединение требует более высокой прочности, чем стандартный медный припой; доступны в виде проволоки, прутка и паяльных колец, включая проволоку без содержания серебра. | Соединения меди в холодильном оборудовании и кондиционерах, а также соединения, где не допускается использование серебра. | В соответствии со спецификацией припоя |
| Паяльная паста на никелевой основе | Устойчивость к нагреву и коррозии при комнатной и повышенных температурах; наиболее распространённое семейство припоев для нержавеющей стали (серии 300 / 400 / 800), никелевых и кобальтовых сплавов. | Соединения из нержавеющей стали и для высоких температур, включая сборки выхлопных систем и теплообменников. Наилучшие результаты достигаются в печи с восстановительной атмосферой; с подходящим флюсом может также использоваться для других методов пайки. | В соответствии со спецификацией припоя |
Марка припоя определяется на этапе проверки чертежа, а цикл пайки подтверждается на первых образцах перед запуском производства.
Очистка, пассивация и проверка на герметичность
После печи паяные детали обезжириваются, очищаются от окислов и пассивируются, что обеспечивает чистую и коррозионностойкую поверхность, а также надёжное нанесение лакокрасочного или гальванического покрытия в дальнейшем. Затем соединения медных труб проверяются на герметичность, так как внешне цельный паяный шов может скрывать неполное проплавление с одной стороны соединения.
- Обезжиривание и удаление окислов после цикла пайки.
- Пассивация медных и нержавеющих деталей для защиты от коррозии.
- Проверка герметичности и давления в сборках труб и змеевиков.
- Визуальный контроль паяного шва и положения соединения.
- Материалы и химические процессы, соответствующие RoHS, для производства деталей холодильного оборудования и систем вентиляции.
Пайка интегрирована в остальные процессы Balford: трубы режутся и гнутся на том же участке, сопрягаемые фитинги изготавливаются здесь же методом механической обработки или штамповки, а паяная сборка может переходить на этапы сборки и узловой сборки, очистки и упаковки, не покидая предприятия. Если деталь также содержит сварное соединение, пайка и сварка планируются совместно — см. услуги по сварке металлов.
Растворная обработка нержавеющей стали
Растворная обработка, также называемая отжигом, нагревает аустенитную нержавеющую сталь до 1050–1150°C с последующим быстрым охлаждением. Цель — растворение карбидов обратно в аустенит и сохранение этого состояния при комнатной температуре, что восстанавливает коррозионную стойкость, утраченную при формовке, механической обработке или предыдущем термическом цикле.
Применяется для марок серий 200 и 300, включая SUS304 и SUS316, и рассчитывается поштучно, так как скорость охлаждения и оснастка влияют на поведение детали при охлаждении.
Сопутствующие технологии
Гибка труб
Соединения медных труб TP2 для холодильных систем, детали с ЧПУ-гибкой и трубные узлы.
Сварка металлов
TIG, MIG/MAG и точечная сварка для негерметичных конструкционных соединений.
Навивка труб
Спиральные и змеевидные змеевики для последующей пайки в коллекторы.
Частые вопросы
Что такое пайка в одном предложении?
Пайка — процесс соединения, при котором припой с температурой плавления ниже, чем у основных металлов, нагревается до расплавления, а капиллярный эффект заполняет зазор между деталями жидким припоем.
Чем пайка отличается от сварки?
Сварка плавит основной металл, пайка — нет. Поэтому паяное соединение сохраняет точность размеров, имеет минимальные деформации и соединяет разнородные металлы и разные толщины стенок, что для сварки ненадежно.
Какие детали можно паять у Balford?
Медные, латунные, стальные, нержавеющие и алюминиевые узлы: соединения труб и фитингов, холодильные и климатические трубопроводы, теплообменники, трубно-плитные и трубно-коллекторные соединения, а также разнородные сборки, например, нержавеющие корпуса с медными трубками.
Печная или газовая пайка?
Печная — для серийных деталей, одновременной пайки нескольких швов и равномерных валиков; газовая — для ремонта и крупных/мелкосерийных деталей. Оба метода доступны на одном производстве, выбор зависит от детали, а не оборудования.
Какие припои используются?
Медные пасты с автоматическим дозированием, прутки/проволока/кольца (медь плавится при 1083°C, пайка при 1100–1150°C в восстановительной среде), фосфористые и бескислородные медные припои, в том числе без серебра, а также никелевые пасты для нержавеющих и высокотемпературных соединений.
Проверяются ли паяные швы на герметичность?
Трубные узлы и змеевики после пайки проходят опрессовку и проверку на герметичность, валик припоя визуально контролируется. Укажите давление и среду на чертеже — тест будет включен в расчет, а не добавлен позже.
Безопасное рассмотрение проекта
Отправьте Balford чертеж паяного узла
NDA перед обменом файлами. Приложите сборочный чертеж, основные металлы, требования к припою, тестовое давление и годовой объем — маршрут пайки будет предложен в коммерческом предложении. Проверьте чек-лист запроса предложения перед отправкой.
Сопутствующие производственные возможности: услуги сварки металла, гибка труб или сборка и узловая сборка — все проверяется по одному чертежу перед расчетом стоимости.