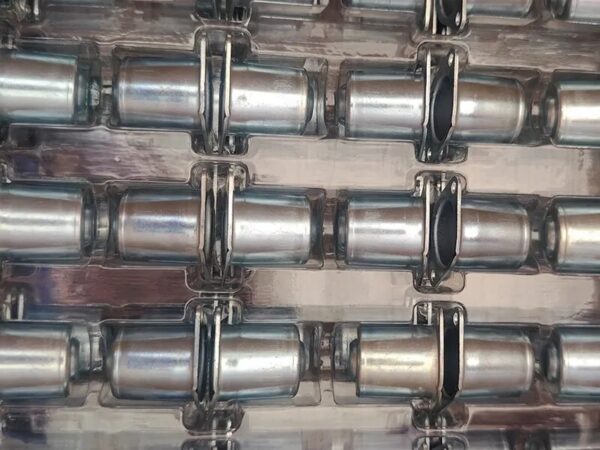
Планирование под конкретный материал для нержавеющей стали, алюминия, медных сплавов, никелевых сплавов, титана, тантала и металлов с контролируемым расширением.
Выбор материала — часть проектирования процесса
Глубоко вытянутые детали не ограничиваются низкоуглеродистой сталью. В Balford мы оцениваем материал вместе с геометрией детали, глубиной вытяжки, требованиями к толщине стенки, требованиями к чистоте поверхности и условиями эксплуатации, прежде чем браться за оснастку.
Каждый сплав по-разному ведёт себя при растяжении и сжатии. Мы корректируем коэффициенты вытяжки, радиусы скруглений, смазку, давление прижима, выбор инструментальной стали и промежуточные отжиги под поведение конкретного материала.
Материалы, которые мы оцениваем для глубокой вытяжки
- Холоднокатаная сталь
- Нержавеющая сталь
- Алюминий
- Медь и латунь
- Никель-медные сплавы Monel®
- Титан
- Никелевые сплавы Hastelloy®
- Сплав с контролируемым расширением Kovar®
- Сплав с контролируемым расширением Invar
- Мю-металл / пермаллой
- Никелевые сплавы Inconel®
- Тантал и другие специальные сплавы
Наличие специальных сплавов зависит от закупки материала, минимальных объёмов и квалификации проекта.
Что меняется от сплава к сплаву?
Никелевые сплавы и титан обычно требуют более высоких усилий формовки и тщательно подобранной смазки, чтобы избежать налипания и проблем с наклёпом. Медные сплавы обладают хорошей проводимостью, но нуждаются в защите поверхности от окисления и царапин. Сплавы с контролируемым расширением и магнитные сплавы выбирают ради конкретного функционального поведения, поэтому процесс формовки должен сохранить эти магнитные и тепловые свойства, не внося остаточных напряжений и коробления.
Одного сертификата на материал недостаточно. Нужно проверить фактическое состояние ленты, нагартовку, разброс толщины и направление волокон на пробных деталях — эти факторы напрямую влияют на пружинение, размерную стабильность и износ оснастки в производстве.
Разработка надёжной детали из специального сплава
Пришлите чертёж, требуемый сплав, ожидаемый объём и функциональные требования в начале анализа. Balford оценит технологичность, предложит последовательность формовки и определит, где нужны пробные детали или образцы материала, прежде чем будет утверждена производственная оснастка.
Обсудим вашу деталь
Нужен стабильный производственный процесс для сложной металлической детали?
Отправьте в Balford чертёж, материал, годовой объём и требования к качеству. Наша инженерная команда разберёт последовательность формования и предложит практичный производственный маршрут.
Запросить производственный анализ