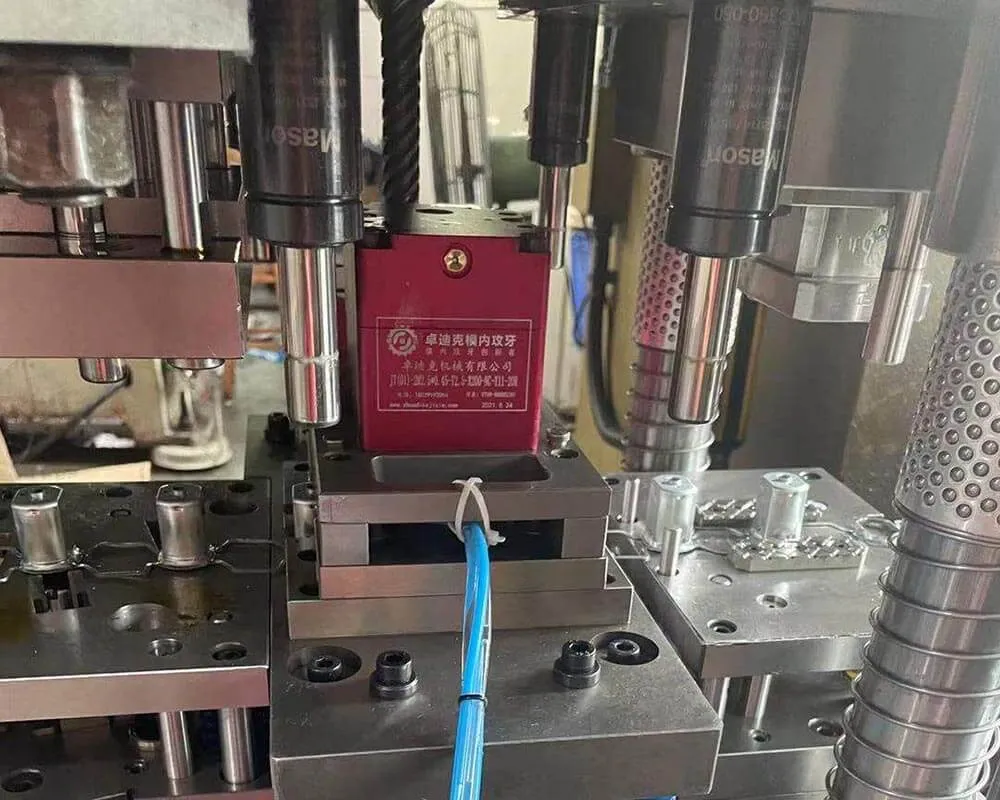
В Balford мы постоянно ищем способы оптимизировать производство — сократить время цикла и затраты без ущерба для качества. Именно это поддерживает нашу конкурентоспособность как производителя. Для этого мы внедрили технологию нарезания резьбы прямо в штампе, которая отлично зарекомендовала себя в штамповке прогрессивными штампами.
Традиционно, если детали нужны резьбовые отверстия, её прогоняют через штамповочный пресс, а затем отправляют на отдельную позицию нарезания резьбы. Это добавляет переустановку, наладку и время ожидания и увеличивает себестоимость детали. Встраивая резьбонарезные узлы прямо в прогрессивный штамп, мы формируем резьбу непосредственно в ходе пресса, полностью исключая отдельную операцию.
Такой подход объединяет формообразование резьбы со штамповочной последовательностью и даёт высокоскоростное, воспроизводимое и полностью автоматизированное производство. Поскольку мы исключаем вторичную переустановку и связанный с ней труд, мы получаем измеримый рост производительности и стабильности — более жёсткие допуски и лучшее качество резьбы от детали к детали.
Мы привержены постоянному совершенствованию, а значит, внедряем технологии, которые реально повышают эффективность. Инвестируя в команду и внедряя более разумные методы работы с оснасткой, мы держим слово в отношении наших обязательств по устойчивым практикам.
Частые вопросы о нарезании резьбы в штампе
Узел нарезания резьбы в штампе — это компактный механизм, который нарезает резьбу в отверстии, пока деталь ещё находится в штампе. Он преобразует вертикальное возвратно-поступательное движение ползуна пресса во вращательное движение выдавливающего метчика, поэтому резьба не режется, а накатывается или формируется. Именно это позволяет получить требуемую резьбу без отдельной позиции нарезания.
Эта технология подходит для непрерывных, прогрессивных и точных штампов. Поскольку процесс безстружечный, не нужно управлять стружкой, не требуется вторичная очистка и дополнительная переустановка. Вы получаете более чистые детали, более прочную резьбу благодаря наклёпу при выдавливании и лучшую общую производительность. Узел работает синхронно с прессом, последовательно выполняя подачу, позиционирование, пробивку и гибку, и подходит как для сквозных, так и для глухих отверстий. Особенно эффективен он в штамповке листового металла из алюминия, латуни и нержавеющей стали.