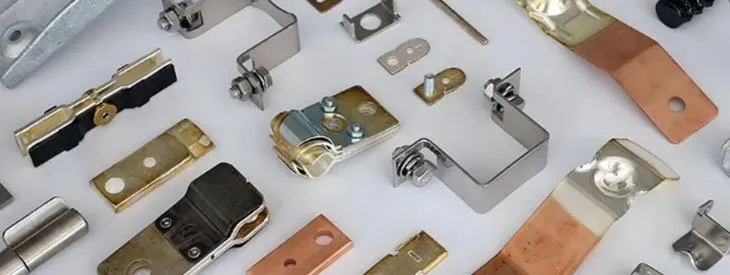
Выбор правильного материала для холодной штамповки зависит от нескольких факторов: геометрии детали, требуемой прочности и чистоты поверхности, а также условий эксплуатации, в которых будет работать компонент.
Штамповка — это процесс формовки, в котором прессы и оснастка прикладывают усилие к листовому металлу, ленте, трубе или профилю, вызывая пластическую деформацию или разделение и получая детали заданной формы и размера. Ключевые операции включают вырубку, пробивку, гибку, глубокую вытяжку, формовку и вторичную отделку. Три опоры штамповки — это процесс и конструкция штампа, штамповочное оборудование и исходный материал; все они должны работать вместе, чтобы получать качественные штампованные детали. Точные штампованные метизы классифицируют по отрасли, применению и особенностям процесса.
Что такое точные штампованные метизы?
- Автомобильные компоненты: несущие детали, функциональные кронштейны, точеные сопрягаемые детали, реле и связанные штамповки.
- Электронные компоненты: разъёмы, контактные щётки, электрические клеммы и упругие пружинные элементы.
- Детали бытовой техники: компоненты крупной бытовой техники, например детали электронной пушки кинескопа, а также конструктивные и функциональные штамповки мелкой бытовой техники.
- Ленточные основания ИС: основания для дискретных приборов и интегральных схем.
- Пластины электродвигателей: однофазные серии, бытовые, с экранированными полюсами, двигатели постоянного тока с постоянными магнитами, промышленные и прессованные с пластиком сердечники статора.
- Сердечники трансформаторов: Е-, EI- и I-образные пластины для трансформаторов и аналогичных магнитных применений.
- Рёбра теплообменников: промышленные, бытовые и автомобильные рёбра теплообменников.
- Прочие детали: компоненты приборов, ИТ-техника, акустические детали и детали камер, офисная техника и повседневная потребительская фурнитура.
Преимущества точной штамповки
- Штамповка отличается высокой производительностью и простотой в работе, поэтому её легко механизировать и автоматизировать. Стандартный пресс делает десятки ходов в минуту; высокоскоростные прессы — сотни и более тысячи. Каждый ход может давать готовую деталь, поэтому по производительности с ней трудно сравниться.
- Поскольку размеры и геометрию детали задаёт штамп, штампованные детали выдерживают жёсткие допуски без ущерба для качества поверхности. Штампы также служат долго, поэтому качество остаётся стабильным, а детали отличаются высокой взаимозаменяемостью — по сути идентичны от партии к партии.
- Штамповка охватывает широкий диапазон размеров и сложности деталей — от крошечных деталей часов до крупных автомобильных лонжеронов и панелей кузова. Кроме того, холодная деформация упрочняет материал, поэтому штампованные детали часто прочнее и жёстче исходной заготовки.
- Штамповка не даёт стружки и отходов в традиционном понимании механообработки, эффективно использует материал и не требует нагревательного оборудования. Это делает её экономичным и энергоэффективным процессом, а штампованные детали имеют меньшую себестоимость единицы.
Проблемы процесса точной штамповки
Типичные дефекты штамповки: деформация и заусенцы на точных деталях; трещины, коробление, задиры поверхности и искажение углов на гнутых деталях; складки фланца, складки стенки, повреждения стенки и растрескивание на глубоко вытянутых деталях; а также трещины кромок и неравномерное растяжение на формованных элементах.
Как с ними бороться: проектируйте штампы с правильным зазором между пуансоном и матрицей, радиусами скруглений и допусками на изготовление. Для гибки закладывайте в оснастку компенсацию пружинения и используйте подходящие радиусы, чтобы предотвратить растрескивание. Для глубокой вытяжки используйте прижим с контролируемым давлением для подавления складок, применяйте подходящую смазку для снижения сопротивления вытяжке и предотвращения налипания на штамп и разрыва детали, а также используйте штамповочное масло, отвечающее требованиям процесса.