Инженерная служба по штампам Balford · Чжуцзи, Чжэцзян, Китай
Инженер-конструктор штампов
Balford объединяет опытных конструкторов штампов с инженерным процессом с поддержкой ИИ , который быстрее превращает чертежи заказчика в реализуемые, просчитанные и готовые к изготовлению конструкции. От приёма чертежа и анализа рисков DFM до расчёта, проектирования штампа, изготовления оснастки на собственном производстве и образцов PPAP — за штамп отвечает одна ответственная инженерная команда.
Что такое инженерная услуга Balford по проектированию штампов?
Закупщикам штампованной или глубоко вытянутой детали обычно нужны ответы на три вопроса до начала изготовления оснастки: можно ли её изготовить, сколько это будет стоить и как должен быть спроектирован штамп. Инженерная служба Balford отвечает на все три в одном процессе.
Как работает услуга
Что охватывает инженерный анализ
Формуемость
Коэффициент вытяжки, реализуемость за один ход или в несколько стадий, утонение стенки и потребность в смазке для стали, нержавеющей стали, алюминия и чистого железа.
Допуски & базы
Критические размеры проверяются на реалистичную достижимость для вытянутой детали; функциональные базы и методы измерения определяются до изготовления оснастки.
Реестр рисков оснастки
Складки, растрескивание, пружинение, искажение отверстий, направление заусенцев, налипание и риски по ресурсу штампа фиксируются с мерами противодействия.
Факторы стоимости
Использование материала, число позиций, размер штампа, инструментальная сталь, чистота поверхности и вторичная механообработка оцениваются заранее.
Элементы в штампе
Пробивка, формовка, нарезание резьбы и элементы датчиков и сборки выстраиваются в последовательность так, чтобы поздние операции не искажали ранние.
Автомобильная документация
FAI, документация, соответствующая PPAP, и поддержка IMDS планируются с начала проекта для автомобильных номеров деталей.
Возможности, стоящие за инженерным анализом
| Возможность | Что это значит для вашего штампа | Ссылка |
|---|---|---|
| Проектирование и изготовление прогрессивных штампов | Многопозиционная оснастка для ленты для крупносерийных штампованных деталей, включая формовку, нарезание резьбы и измерение в штампе. | Штамповка прогрессивными штампами |
| Проектирование и изготовление штампов глубокой вытяжки | Одно- и многостадийная вытяжная оснастка для корпусов, банок, гильз и оболочек датчиков с контролируемым утонением. | Штамповка глубокой вытяжкой |
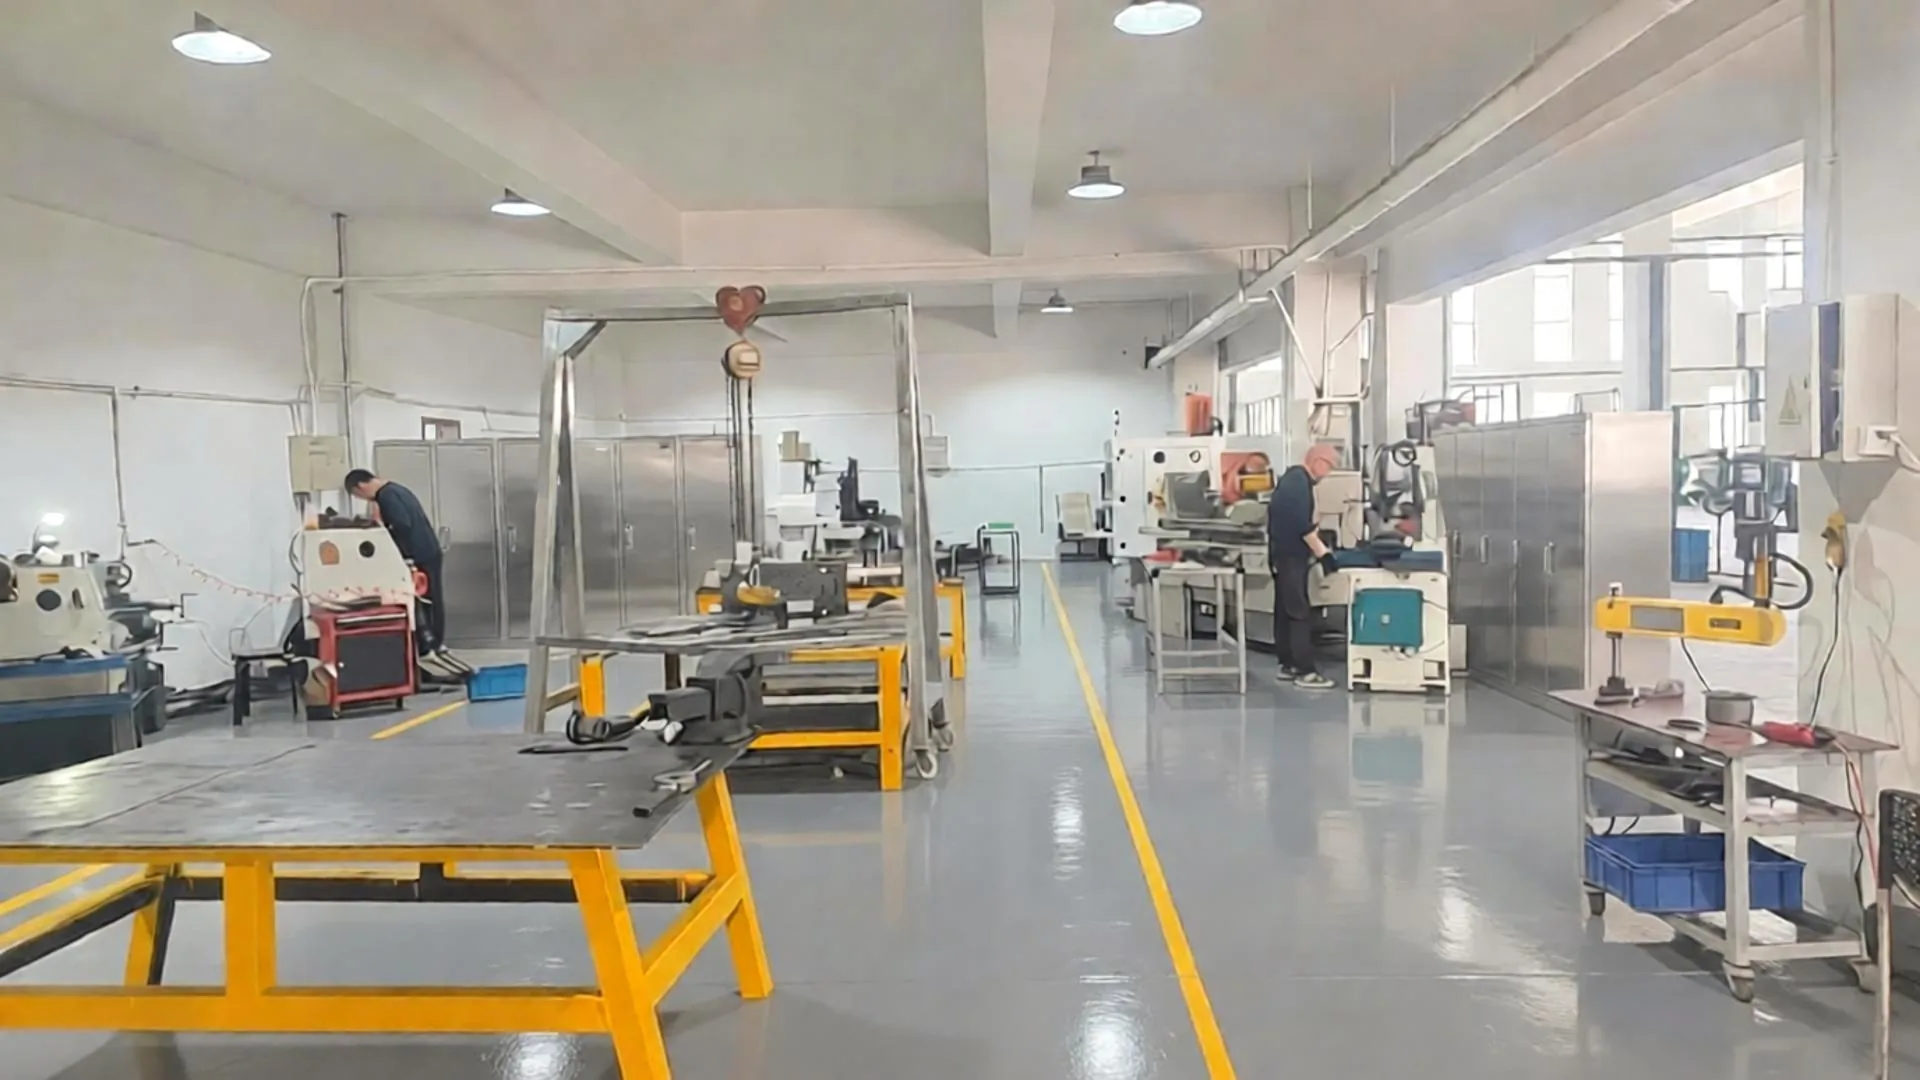
| Собственный инструментальный цех | Плоское шлифование, проволочная электроэрозия, токарная и фрезерная обработка с ЧПУ, термообработка и отладка на заводе Balford. | Обзор инструментального цеха |
| PPAP & IMDS | FAI, исследования воспроизводимости и документация о соответствии материалов для автомобильных программ. | Возможности PPAP |
Инженерные оценки в анализе — это значения первого приближения, подтверждаемые DFM и отладкой. Финальные чертежи штампов выпускаются инженерами CAD/оснастки Balford до изготовления.
Проектирование штампов — ответы на вопросы закупщиков
Какие файлы прислать для анализа проектирования штампа?
Лучше всего подходят PDF-чертежи, DXF/DWG, STEP или 3D-модели. Приложите марку и толщину материала, годовой объём, уровень PPAP и любые критические допуски или требования к чистоте поверхности. Отсутствующие пункты становятся коротким списком на подтверждение, а не предположениями.
Сколько занимает DFM и расчёт?
Balford обычно отвечает в течение одного рабочего дня по стандартным штампованным деталям; для сложных многостадийных глубоко вытянутых деталей может потребоваться дополнительный день на концепцию оснастки. Проектирование и изготовление штампа обычно занимают 15–30 дней после подтверждения заказа.
Вы проектируете и изготавливаете штамп на собственном производстве?
Да. Раскладку ленты или последовательность вытяжки, конструкцию штампа, выбор инструментальной стали и спецификацию готовят инженеры Balford по штампам, а оснастка обрабатывается, собирается и отлаживается в нашем собственном инструментальном цехе. На субподряд передаётся только медленная проволочная электроэрозия, и только для особых деталей.
Можете ли вы рассмотреть детали, которым нужна многостадийная глубокая вытяжка?
Да. Многостадийная глубокая вытяжка — ключевая возможность Balford для корпусов электромагнитных клапанов, корпусов датчиков и деталей двигателей. Анализ определяет каждую повторную вытяжку, проверяет накопленное утонение и отмечает необходимость промежуточного отжига.
Предоставляете ли вы образцы и документацию PPAP?
Да. Штампы отлаживаются на производственных прессах Balford, первые детали контролируются на месте, а документация, соответствующая PPAP, и данные IMDS могут быть подготовлены для автомобильных номеров деталей.
А если моя деталь не подходит для штамповки или глубокой вытяжки?
Анализ скажет об этом прямо и предложит альтернативу: обработку на станках с ЧПУ, изготовление из листового металла или изменение конструкции, делающее деталь формуемой. Мы не загоняем детали в процесс, который провалится.
Начните с бесплатного DFM-анализа
Пришлите чертёж и целевой объём — инженерная команда и отдел продаж Balford обычно отвечают в течение 24 часов с заключением о реализуемости и производственным расчётом.