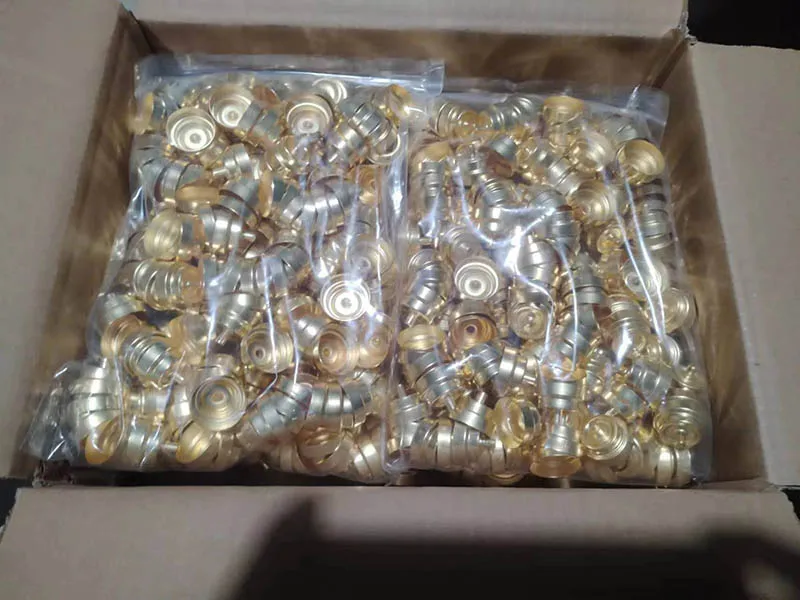
Aluminiumgehäuse für Kfz-Drucksensor – 5052
Was ist dieses Teil? Aluminiumgehäuse für Kfz-Drucksensor ist ein Tiefziehteil, gefertigt aus 5052 Aluminium von Balford. Fertigungsprozess: Folgeverbundstanzen → CNC-Drehen → Oberflächenbehandlung. Oberfläche: Weißes Eloxieren. Hauptanforderungen: Festigkeit und Zähigkeit für Sensoranwendungen unter Vibration und thermischer Wechselbelastung.

Folgeverbundstanzen
| Produktname | Aluminiumgehäuse für Kfz-Drucksensor |
|---|---|
| Kategorie | Tiefziehteil/Sensorgehäuse |
| Prozessablauf | Folgeverbundstanzen→CNC-Drehen→Oberflächenbehandlung |
| Werkstoff | 5052 Aluminium |
| Oberflächenbehandlung | Weißes Eloxieren |
| Sekundäroperation | Endkante mit Fase versehen |
| Hauptanforderungen | Festigkeit und Zähigkeit für Sensoranwendungen unter Vibration und thermischer Wechselbelastung |
Fallbeispiel
Das Ford Öldrucksensor-Gehäuse wird aus 5052 Aluminium mit einem Folgeverbundwerkzeug mit Tiefziehwerkzeugen gezogen. Das Teil erhält eine weiß eloxierte Oberfläche, und die Endkante wird als Sekundäroperation mit einer Fase versehen. Aluminiumgehäuse lassen sich gut bearbeiten und bieten Designflexibilität, was dem Endprodukt echten Mehrwert verleiht. Nach dem Stanzen und Tiefziehen zeigt das Gehäuse verbesserte Festigkeit und Zähigkeit – entscheidend für Sensoranwendungen unter Vibration und thermischer Wechselbelastung.
Worum es in diesem Fall geht
Das Gehäuse des Ford-Öldrucksensors wird aus 5052 Aluminium mit einem Folgeverbundwerkzeug und Tiefziehwerkzeugen tiefgezogen. Das Teil erhält eine weiß eloxierte Oberfläche; die Endkante wird in einer Sekundäroperation auf eine Fase bearbeitet. Aluminiumgehäuse lassen sich gut zerspanen und bieten Designflexibilität, was dem Endprodukt echten Mehrwert verleiht. Nach dem Stanzen und Tiefziehen weist das Gehäuse eine verbesserte Festigkeit und Zähigkeit auf – entscheidend für Sensoranwendungen unter Vibration und Temperaturwechselbelastung.
Auf einen Blick
| Merkmal | Veröffentlichter Wert |
|---|---|
| Anwendung | Automotive-Sensorgehäuse |
| Branche | Automobilindustrie |
| Werkstoff | 5052 Aluminium |
| Oberflächenbehandlung | Weißes Eloxieren |
| Fertigungsroute | Folgeverbundstanzen → CNC-Drehen → Oberflächenbehandlung |
| Sekundäroperation | Endkante auf Fase bearbeitet |
| Wesentliche Anforderungen | Festigkeit und Zähigkeit für Sensoranwendungen unter Vibration und Temperaturwechselbelastung |
Fertigungsroute
Die veröffentlichte Prozessfolge für dieses Teil:
- Folgestanzen
- CNC-Drehen
- Oberflächenbehandlung
Was die technische Auslegung bestimmt
Der Prozess beginnt mit Folgestanzen. Das eignet sich für ein Teil, das im Band geformt wird: Coilzuführung, Lochen, Umformen und Abtrennen in einem Werkzeug. Bandlayout und Folgestufen sind der technische Kern der Aufgabe, und die Jahresstückzahl entscheidet, ob ein Folgestanzwerkzeug die richtige Lösung ist.
Vor dem Werkzeugbau werden zwei Punkte festgelegt: welche Maße für die Montage wirklich relevant sind – eine Dichtfläche, ein Lagersitz, ein koaxialer Durchmesser – und welche Toleranz der Prozess an diesen Merkmalen einhalten kann. Alles andere folgt der Allgemeintoleranz; so wird der Werkzeugaufwand auf die Merkmale konzentriert, die Funktion tragen.
Die Oberflächenbehandlung steht am Ende des Prozesswegs. Reinigen und Entgraten erfolgen intern; Galvanisieren, Phosphatieren, Passivieren, Elektropolieren und Beschichten werden an qualifizierte externe Lohnveredler vergeben und im Prüfplan dokumentiert; Chargenwärmebehandlung wird ebenso gehandhabt, wenn die Zeichnung sie vorsieht.
Dokumentation und Erstmuster
Ein solches Teil wird mit einem Erstmusterprüfbericht gegen die bestätigte Zeichnung und einem PPAP-konformen Paket in dem Umfang freigegeben, den die Qualitätsabteilung des Kunden fordert. Werkstoffzeugnisse werden je Schmelze aufbewahrt, IMDS-Einträge werden auf Anfrage eingereicht. Das Qualitätssystem ist ISO 9001:2015; die Prozesslenkung ist auf die Anforderungen von IATF 16949 ausgerichtet.