Kapazität & Ausstattung
Wie die Maschinenliste zu Prozessrouten wird: CNC-Fräskonstruktion für kundenspezifische Metallteile, CNC-Rohrbiegen: Radius, Wandstärke und Rückfederung, Drahterodieren und Fertigung Ihrer kundenspezifischen Zerspanungsteile.
Maschinen & Ausrüstungsliste
Die Zahlen, nach denen Einkäufer zuerst fragen: bis zu 350 t, Tiefziehen bis Ø250 mm, Transfer-, Folge- und Tiefziehwerkzeuge sowie eine komplette eigene Werkzeugmacherei, die die eigenen Werkzeuge spanabhebend bearbeitet, drahterodiert und schweißt — mit einem kleinen Ofen für Notfall-Reparaturen an Werkzeugen; die Massenwärmebehandlung übernehmen auditierte Partner.
Umform- und Presskapazität
| Merkmal | Spezifikation | Status |
|---|---|---|
| Pressenkapazität | bis 350 t | Inhouse |
| Maximaler Tiefziehdurchmesser | Ø250 mm | Inhouse |
| Transferstanzen | Mehrstationen-Transferwerkzeuge, Werkstück wird zwischen den Stationen transportiert | Inhouse |
| Folgeverbundstanzen | Großserien-Bandwerkzeuge mit Trägerband | Inhouse |
| Verbund-, Schneid- und Biegewerkzeuge | Unterlegscheiben, Kappen, Halterungen und umgeformte Blechteile | Inhouse |
| Tiefziehstufen | Mehrstufiges Tiefziehen mit Zwischenglühen nach Bedarf | Inhouse |
| Werkstoffe | Kohlenstoffstahl, Edelstahl, Messing, Kupfer, Aluminium, Sonderlegierungen | Inhouse |
| Details zur Pressenliste | Anzahl der Pressen pro Tonnagebereich und Tischgrößen | Auf Anfrage |
Werkzeugbau-Ausstattung
| Ausrüstung | Rolle im Werkzeugbau | Status |
|---|---|---|
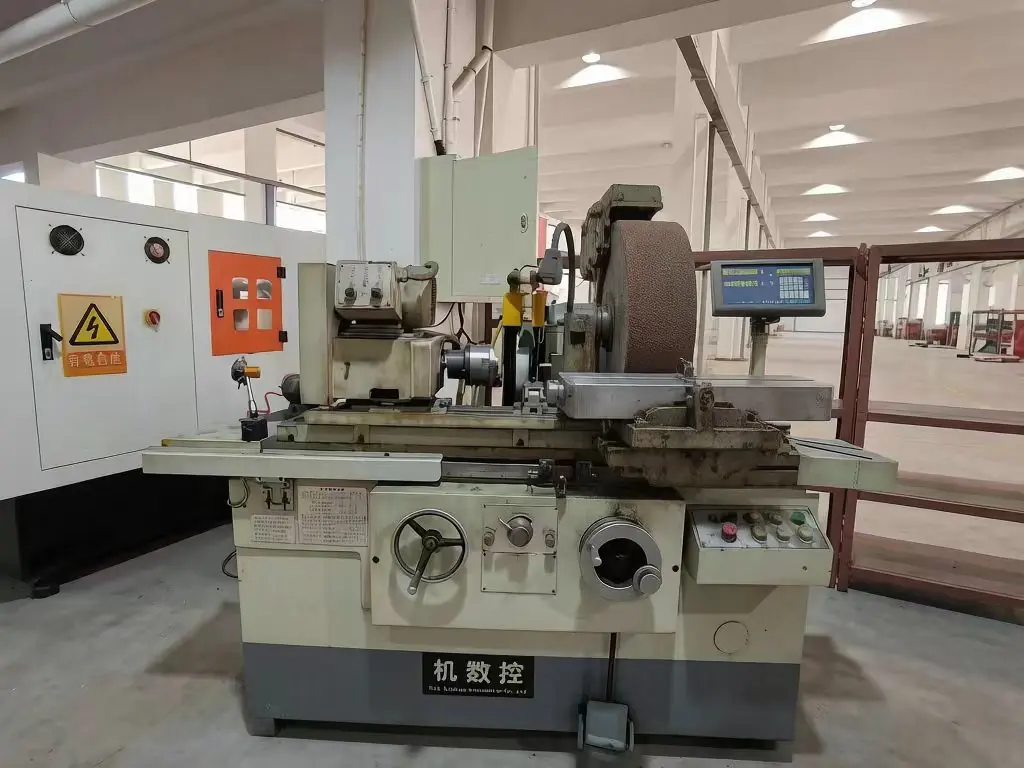
| Innen- und Außenrundschleifmaschinen | Schleifen von runden Werkzeugkomponenten, Stempeln, Zentrierstiften, Kernstiften und Buchsen auf Endmaß | Eigenfertigung |
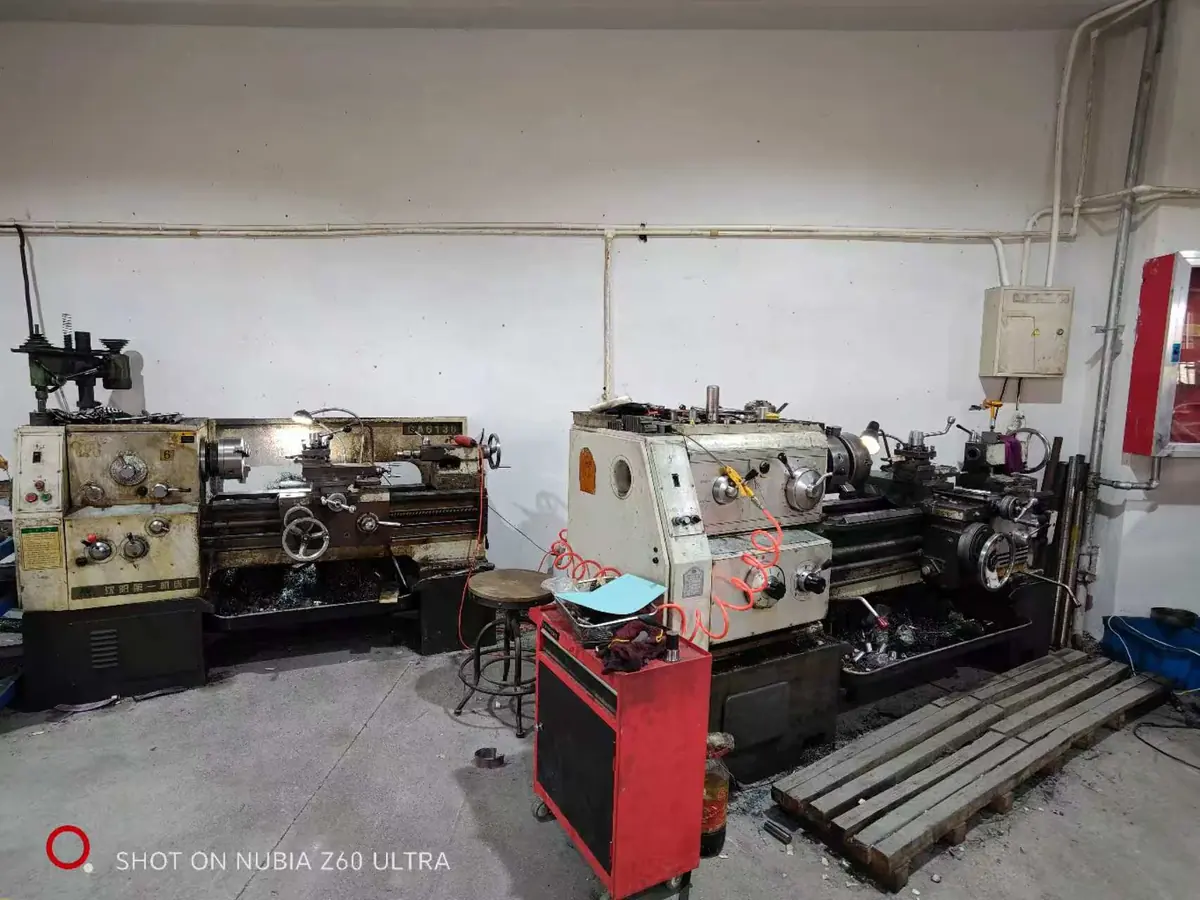
| Leit- und Zugspindeldrehmaschinen (3 Stück) | Drehen von Stempelrohlingen, Auswerferstiften, Führungssäulen und Komponenten für den Werkzeugbau | Eigenfertigung |
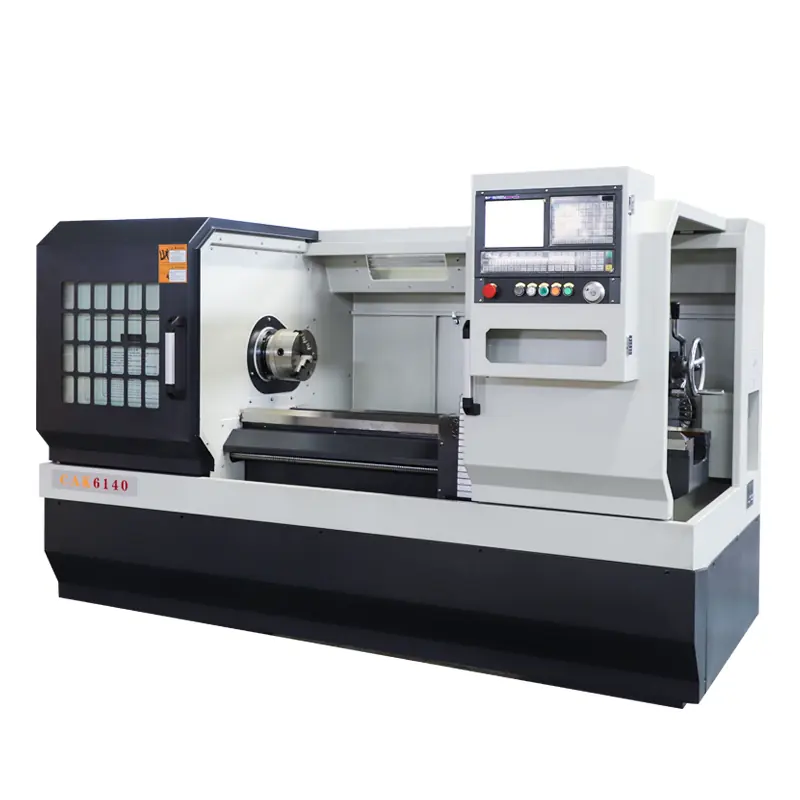
| CNC-Drehmaschine (1 Stück) | Präzisionsdrehteile für Werkzeug- und Formenbaugruppen | Eigenfertigung |
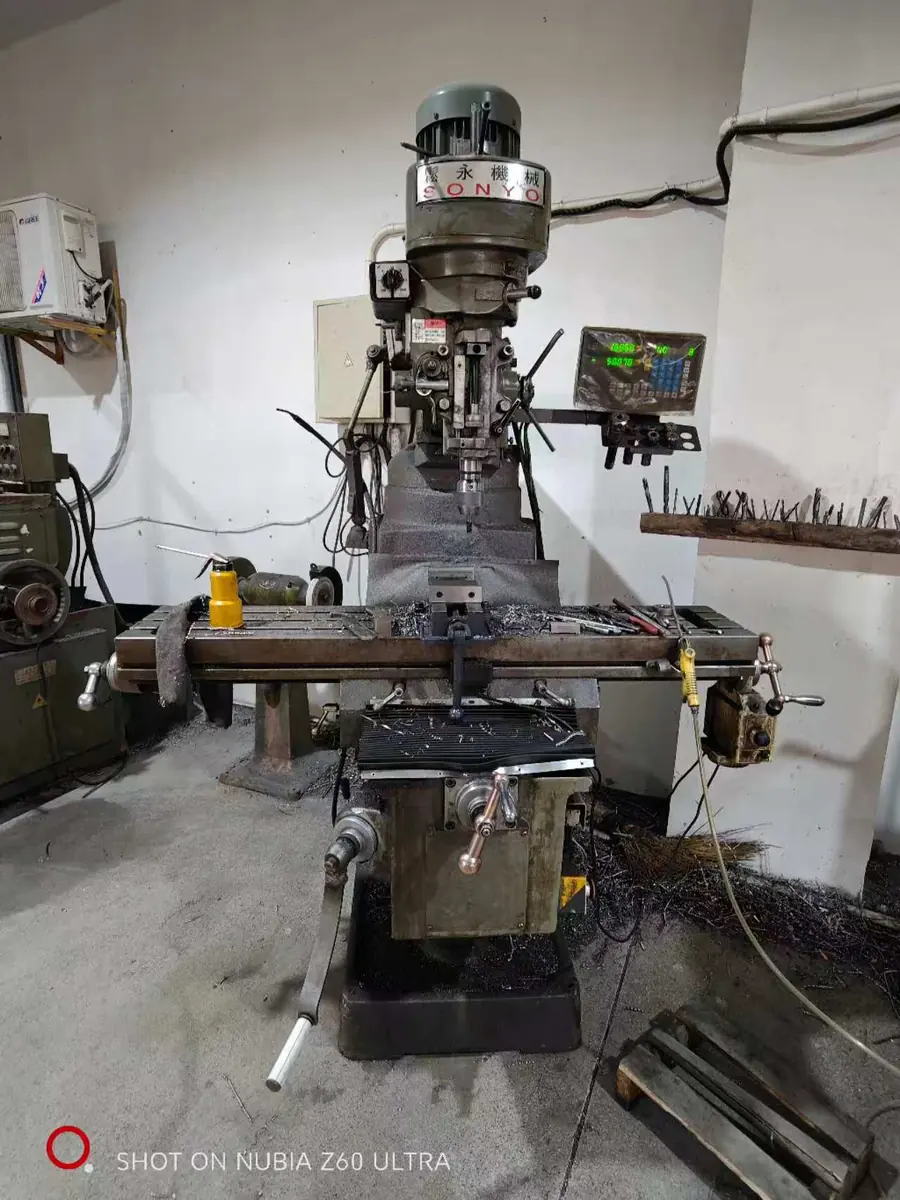
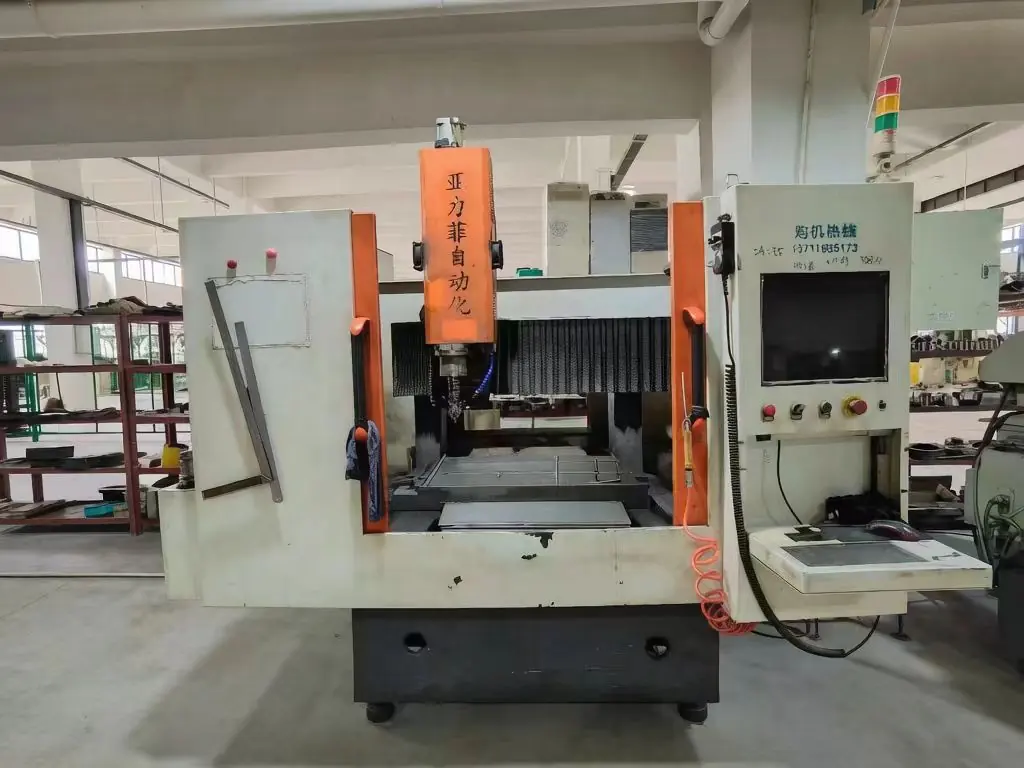
| CNC-Fräsmaschinen | Werkzeugplatten, Taschen, Kavitäten und Befestigungsmerkmale in gehärteten und vorvergüteten Stählen | Eigenfertigung |
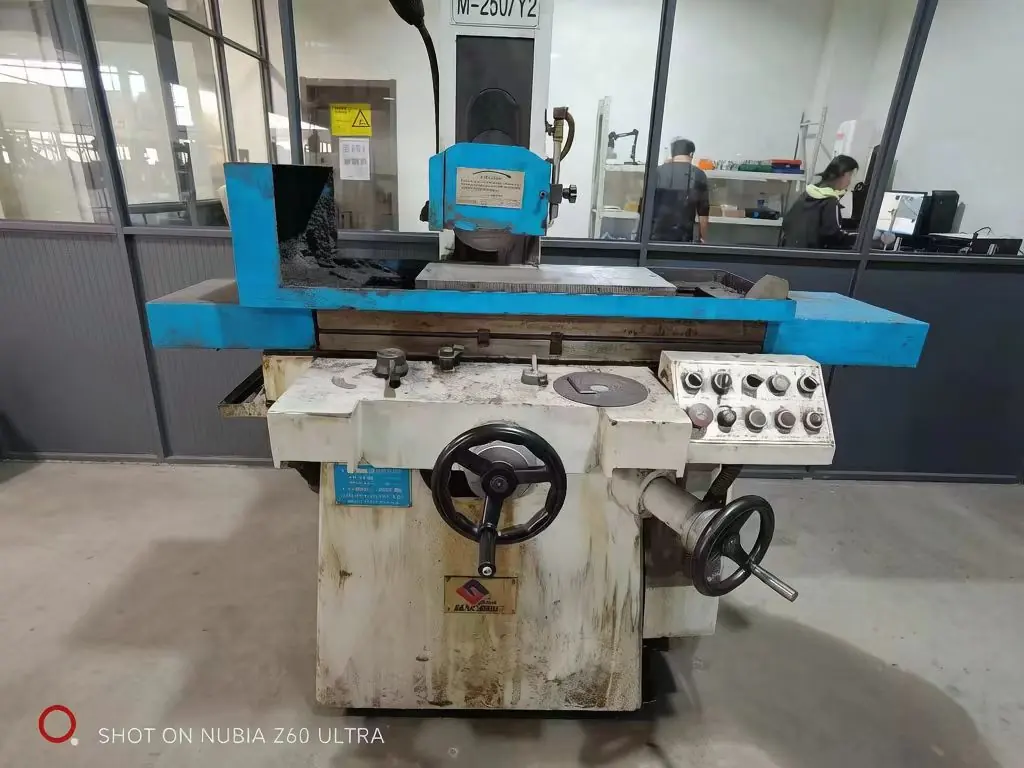
| Präzisions-Flachschleifmaschine | Flachschleifen von Werkzeugplatten, Abstreifern und Einsätzen auf enge Parallelität | Eigenfertigung |
| Große Flachschleifmaschine | Große Werkzeugplatten und Werkzeugkörper, die nicht auf Standardmaschinen passen | Eigenfertigung |
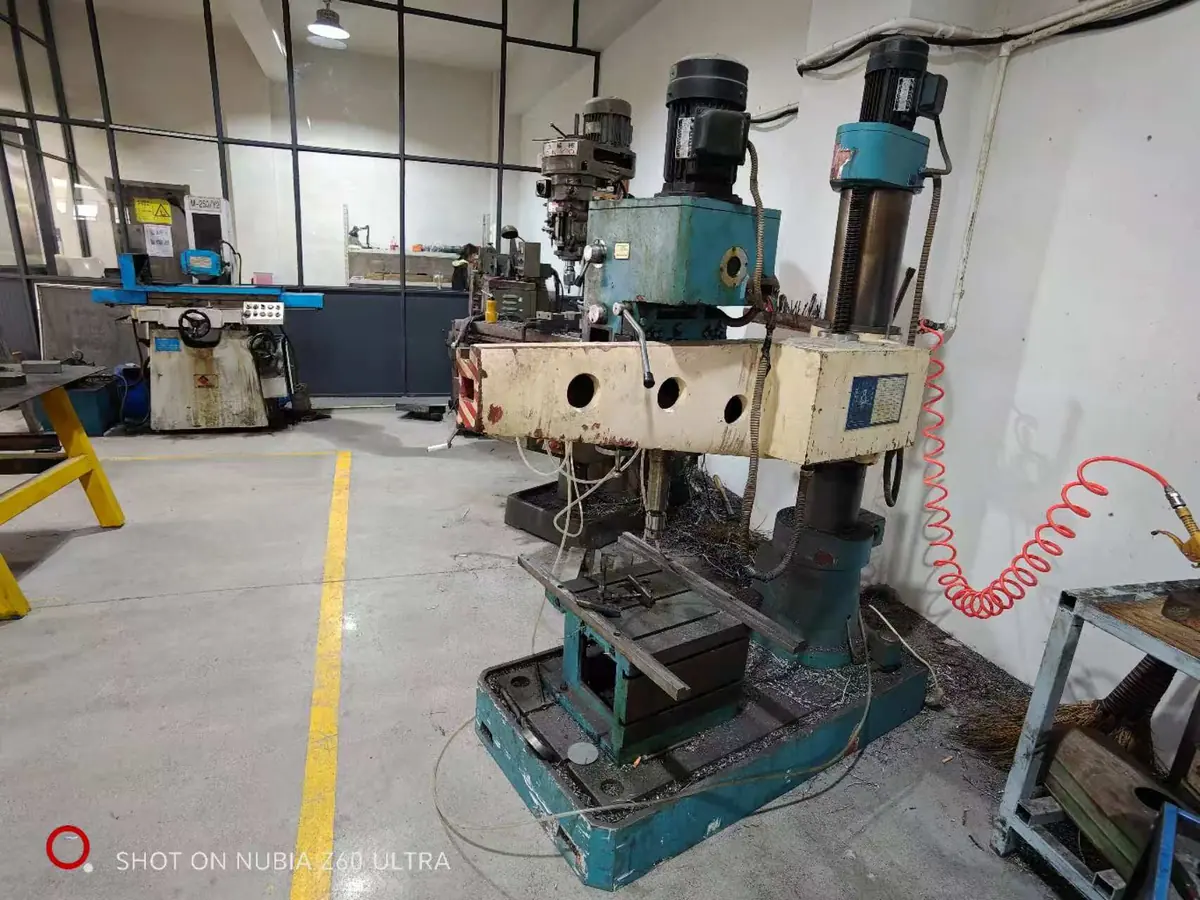
| Bohrmaschinen | Passstift-, Schrauben- und Wasserkanalbohrungen an Werkzeugsätzen und Vorrichtungen | Eigenfertigung |
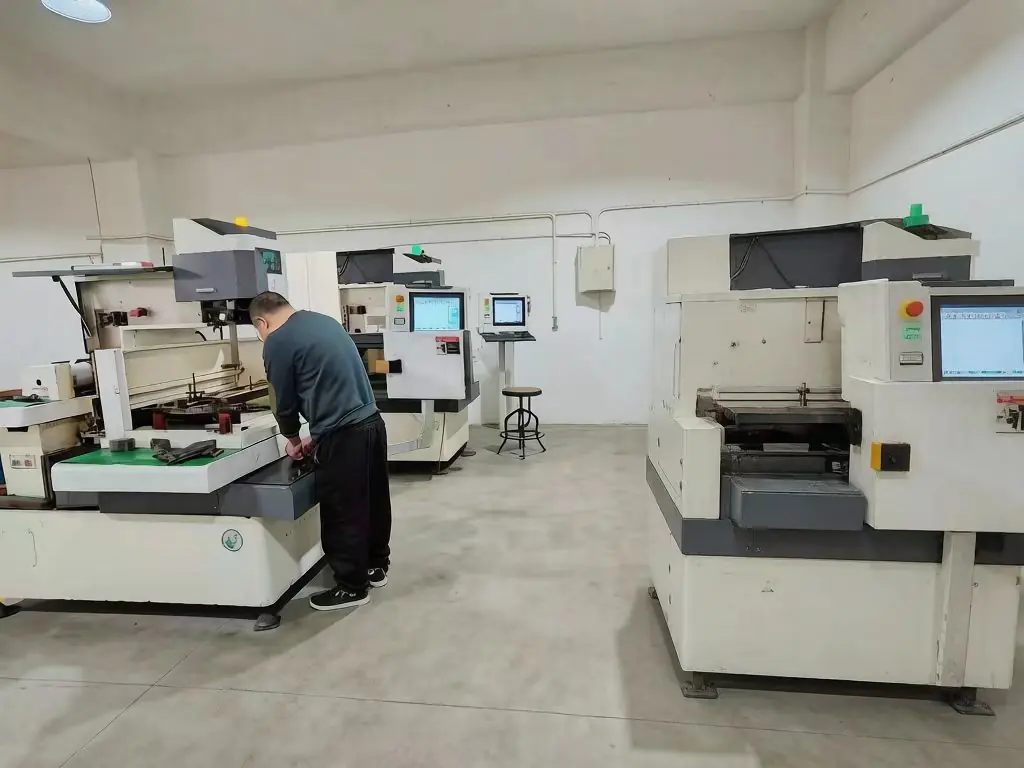
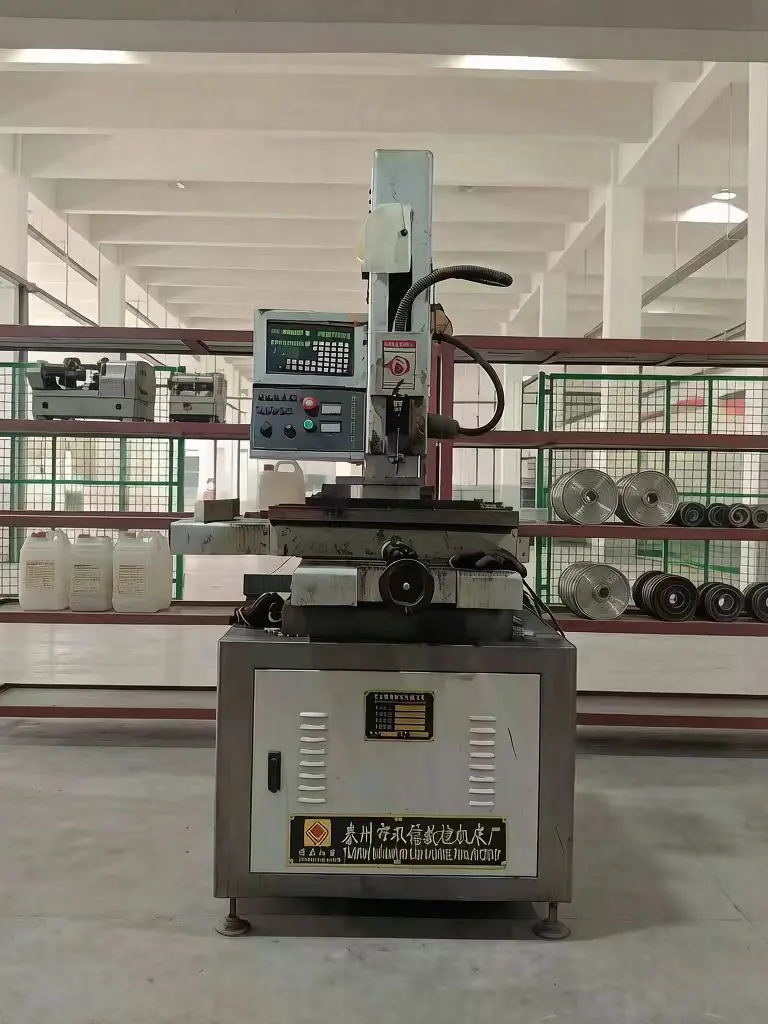
| Mittelschnelle Drahterodiermaschinen (5 Stück) | Matrizenöffnungen, Stempelprofile und Konturabschnitte | Eigenfertigung |
| Hochgeschwindigkeits-Drahterodiermaschinen (1 Stück) | Schruppen sowie Entlüftungs- oder Schlitzschneiden bei geringeren Oberflächenanforderungen | Eigenfertigung |
| EDM-Bohren / Startlochbohrmaschine | Startlöcher für Drahterodieren und kleine, tiefe Präzisionsbohrungen | Eigenfertigung |
| Slow-Wire-Drahterodieren | Ultrafeine Oberflächen und konizitätskritische Werkzeugdetails | Externer Partner |
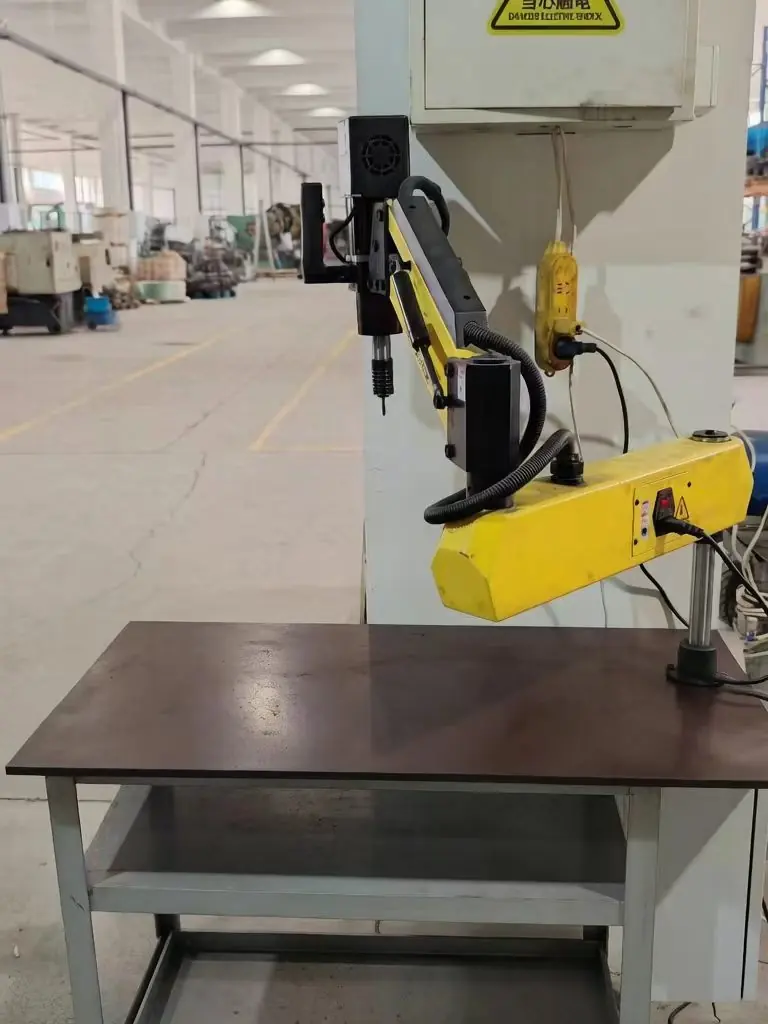
| Automatische Gewindebohrmaschinen | Gewindeschneiden in Werkzeugplatten, Abstreifern und Teilen mit gleichbleibender Steigung und Tiefe | Eigenfertigung |
| Kaltverschweißgerät für Werkzeuge | Kaltverschweißreparatur von Werkzeugverschleiß, Ausbrüchen und Kratzern ohne Wärmeverzug | Eigenfertigung |
| WIG-Schweißgerät (Argon) | Auftragsschweißen verschlissener Kanten und Reparieren von Werkzeugstahl mit kontrollierter Wärmeeinbringung | Eigenfertigung |
| Pneumatische Stabschleifer | Nachbearbeitung an der Werkbank und von Hand von Radien, Verrundungen und Ziehflächen | Eigenfertigung |
| Entmagnetisiergerät | Entfernen von Restmagnetismus nach dem Schleifen und Erodieren | Eigenfertigung |
| Wärmebehandlungsofen (klein) | Härten und Anlassen von Werkzeugkomponenten im Notfall, damit eine Reparatur vor Ort abgeschlossen werden kann | Eigenfertigung (Notfalleinsatz) |
| Massenwärmebehandlung von Werkzeugen und Formen | Härten und Anlassen von Werkzeugkomponenten, mit Rückgabe der Härte- und Gefügedokumentation an uns | Externer Partner |
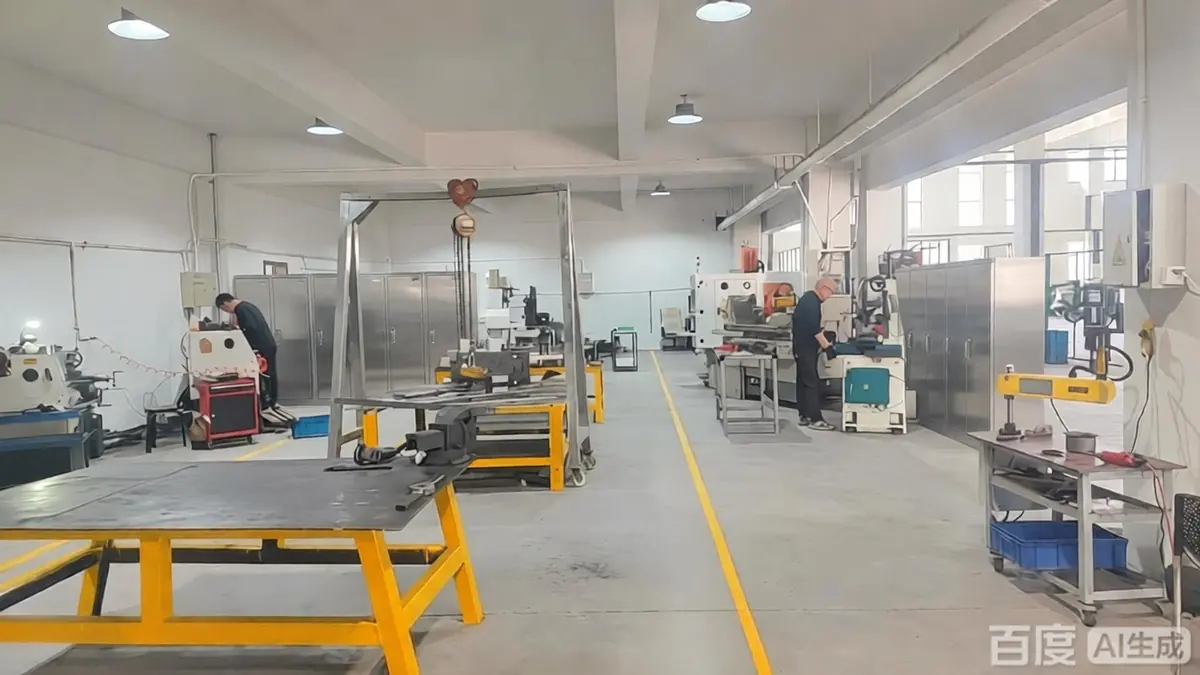
Der Werkzeugbau, fotografiert
Jede Maschine in der obigen Tabelle steht im eigenen Werkzeugbau von Balford. Die folgenden Fotos wurden in unserer Fertigung aufgenommen — das ist die Ausstattung, mit der Ihre Werkzeuge gebaut, gewartet und repariert werden.
Endbearbeitung und Sekundäroperationen
| Arbeitsgang | Einsatzort | Warum es wichtig ist |
|---|---|---|
| Entgraten und Kantenbrechen | Eigenfertigung | Sichere Handhabung, Beschichtungshaftung und saubere Paarungsflächen |
| Gewindeschneiden (im Werkzeug oder nachgelagert) | Eigenfertigung | Steuerung von Gewindesteigung und Gewindetiefe ohne Umspannen |
| CNC-Drehen und -Fräsen | Eigenfertigung | Dichtflächen, Lagersitze und Konzentrizität nach dem Ziehen |
| Schleifen (Werkzeugbau) | Eigenfertigung | Werkzeugplatten, Stempel und Werkzeugkomponenten auf Endmaß |
| Härten und Anlassen (Serienteile) | Fremdfertigung — qualifizierter Partner | Härte und Zähigkeit nach dem Umformen, mit an uns zurückgesandten Prüfzeugnissen |
| Glühen und Spannungsarmglühen (Serienteile) | Fremdfertigung — qualifizierter Partner | Stellt die Duktilität zwischen den Ziehstufen wieder her |
| Entmagnetisierung (Serienteile) | Fremdfertigung — qualifizierter Partner | Kontrolliert Restmagnetismus an Magnetventil- und Sensorbauteilen |
| Notfall-Wärmebehandlung von Werkzeugen | Eigenfertigung (kleiner Ofen) | Ermöglicht die Fertigstellung einer Werkzeugreparatur vor Ort, ohne auf einen Partner warten zu müssen |
| Passivierung (Edelstahl) | Fremdfertigung — qualifizierter Partner | Stellt die Korrosionsbeständigkeit nach dem Ziehen und der Zerspanung wieder her |
| Elektropolieren | Fremdvergeben — qualifizierter Partner | Entfernt Rauheitsspitzen, verbessert die Reinigbarkeit |
| Galvanik: Zink, Zink-Nickel, Nickel, Chrom | Fremdvergeben — qualifizierter Partner | Korrosionsschutz und leitfähige oder dekorative Oberflächen |
| Phosphatieren und Beizen | Fremdvergeben — qualifizierter Partner | Vorbehandlung zum Kleben oder für die weitere Umformung |
| Pulverbeschichtung und Lackierung | Große Blechteile: im Haus (manuelle Kabine). Kleinteile: fremdvergeben — qualifizierter Partner | Farbe, Haltbarkeit und elektrische Isolierung |
| Elektrophoretische Tauchlackierung (E-Coating) | Fremdvergeben — qualifizierter Partner | Korrosionsschutz und gleichmäßige Kantenbedeckung |
Mess- und Prüfmittel
| Instrument | Was es prüft | Anzahl |
|---|---|---|
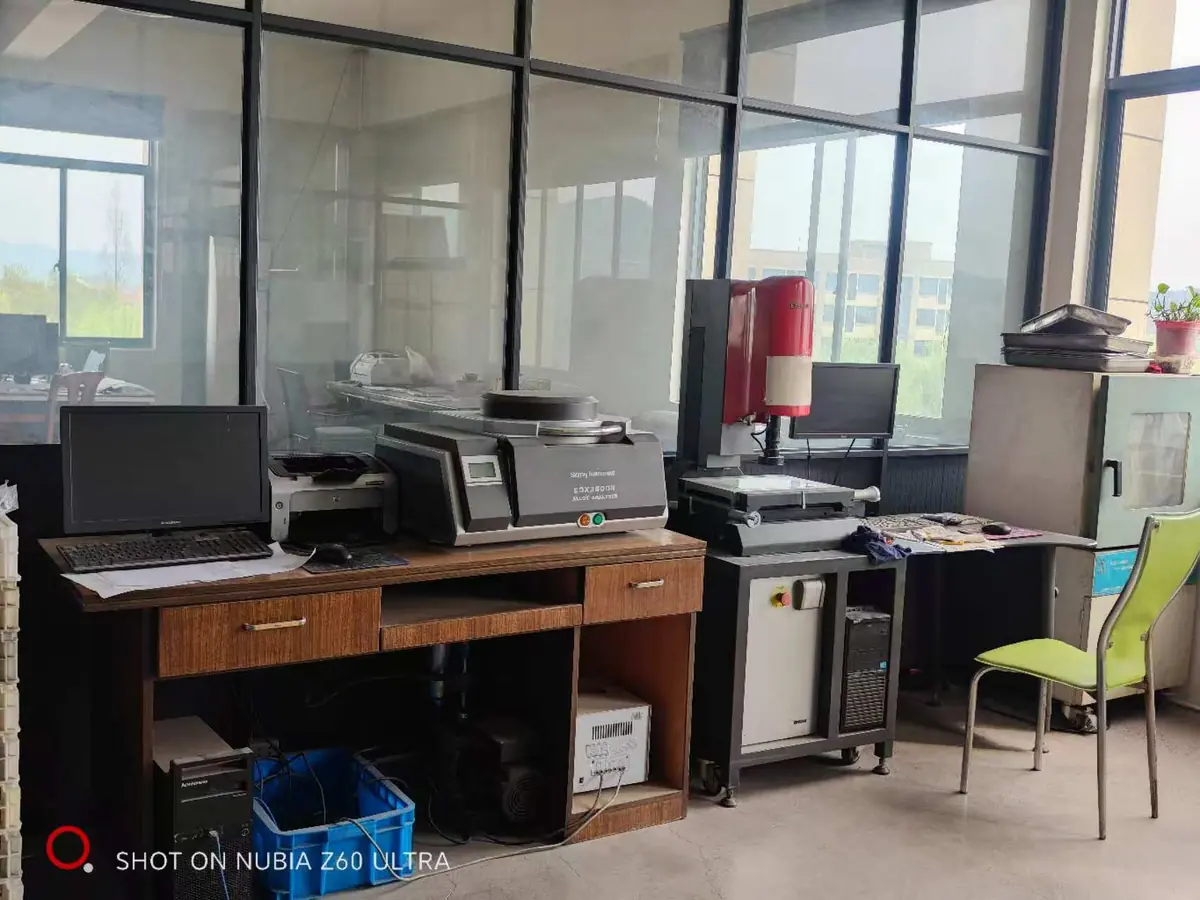
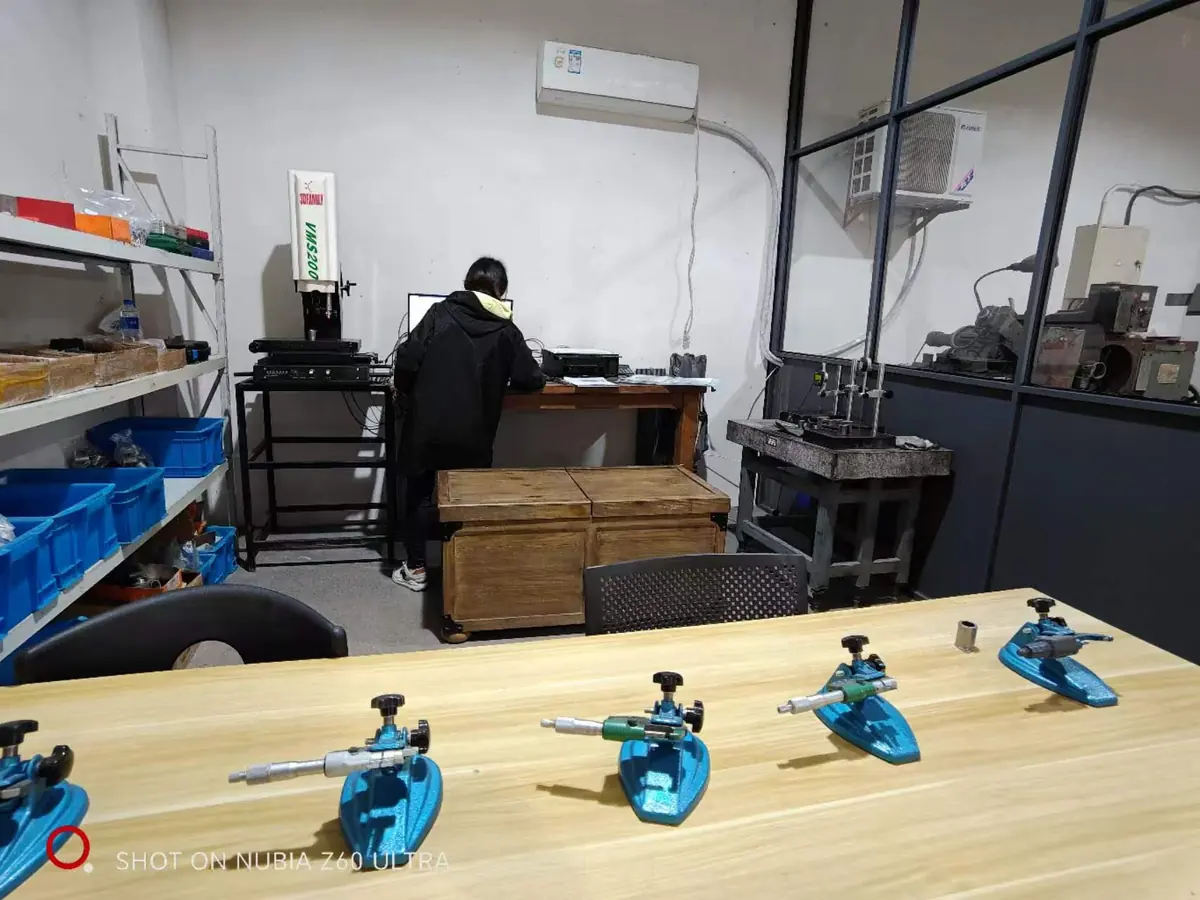
| 2,5D-optischer Messprojektor (3D Family) | Profil, Radius, Winkel und Form an gezogenen und gestanzten Merkmalen | 1 Stück |
| Sofort-Bildverarbeitungs-Messsystem (Blitzmessung) | Schnelle Vollmaßprüfung an kleinen Bauteilen | In Betrieb |
| Digitale Höhenmesssäule, Auflösung 0,001 mm | Höhen, Absätze und Bezugsflächen | In Betrieb |
| Tragbares Oberflächenrauheitsmessgerät | Ra / Rz an Dichtflächen und bearbeiteten Oberflächen | 1 Stück |
| Rockwell-Härteprüfgerät | Härteprüfung nach Wärmebehandlung | 1 Stück |
| Salzsprühnebelprüfkammer (Modell 20) | Korrosionsbeständigkeit an galvanisierten, passivierten und beschichteten Teilen | 1 Stück |
| Bügelmessschrauben | Außendurchmesser und Wandstärke | 10 Stück — 7 im 50-mm-Bereich, 1 im 100-mm-Bereich |
| Dreipunkt-Innenmessschrauben | Innendurchmesser von gezogenen Bohrungen und Buchsen | 5 Stück |
| Innenmesslehren und Stopfenlehren / Gut-Nichtgut-Lehren | Bohrungen, Nuten und Gewindepassungen | Komplettsätze |
| Konzentrizitätsmessgerät | Koaxialität und Rundlauf an Gehäusen und Buchsen | In Betrieb |
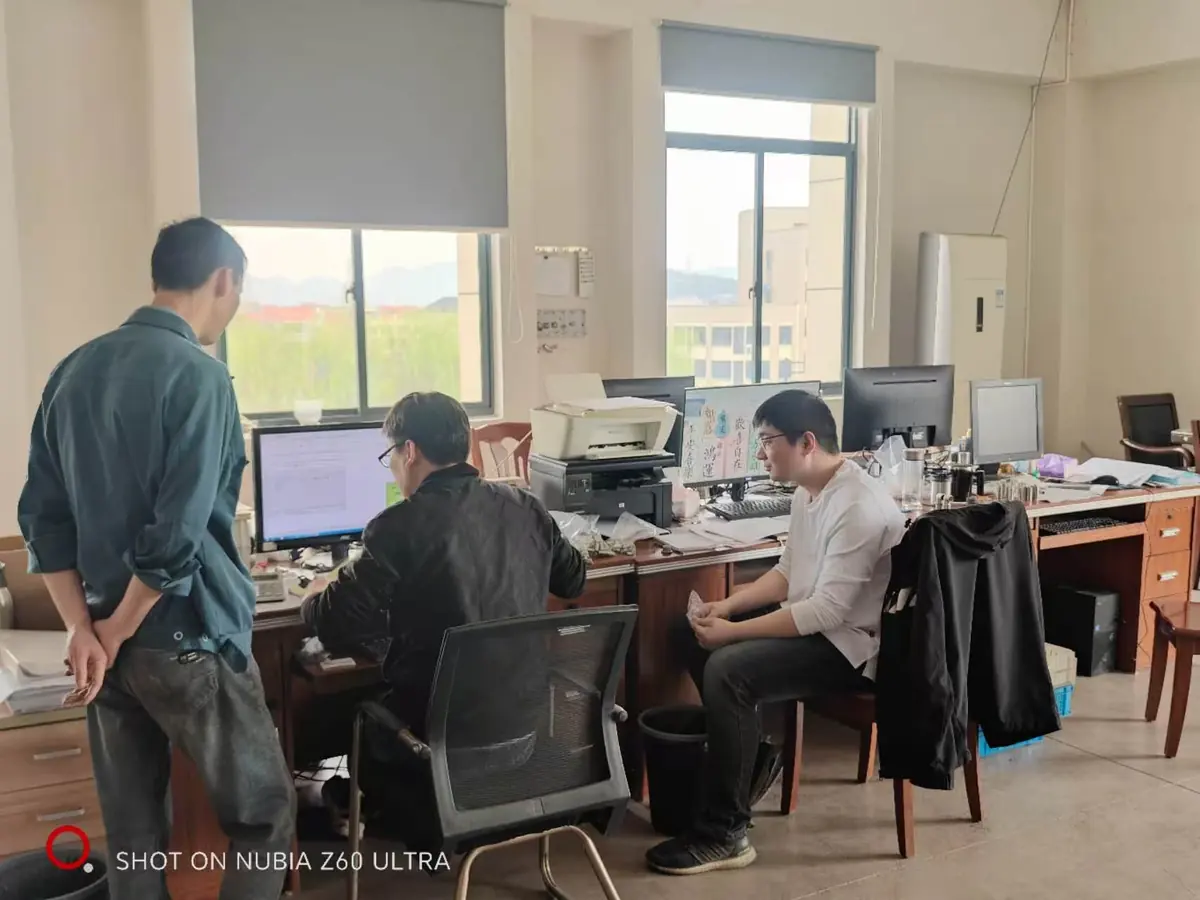
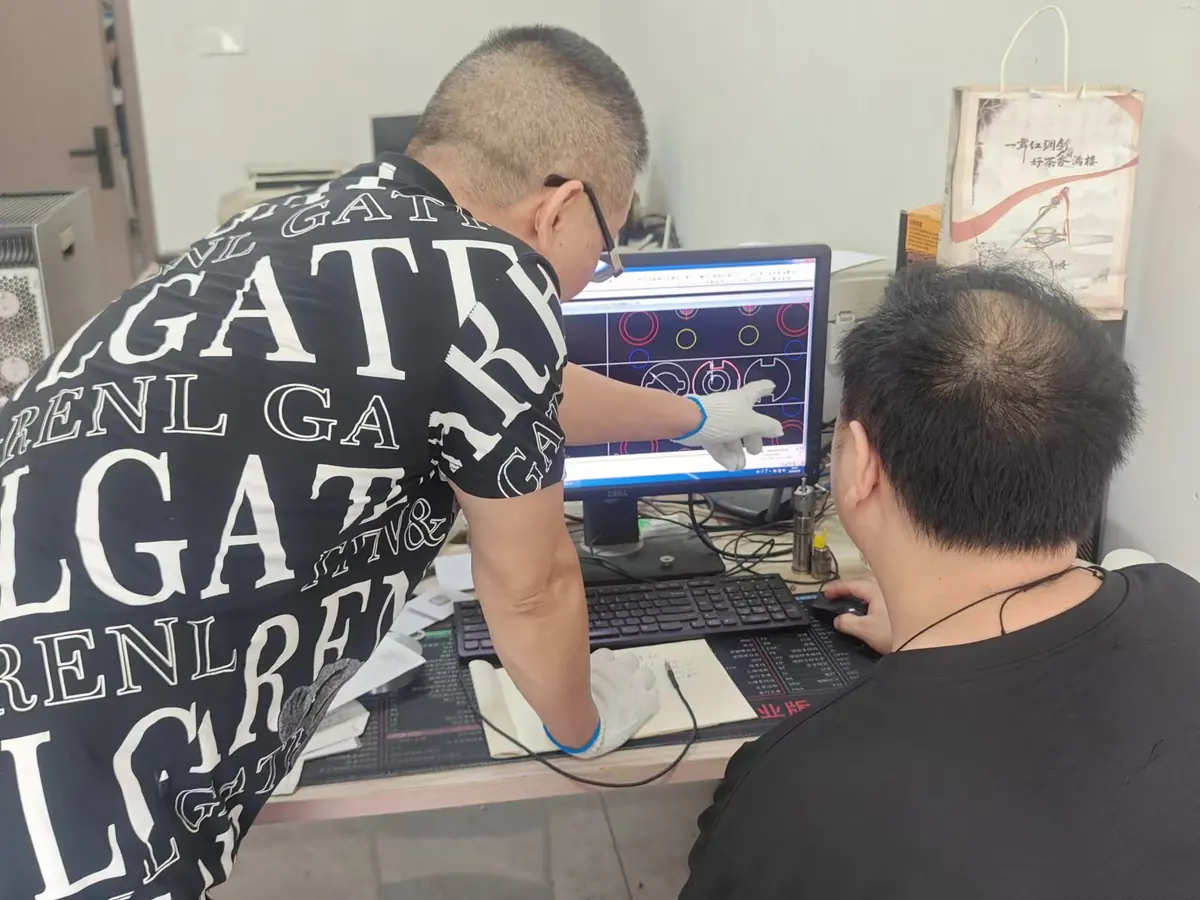
Im Werk: Prüfung, Lager und Versand
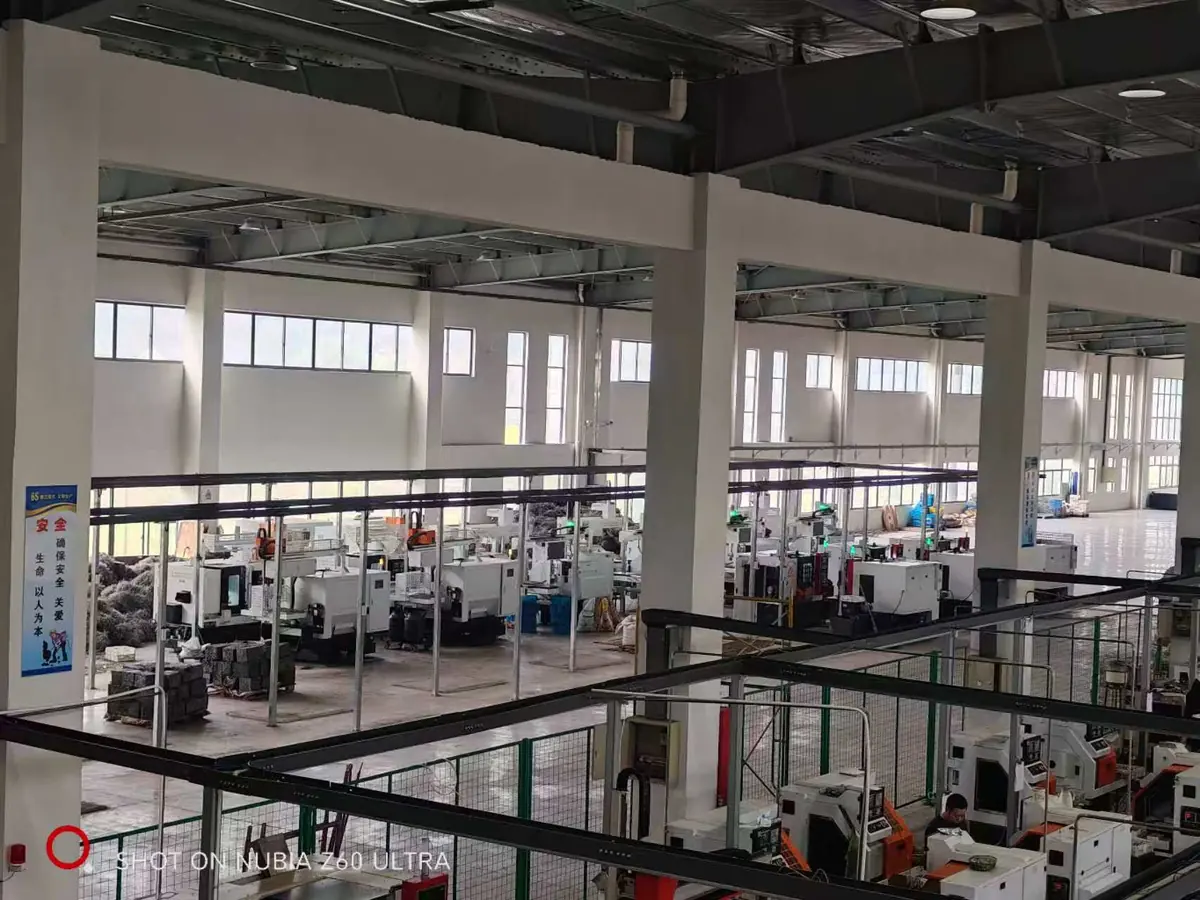
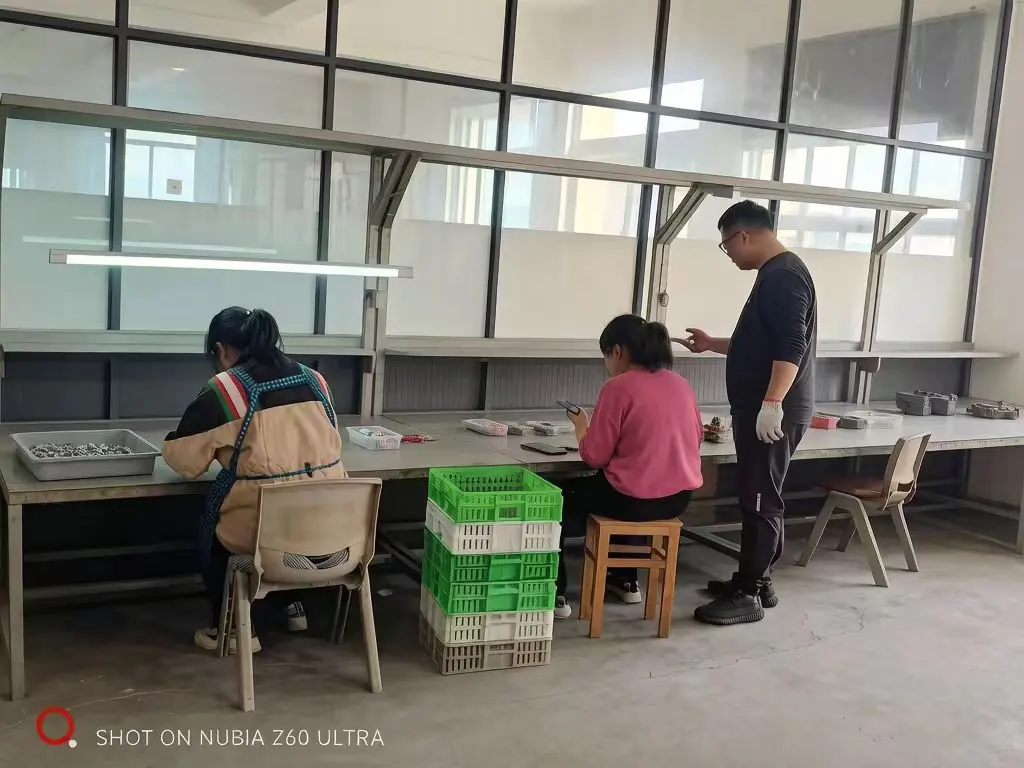
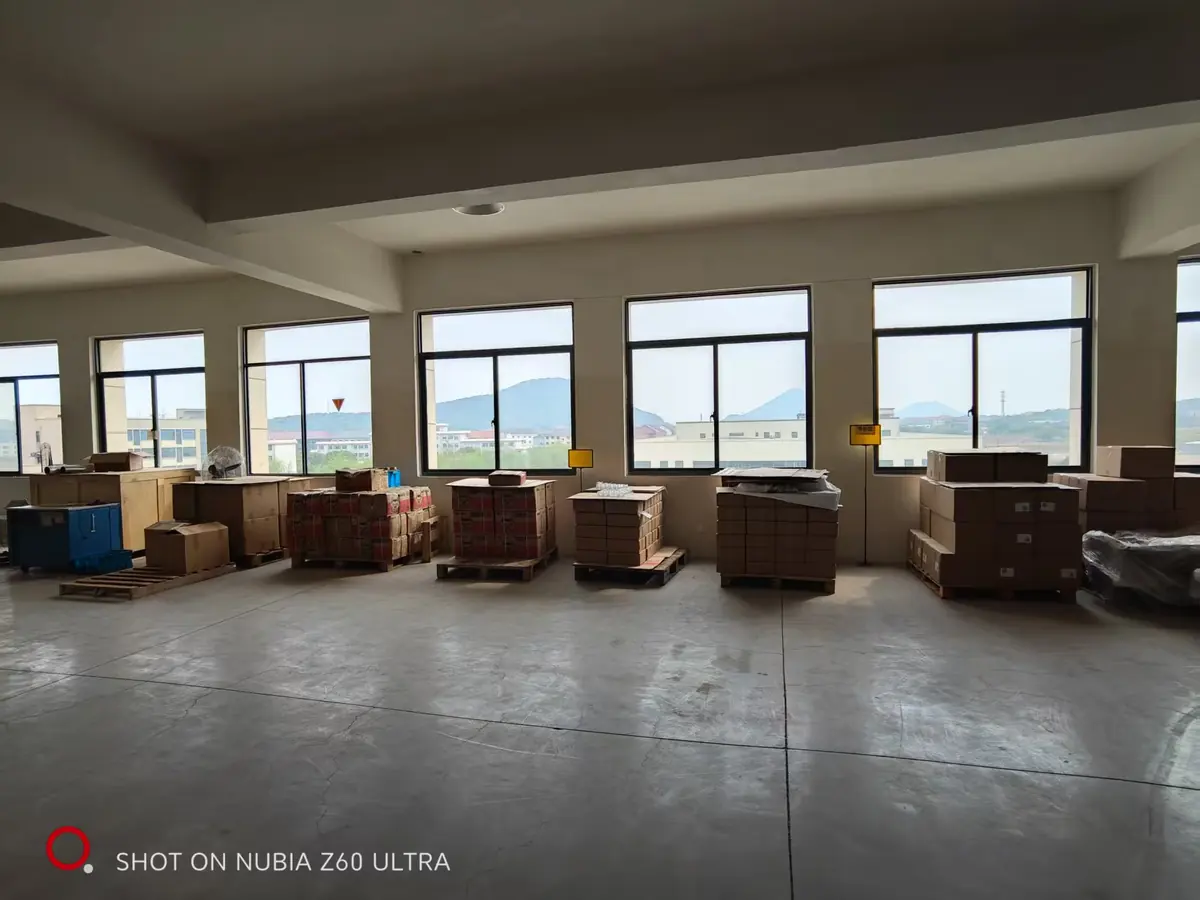
Diese Bereiche durchläuft ein Besucher aus dem Einkauf – von der Zwischenprüfung bis zur Verladerampe. Freigegebene Projekte können gern einen Werksbesuch vereinbaren und sich vor Ort ein Bild machen.
Häufig gestellte Fragen
Wie hoch ist Ihre maximale Pressenkapazität in t?
Die Pressenkapazität bei Balford reicht bis 350 t. Das deckt tiefgezogene Gehäuse und Stanzteile ab, bei denen die erforderliche Umformkraft durch Ziehverhältnis, Werkstoffgüte und Wandstärke bestimmt wird.
Welchen größten Durchmesser können Sie tiefziehen?
Der maximale Tiefziehdurchmesser beträgt Ø250 mm. Darüber sind meist Ziehtiefe und Werkstoff der limitierende Faktor, nicht die Presse; deshalb wird das Teil im DFM einzelfallbezogen geprüft.
Welche Arbeitsschritte werden extern vergeben?
Wärmebehandlung – Härten, Anlassen, Glühen, Spannungsarmglühen und Entmagnetisieren von Serienteilen sowie die Chargen-Wärmebehandlung von Werkzeugen – und Slow-Wire-EDM, Passivieren, Elektropolieren, Galvanisieren, Phosphatieren, elektrophoretische Beschichtung und Lackieren. Zerspanung, Schleifen, Medium- und Fast-Wire-EDM, Gewindeschneiden und Schweißen von Werkzeugen laufen intern; ein kleiner Ofen steht vor Ort für Notfallreparaturen an Werkzeugen bereit.
Kann ich die Werkstatt besichtigen oder den Maschinenpark sehen?
Ja. Maschinenlisten, Fotos aus dem Werkzeugbau und – für qualifizierte Projekte – Werksbesichtigungen oder Video-Rundgänge durch Pressenlinie und Werkzeugbau können über das Kontaktformular vereinbart werden.
Welche Prüfmittel setzen Sie ein?
Ein 2,5D-Optikmessprojektor, ein Sofort-Bildmesssystem, ein digitales Höhenmessgerät mit 0,001 mm Auflösung, ein tragbares Rauheitsmessgerät, ein Rockwell-Härteprüfgerät und eine Salzsprühnebelkammer Modell 20, unterstützt durch Bügelmessschrauben, 3-Punkt-Innenmessschrauben, Innenmessschieber, Grenzlehrdorne und ein Koaxialitätsmessgerät.
Verwandte Seiten: Fertigungsmöglichkeiten · Transferstanzen · Folgeverbundstanzen · Metalltiefziehen · Inhouse-Werkzeugkonstruktion & -bau · Drahterodieren · Qualität & Zertifizierungen · PPAP
Nennen Sie uns das Bauteil, wir sagen Ihnen, auf welcher Maschine es gefertigt wird.
Senden Sie uns die Zeichnung mit Werkstoff, Toleranz und Jahresstückzahl, und wir melden uns mit Presse, Werkzeugkonzept und geschätzter Kapazität für Ihr Projekt.
Senden Sie Ihre Zeichnung für eine DFM-PrüfungMess- und Prüfmittel im Detail
Die oben aufgeführten Messgeräte werden einzeln mit Fotos und ihrem jeweiligen Einsatzzweck beschrieben auf der Prüflabor-Seite.
Details zur Messtechnik und welche Toleranzen ein tiefgezogenes Gehäuse einhalten kann, stehen unter Gehäusetoleranzen.
Für Prototypen- und Kleinserienfertigung wird der untere Bereich des Pressenspektrums genutzt — siehe, wie Einzelwerkzeuge für die Prototypenfertigung eingesetzt werden.