Aluminiumrohr, tiefgezogen, dünnwandig — 5052 Aluminium
Direkte AntwortAluminiumrohr, tiefgezogen, dünnwandig — 5052 Aluminium. Herstellungsprozess: Tiefziehen.

Fallstudie
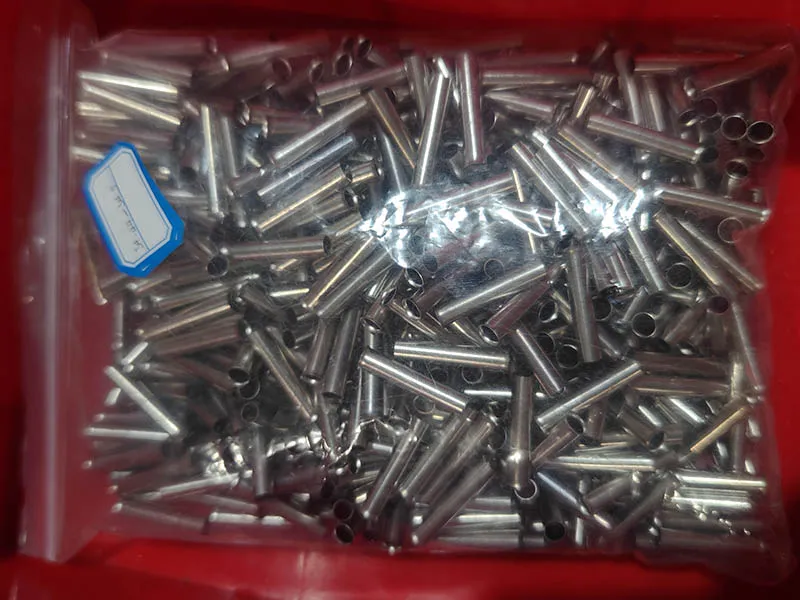
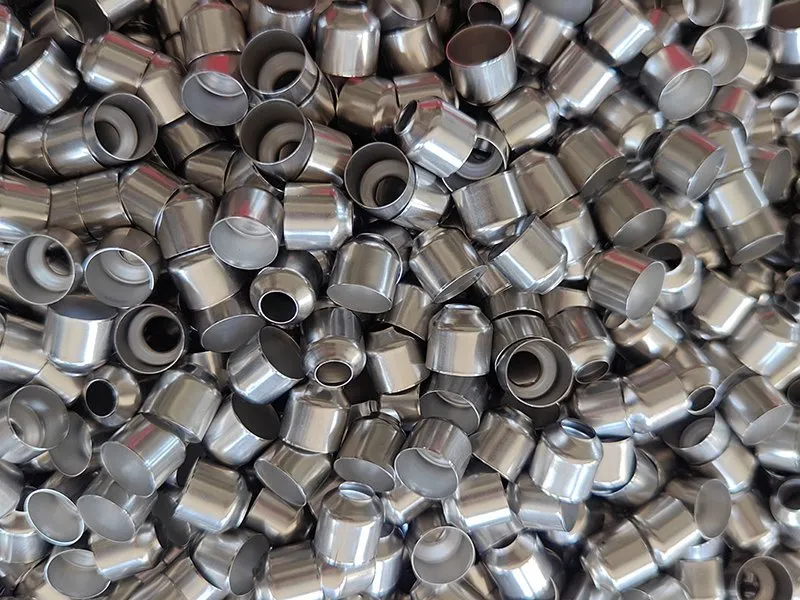
Dünnwandige Aluminium-Tiefziehteile werden aus einer 0,8 mm dicken 5052-Aluminiumscheibe über mehrere Tiefziehstationen auf eine endgültige Wandstärke von 0,35 mm gebracht. Balford liefert tiefgezogene Aluminiumhülsen in verschiedenen Legierungen, Formen und Abmessungen, die für nahezu jede Anwendung geeignet sind. Dünnwandige Teile sind durch Tiefziehen realisierbar.
Verwandte Fallstudien
Benötigen Sie ein Angebot für ein ähnliches Teil? Senden Sie Ihre Zeichnung für eine DFM-Prüfung.
Zeichnung senden →Empfohlene Lektüre: Tiefziehen: Ziehverhältnis, Zuschnitt und Ziehkraft — wie das Material in die Matrize fließt, die vier Berechnungen, die die Fertigbarkeit entscheiden (Ziehverhältnis, Zuschnittgröße, Ziehkraft, Werkzeugspiel), sowie Fehler und Abhilfe.
Wie solche Aluminiumteile gefertigt werden – Legierung, Ziehfolge, Werkzeugauslegung und Prüfung – steht unter Aluminium tiefziehen.