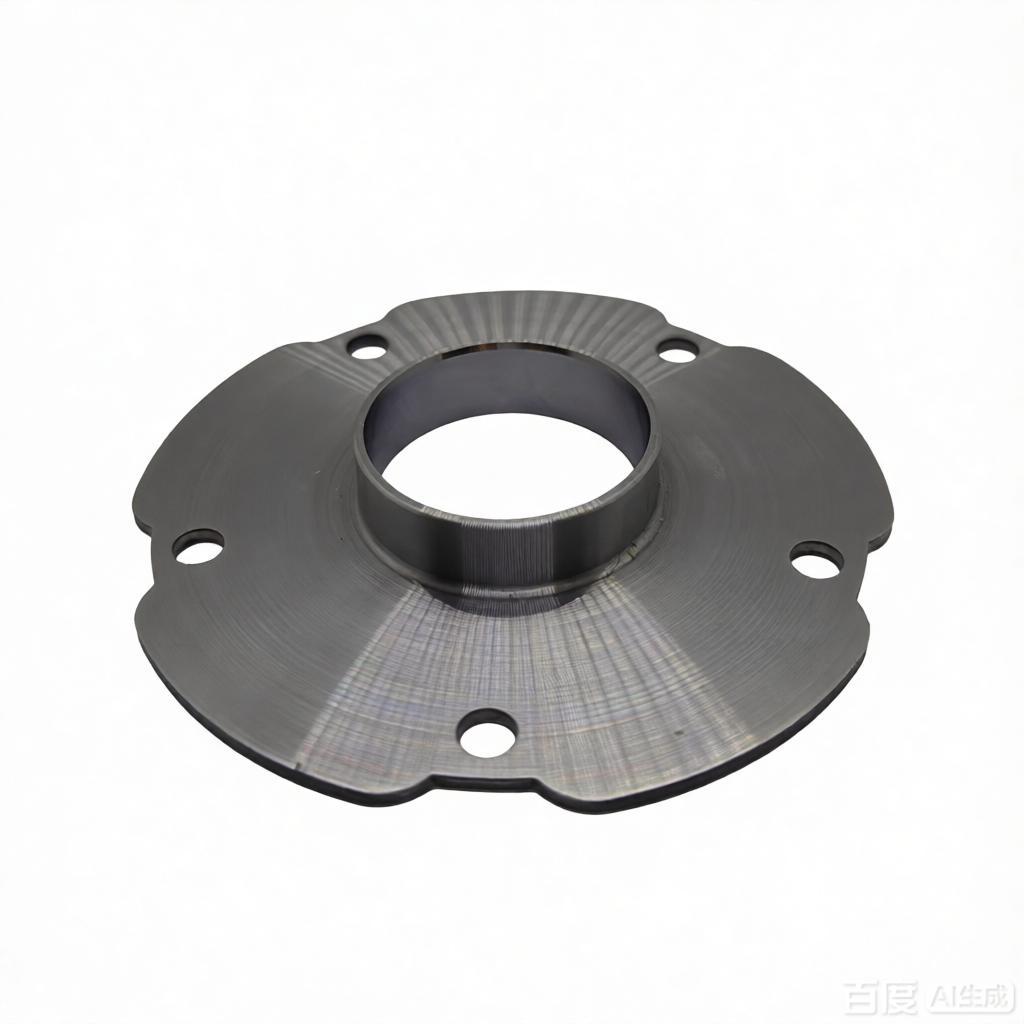
Verbindungsrohr für Abgastemperatursensor-Kabelbaum
Was ist dieses Teil? Das Verbindungsrohr für Abgastemperatursensor-Kabelbäume ist ein Rohr, das von Balford aus Edelstahl 304 gefertigt wird. Fertigungsprozess: Laserschneiden → CNC-Drehen. Hauptabmessungen: Standardgrößen ab Lager verfügbar; Sondergrößen nach Zeichnung. Hauptanforderungen: Schutzrohr für Abgastemperatursensor-Kabelbäume.
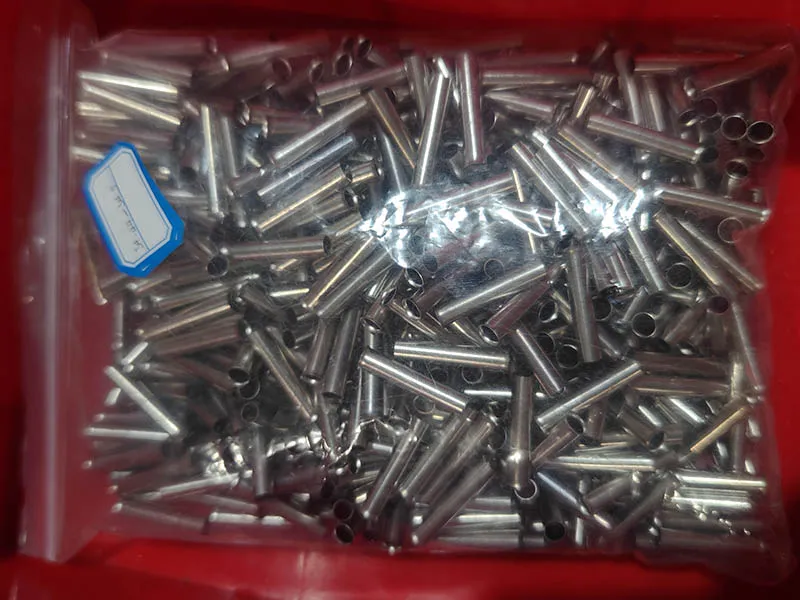
Metallstanzen
| Produktname | Verbindungsrohr für Abgastemperatursensor-Kabelbaum |
|---|---|
| Kategorie | Rohr |
| Prozessablauf | Laserschneiden→CNC-Drehen |
| Werkstoff | Edelstahl 304 |
| Hauptabmessungen | Standardgrößen ab Lager verfügbar; Sondergrößen nach Zeichnung |
| Hauptanforderungen | Schutzrohr für Abgastemperatursensor-Kabelbäume |
Fallbeispiel
Balford liefert kundenspezifische Verbindungsrohre (Schutzrohre) für Abgastemperatursensor-Kabelbäume, Standardgrößen sind ab Lager verfügbar. Wenn das Teil Ihrer Zeichnung entspricht, können Sie aus dem Lager beziehen; andernfalls fertigen wir eine Sonderanfertigung nach Ihrem Design, mit vollständiger DFM-Prüfung vor der Werkzeugerstellung.
Worum es in dieser Fallstudie geht
Balford liefert kundenspezifische Verbindungsrohre (Schutzrohre) für Abgastemperatursensor-Kabelbäume; Standardgrößen sind ab Lager verfügbar. Wenn das Teil Ihrer Zeichnung entspricht, können Sie es direkt aus dem Lager beziehen; andernfalls fertigen wir eine Sonderanfertigung nach Ihrer Konstruktion, mit vollständiger DFM-Prüfung vor der Werkzeugherstellung.
Auf einen Blick
| Feld | Veröffentlichter Wert |
|---|---|
| Anwendung | Rohr |
| Branche | Automobilindustrie |
| Werkstoff | Edelstahl 304 |
| Fertigungsroute | Laserschneiden → CNC-Drehen |
| Hauptabmessungen | Standardgrößen ab Lager verfügbar; Sondergrößen nach Zeichnung |
| Wesentliche Anforderungen | Schutzrohr für Abgastemperatursensor-Kabelbäume |
Fertigungsroute
Die veröffentlichte Abfolge für dieses Teil:
- Laserschneiden
- CNC-Drehen
Was die technische Auslegung bestimmt
Die unten veröffentlichte Abfolge entspricht der Reihenfolge, in der das Teil tatsächlich gefertigt wird: Der erste Arbeitsgang bestimmt die Werkzeuge, die späteren bestimmen Oberfläche, Prüfung und Verpackung.
Zwei Dinge werden vor der Werkzeugauslegung festgelegt: welche Maße für die Montage tatsächlich relevant sind – eine Dichtfläche, ein Lagersitz, ein koaxialer Durchmesser – und welche Toleranz der Prozess an diesen Merkmalen halten kann. Alles andere folgt der Allgemeintoleranz, wodurch der Werkzeugaufwand dort bleibt, wo er Funktion bringt.
Dokumentation und Erstmuster
Ein solches Teil wird mit einem Erstmusterprüfbericht gegen die bestätigte Zeichnung und einem PPAP-konformen Paket in dem Umfang freigegeben, den die Qualitätsabteilung des Kunden verlangt. Werkstoffzeugnisse werden je Schmelze aufbewahrt, und IMDS-Einträge werden auf Anfrage eingereicht. Das Qualitätssystem ist ISO 9001:2015 mit Prozesslenkungen, die an die Anforderungen von IATF 16949 ausgerichtet sind.