Spulengehäuse für ESC/ABS-Magnetspule – DC04 kaltgewalzter Stahl
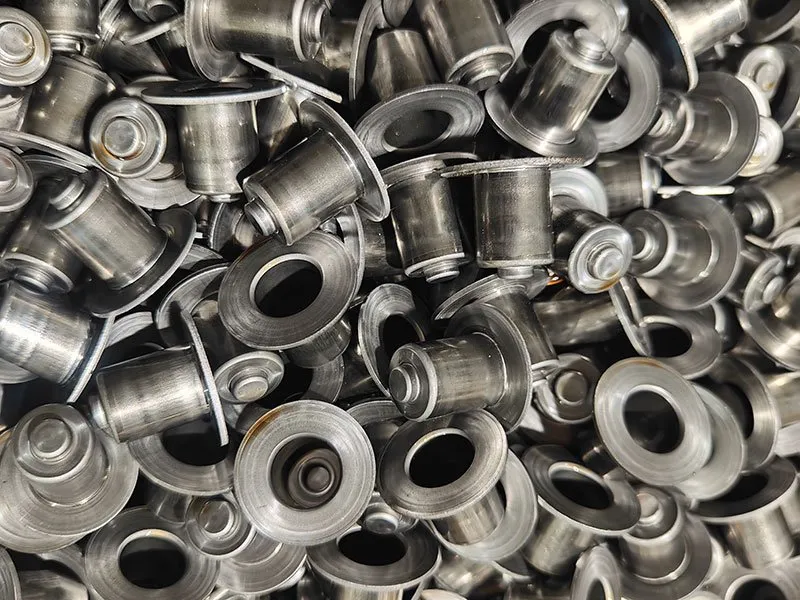
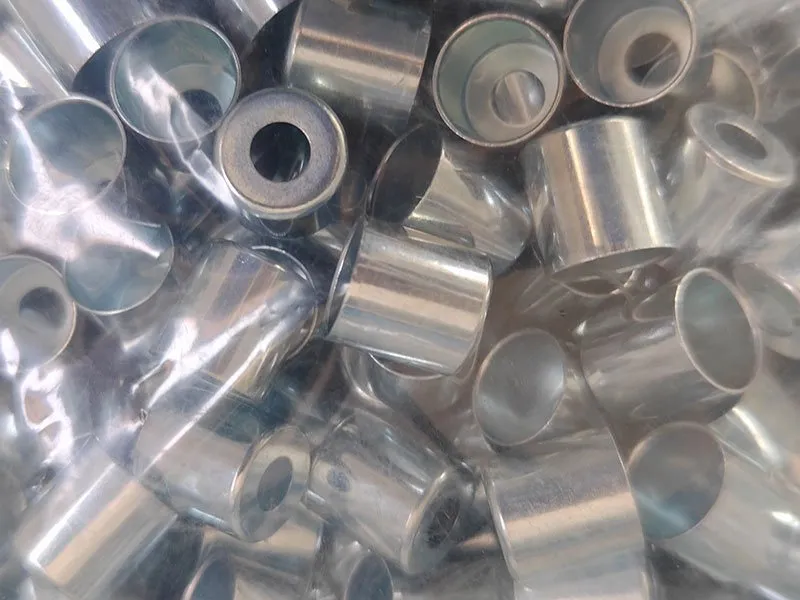
Was ist dieses Teil? Das Spulengehäuse für ESC/ABS-Magnetspule ist ein Magnetspulengehäuse, das von Balford aus DC04 kaltgewalztem Stahl gefertigt wird. Fertigungsprozess: Folgeverbundstanzen → Wärmebehandlung → Oberflächenbehandlung. Oberfläche: Trommel-Zn/Fe-Beschichtung, aufgebracht nach der Dehydrierung. Hauptanforderungen: Innendurchmesser, Außendurchmesser und Gesamthöhe mit Gut-/Schlecht-Lehre geprüft; Oberfläche frei von Kratzern, Dellen oder erhabenen Graten.
Folgeverbundstanzen
| Produktname | Spulengehäuse für ESC/ABS-Magnetspule |
|---|---|
| Kategorie | Magnetspulengehäuse |
| Prozessablauf | Folgeverbundstanzen→Wärmebehandlung→Oberflächenbehandlung |
| Werkstoff | DC04 kaltgewalzter Stahl |
| Oberflächenbehandlung | Trommel-Zn/Fe-Beschichtung |
| Wärmebehandlung | Dehydrierung |
| Hauptanforderungen | Innendurchmesser, Außendurchmesser und Gesamthöhe mit Gut-/Schlecht-Lehre geprüft; Oberfläche frei von Kratzern, Dellen oder erhabenen Graten |
Fallbeispiel
Dieses elektromagnetische Spulengehäuse wird im ESC-Elektromagneten eingesetzt – dem Magnetventil im Bremssystem des Fahrzeugs – für Bethel Company. Prozessablauf: eingehendes DC04-Coilmaterial, Stanzen und Tiefziehen, Wasserstoffentfernungs-Wärmebehandlung, anschließend Trommel-Zn/Fe-Beschichtung. Innen- und Außendurchmesser sowie die Gesamthöhe werden mit einer Gut-/Schlecht-Lehre geprüft, die Oberfläche wird auf Kratzer, Dellen oder erhabene Grate kontrolliert.
Worum es in dieser Fallstudie geht
Dieses elektromagnetische Spulengehäuse wird im ESC-Elektromagneten – dem Magnetventil im Bremssystem des Fahrzeugs – für Bethel Company eingesetzt. Prozessablauf: angelieferter DC04-Bandstahl, Stanzen und Tiefziehen, Wärmebehandlung zur Wasserstoffentfernung, anschließend Trommel-Zn/Fe-Beschichtung. Der Innendurchmesser und der Außendurchmesser sowie die Gesamthöhe werden mit einer Gut-/Schlecht-Lehre geprüft, und die Oberfläche wird auf Kratzer, Dellen oder hochstehende Grate kontrolliert.
Auf einen Blick
| Feld | Veröffentlichter Wert |
|---|---|
| Anwendung | Magnetspulengehäuse |
| Branche | Automobilindustrie |
| Werkstoff | DC04 kaltgewalzter Stahl |
| Oberflächenbehandlung | Trommel-Zn/Fe-Beschichtung |
| Wärmebehandlung | Wasserstoffentfernung |
| Fertigungsroute | Folgeverbundstanzen → Wärmebehandlung → Oberflächenbehandlung |
| Wichtige Anforderungen | Innendurchmesser, Außendurchmesser und Gesamthöhe mit Gut-/Schlecht-Lehre geprüft; Oberfläche frei von Kratzern, Dellen oder hochstehenden Graten |
Fertigungsroute
Die veröffentlichte Prozessfolge für dieses Bauteil:
- Folgeverbundstanzen
- Wärmebehandlung
- Oberflächenbehandlung
Was die Auslegung bestimmt
Die Prozesskette beginnt mit dem Folgeverbundstanzen, das für ein im Band geformtes Bauteil geeignet ist: Coilzuführung, Lochen, Umformen und Trennen in einem Werkzeug. Bandlayout und Werkzeugstationen sind der technische Kern der Aufgabe, und das Jahresvolumen entscheidet, ob ein Folgeverbundwerkzeug die richtige Lösung ist.
Vor dem Werkzeugbau werden zwei Dinge festgelegt: welche Maße für die Baugruppe tatsächlich relevant sind – Dichtfläche, Lagersitz, koaxialer Durchmesser – und welche Toleranz der Prozess an diesen Merkmalen einhalten kann. Alles andere folgt der Allgemeintoleranz; so bleibt der Werkzeugaufwand dort, wo er einen funktionalen Nutzen bringt.
Die Oberflächenbehandlung steht am Ende der Prozesskette. Reinigen und Entgraten erfolgen im Haus; Galvanisieren, Phosphatieren, Passivieren, Elektropolieren und Beschichten werden an qualifizierte externe Lohnbearbeiter vergeben und im Prüfplan erfasst; die Chargenwärmebehandlung wird ebenso extern vergeben, wenn die Zeichnung sie vorsieht.
Dokumentation und Erstmuster
Ein solches Bauteil wird mit einem Erstmusterprüfbericht gegen die bestätigte Zeichnung und einem PPAP-konformen Paket in dem Umfang freigegeben, den die Qualitätsabteilung des Kunden verlangt. Werkstoffzeugnisse werden je Schmelze aufbewahrt, IMDS-Einträge werden auf Anfrage eingereicht. Das Qualitätssystem ist ISO 9001:2015; die Prozesslenkung ist an die Anforderungen von IATF 16949 ausgerichtet.